
鋳造マニホールドの復旧事例:変形した薄肉部品
変形した薄肉の鋳造マニホールドは、ワックス型の再作成で復旧しました。補正は1.8%で、初回鋳造を矯正したのではありません。
初回はフランジで反り、平面度の帯に入りませんでした。矯正は応力を動かすだけで、除きません。2回目の型は収縮経路、給湯、シェル工程を変えました。数値はケースファイルによるもので、機構は別の知識記事にあります。
|
|
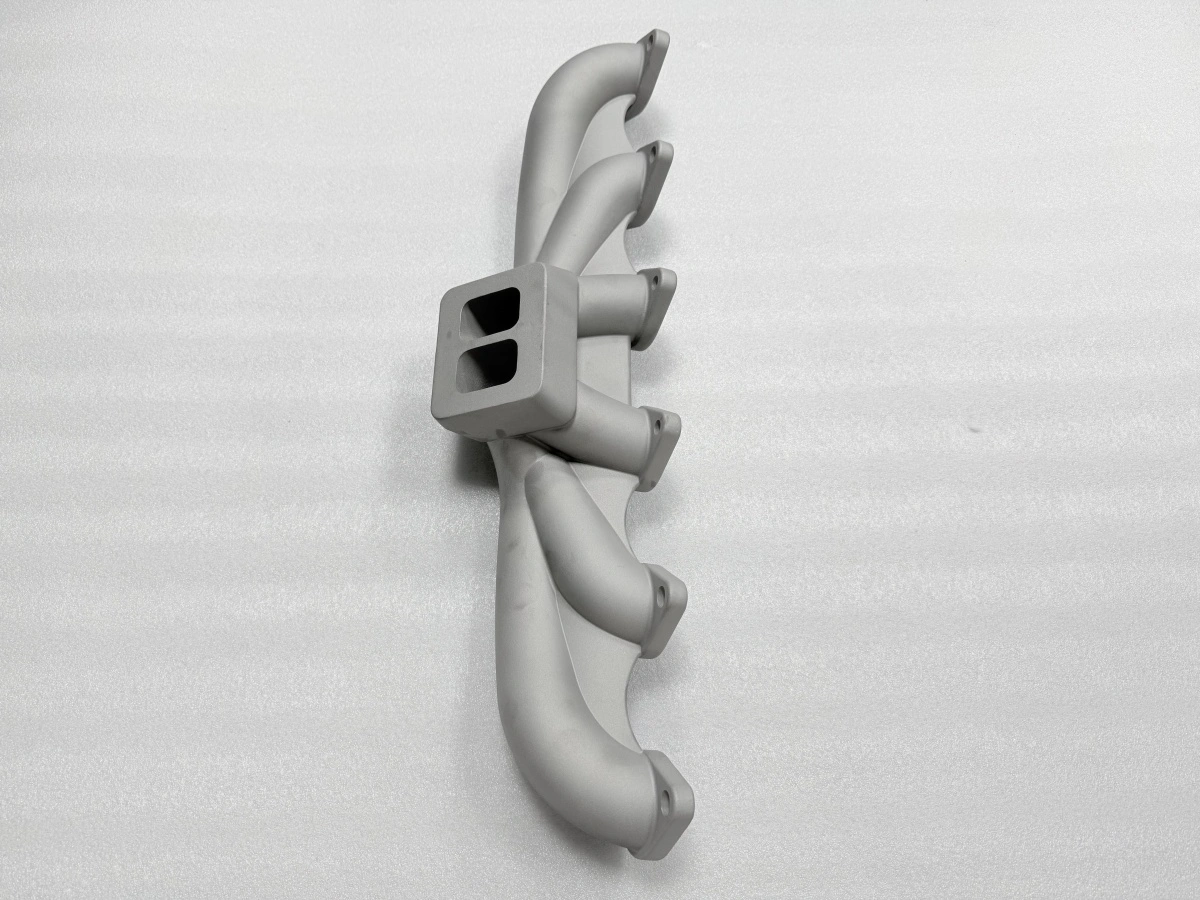
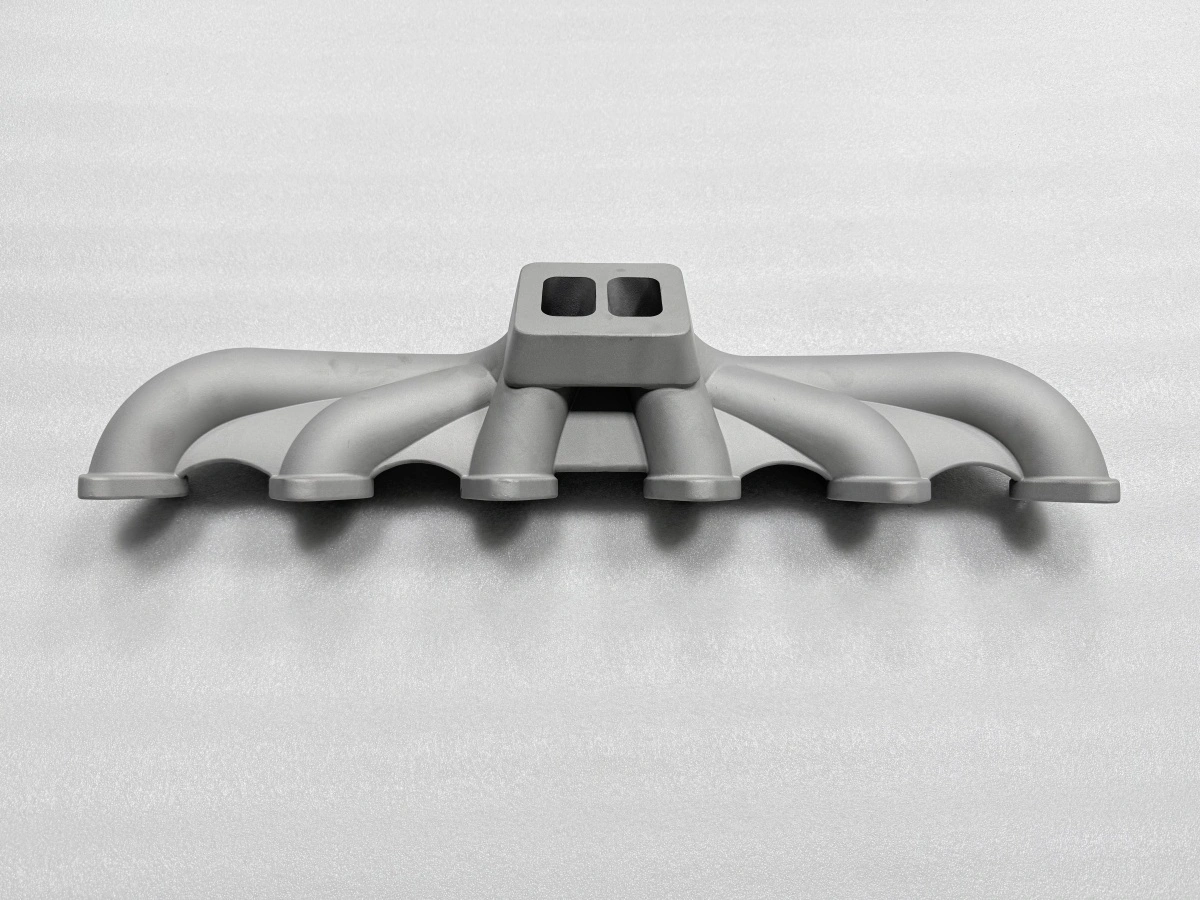
鋳造マニホールドの復旧事例はどこから始まったのか
出発点は薄肉のステンレス製マニホールドでした。六本の管と二ポートのフランジがあります。
加工後もフランジ面は平らでなければなりません。鋳造経路を選んだのは、形状がもともと鋳物でロットが小さかったからです。
型はワックスで印刷し、シェルを作り、鋳込んで落としました。初品は加工前にCMMで測りました。フランジ面は0.05–0.10 mmの許容帯を外れていました。二ポートのフランジに反りが見え、管側が高くなっていました。
部品は廃棄せず、次の型の判断に回しました。四つの値が作業を決めました。収縮1.5–2.5%、矯正取り代0.5–1.5 mmです。
鋳造マニホールドはどこで変形したのか
さらに850–950 °Cの応力除去と、0.05–0.10 mmの平面度帯です。反りは管ではなくフランジで始まりました。
印刷したワックス型:標準倍率で拡大し、五層のシェルを作りました。
鋳込みと落とし:標準方向で鋳込み、冷却後に落としました。
最初の測定:フランジ面がCMMで0.05–0.10 mmの帯を外れました。
判断:初回鋳造を矯正せず、型を再印刷しました。
薄い管壁が先に凝固して硬くなりました。フランジの橋は長く液体のままで、遅れて収縮しました。
シェルが管側を保持し、フランジが動きました。結果はフランジ面の反りです。
給湯は片側でした。給湯側は長く熱く、遅れて収縮しました。これが反りにねじれを加えました。
最初の記録は二つの効果を分けていません。だから2回目の型は倍率と給湯の両方を変えました。
2回目の型で何を変えたのか
2回目の型には四つの変更が入りました。それぞれ別の辺を狙い、鋳込み前に記録しました。
第一に、ワックス型を1.8%拡大しました。1.5–2.5%の範囲内です。
新しい倍率は、シェルが保持する前にフランジが収縮する余地を与えました。第二に、給湯を片側から対称に変えました。
二つのゲートが一つに代わりました。給湯側だけが熱く残らず、ねじれ成分が減りました。
第三に、シェルを五層から七層にしました。追加層は管の接合部から離れた位置でシェルを剛くし、接合部を動かしました。
変更は鋳込み前の最初のシェルで確認しました。第四に、脱蝋を遅くしました。ゆっくりした昇温はシェルを乾かし、接合部の割れリスクを下げました。
どのレバーが薄肉を保持したのか
薄肉は三つのレバーで保持されました。第一は収縮補正です。1.8%の倍率で、管壁が動ける間にフランジが収縮できました。
第二は給湯配置です。対称な給湯はフランジ両側の温度を近づけ、収縮をより均一にしました。
第三はシェルです。七層は管の接合部を締めずにシェルの形を保持しました。
シェルは必要な所で剛く、部品が動く所でしなやかでした。この分離が変更の要点です。応力除去は落としの後、加工の前に行いました。
鋳物はどう検査したのか
部品は850–950 °Cに保持され、炉内で冷却されました。応力除去の後に平面度を再測定しました。
検査 | 測定 | 基準 | 記録 |
|---|---|---|---|
平面度 | CMMでフランジ面 | 0.05–0.10 mm | 帯内 |
壁厚 | 六本の管壁 | 図面最小値 | 測定済み |
応力除去 | 炉サイクル | 850–950 °C | 記録済み |
取り代 | フランジ面の取り代 | 0.5–1.5 mm | 測定済み |
放出は落とし後ではなく、除去後の値を使いました。0.5–1.5 mmの矯正取り代は図面に残しました。
部品を曲げるためではありません。加工が壁を削らずにフランジ面を清掃できるようにするためです。取り代と平面度帯は別の数で、ケースは両方を使いました。
この記録は何を証明するのか
この部品ファミリは、型・給湯・シェルを変え、加工前に測ることで復旧できると証明します。すべての変形鋳物が救えるわけではありません。
割れ、湯境、図面最小値未満の壁がある部品は、新しい型でも救えません。記録は許容規則も定めません。0.05–0.10 mmの帯は図面と加工計画に属します。
限界は形状です。加工後にだけ反りが出るなら、型は正しい場所ではありません。治具と切削を確認してください。
図面、壁マップ、平面度要求をNewayへ送ってください。チームが鋳造か印刷、または工程間の応力除去のどれが適切かを示します。
FAQs
