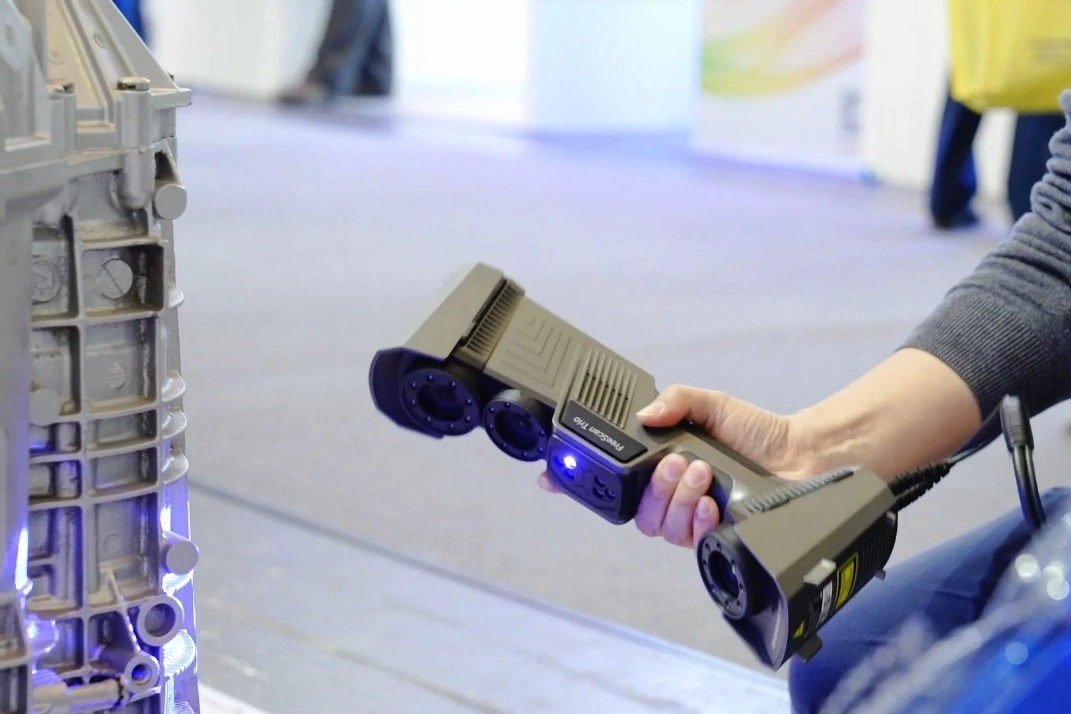
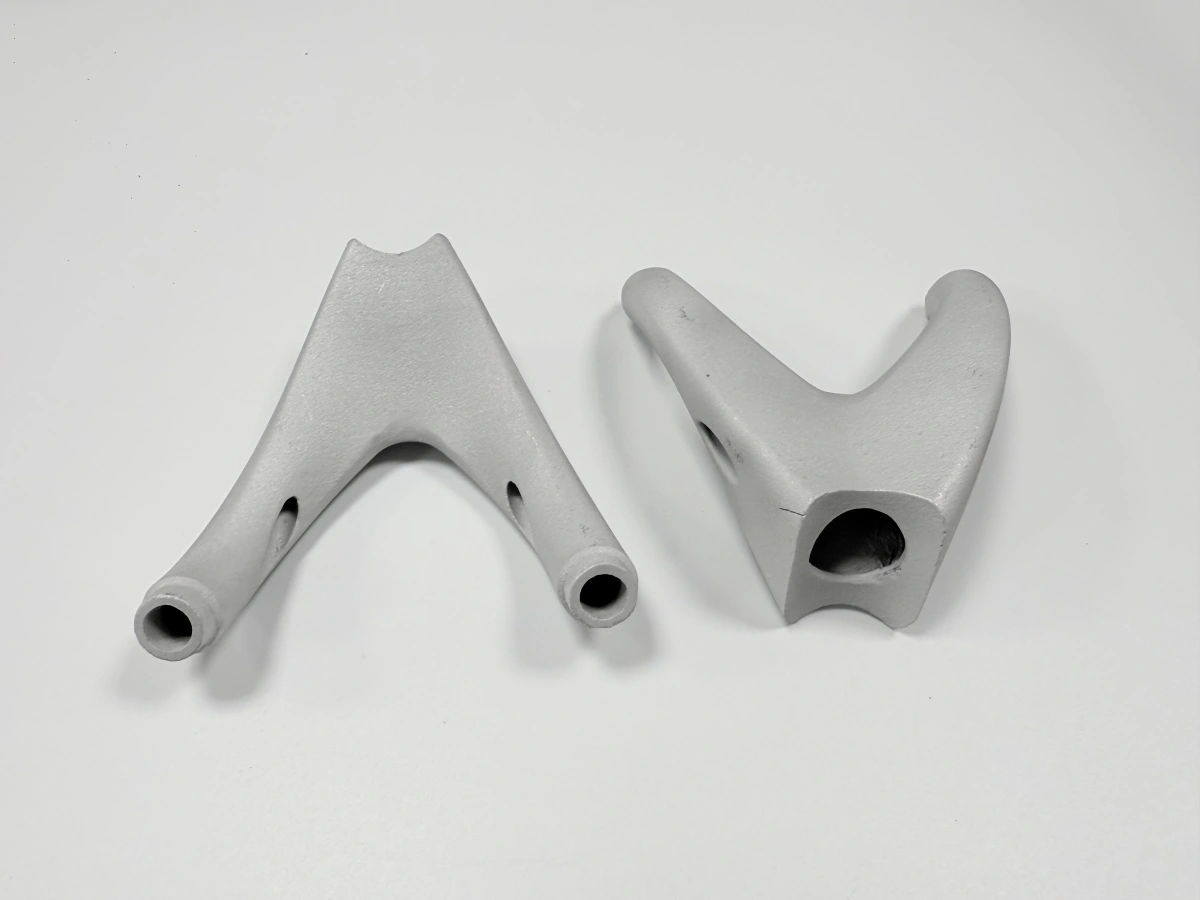
3Dプリントワックスパターンのプロセス:印刷から真空鋳造まで
3Dプリントワックスパターンのプロセスでは、印刷が鋳造に必要な型工程をなくします。それ以外は変えません。セラミックシェルはそのままです。脱蝋、焙焼、真空注湯も同じです。鋳造工場は新しい設備なしでこのルートを採用できます。新しい判断は三つだけです。樹脂、パターンの熱膨張、印刷方向です。このページは、3Dプリントワックスパターンのプロセスを鋳造ルートとして扱います。単なる印刷作業とは見なしません。
|
|
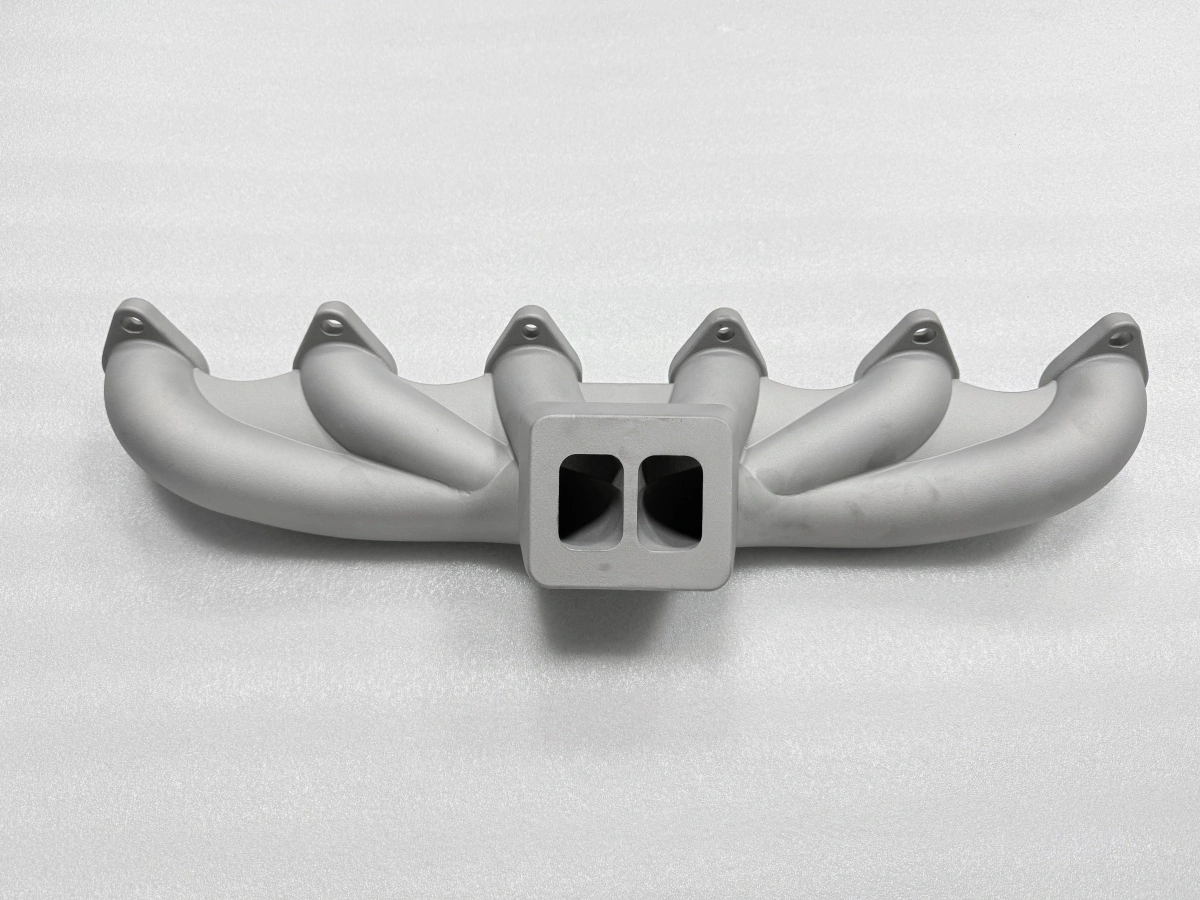
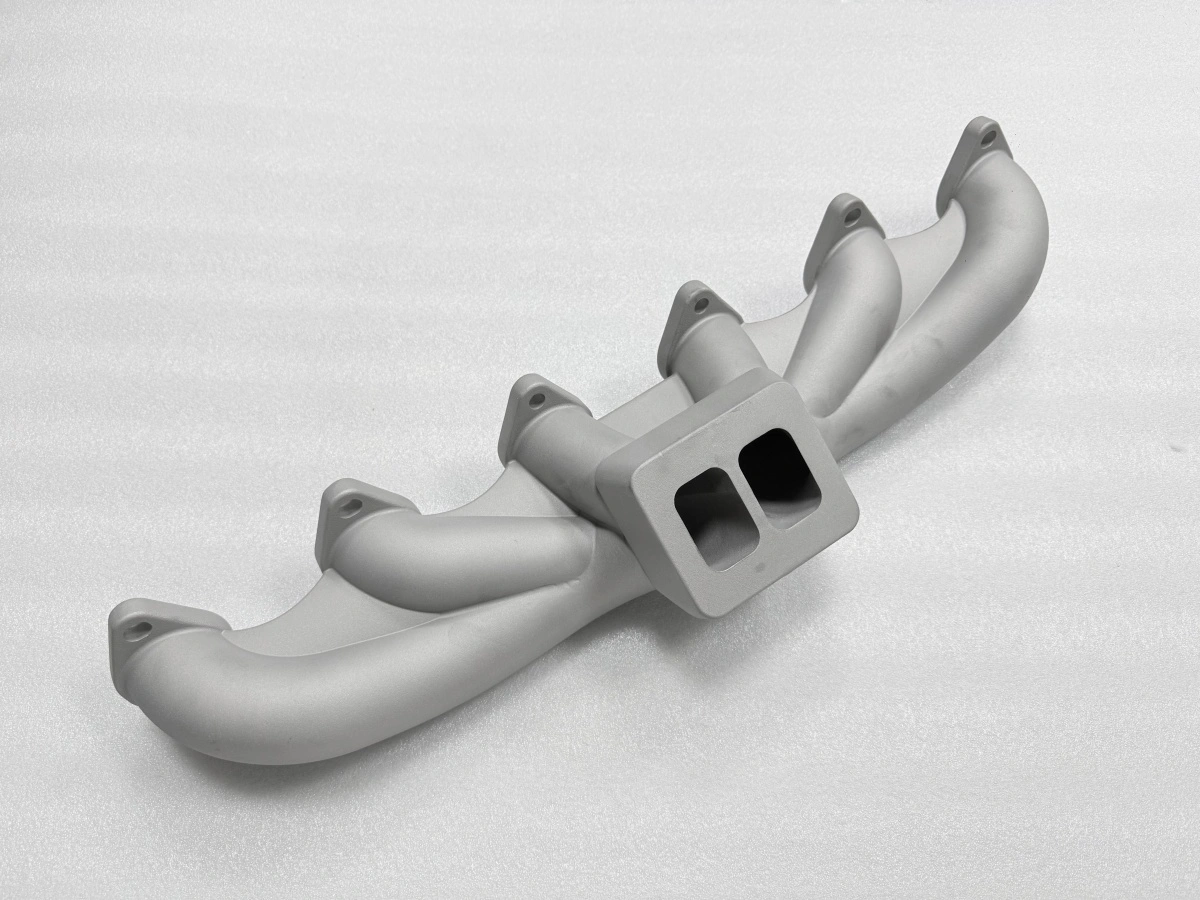
パターンは射出ではなく印刷されます。この一つの変更が商業的な妥当性を支えます。2個か3個のマニホールドでは、削り出し金型は正当化されません。長年使う部品は、金型の方が1個あたり安くなります。これはどの印刷パターンにも当てはまります。案件は小ロットのステンレス鋼の鋳造マニホールドにあります。そこでは印刷ルートが回収できます。
鋳造の知識が結果を決めます。湯口方案、シェル計画、脱蝋ランプ、注湯温度は鋳造側の判断です。印刷パターンはそれを変えません。これを無視するプリンタは、射出工場と同じ場所で失敗します。だからこのページは、パターンを鋳造工場まで追います。プリンタで終わりません。
3Dプリントワックスパターンのプロセスでは何が変わりますか?
変わることは四つあります。どれも工程上の結果を持ちます。樹脂はワックスと違う燃え方をします。印刷部品は取扱いでより脆くなります。熱膨張は小さくなります。表面品質は層高で決まり、研磨した金型では決まりません。
膨張の変化はシェルに最も効きます。印刷パターンは溶ける前の膨張が小さくなります。そのため脱蝋時にシェルは別の圧力分布を見ます。射出ワックスの計画より遅いランプが必要になることがあります。表面の変化は検査で効きます。層の線は小さな表面欠陥を隠すことがあります。
脆さは作業台で効きます。印刷パターンは薄いエッジで欠けます。ランナー接続部でも欠けます。ツリー設計は急な遷移を避ける必要があります。射出パターンなら耐えられます。気づかない欠けはシェル巻き込みになります。注湯後に現れます。
印刷方向は層の線がどこに来るかを決めます。フランジ面を平らに印刷すると、ガスケット面に段差が出ます。同じ部品を角度を付けて印刷すると、段差は非重要面に移ります。方向は図面の判断です。プリンタの設定ではありません。
再現性は四つ目の利点です。ロット全体で回収できます。印刷パターンは印刷ごとに同一です。補正を設定すれば、10個目の鋳物もCT5–CT7内で1個目と一致します。射出パターンは金型摩耗でずれます。
パターンを印刷すると、どの工程がそのまま残りますか?
パターンの後の工程は、どの精密鋳造でも同じ四つです。変わるのはパターン製作だけです。だから鋳造工場を作り直さずに見積もれます。
ツリー組み:印刷パターンをワックスランナーと注湯カップに付けます。ゲートは金属の流れに合わせ、取扱いの都合に合わせません。
シェル:6–10mmのシェルに5–8層です。層数は部品サイズと肉厚に従います。
脱蝋と焙焼:昇温を毎分2°C未満に保ちます。その後800–1100°Cで1–2h焙焼し、残留物を除きます。
注湯、脱型、応力除去:1550–1650°Cで注湯します。金属の色が失われてからシェルを割ります。熱処理とCNC加工の前に応力除去します。
シェル計画は、印刷パターンが数字を変える唯一の場所です。印刷パターンは通常、同じ形状の射出パターンより一層多く必要です。表面が粗いからです。シェルの付き方も違います。
脱蝋は最も差が出る工程です。印刷樹脂は狭い範囲で軟化します。流れる前にわずかに膨張します。ランプの前半はワックス計画より遅くなります。上部の保持は長くなります。乾いているが完全硬化していないシェルは、この段階で割れます。良いパターンでも起こります。
印刷ルートはどこで時間を失いますか?
このプロセスは四か所で時間を失います。印刷が一つ目です。印刷は射出と違いクリティカルパスに乗ります。マニホールド程度のセットは樹脂プリンタで一日以上かかります。同じプレートに複数部品を載せるのは、同じ樹脂と同じ層高のときだけ効きます。
シェル構築が二つ目です。各層は乾燥が必要です。6–8層のシェルは湿潤期に数日かかります。乾燥記録だけが、脱蝋割れの出所を後から示します。計画、天候、パターンを分けます。
補正ループが三つ目です。初品を測定します。収縮補正が違えばパターンを印刷し直します。シェルも作り直します。これに1–2週間かかります。見積依頼(RFQ)レビューで補正の約束を決める方が安価です。最初の注湯後に決めるより安く済みます。
調整が四つ目です。プリンタ、シェル工場、鋳造工場はしばしば三社です。受け渡しごとに一日かかります。補正の約束を失う機会も増えます。チェーンに所有者が一人なら失う時間は少なくなります。三人の所有者は各自の工程だけを最適化します。
季節は多くの計画が認める以上に効きます。乾いた週のシェルは湿った週に一日失うことがあります。補正ループはそのばらつきを引き継ぎます。シェルごとの乾燥記録が、次のロットを季節に合わせて計画させます。パターンを責める代わりになります。
どのシェルパラメータが成否を決めますか?
四つのパラメータが、シェルが注湯に耐えるかを決めます。それらは単純に足し算ではなく、一緒に働きます。表は300mm、肉厚1.0mmのステンレス鋼マニホールドの計画です。厚さの列は二層ごとの目標です。
層 | 目標厚さ(mm) | 機能 |
|---|---|---|
1–2 | 1.5–2.0 | 表面の詳細とパターンへの付着 |
3–5 | 4.0–6.0 | ランナー接続部の強度 |
6–8 | 8.0–10.0 | 注湯圧と熱衝撃 |
スラリーとスタッコが表面と強度を制御します。乾燥条件が各層の硬化を制御します。脱蝋ランプが四つ目のパラメータです。3mmの肉厚に安全なランプは1mmの肉厚を割ります。だからランプは部品ごとに書き、工場ごとには書きません。
初層はパターンに触れます。その粘度は最初の浸漬前に確認します。欠陥が出てからでは遅いです。濃すぎるスラリーは層の線を埋めます。シェルの下に隠します。鋳物はパターンより滑らかに見えます。
印刷パターンでは注湯をどう制御しますか?
注湯温度は合金と断面で決まり、パターンでは決まりません。ステンレスは1550–1650°Cで注湯します(ASM International Handbook Vol. 7)。薄肉は範囲の上半分が必要です。そうでなければ金属が充満前に凝固します。
真空か不活性ガスは合金の感受性で決まります。ステンレスは真空かアルゴンの利点があります。圧力はシェルが熱い間、金属をキャビティに保ちます。誤った瞬間に真空が失われると、最長ランナーの末端で充填不足になります。
充填速度は湯口方案が決めます。湯口方案はツリーが決めます。マニホールドの一端に一つのゲートでは不均一に充填します。最後に充填された断面が最後に凝固します。対称または段付きのゲート配置が、熱勾配を最も安く下げます。これは印刷前から正しいです。
シェル予熱は金属の前の最後の変数です。冷たいシェルは最初の金属を冷やします。ゲートで湯境を作ることがあります。熱すぎるシェルは注湯の重さで弱ります。予熱は合金とともに設定し、注湯とともに記録します。
注湯後の冷却も同じ制御の一部です。鋳物はシェル内で冷えます。シェルは金属の色が失われてから割ります。早すぎる脱型は反りを作ります。加工で初めて現れます。
鋳造をリリースする前に何を確認しますか?
検査ゲートは表面、寸法、健全性を確認します。加工の前に行います。湯境、巻き込まれた砂、目に見える割れは不合格条件です。粗い肌は加工余肉の問題にすぎません。
寸法検査はCT5–CT7(ISO 8062-3)に従います。図面は鋳放し寸法と加工寸法を分ける必要があります。鋳放し寸法を加工公差で検査すると、良い鋳物を不合格にします。理由は次の工程に属します。
加工余肉は同じ検査ゲートで確認します。フランジ面は目標0.8mmの余肉が必要です。許容範囲は0.5–1.5mmです。これで鋳放しの反りを除き、面を仕上げられます。片側で0.2mm不足するフランジは、削るものが残りません。
測定方法が、検査ゲートに見えるものを決めます。三次元測定機(CMM)のスキャンは反りの方向を示します。ノギスの一度の読みでは、反りとねじれを分けられません。記録は数字の横に方法を書くべきです。
トレーサビリティが記録を閉じます。リリース票の溶解番号、ロット、部品番号が、数か月後に同じ鋳物を探す手段です。加工の問題が出たときに効きます。これがない票は、誰も追えない部品をリリースします。
リリース記録はシェルとパターンの記録と対応します。検査に合格してもシェルロットに結びつかない鋳物は、試作品です。量産部品ではありません。次のロットはまた測定から始まります。
このプロセスで誤った選択は、両端フランジの直管です。数個のロットでは特にそうです。そこでは溶接構造の方が安いです。削り出し金型も安いです。リリースは顧客承認の証明ではありません。ベンチ性能や材料認証も証明しません。そう読むべきではありません。
モデルとロット数をNewayへお送りください。ルート、シェル計画、検査ゲートを確認します。これは最初のツリーの前に行います。この確認が、次の一歩を見積もりに変えます。推測には変えません。
FAQs