
鋳造マニホールドはなぜ変形するのか:収縮・拘束・断面
鋳造マニホールドが変形するのは;1.5–2.5%の収縮(ASM Handbook Vol. 7)。フランジの拘束;断面変化が同時に働くためです;鋼は凝固するときに収縮します;フランジと湯口系が部品を保持します。薄い壁は厚いフランジより先に凝固します;シェルを割った後、残留応力が部品を曲げます。平面度は目標0.05 mm;許容帯0.05–0.10 mmで。
|
|
850–950 °Cの応力除去後に測定します(ISO 8062-3)。この機構は一つの工程の欠陥ではありません;鋳造と粉末床溶融(PBF)は同じ三角形を抱えています。変わるのはレバーだけです;だから下のレバーは二つの経路で対にして示します。片方の経路で変形する部品は、もう片方でも同じ破損様式を示すのです。
鋳造マニホールドの変形はどこから始まるのか
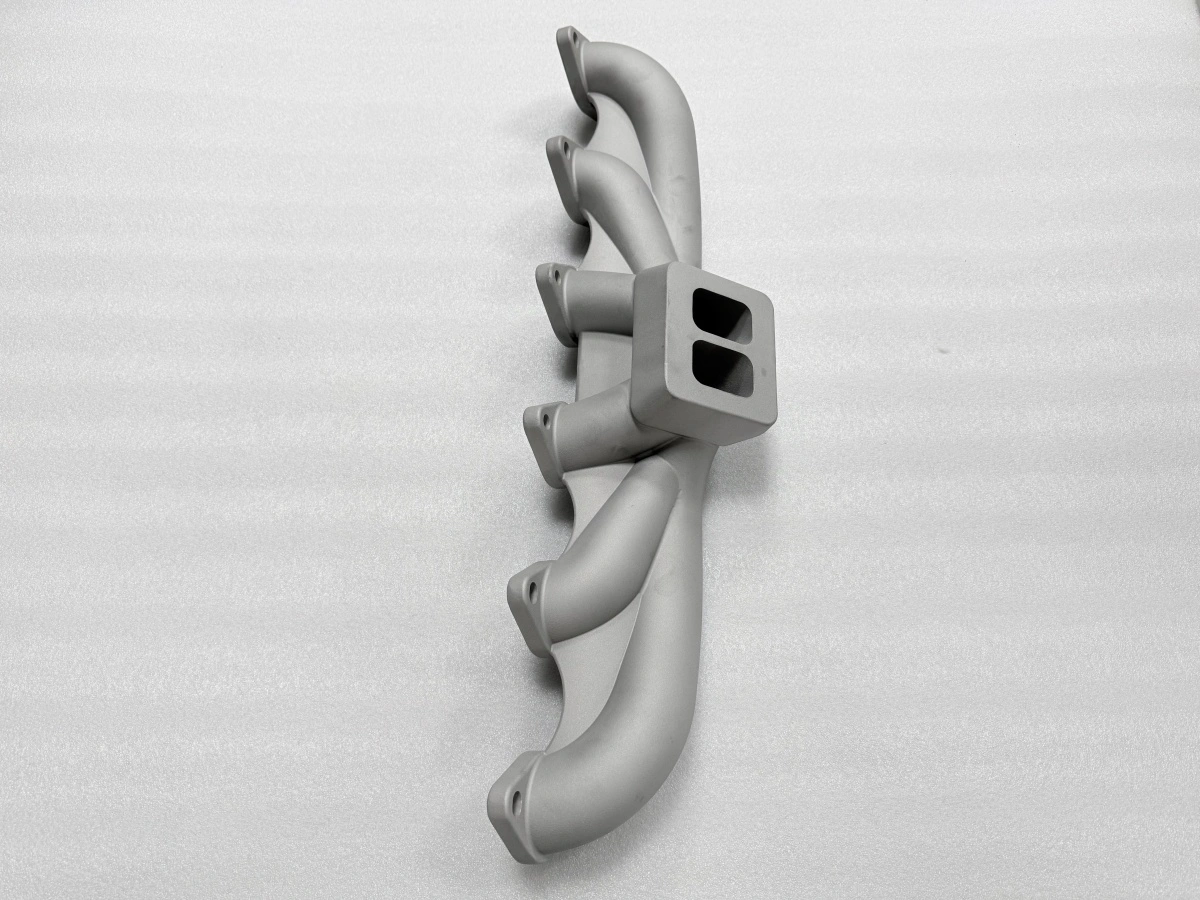
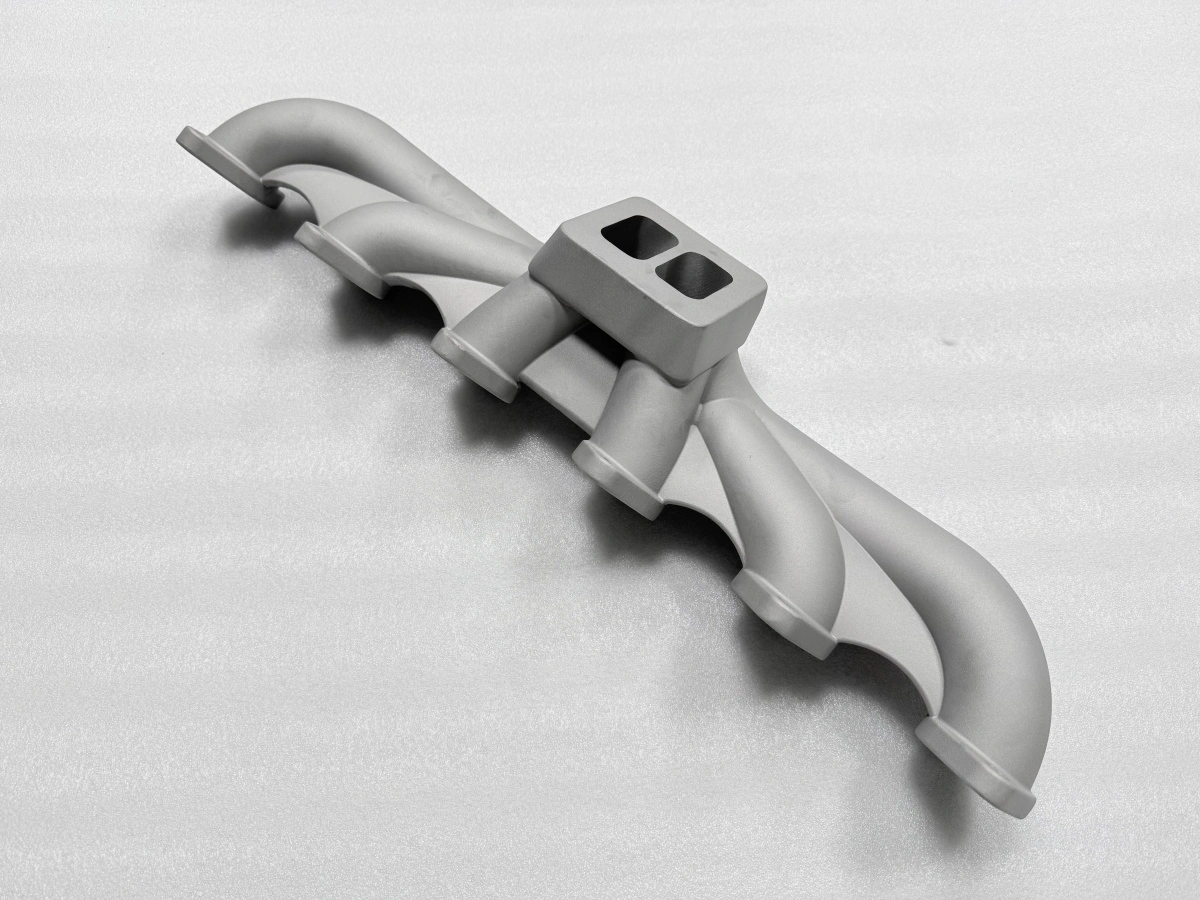
最初の断面が凝固する瞬間に始まります。マニホールドには六本の管と一つのフランジがあります。そのため全体が一度に固まるのではなく、段階的に凝固します。薄い管壁は厚いフランジ部より速く熱を失います。
フランジがまだ液体で湯を送れるうちに、管壁は固くなります。この時点から二つの部分は別の時刻に収縮します。固くなった管はフランジの収縮に抵抗します。接合部に応力がたまります。
シェルを割った後も部品は熱く弱いままです。応力は部品を割らずに曲げます。曲がる向きは最後に凝固した断面に従います。フランジが最後なら、管をフランジ面へ引きます。
管が最後なら、フランジを鞍形に引きます。どちらでも見える欠陥はフランジ面に出ます。その面は後で機械加工される面でもあります。二つ目の起点は湯口です。
片端の一つの湯口は部品を片側からしか送れません。送られた側は長く熱く、遅れて収縮します。送られない端は先に凝固して形を保ちます。差は曲げではなくねじれになります。
凝固の順序はシェルに見えます。先に固まった管は明るく滑らかな面を示します。隣のフランジはシェルを割ったとき、まだ暗く熱い色をしています。この差が目に見えた勾配です。
拘束はどこから生じるのか
拘束は三つから生じます;鋳型またはシェル、湯口系、そして部品の形状です。セラミックシェルは脱蝋のときに模型の表面をつかみます。金属が凝固する間、シェルの形状を保ちます。管の接合部で強すぎるシェルはクランプのように働きます。
湯口は送湯によって拘束を増やします。液体のままの湯口は収縮する断面へ金属を送ります。これで応力は局所的に下がります。同じ湯口が部品を一点で保持します;自由端は動きます。
二つの効果はどちらも実在し、打ち消し合うことも足し合わされることもあります。形状は最も強い拘束を与えます。フランジは閉じた環で、断面二次モーメントが大きい。曲げに抵抗します;管は開いた筒で、モーメントが小さい。
両者がつながると、フランジが形を決め、管がひずみを負います。治具と取り扱いは最後の部分です。熱いうちに矯正した部品は、支えなしで冷えた部品より応力が少ないままです。冷える前に積み重ねた部品は、曲がりに見える形で固まることがあります。
実際には取り扱いによる損傷です。シェルの厚さは見落としやすい形で拘束を増やします。管の接合部で8–10 mmのシェルは、フランジが動く間、管を保持するのに十分な剛さです。応力は広がらず接合部に集中します。
断面変化は勾配をどう決めるのか
断面変化は温度勾配を決めます。勾配は応力を決めます。同じ部品の1 mmの壁と12 mmのフランジ部は違う速さで冷えます。厚い断面は熱を蓄えて遅く凝固します。
薄い断面は早く凝固します。勾配は絶対寸法ではなく厚さの比で変わります。マニホールドのすべての壁を二倍にすると、凝固時間はほぼ二倍になります。比は変わらず、曲がりの型も近いままです。
1 mmの壁だけを2 mmにし、フランジが12 mmのままだと、比も型も変わります。湯口の位置がどちらの端を送るかを決めます。厚いフランジを送ると長く液体のままで、差が広がります。薄い壁を送ると差は縮みます。
代わりにフランジで湯境の危険が出ます。湯口自身の凝固時間も勾配の一部です。重い湯口は液体のままで隣の断面に湯を送ります。その断面は部品の反対側の同じ断面より遅く冷えます。
リブやボスは局所的な断面変化です。2 mmの壁の上の6 mmのボスは、熱点と拘束を同時に担います。遅く凝固して壁を保持します。壁はその周りで丸まります。
どの制御レバーが機構を動かすのか
変形の機構は二つの経路で同じです。レバーは三角形の一辺に働きます;表は経路ごとに対比します。二辺を同時に動かすレバーは、一辺だけのレバーより価値があります。応力除去は三辺のどれも動かしません。
レバー | 鋳造経路 | 積層経路 |
|---|---|---|
収縮補正 | 模型を1.5–2.5%拡大 | 溶解と冷却に合わせて模型を拡大 |
拘束 | 湯口とシェル剛性 | 造形方向とサポート配置 |
断面勾配 | 壁とボスの厚さ | 積層方向と断面変化 |
応力除去 | 機械加工前に850–950 °C | 分離前に応力除去 |
検証 | CMMで平面度0.05–0.10 mm | CMMで平面度0.05–0.10 mm |
しかし機械加工の前に残留応力を除きます;だから両方の経路に出てきます。収縮補正は最も安いレバーで、最も間違えやすい。模型を1.8%拡大するのは、部品が自由に収縮できる場合だけ正しい。拘束されたフランジは同じ量だけ収縮しません。
だから初品は測定し、仮定しません。湯口と造形方向は拘束を変えるレバーです。対称な湯口配置は部品に均一に収縮する機会を与えます。フランジを最後に凝固させる造形方向は、剛い環が薄い壁を固定するのを防ぎます。
この機構が当てはまらないのはいつか
この機構は薄肉で拘束された部品を前提にします。厚くて詰まった、長さと厚さの比が小さい部品は勾配を蓄えにくく、変形も小さくなります。すべての方向に自由に収縮できる部品は、曲げではなく収縮で応力を逃がします。合金の収縮が正常な範囲にあることも前提です。
低収縮の合金や別の凝固経路に変えると数値は動きます。三角形は残ります。この機構は機械加工の後に出る曲がりを説明しません。加工前に平らで加工後に曲がった部品は、加工応力か治具誤差を示します。
鋳造の収縮は示しません。検査の順序は曲がりの大きさより重要です。実際の確認は加工前後の測定です。加工前に平らに測り、加工後にもう一度測れば、鋳造の変形と加工の動きを一度で分けられます。
最後に、この機構は許容限界を決めません。端面加工するフランジの0.08 mmの曲がりは、取り代の問題で不合格ではありません。出荷判定は図面と加工取り代に属し。機構には属しません。
加工後に0.05–0.10 mmの平面度を保つ必要があるマニホールドでは。最初の鋳込み前に勾配と湯口を固定するのが実用的な経路です。そのうえで初品を三次元測定機(CMM)で測ります。同じ部品が積層経路に移っても。
測定計画は同じままです。破損様式は工程で変わりません。図面、壁厚マップ、平面度の要求をNewayへお送りください。チームが。
鋳造か積層か。あるいは工程間で応力除去するかを確認します。このレビューが変形リスクを管理された計画に変えます。初品での想定外を防ぎます。
FAQs
