
ステンレス鋳造マニホールド:鋳造ルートが加えるもの
ステンレス鋳造品が向くのは、1つの部品が曲がり、薄肉、フランジを1.0 mmで担うときです。オーステナイト系ステンレスは鋳造しやすく、約800 °Cまで実用強度を保ち、排気凝縮水でも不動態表面を維持します。そのため鋳造マニホールドは、5つの溶接と応力除去を要する溶接組立を置き換えられます。形状が直管のとき、ロットが小さいとき、使用サイクルが合金のスケーリング限界を超えるときは、このルートは成立しません。
|
|
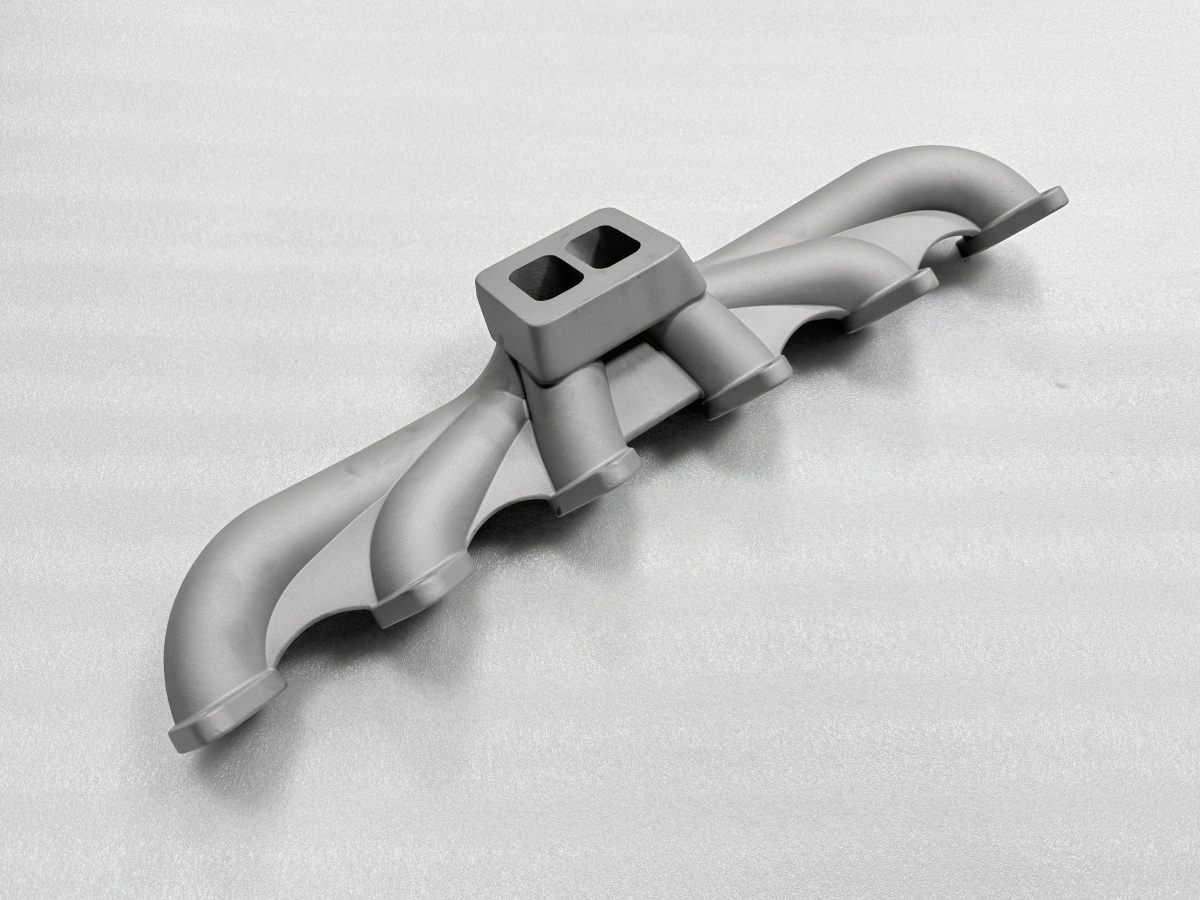
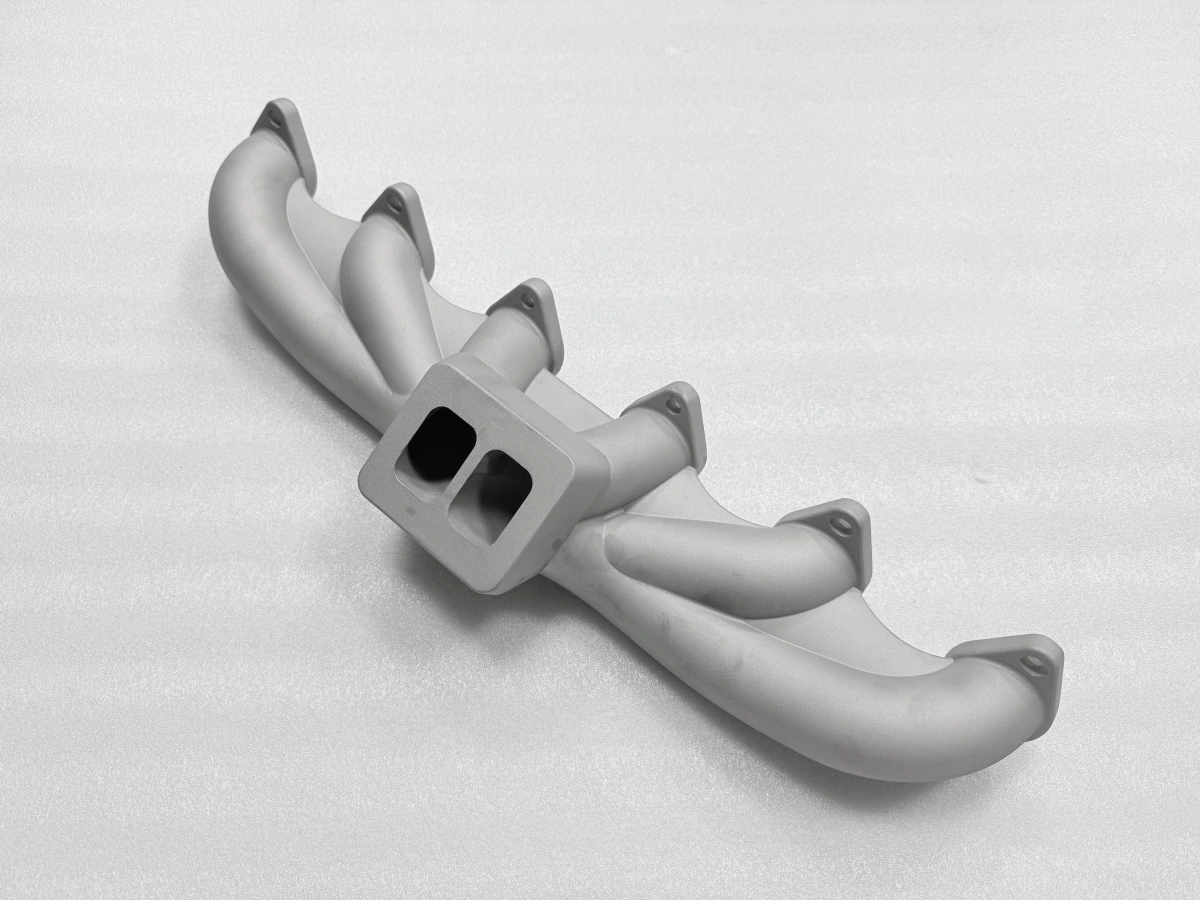
なぜステンレス鋳造マニホールドを選ぶのか
鋳造ルートはまず形状で勝ります。複数の曲がり管が複合角度で1本のログから出るマニホールドは、1つの鋳造品であり、5本の切断管と5つの溶接ではありません。溶接を1つ減らすごとに、漏れ経路と検査点が1つ減ります。
次に肉厚管理で勝ります。同じ鋳造品が、ボルト穴まわりの10 mmボスと、管の間の1.0 mm薄肉を、継ぎ手なしで両立できます。溶接品は管を選び、局所的に補強する必要があり、その補強はたいていもう1つの溶接です。
合金は図面ではなく使用サイクルで選びます;304または316系は鋳造しやすく、排気で約800 °Cまで持ちます。309または310系は1 000 °C超のスケール抵抗を、加工性の犠牲で得ます。二相系と析出硬化系は耐食性や強度を買い、注湯窓と冷却管理で支払います。RFQには合金名だけでなく使用サイクルを書きます。
ロットサイズが残りを決めます。印刷した模型と標準のシェル計画なら、最初の1個が数日で出て、固定費は10個から数百個に配分されます。10個未満では段取りが1個ごとに乗り、数百個を超えると金型と加工が引き継ぎます。
鋳造組織は何を変えるのか
鋳造組織は、フランジと薄肉での合金の振る舞いを変えます。鋳物は粗いデンドライト粒と少量のフェライトで凝固し、降伏強さ、延性、溶接補修への応答が決まります。
気孔は2つ目の違いです。健全な鋳物は、加工したシール面に出るレベル未満にガス気孔を抑えます。鋳造側は注湯温度、シェル予熱、押湯で管理し、後工程のプレスでは管理しません。印刷品は同じ性質をレーザーのエネルギー密度で、必要なら熱間等方圧加圧で管理します。
寸法挙動が3つ目です。マニホールド級の鋳物の寸法公差はISO 8062-3のCT5–CT7帯に入り、そのため各機能面に加工代が残ります。この帯はプロセスの性質であり欠陥ではなく、型から直接IT7を求める図面は間違ったルートを求めています。
薄肉が4つ目です。曲がり管の1.0 mm薄肉は、フランジとリブが支えるとき安定し、シェル計画が誤ると最初に変形します。鋳造は薄肉を与えますが、同時に最も工程規律を要する場所にします。薄肉の動きの機構は別の知識記事にあります。
加工にはどれだけ取り代が要るのか
加工代は機能で決まり、習慣では決まりません。削ってシールするフランジ面は1.0–2.0 mm、穿孔してタップするポートは1.0–1.5 mm、鋳放しの面は不要です。
取り代が少ないのは高くつく誤りです。仕上げ高さより0.3 mm低く届いたフランジは、段取りを良くしても救えません。製品全体が廃却になり、損失はフライス加工ではなく鋳物全体です。
取り代が多いのは静かな誤りです。薄いフランジに2 mm余分があると、断続切削が増え、2パス目が必要になり、平面度が外れることがあります。
平面度と粗さは取り代と同じ表に入れます。目標は二ポートフランジで0.05 mm、許容帯は0.05–0.10 mm、シール面はRa 1.6–3.2 µmです。
項目 | 条件 | 目標 | 帯(単位) |
|---|---|---|---|
フランジ取り代 | ステンレス鋳物、フライスとシール | 1.5 mm | 1.0–2.0 mm |
ポート取り代 | 鋳造後に穿孔とタップ | 1.2 mm | 1.0–1.5 mm |
フランジ平面度 | 二ポートフランジ、応力除去後 | 0.05 mm | 0.05–0.10 mm |
シール面粗さ | フライス面、ISO 4287 | Ra 1.6 µm | Ra 1.6–3.2 µm |
どの熱処理が合うのか
応力除去がステンレス鋳造マニホールドに合う処理で、シェル除去の後、加工の前に行います。部品は850–950 °Cで1.5–2時間保持し、炉中で約300 °Cまで冷やしてから空冷します。このサイクルはASM Handbook Vol. 7にオーステナイト鋳物向けに記載されています。
順序は設定値より重要です。シェル除去前の応力除去ではシェルの拘束が残り、加工後の応力除去では変形を完成品に移します。サイクルはその間に置き、処理中に平面度が動くためフランジを再測定します。
シェルを除去し、鋳造ツリーから部品を切り離して空冷します。
850–950 °Cで応力除去に装入し、1.5–2時間保持します。
炉中で約300 °Cまで冷やし、その後空冷で室温にします。
加工へ放出する前に、フランジ平面度と肉厚を再確認します。
応力除去を省くと、後にフライス後のフランジ移動として現れます。熱すぎる、または長すぎる処理は組織を粗くし表面を軟化させるため、サイクルは温度帯と保持時間で書きます。
印刷ルートが勝るのはどんなときか
印刷ルートは2つの明確な場合に勝ります。1つは単品、または設計がまだ動いている場合です。粉末床溶融(PBF)は模型を要さないため、1.0 mmの薄肉と内部流路をファイルで変えて数日で再印刷できます。鋳造は模型とシェルを待ちます。
2つ目は鋳造が押湯できない形状です。深い内部空洞を持つ曲がり管や、20 mmごとに断面が変わる薄肉は、シェル経由で押湯するより層ごとに造る方が容易です。印刷品は同じフランジ面で応力除去と加工ができます。
鋳造ルートは別の2つの場合に勝ります。1つは設計が安定した10個から数百個です。模型が償却され、シェル計画が固定され、1個ずつ造る印刷品より単価が下がります。
2つ目は大きく単純なマニホールドで、合金と断面が仕事をする場合です。鋳物は300 mmの曲がり管に1.0 mm薄肉と10 mmボスを同じ部品で担い、多パス溶接の残留応力も要しません。
変形した初回鋳造には記録された復旧経路があり、矯正した部品ではなく新しい模型から始まります。比較は引き分けではありません。印刷は模型を省き初品を短縮し、鋳造は溶接を省き量産で単価を下げます。
材料判断が成り立たないのはどんなときか
合金のスケーリング限界を超えると判断は成り立ちません。304または316系は約800 °C超の連続使用でスケールし、断面を失います。答えは耐熱鋼やニッケル合金であり、同じ鋼を厚くすることではありません。
腐食環境が違う場合も成り立ちません。塩化物を含む凝縮水は溶接部と堆積物の下を攻撃し、二相系や高モリブデン系が先に材料の答えになります。
肉厚限界を下回ると成り立ちません。約0.8 mm未満の鋳造薄肉は充填も検査も難しく、その範囲の印刷薄肉は認定されたパラメータセットを要します。材料判断は薄肉が健全に造れることを前提にします。
公差がプロセスより厳しいと成り立ちません。IT7が必要な穴、0.05 mm以内のポート位置、CT5–CT7未満の平面度は鋳造後の加工に属し、材料選択は変えません。
ロットが段取りを吸収できないと成り立ちません。2個や3個では模型、シェル、検査計画が1個ごとに乗り、鋳造が技術的に健全でも溶接品や印刷品の方が安くなります。図面、使用サイクル、ロットサイズをNewayへ送ってください。チームが鋳造、溶接、印刷のどれが適切か、初品測定前にどの面に取り代が要るかを示します。
FAQs
