GH3536の3Dプリント:挙動と限界
GH3536の3Dプリントは、構造で約900°C、清浄な酸化で1,100°Cまでバーナーライナーに適します。代償は被削性です。ニッケル・クロム・鉄の超合金で、密度8.22g/cm³、膨張13.9µm/m·Kです。圧力容器の材料ではなく、断面あたりの強度が重要な場所でInconel 718の直接代替でもありません。以下は温度に対する挙動を扱い、グレードの推奨ではありません。
バーナーライナーにGH3536を選ぶ理由
GH3536は、中程度の高温強度と耐酸化性が必要で、隣接グレードが高価または被削性に劣る場合に選ばれます。構造で約900°Cまで実用的な強度を保ち、酸化スケールは清浄な燃焼ガス中で約1,100°Cまで保護性を維持します。
316Lとの交換は温度です。316Lライナーは安価で溶接しやすいものの、約600°Cを超えると実用強度を失い、サイクル中に酸化が速くなります。Inconel 718との交換は断面強度と加工コストです。718は700°Cでより大きな荷重を支えますが、切削が難しく、プロセス管理を厳しくする必要があります。
合金には密度の代償もあります。8.22g/cm³では、同じ外郭の316L溶接品よりプリントライナーが重くなります。可動組立では重要で、静的試験室では重要ではありません。
図面で見るGH3536の特性は三つです。900°Cのクリープ強度、約1,100°Cまでの酸化スケール安定性、13.9µm/m·Kの膨張です。膨張の小さいグレードはサイクルあたりの動きが少ない代わりに、温度での強度を落とすのが一般的です。
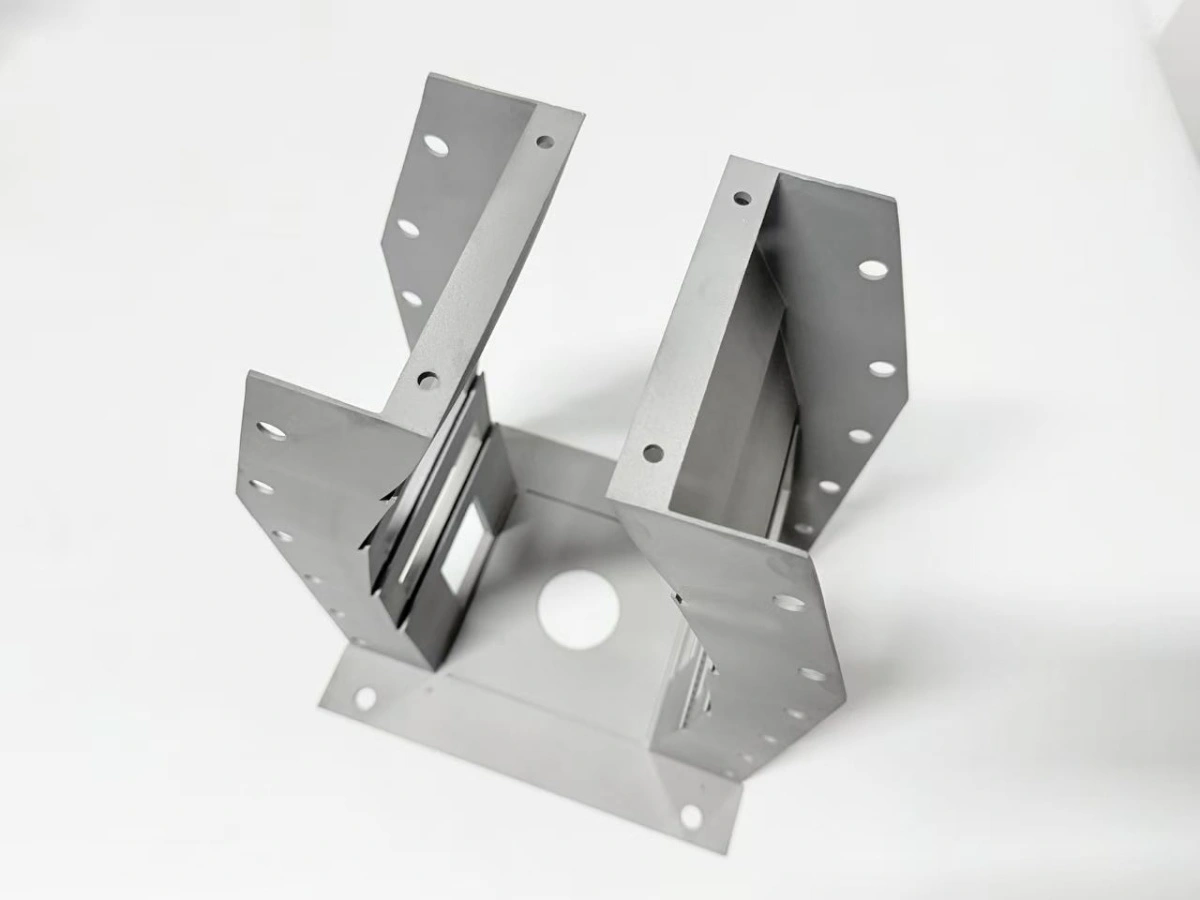
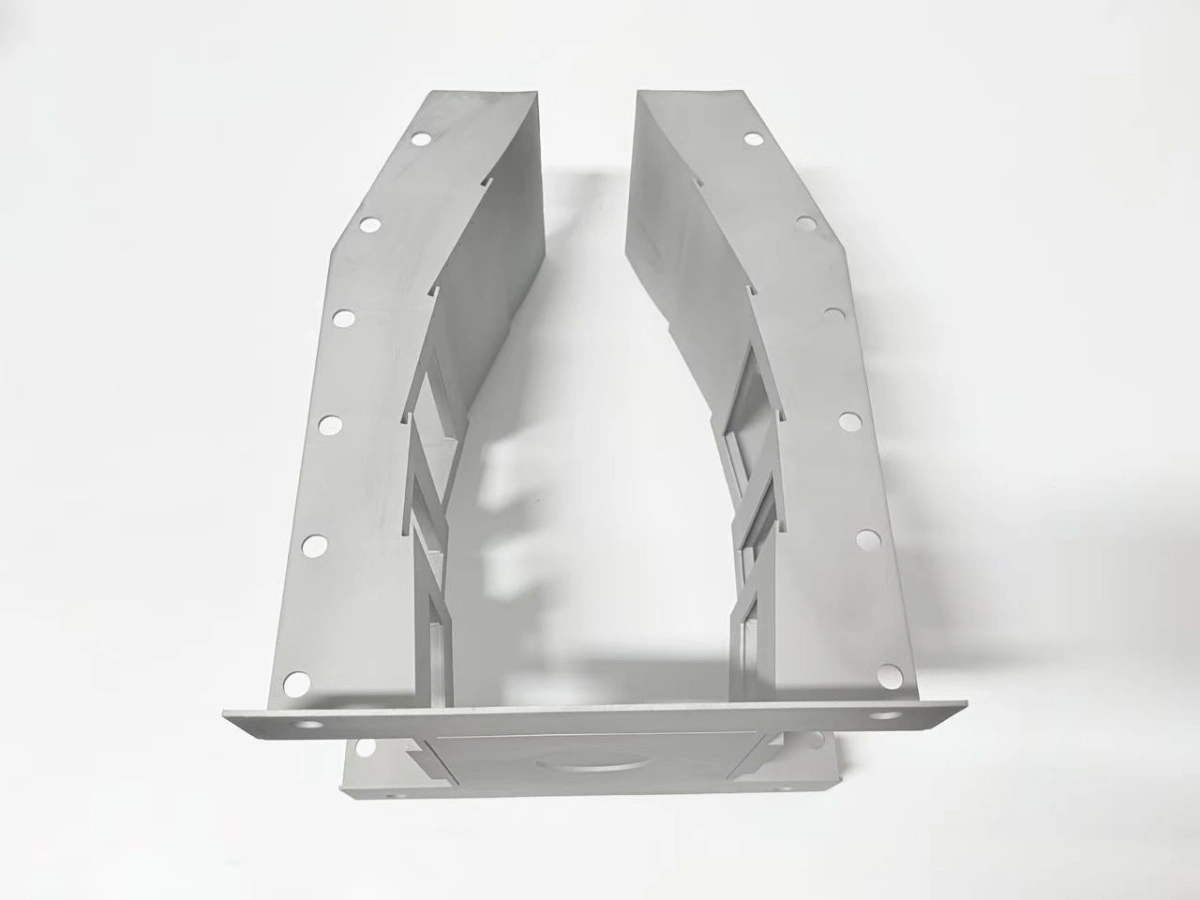
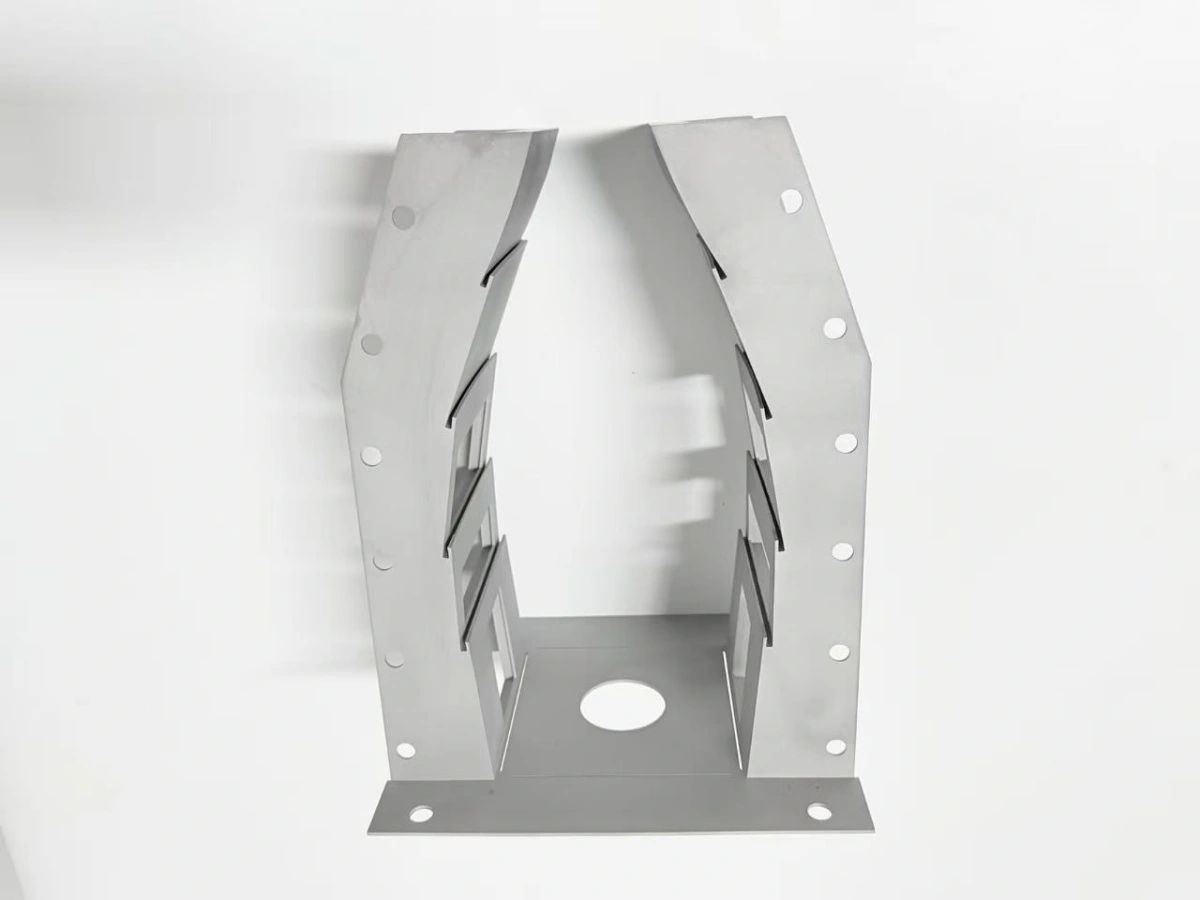
バーナーライナーでは決め手が壁であることが多いです。GH3536の1.8mm壁は局部加熱点なしで勾配を支えます。13.9µm/m·Kの膨張により、フランジと窓枠は1サイクルで予測範囲に収まります。
レーザー粉末床溶融でGH3536はどう振る舞うか
レーザー粉末床溶融(PBF)でのGH3536の3Dプリントは、割れ耐性が良くパラメータ窓が狭いです。そのため薄壁や微細形状によく使われます。残留応力への許容は316Lより小さく、約20mmを超える断面は造形前に応力計画が必要です。
造形は40µm層で、チャンバーの酸素は100ppm以下に保ちます。これを超えると粉末表面の酸化膜が気孔率を上げ、壁に未溶融を生じることがあります。
造形ままの密度は適格なパラメータセットで通常99.0–99.5%に達し、HIPが残存気孔を99.5%以上に閉じます。この数字はライナーで重要です。1.8mm壁には気孔を受け入れる断面がほとんどないからです。
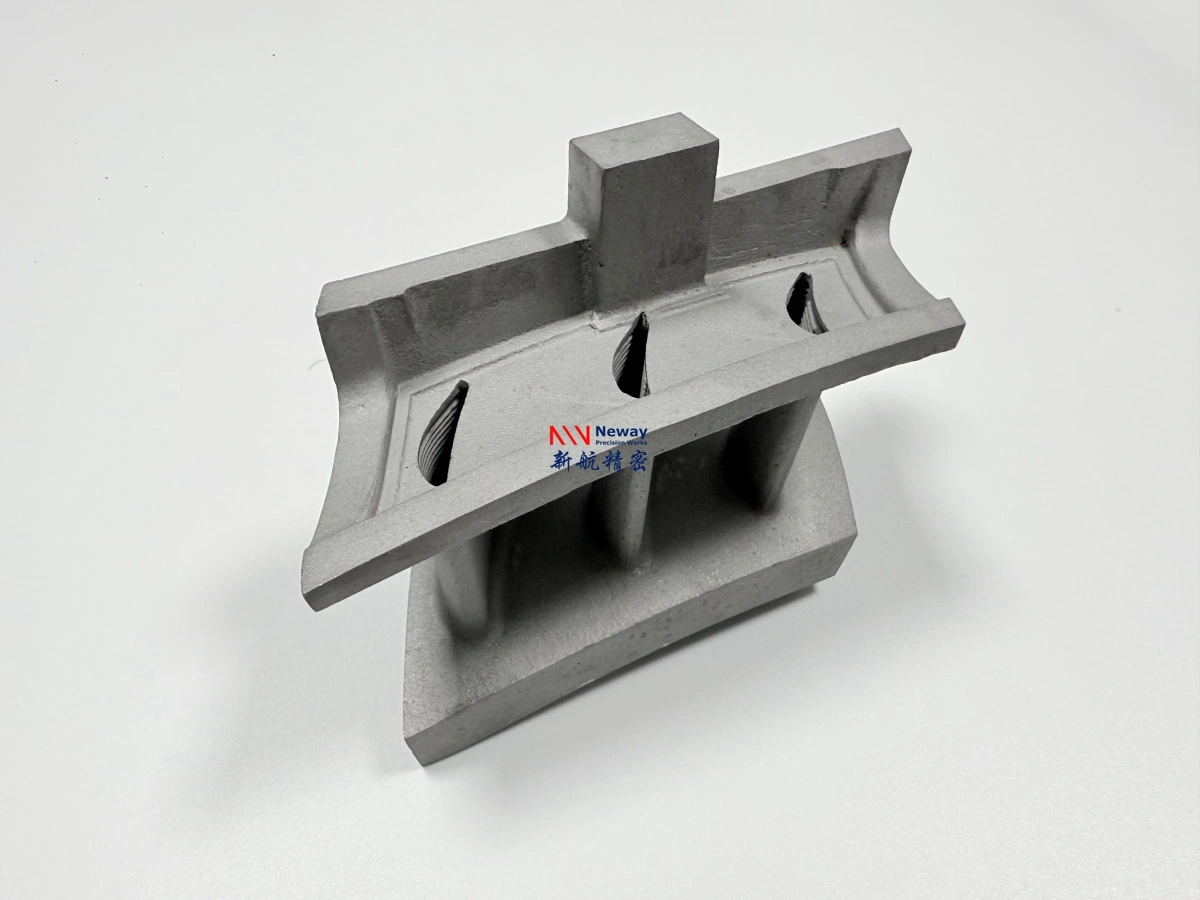
ニッケル超合金3Dプリントは検査計画も変えます。GH3536壁は窓縁の未溶融を確認します。レーザーパスが曲がり、局所の冷却速度が落ちる場所で、密度試験片だけでは足りません。
再利用粉末もプリント窓を変えるため、ロット番号は造形記録とともに動きます。窓縁の動きは薄壁挙動のノートに従います。粉末自体が第二の変数です。再利用は酸素と窒素を上げ、合金はやや高い強度と低い延性で応答します。粉末ロットは材料ファイルの一部で、購買の詳細ではありません。
溶体化処理とHIPは何を変えるか
溶体化処理と熱間等方加圧(HIP)は合金の状態を変えます。残留応力と方向性気孔を持つ造形ままから、安定したほぼ緻密な状態へ移します。溶体化処理は1,180°Cで1h、HIPサイクルは100MPa、1,180°Cで3hです。順序は各工程単独より重要です。HIPは表面がすでに封じた気孔を閉じられず、治具が閉じ込めた応力も除けません。
- 溶体化処理:1,180°Cで1h、造形組織を溶かし応力を解放します。
- HIP:100MPa、1,180°Cで3h、内部気孔を閉じます。
- 扉を開ける前に炉内で300°C未満まで冷却し、新しい勾配を避けます。
- 加工前に基準面を再測定します。サイクルが部品を動かすためです。
炉の記録はサイクルと同じくらい重要です。1,180°Cの保持、100MPaの圧力履歴、300°C未満の冷却を示す曲線が、挙動が実際に起きた証拠です。曲線のない証明書は単なる主張です。サイクル後、合金は造形ままより軟らかく均一になります。熱処理は、作業者が保管するHIP記録の条件も定めます。
プリント後の合金はどう加工するか
GH3536は316Lより削りにくくInconel 718より削りやすく、軽い切削で加工硬化しやすいです。実務則は、切削を硬化層の下に保ち、取り代を多数のスプリングパスではなく1–2回で取ることです。表はプリントライナーの加工窓です。目標と許容帯は意図的に分けています。
| パラメータ | 条件 | 目標 | 帯(単位) |
|---|---|---|---|
| フランジ取り代 | 造形まま | 1.5mm | 1.0–2.0mm |
| 穴取り代 | HIP後に穿孔 | 1.0mm | 0.8–1.2mm |
| 表面粗さ | 仕上げパス | Ra 1.6µm | Ra 1.6–3.2µm |
| 平面度 | フランジ面 | 0.05mm | 0.05–0.10mm |
| ねじ | GH3536のM4 | 1.5×D | 1.5–2.0×D |
取り代は日程項目でもあります。同じ5軸セルでGH3536は316Lの約半分の体積を1時間で除去します。フランジと窓面は1回の段取りが要るため最も遅い形状です。
工具摩耗がもう一つのコストです。合金は加工硬化して超硬刃先を摩耗します。316Lのバッチ全体を保つ仕上げインサートがGH3536では途中交換になります。薄肉部品の設計規則は、基準がプリント面ではなく加工面であることをすでに前提にしています。
GH3536が正しい選択でなくなるのはいつか
GH3536は酸化性ガス中で約1,100°Cを超える場合、正しい選択でなくなります。硫黄や塩化物を含む雰囲気、断面が高温耐力を超える強度を要する場合も同じです。これらの条件は、より強度の高いニッケルグレードやコーティングへ向かわせ、GH3536壁を厚くすることではありません。
多くのプロジェクトを決める比較はInconel 718です。700°Cで718の降伏強度はGH3536の約2倍です。同じ断面で718が通る支持ブラケットはGH3536では通りません。逆の交換はコストと被削性に現れ、GH3536が勝ります。
Hastelloy X代替は同じファミリーの別商標なので、比較は商業的で冶金学的ではありません。Hastelloy Xを指定してGH3536を受け取る場合、標準組成範囲で同じ挙動を期待すべきです。受入は名前ではなくミル証明書で決まります。316Lとの境界はより単純です。316Lは約600°Cまで十分で安価なので、700°Cを見ない低温ライナーにGH3536は不要です。
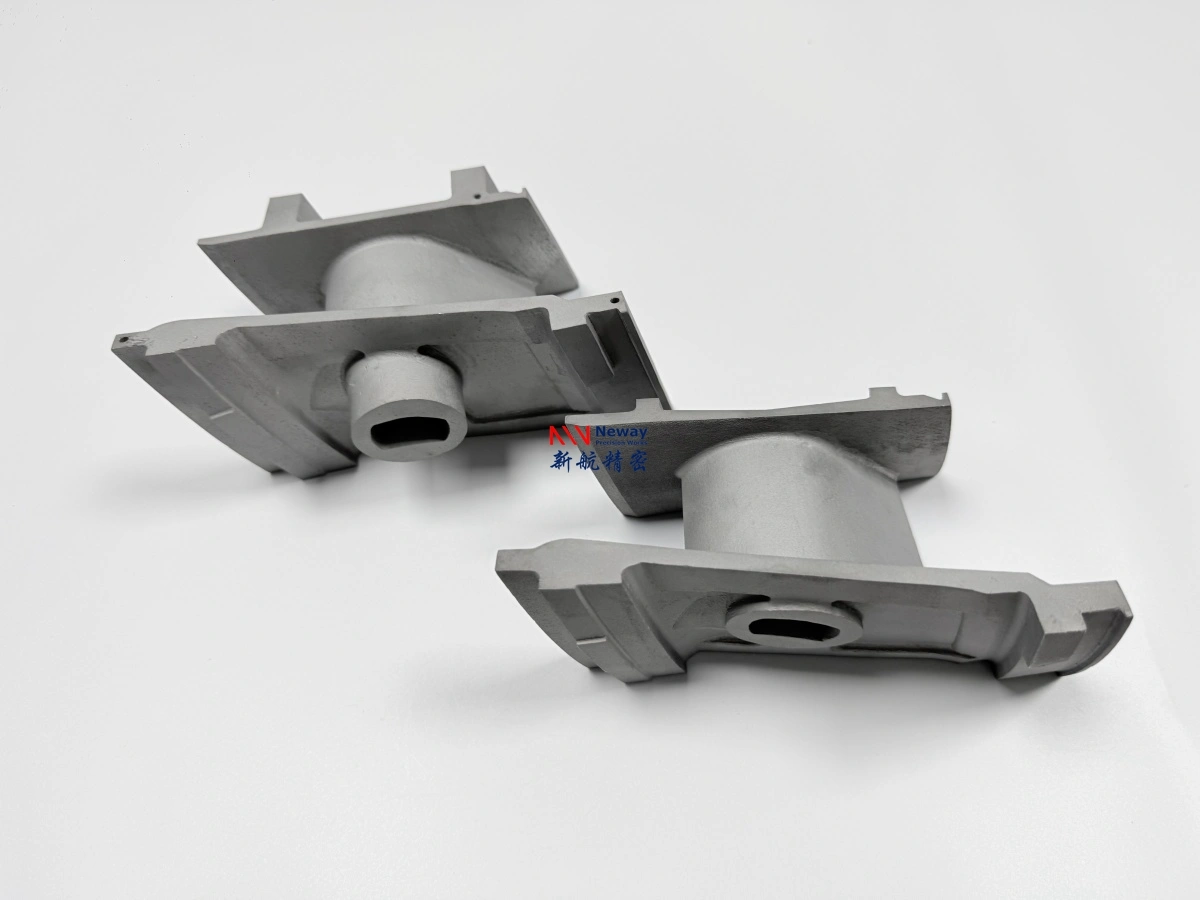
鋳造ルートとの比較では、プリントは二つの条件で勝ります。壁が2.0mm未満で鋳型がきれいに充填しない場合、初品が数か月ではなく数週間で必要な場合です。バッチが数百個を超え、断面が厚くnear-net鋳造がプリントブランクより加工を減らせる場合、鋳造が勝ります。
形状の条件もあります。約40mmを超える厚い断面は合金の利点が小さくなります。温度勾配とHIPサイクルが結果を決め、鋳造や鍛造のルートがより良い比較になる場合があります。
この材料判断が成り立たないのはいつか
冷間始動の熱衝撃が負荷に含まれる場合、粉末ロットが不明な場合、部品が圧力境界の場合、この判断は成り立ちません。いずれも「合金の挙動が結果を決め、プロセス記録ではない」という前提を外します。
補修ルートでも成り立ちません。GH3536の溶接補修は独自の熱処理と検査が必要で、記述した挙動は元の造形に適用され、補修部には適用されません。
酸化限界はサービス推定で、約束ではありません。1,100°Cは清浄ガスでのスケール安定性です。硫黄や粒子を含む実機の燃焼室は、この値よりかなり低くスケールを劣化させることがあります。
GH3536の3Dプリントは装置にも依存します。あるレーザーシステムで適格なパラメータセットは第二のシステムにそのまま移らず、材料判断は造形記録に結び付きます。
最後に、数値はASTM B435とASM Handbook Vol. 4、そして適格なパラメータセットから来ています。粉末供給者や装置が変わればプリント窓も変わり、判断はコピーではなく新しい造形でやり直す必要があります。
負荷条件、断面、接合ルートをお送りください。Newayはこの材料挙動と照合します。GH3536が支える場所と高いグレードが必要な場所を示し、その断面の熱処理と加工窓を含むルートを返します。
FAQs