3Dプリントバーナーライナー:粉末から検査済み部品まで
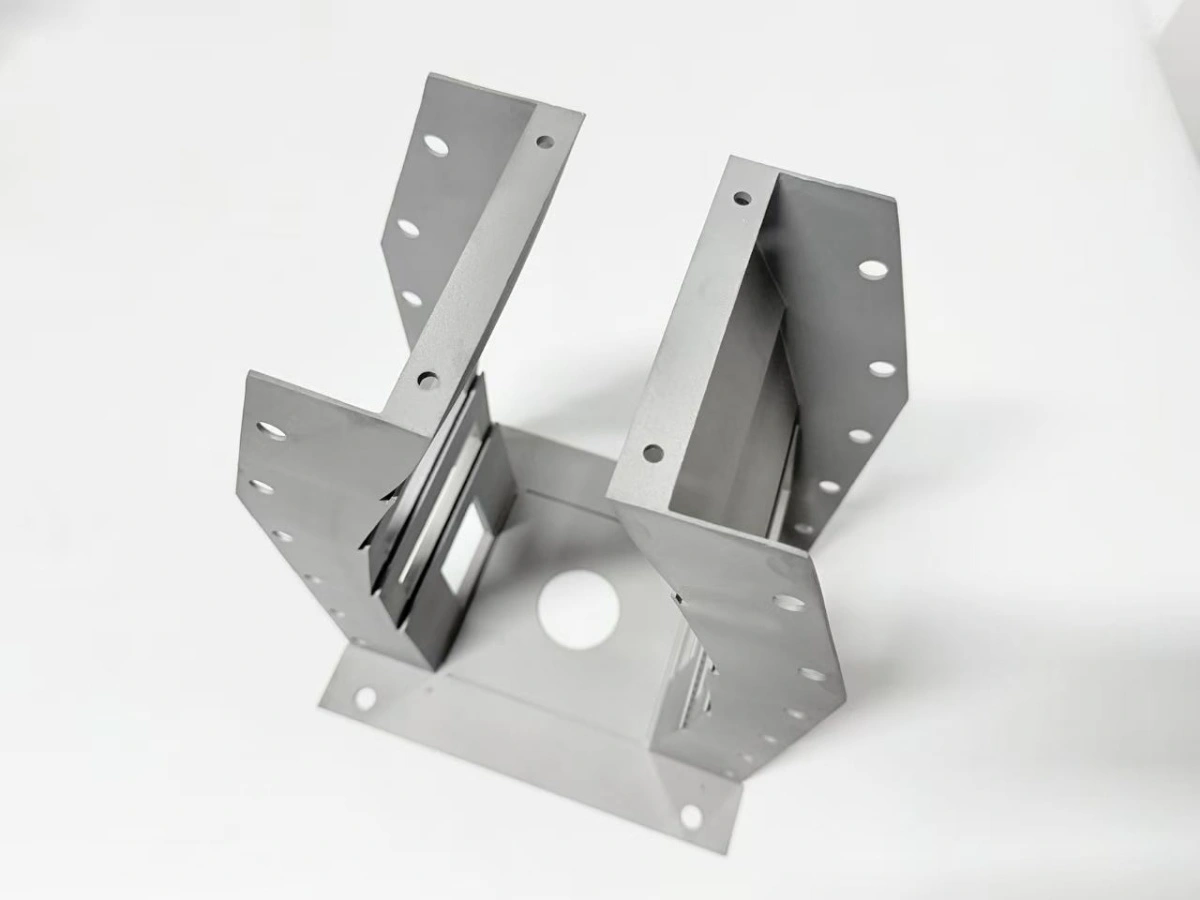
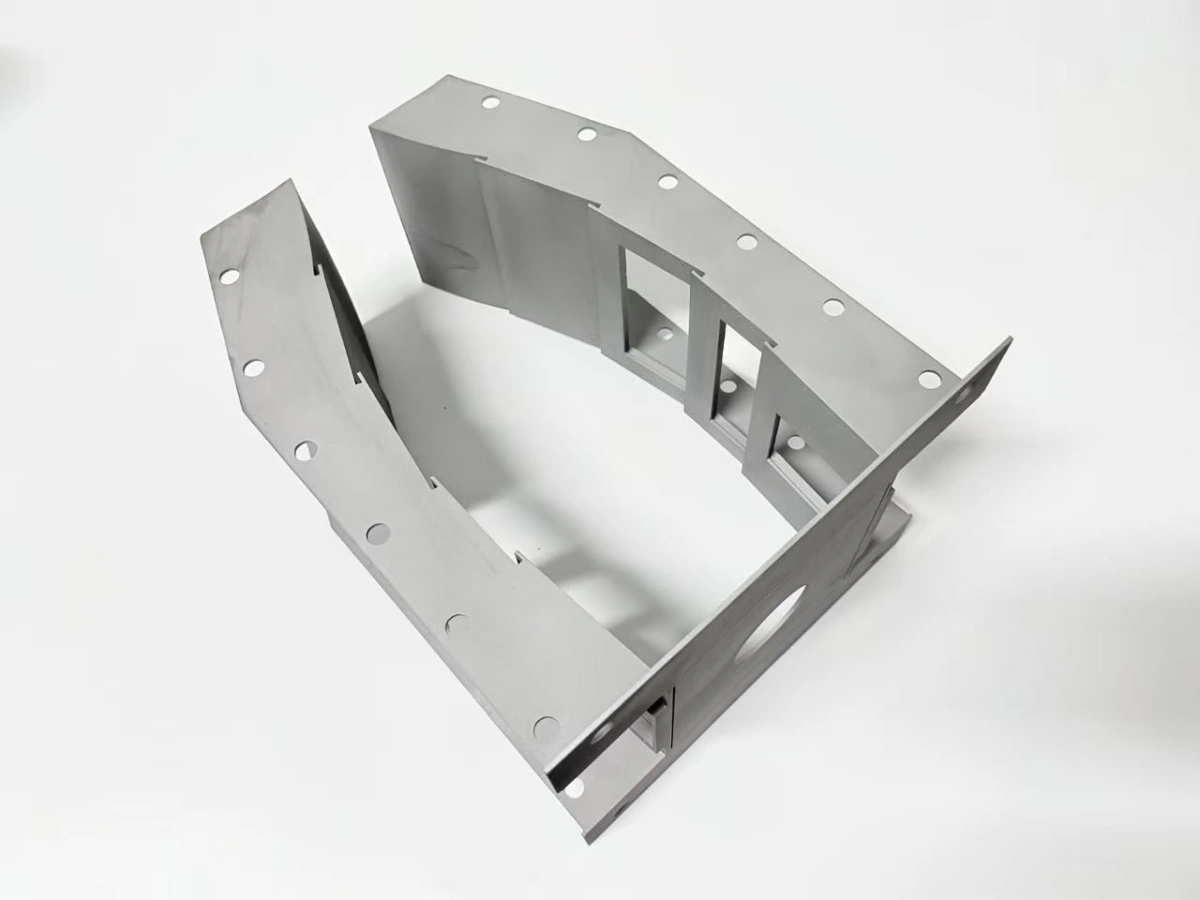
3Dプリントバーナーライナーは、放出までに五つの段階を通ります。印刷、固溶処理、熱間等方加圧、インターフェースの機械加工、そして2回のスキャンです。本例のGH3536ライナーは壁1.8mm、層40µmです。放出には0.10mmの許容帯に対して0.05mmのフランジ平面度が求められます。順序は固定です。段階を飛ばすとリスクが次へ移り、そこで直す費用が高くなります。
- GH3536で層40µmのライナーを印刷する。
- 1,180°Cで1h保持し、応力を除去する。
- 100MPaで3h、熱間等方加圧する。
- 1回の段取りでインターフェースを加工する。
- スキャンと測定を行い、図面通りに放出する。
なぜ板金溶接ではなく3Dプリントで作るのか?
印刷は、製作したライナーが最も熱い壁に残す溶接部をなくします。溶接ライナーは成形板、治具、溶接順序、応力除去、矯正を必要とし、各溶接部は酸化が始まる熱影響部を残します。一体で印刷した高温部品は、ガス側に溶接部を持ちません。
利点は熱的であり、機械的ではありません。印刷ライナーはフランジと窓枠を一体で機械から出るため、溶接準備と板成形を省けます。ただし炉を2回とスキャンを2回必要とします。この工程が溶接と矯正の連鎖を置き換えるため、経路は個別作業の列ではなく鎖として計画されます。
だからこそ3Dプリントバーナーライナーの案件は発注書ではなく、ビルドレビューから始まります。コストとリスクを決めるのは熱の連鎖であり、機械の時間ではありません。
数量が判断を決めます。1本または5本の試作は、金型が不要なため印刷が安価です。鋳造ライナーは型と注湯が必要で、4–6週間から始まります。年数百本を超えると金型が償却され、鋳造や溶接構造が再び優位になります。
ビルド前に何を確認するのか?
最初の粉末を入れる前に、3Dプリントバーナーライナーを四つのビルド限界に照らして確認します。一つでも外れれば、機械の枠を予約する前に再設計または分割します。
- 壁厚:本ライナーは1.8mm、下限は1.5mm。
- オーバーハング:鉛直から45°。
- 粉末排出:最小3mmの開口。
- 造形サイズ:400×250mmのプレート内。
壁厚が最初の限界です。本ライナーは1.8mmで、熱間等方加圧(HIP)後も平面を保つ開断面の実用下限は1.5mmです。それ未満では窓枠に局所的な増肉が必要です。薄肉部品の設計規則が、この下限を支える枠とリブの寸法を示します。
粉末が二つ目の入力です。GH3536 LPBFのロットはビルド前にASTM B435の化学成分で確認します。機械はジョブ全体で一つのパラメータセットを使います。層40µm、レーザー285W、走査速度960mm/sです。
| ビルド確認 | 本ライナーの限界 | 外した場合の結果 |
|---|---|---|
| 壁厚 | 1.8mm(下限1.5mm) | HIP後に断面が動く |
| オーバーハング角 | 鉛直から45°以下 | 窓枠にドロス |
| 粉末排出 | 各コーナー3mm以上 | 残粉、重い部品 |
| 造形サイズ | 400×250mm以内 | 分割ビルド、溶接追加 |
| 粉末成分 | GH3536はASTM B435 | 成分外れの溶湯 |
この表は検査ゲートであり、希望リストではありません。五行すべてが通ってから枠を予約します。
図面が変わるたびに確認をやり直します。窓配置が変わればサポート計画が動き、合金が変わればHIPサイクルが動き、壁厚が変われば加工代が動きます。そのため新しい版でビルドレビューを再発行し、それから二回目のビルドを予約します。
ライナーの向き、サポート、熱処理はどう決めるのか?
ライナーはベースフランジの上に立て、窓枠をサポートなしで成長させます。粉末を出した後、HIPの前に固溶処理を行います。この向きでは1.8mmの壁が鉛直に立ち、窓は造形方向に開きます。
サポートの接触は加工代の側に残します。ポイントは1.0mmの加工代を持つ面に触れるため、跡は最初のパスで消え、シール面には残りません。窓の開口はリコータの走査方向に合わせ、ブレードが未サポートの縁を拾って枠に粉末を引きずらないようにします。
粉末除去は工程であり、振るだけではありません。ライナーは加振し、CAD質量と比較して秤量し、窓からボアスコープで確認します。2%重い3Dプリントバーナーライナーは二回目のサイクルに戻します。閉じ込めた粉末はHIP中に移動し、壁を変形させるからです。粉末床溶融のこのサイズのビルドは、加工前にリコータ痕を確認します。
次が固溶処理です。1,180°Cで1h保持し、炉内で冷却します。断面がまだ開いているうちにビルド応力を逃がすため、HIPの前に行います。昇温は5°C/minに保ち、扉は300°C未満で開けます。HIP前のスキャンはこのサイクルから24h以内に取り、後の比較すべての基準にします。
3Dプリントバーナーライナーはどの面と穴を加工するのか?
インターフェースは1回の段取りで加工し、最終パスの前にフランジ面へ1.0mm、穴へ0.4mmを残します。窓枠とフランジ面は同じクランプから来るため、0.05mmの平面度目標と±0.05mmの穴位置が同じ基準を共有します。
加工代は面ごとに決めます。フランジ1.0mm、窓座0.8mm、穴0.4mmで、剛性のある工具で清浄な穴を開ける最小値です。クランプは0.5MPa以下に保ちます。1.8mmの壁はそれ以上でばねのように逃げ、切削は保持している間だけ正しく測れるからです。
ねじが最後の工程です。M4穴はドリル、面取り、1.5×Dの深さまでタップし、各ねじは機械を出る前に通し・止まりゲージで確認します。インターフェースのCNC加工が、印刷形状をリグにボルト留めできるライナーに変えます。
ねじが不合格なら、図面がインサートを許す場合だけ修理します。それ以外は廃却です。1.8mmの壁で再タップした穴に余裕はありません。ゲージ記録はルートカードに残し、合格したねじを作業者と工具までたどれるようにします。
| 部位 | 加工代 | 基準 | 方法 |
|---|---|---|---|
| フランジ面 | 1.0mm | 平面度0.05mm目標、0.10mm許容 | 正面フライス、1回の段取り |
| 窓座 | 0.8mm | インターフェースと平行 | フランジと同じ段取り |
| ボルト穴 | 0.4mm | 位置±0.05mm | ドリルとリーマ |
| M4ねじ | — | 深さ1.5×D、通し・止まり | タップ、ゲージ |
二つの表は経路を検証可能にします。加工代と基準を図面を開かずに比べられます。
完成したライナーをどう検査するのか?
検査が証明するのは図面であり、寿命ではありません。本ライナーの放出パッケージは、最終スキャン、加工部位のCMM報告、平面度記録、材料証明です。
スキャンがループを閉じます。HIP前の基準と最終スキャンを加工済みフランジで合わせるため、差分マップはHIPによる動きと加工による動きを分けます。窓が±0.9mmを外れれば手直しに回り、手直しの後に2回目のスキャンと報告が続きます。3Dプリントバーナーライナーの報告には試験片番号も載せ、放出時に寸法記録と材料記録を結びつけます。
平面度は定盤上でダイヤルゲージにより9点で測り、測定機も同じ9点を記録用に走査します。二つの方法は署名前に比較し、0.01mmを超える差は判断ではなく再測定を要求します。
密度は同じHIP容器で処理した供試片で、金属組織とASTM E112の結晶粒径により確認します。用語はISO/ASTM 52900に従い、設計者と品質技術者が同じように読める報告にします。
これらの文書はリグ結果、顧客受入、認証を主張しません。放出の検査ゲートは図面と供試片の記録であり、寿命には1回のビルドでは与えられない資格認定プログラムが必要です。
いつ3Dプリントは適さないのか?
量産規模が大きい、断面が閉じている、または1回のビルドでは担えない資格認定が必要な場合、印刷は意味を失います。この経路は開いた薄肉の単品または小ロット向けです。
第一の限界は数量です。年数百本を超えると鋳造や製作の金型が償却され、1本あたりのコストが印刷ビルドを下回ります。第二は形状です。閉じた断面は粉末を出せないため、排出開口を設けて再設計するか、別のプロセスへ回します。多くは鋳造か溶接板金です。
第三は認証です。航空部品や圧力境界の部品には、試験片、ロット追跡、設計許容値の根拠が必要です。1回のビルド報告はそのプログラムではありません。この経路は試作や量産支援部品を対象とし、認証品は対象外です。
第四は圧力容器のケースです。HIP後の緻密な壁だけでは足りません。設計には耐圧試験と破壊裕度が必要で、一般の工場報告では覆えません。この作業は資格ある圧力容器経路に属し、印刷見積もりの範囲外です。
範囲内では、上記の管理が経路を再現可能にします。壁1.8mm、層40µm、1,180°C/1hの固溶処理、100MPaのHIP。平面度目標0.05mm、窓位置±0.9mmです。範囲外では、正直な答えは別のプロセスです。
窓配置、フランジ要求、合金を図面に添えてお送りください。合金名はGH3536のようにご記入ください。Newayは四つの限界を示すビルドレビュー、加工面の加工代と基準の計画、凍結版に対する日程を返します。商務の入口はInconelプリント購買ガイドで、版が固まれば超合金3Dプリンティングのページへ進みます。
FAQs