
薄肉3Dプリント変形:どこから始まるのか
薄肉3Dプリント変形は、熱勾配が自由端に出会う場所から始まります。1.8mmの壁のライナーは最大0.3mm動きます。開いたライナーでは片側の壁を支えるものがなく、熱サイクルごとに動きが残ります。動きは窓の角とフランジ縁に集中します。
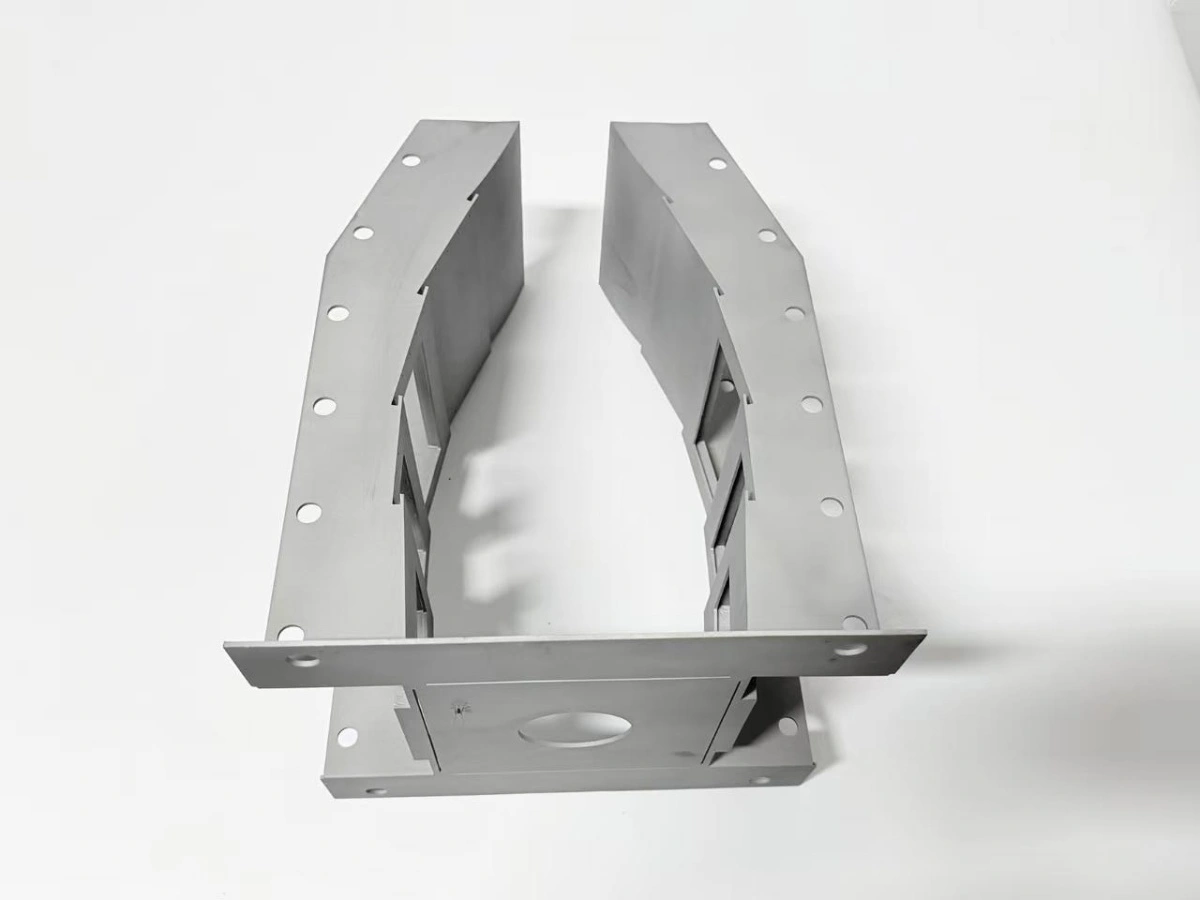
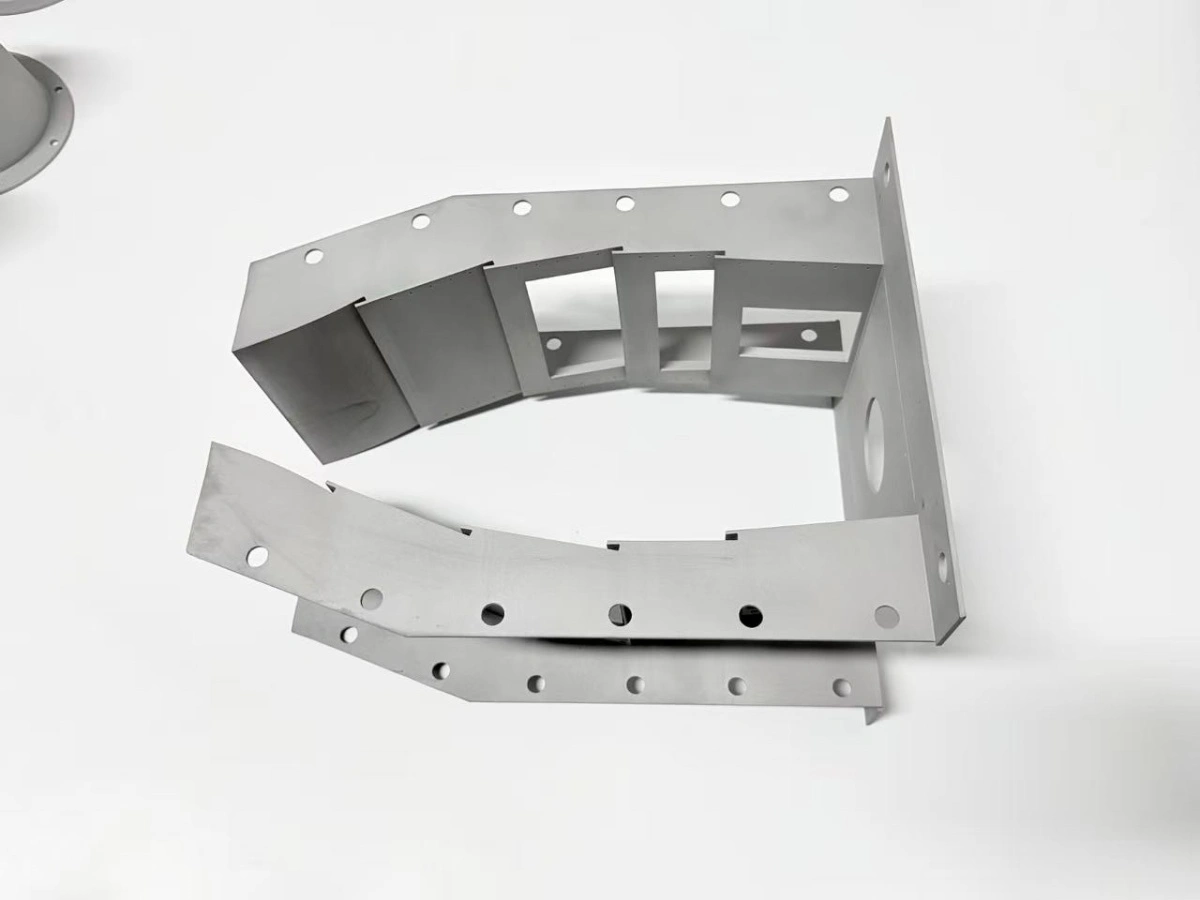
1.8mmの壁のGH3536ライナーは良い例です。壁は印刷できる厚さで、動くほど薄く、自由端が常に弱点になるほど開いています。
ライナーでは薄肉3Dプリント変形がどう見えるのか
ライナーでは変形が三つの測定できる症状として現れます。フランジが平面度を失い、窓枠が傾き、枠の間で壁が膨らみます。どれも割れではなく、基準に対して測って初めて見える形状誤差です。
最初の症状は最も安く見つかります。定盤上で0.1mm平面度を外れるフランジは、縁ですでに動いています。縁が壁より速く冷えるからです。二つ目はフランジに直角でなくなった窓枠です。枠は膨らむ壁に従い、誤差はサイクルごとに増えます。
三つ目の症状は壁の膨らみです。二つの枠の間で、1.8mmの壁は見える痕跡なしに0.2–0.3mm膨らむことがあります。
薄肉部品の設計規則が、この膨らみを基準内に保つ枠とリブの寸法を示します。
残留応力はどこから来るのか
残留応力は三つの源から順に来ます。溶融池、治具、炉です。溶融池が最初の勾配をつくります。プレートが冷却中に部品を保持し、炉が断面をもう一度加熱・冷却するときに二つ目の勾配を加えます。
壁の変形メカニズムは、勾配が拘束に出会うことです。粉末床溶融(PBF)は両方の項を見える形にします。PBFではレーザーが一本のパスを溶かし、凝固時に収縮します。下の層はすでに冷えているため収縮が拘束され、応力になります。1.8mmの壁では拘束が厚さ方向に弱く長さ方向に強く、壁は均一に縮むのではなく膨らみます。
プレートは二つ目の拘束を加えます。部品は基部で固定され、最初の層は動けません。切断時には応力が壁に閉じ込められています。切断前の応力除去はそれを解放しますが、その処理は1,180°Cで1h動くため、それ自体が次の動きの源になります。
材料がスケールを決めます。LPBFの熱応力項は溶融池が決め、炉ではありません。したがって熱処理の前に固定されます。GH3536は20–100°Cで約13.9µm/m·K膨張します。膨張自体は問題ではありません。問題は、自由端と拘束された基部が同じ温度で違う量だけ膨張することです。
固溶処理とHIPが動きを増やすのはなぜか
固溶処理と熱間等方加圧(HIP)が動きを増やすのは、どちらも断面が開いている間に完全な熱サイクルを通すからです。固溶処理は1,180°Cで1h保持してビルド応力を解放しますが、解放は一様ではありません。自由端が先に動き、拘束された基部が後に動きます。HIP後の変形は、HIPサイクルが固溶処理に加える部分です。
HIPサイクルは二つ目の、より遅い動きを加えます。100MPa、1,180°Cで3h保持すると壁が圧力下でクリープします。固溶処理後にまっすぐだった壁が保持中に膨らむことがあります。一サイクルあたりの影響は小さいものの累積するため、HIP前のスキャンは最終スキャンと同じくらい重要です。
炉のプログラムが動きの量を決めます。5°C/minで保つ昇温と、300°C未満で扉を開ける冷却は、壁を横切る勾配を小さく保ちます。応力除去のノートは他の超合金にも同じプログラムを示します。速い昇温は全体の時間を短縮しません。その後の矯正が短縮分より高くつくからです。
窓枠には二次的な効果があります。枠は壁より厚いため加熱と冷却が遅く、枠と壁の差が角の変形の集まる場所です。
2回のスキャンは原因をどう分けるのか
2回のスキャンが原因を分けるのは、それぞれが熱の連鎖の違う点で取られるからです。同じ方法は他の合金の変形と薄肉にも使われます。HIP前のスキャンは固溶処理の後、最終スキャンは機械加工の後に取ります。両方を加工済みフランジで合わせると、一つの数字ではなく二つの差分マップが得られます。
一つ目のマップはHIP中に動いたものを示します。窓枠がHIP前のスキャンと最終スキャンの間で傾けば、原因はHIPサイクルとその治具であり、機械加工ではありません。二つ目のマップは機械加工中に動いたものを示し、多くはクランプの影響で熱的なものではありません。
合わせの基準は加工済みフランジで、生のフランジではありません。生のフランジでは加工代がマップに混ざり、実際には材料除去である動きが表示されます。
検査ゲートは二つのマップに従います。目標は開口部で0.2mm、許容限界は0.3mmです。両者の間の動きは手直しの前に再測定を求め、0.3mmを超える動きは手直しまたは廃却になります。記録はどのサイクルが生んだかを示します。
| 制御 | 鋳造経路 | 積層経路 | 動きへの影響 |
|---|---|---|---|
| 温度勾配 | 鋳型予熱 | 5°C/minの昇温 | 勾配が小さく膨らみも小さい |
| 拘束 | 湯口とチル | プレートとサポート | 応力が閉じ込まる場所を決める |
| 応力除去 | 型ばらし後 | HIP前に1,180°C/1h | ビルド応力を解放する |
| 緻密化 | 押し湯による給湯 | 100MPa、3hのHIP | 気孔を閉じ、クリープを加える |
| 検証 | 断面観察 | フランジ基準の2回スキャン | 原因を分ける |
この表は記事の短縮版です。鋳造経路は同じ四つの変数を別のレバーで制御し、検証がどちらの経路も監査可能にします。
メカニズムが誤差を説明できなくなるのはいつか
メカニズムが誤差を説明できなくなるのは、断面が薄くないときです。合金がニッケル超合金でないとき、動きが金属ではなく治具から来るときも同様です。いずれの場合も別の説明と別の制御が必要です。
厚い断面は同じようには膨らみません。壁を横切る勾配が小さく、拘束が分散しているからです。閉じた断面はさらに別の挙動を示します。粉末が出られず、HIP中の内圧が主要な項になります。
合金も重要です。膨張係数の異なるコバルト系は同じ勾配でも違う量だけ動きます。13.9µm/m·KはGH3536の値であって普遍値ではありません。平らでない治具で応力除去した部品にも同じ注意が必要です。マップは金属が起こしていない動きを示します。
これらの限界の外では、メカニズムは良い出発点ですが予測ではありません。正直な答えは、各段階で部品を測り、二つのマップに判断させることです。材料データシートの数字を約束することではありません。
限界の内側では、薄肉3Dプリント変形は少数の数字で管理されます。1.8mmの壁、40µmの層、そして1,180°C/1hの固溶処理です。さらに100MPaのHIPと、スキャンから読む0.3mmの開口基準が加わります。HIP熱処理のノートがサイクルを詳しく説明します。
図面に肉厚、窓配置、合金(GH3536など)を添えてお送りください。Newayはメカニズムに沿って断面を検討し、スキャン段階と基準を提案し、どこで動きを測るかを明記した経路を返します。検討はInconelプリント購買ガイドから始まり、断面が固まれば超合金3Dプリンティングのサービスへ進みます。
FAQs
