樹脂
樹脂 3D プリンティング材料の概要
光硬化性樹脂は、添加製造において優れた表面仕上げ、微細なディテール、および調整された機械的特性を持つ部品を製造するために使用される、多用途な光硬化性材料のファミリーです。SLA、DLP、CLIP などの技術を通じて、樹脂 3D プリンティングにより、医療、歯科、ジュエリー、エンジニアリング、産業用途向けの極めて正確なプロトタイプ、最終製品、および特殊コンポーネントの作製が可能になります。
高度な樹脂 3D プリンティングにより、一般的なプロトタイピング向けの標準樹脂やタフレジンドから、歯科用、医療グレード生体適合性、鋳造用、耐高温性、柔軟性、耐久性、エンジニアリング用、セラミック充填、複合材、耐 UV 性、犠牲型、および Formula 1μ 超精密樹脂に至るまで、幅広い光硬化性配合物が利用可能です。各グレードは、耐衝撃性、熱変形温度、柔軟性、または焼失特性などの特定の性能特性を提供し、業界全体でカスタマイズされたソリューションを実現します。
樹脂グレード表
カテゴリ | グレード | 主な特性 |
|---|---|---|
汎用 | 高解像度、滑らかな仕上げ、剛性があり、コンセプトモデルや視覚評価用プロトタイプに最適 | |
機械的性能 | 高い衝撃強度と伸び、ABS に類似、機能部品に適す | |
機械的性能 | 低摩擦、耐摩耗性、スナップフィットや可動部品の組み立てに最適 | |
エラストマー | ゴムのような弾性、高い伸び、グリップ、シール、ソフトタッチ部品に適す | |
耐高温 | 熱変形温度>200°C、耐熱工具や電子機器に最適 | |
医療・歯科 | 生体適合性(クラス I/II)、手術ガイド、クラウン、義歯、モデル向けに高精度 | |
医療・歯科 | ISO 10993 認証済み、手術器具、医療機器、組織接触用途向け | |
ジュエリー・鋳造 | 灰が少なくクリーンな焼失、ジュエリー、歯科コピング、金属部品の精密鋳造用 | |
エンジニアリング | 高い剛性、クリープ抵抗、熱安定性、過酷な産業用部品向け | |
複合材 | セラミック粒子により剛性、硬度、熱伝導性を向上 | |
複合材 | ガラス、カーボン、またはその他の強化材を充填し、卓越した強度と剛性を実現 | |
特殊用途 | 長期的な屋外安定性、最小限の黄変、優れた耐候性 | |
特殊用途 | 一時的なサポートやロストコア工具向けに設計され、溶解またはクリーンに焼失 | |
超精密 | マイクロ流体、光学機器、1 μm の特徴形状が可能な微型部品向けのマイクロ解像度樹脂 |
樹脂総合特性表
カテゴリ | 特性 | 値の範囲 |
|---|---|---|
物理的特性 | 密度 | 1.0–1.3 g/cm³ |
粘度(25°C) | 100–2000 cP | |
機械的特性 | 引張強度 | 20–80 MPa |
破断時伸び | 1–150%(フレキシブル樹脂は>200% まで) | |
曲げ弾性率 | 500–3000 MPa | |
硬度(ショア D) | 40–90 | |
熱的特性 | 熱変形温度(HDT) | 45–300°C(耐高温樹脂は>200°C) |
特殊特性 | 生体適合性 | ISO 10993(医療・歯科グレード) |
灰分(鋳造用) | <0.1% クリーン焼失 |
樹脂の 3D プリンティング技術
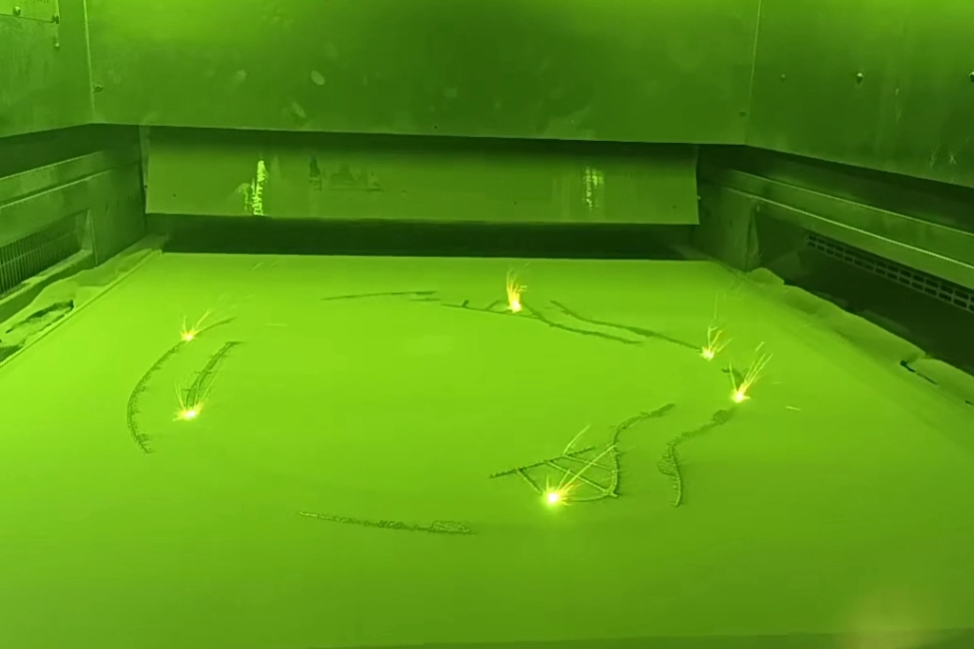
樹脂材料は、光造形法(SLA)、デジタルライトプロセッシング(DLP)、連続液界面生産(CLIP)、マルチジェットプリンティング(PolyJet)を含む浴槽光重合技術を使用して処理されます。これらの方法は、紫外線または可視光を用いて液状の光硬化性樹脂を層ごとに硬化させ、等方性の部品を生み出し、卓越した表面品質と微細な形状解像度を実現します。
適用プロセス表
技術 | 解像度 | 表面品質 | 造形速度 | 適用用途 |
|---|---|---|---|---|
SLA | 25–100 µm | Ra 0.5–2.0 | 中 | プロトタイプ、歯科、ジュエリー、高精細モデル |
DLP | 35–75 µm | Ra 0.8–2.5 | 高速 | 歯科アライナー、大量カスタマイズ、小型部品 |
CLIP | 50–100 µm | Ra 1.0–2.5 | 非常に高速 | 生産グレード部品、医療、自動車 |
PolyJet | 16–30 µm | Ra 0.5–1.0 | 中 | 多材料、フルカラー、滑らかなプロトタイプ |
樹脂 3D プリンティングのプロセス選択原則
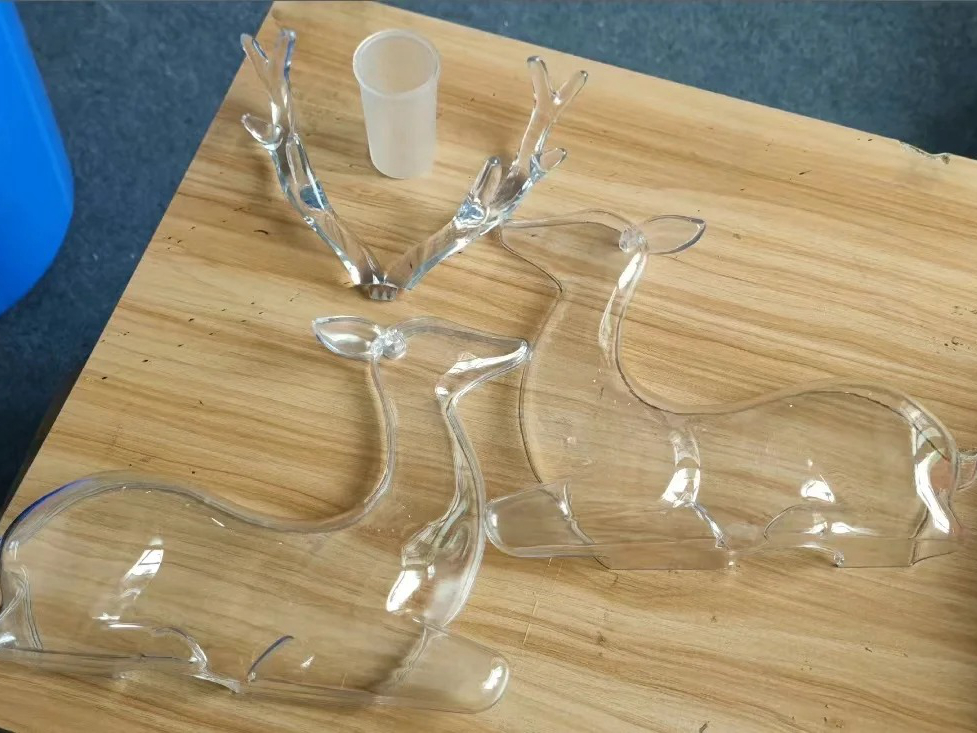
最高レベルの詳細さと表面仕上げが求められるアプリケーション(例:ジュエリー、歯科、マイクロ流体)には、高分解能樹脂(Formula 1μ を含む)を使用した光造形法(SLA)またはデジタルライトプロセッシング(DLP)が推奨されます。
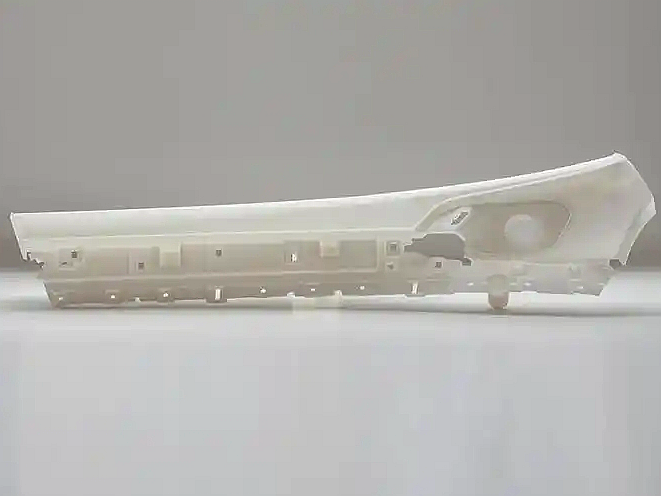
一貫した機械的特性を必要とする機能部品の大量生産には、連続液界面生産(CLIP)がより高速な造形速度と等方性強度を提供し、エンジニアリング用および医療グレード樹脂に適しています。
多材料またはフルカラーの部品が必要な場合、PolyJetにより、複数の樹脂タイプを同時に噴射することが可能です。
樹脂 3D プリンティングの主要な課題と解決策
完全な機械的特性と寸法安定性を得るためには、後硬化が不可欠です。制御された波長(365–405 nm)と温度を持つ UV 硬化チャンバーを使用することで、完全な重合と最適な強度が確保されます。
標準樹脂の脆さは、機能的应用を制限する可能性があります。この制限を克服するには、より高い耐衝撃性または伸びを持つタフ樹脂または耐久樹脂を選択します。
高温環境では軟化が発生する可能性があります。耐熱工具や電子機器には、HDT>200°C の耐高温樹脂が推奨されます。
サポートの除去と表面仕上げには慎重な取り扱いが必要です。水洗い可能または低粘着性のサポート樹脂を使用し、手動または自動仕上げ(サンディング、ポリッシング、ビードブラスト)を組み合わせることで、最終部品の品質が向上します。
医療用途においては、生体適合性と滅菌が重要です。医療グレード生体適合性樹脂(ISO 10993 認証済み)と検証済みの洗浄プロトコルにより、手術ガイドや医療機器での安全な使用が保証されます。
精密鋳造にはクリーンな焼失が必要です。灰分が少なく(<0.1%)、ワックスのような焼失挙動を示るように配合された鋳造用樹脂は、ジュエリーや歯科修復物向けの信頼性の高い金属鋳造を可能にします。
業界別アプリケーションシナリオと事例
医療・ヘルスケア:手術ガイド(医療グレード樹脂)、歯科モデルとアライナー(歯科用樹脂)、生体適合性インプラント。
ファッション・ジュエリー:指輪、ペンダント、カスタム金属部品向けの精密鋳造用鋳造樹脂パターン。
民生用電子機器:タフ樹脂や耐久樹脂を使用したエンクロージャー、コネクタ、スナップフィット。
自動車:耐高温ハウジング、エンジンルーム内コンポーネント、エラストマーシール。
教育・研究:コンセプトモデリング用の標準樹脂、マイクロスケール部品(Formula 1μ)。
最近の事例では、ある歯科研究所が医療グレード生体適合性樹脂を使用した DLP 印刷の手術ガイドを導入し、ターンアラウンド時間を 70% 短縮しながら、50 µm 未満の精度と完全な滅菌適合性を実現しました。
関連ブログを探索