
不锈钢铸造歧管:铸造路线带来什么
不锈钢铸件值得用,是因为一件零件同时承担弯曲、薄壁和法兰,壁厚可到1.0毫米。奥氏体不锈钢好浇,约800 °C内保持有用强度,在排气冷凝水中仍保持钝化表面。因此一个铸造歧管可以替代五道焊缝加一次去应力的焊接组件。当形状是直管、批量很小,或工况超过该合金的氧化上限时,这条路线就不成立。
|
|
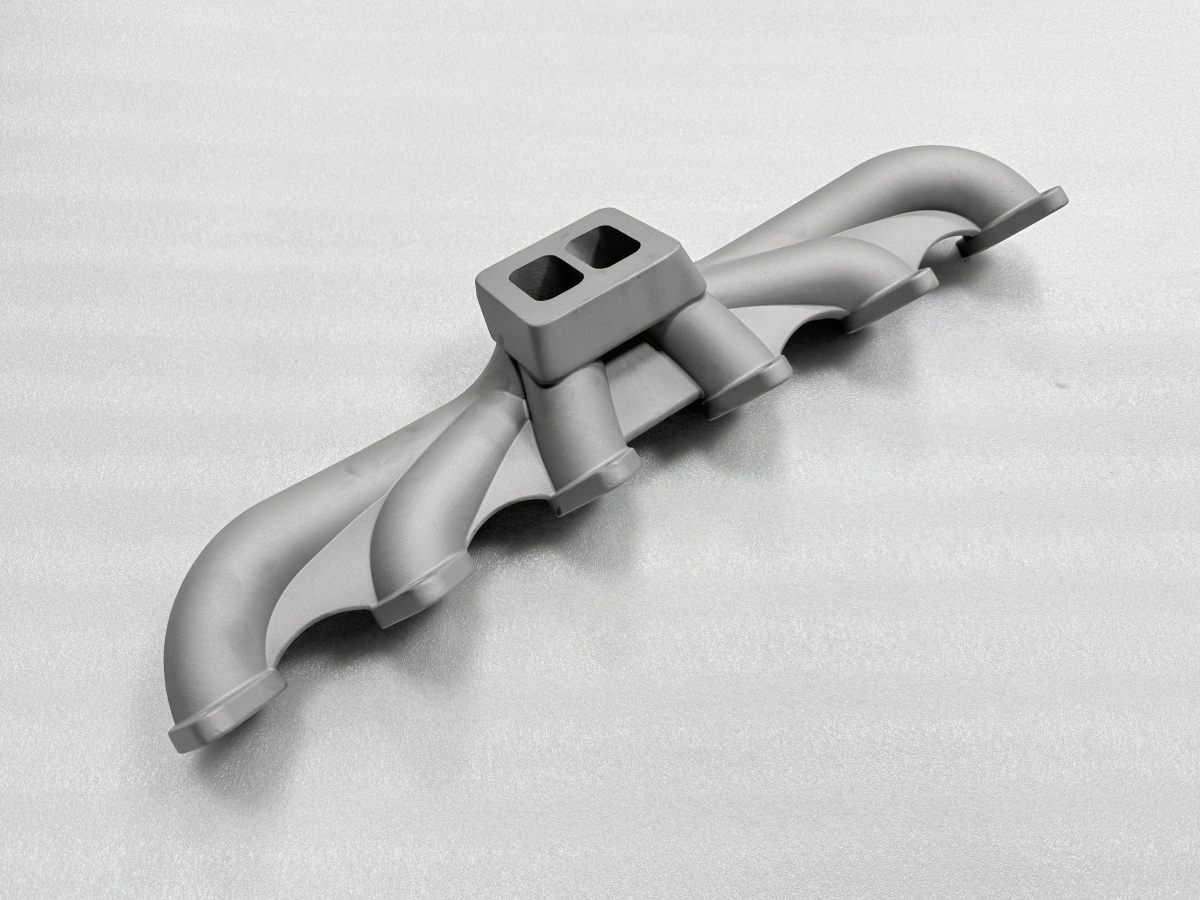
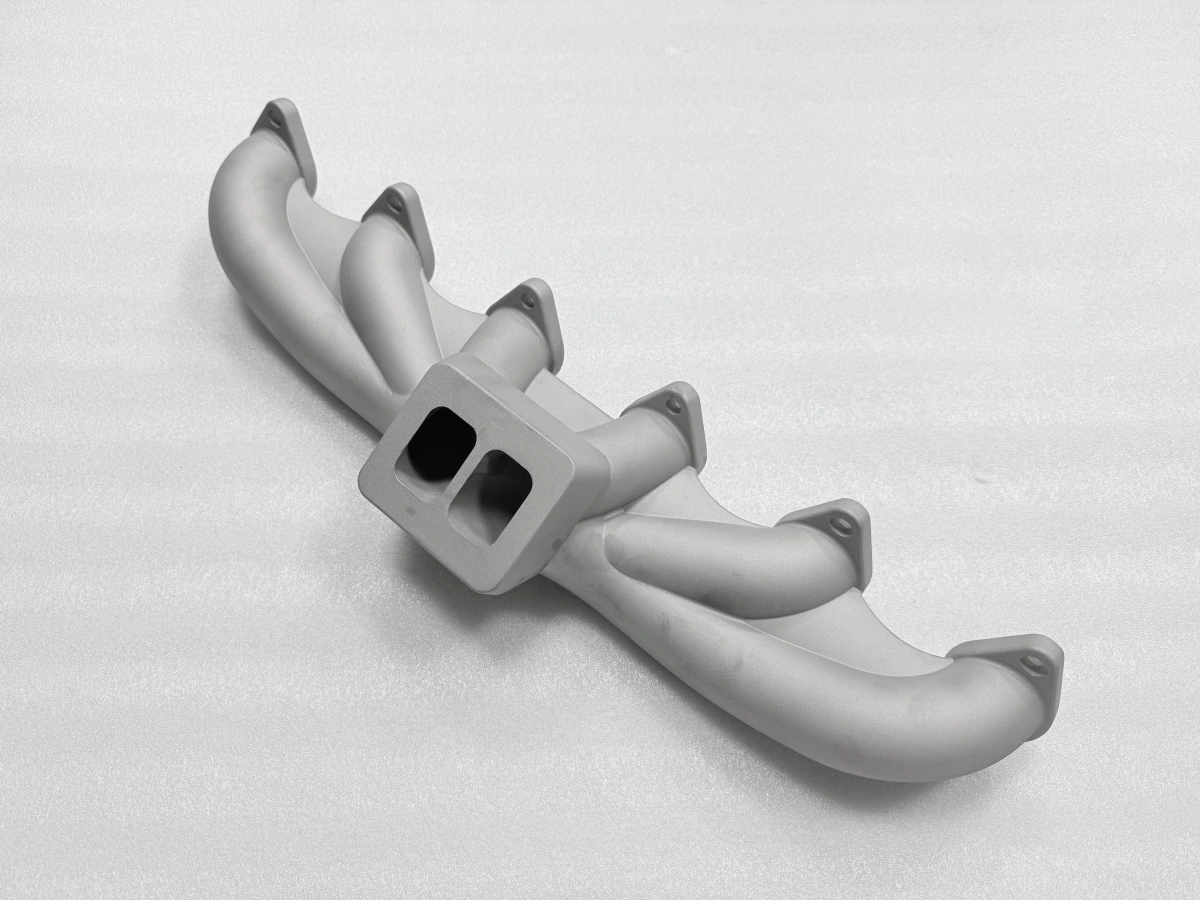
为什么选择不锈钢铸造歧管?
铸造路线先赢在形状。多根弯管以复合角度汇入一个总管,铸造是一件整体,而不是五段切管和五道焊缝。每去掉一道焊缝,就少一条泄漏路径和一个检验点。
接着赢在壁厚控制。同一件铸件可以带10毫米螺栓凸台,也可以在管间做1.0毫米薄壁,中间没有接头。焊接件必须先选管壁再局部加强,而加强通常又是一道焊缝。
合金按工况选,不按图纸选;304或316类好浇。排气工况约到800 °C;309或310类把抗氧化提高到1 000 °C以上。代价是加工性;双相和沉淀硬化类换来耐蚀或强度,付出的是浇注窗口与冷却控制。询价时应写清工况,而不只是合金牌号。
批量决定其余。打印蜡模加标准制壳方案,几天就能出首件,固定成本摊到十到几百件。少于十件,准备费压在每件上;超过几百件,工装与加工通常接棒。
铸造组织改变了什么?
铸造组织改变的是合金在法兰和薄壁处的行为。奥氏体不锈钢铸件凝固后是较粗的枝晶组织,带少量受控铁素体。这个组合决定屈服强度、塑性和焊补时的响应。
气孔是第二个差别。健康铸件把气孔控制在加工密封面看不见的水平。铸造端靠浇注温度、型壳预热和补缩来管,而不是靠后续压合。打印件则靠激光能量密度,必要时加热等静压。
尺寸行为是第三点。歧管这类铸件的铸态公差落在ISO 8062-3的CT5–CT7带内。所以每个功能面都留余量。这个带是工艺属性,不是缺陷;要求直接从型壳得到IT7的图纸,选错了路线。
薄壁是第四点;弯管里的1.0毫米铸态薄壁。在有法兰和筋支撑时是稳定的;型壳方案不对时,它也是最先变形的地方。铸造给出薄壁,也让薄壁成为最需要工艺纪律的部位;薄壁移动的机理另见知识库文章。
加工需要多少余量?
加工余量按部位定,不按习惯定。要铣削并密封的法兰面留1.0–2.0毫米。要钻孔攻丝的管口留1.0–1.5毫米,保持铸态的面不留余量。
留少了是昂贵的错误。法兰比成品高度低0.3毫米,再好的装夹也救不回来;它变成报废件。损失的是整件铸件,而不是一次铣削。
留多了是更安静的错误。薄法兰多留两毫米,会加大断续切削,增加一道走刀。还可能在去应力之后把面拉出平面度。
平面度和粗糙度与余量放在同一张表里。双口法兰的目标是0.05毫米,允收带是0.05–0.10毫米。密封面按ISO 4287加工到Ra 1.6–3.2微米。
项目 | 条件 | 目标 | 允收带(单位) |
|---|---|---|---|
法兰余量 | 不锈钢铸件,铣削并密封 | 1.5 毫米 | 1.0–2.0 毫米 |
管口余量 | 铸后钻孔攻丝 | 1.2 毫米 | 1.0–1.5 毫米 |
法兰平面度 | 双口法兰,去应力后 | 0.05 毫米 | 0.05–0.10 毫米 |
密封面粗糙度 | 铣削面,ISO 4287 | Ra 1.6 微米 | Ra 1.6–3.2 微米 |
适合哪种热处理?
适合不锈钢铸造歧管的是去应力,位置在落砂之后、加工之前。零件在850–950 °C保温1.5–2小时,随后随炉冷到约300 °C。再空冷;ASM Handbook Vol. 7对奥氏体铸件给出了这一循环。
顺序比设定值更重要。落砂前去应力,型壳的约束还在;加工后去应力,变形被推进成品。循环放在两者之间,之后要复测法兰,因为平面度可能在处理中移动。
落砂,从浇道上切下零件,空冷。
装炉去应力,850–950 °C,保温1.5–2小时。
随炉冷到约300 °C,再空冷到室温。
转加工前复测法兰平面度与壁厚。
省掉去应力,后面会表现为铣削后法兰移动。温度过高或时间过长,会粗化组织、软化表面。所以循环写成温度带加保温时间,而不是一个数字。
什么时候打印路线更合适?
打印路线在两个明确场景更合适。第一是单件,或设计还在改:粉末床熔融(PBF)不需要模样。1.0毫米薄壁和内部通道在文件里改,几天就能重印;铸造则要等模样和型壳。
第二是浇不足的形状;带深内腔的弯管,或每20毫米就变截面的薄壁。逐层堆出来比通过型壳补缩更容易;打印件还能在同一些法兰面上做去应力和加工。铸造路线在另外两个场景更合适。第一是设计稳定、十到几百件:模样摊薄,型壳方案固定,单件价格低于逐件打印。
第二是大型简单歧管,靠合金和截面取胜。一件铸件可以在300毫米弯管上做1.0毫米壁,同时带10毫米凸台。既没有多道焊的残余应力场,也没有高PBF件的成形时间。
变形的首浇有记录的补救路径,起点是新模样,而不是把零件压直。比较不是平局:打印去掉模样、缩短首件;铸造去掉焊缝、在批量中降低单件价格。
什么时候材料判断不成立?
超过合金的氧化上限,判断不成立。304或316类在约800 °C以上连续服役会氧化减薄;答案是耐热钢类或镍基合金。而不是把同一种钢加厚。
腐蚀环境不对,判断也不成立。含氯冷凝水会攻击奥氏体类的焊缝和沉积物下方;答案先是双相或高钼材料。然后才是路线。
壁厚低于下限,判断不成立;铸态壁厚低于约0.8毫米难以充满;难以检。。打印壁厚在这个范围需要经验证的参数组。材料判断的前提是壁厚能做致密。
公差比工艺更紧,判断不成立。需要IT7的孔、0.05毫米以内的口位。或低于CT5–CT7带的平面度,都属于铸后加工;换材料不改变这一点。
批量撑不起准备费,判断不成立。两三件要把模样、型壳和检验方案摊到每一件上;即使铸造技术上可行。焊接件或打印件也更便宜。
请把图纸、工况和批量发给Neway。团队会说明该铸、该焊还是该打印,以及首件测量前哪些面要留余量。
