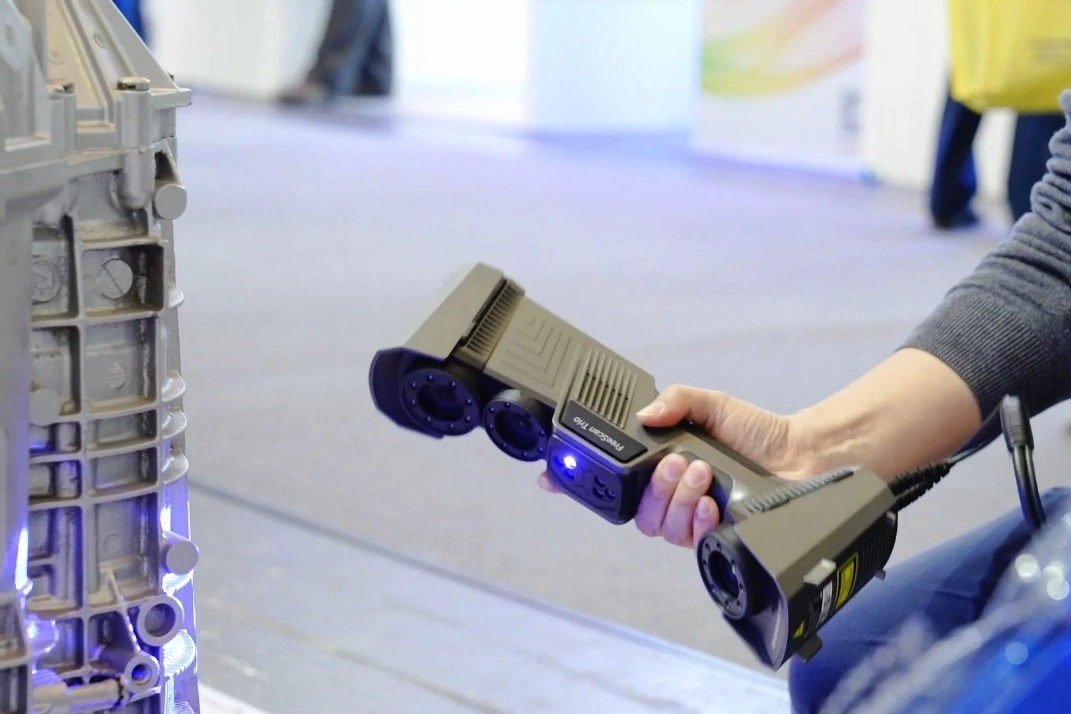
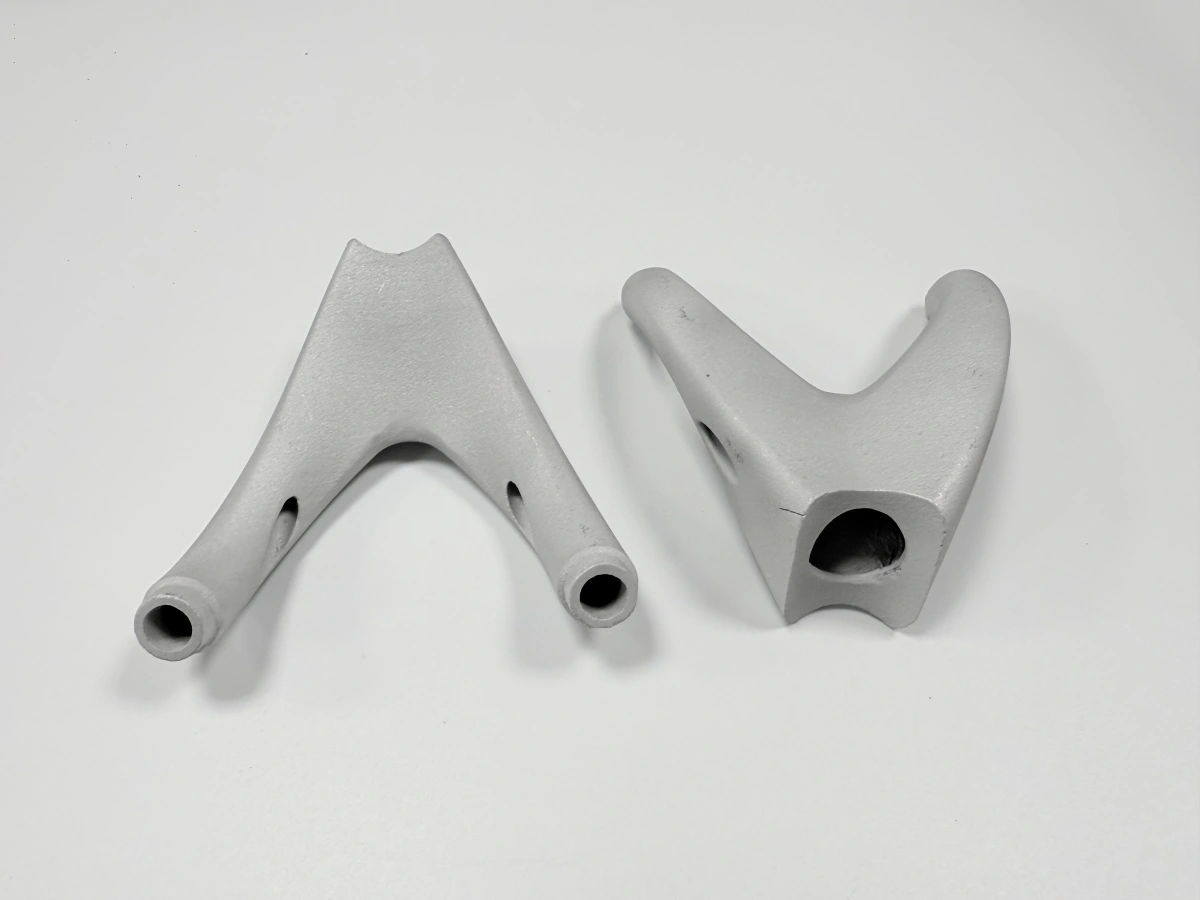
3D 打印蜡模工艺:从打印到真空浇注
打印去掉了铸造需要的开模步骤,仅此而已。3D 打印蜡模工艺保留同样的陶瓷型壳、脱蜡、焙烧和真空浇注。铸造厂无需新设备即可采用。新的决定只有三个:树脂、蜡模热膨胀和打印方向。本文把这条路线当作铸造路线,而不是一次打印任务。
|
|
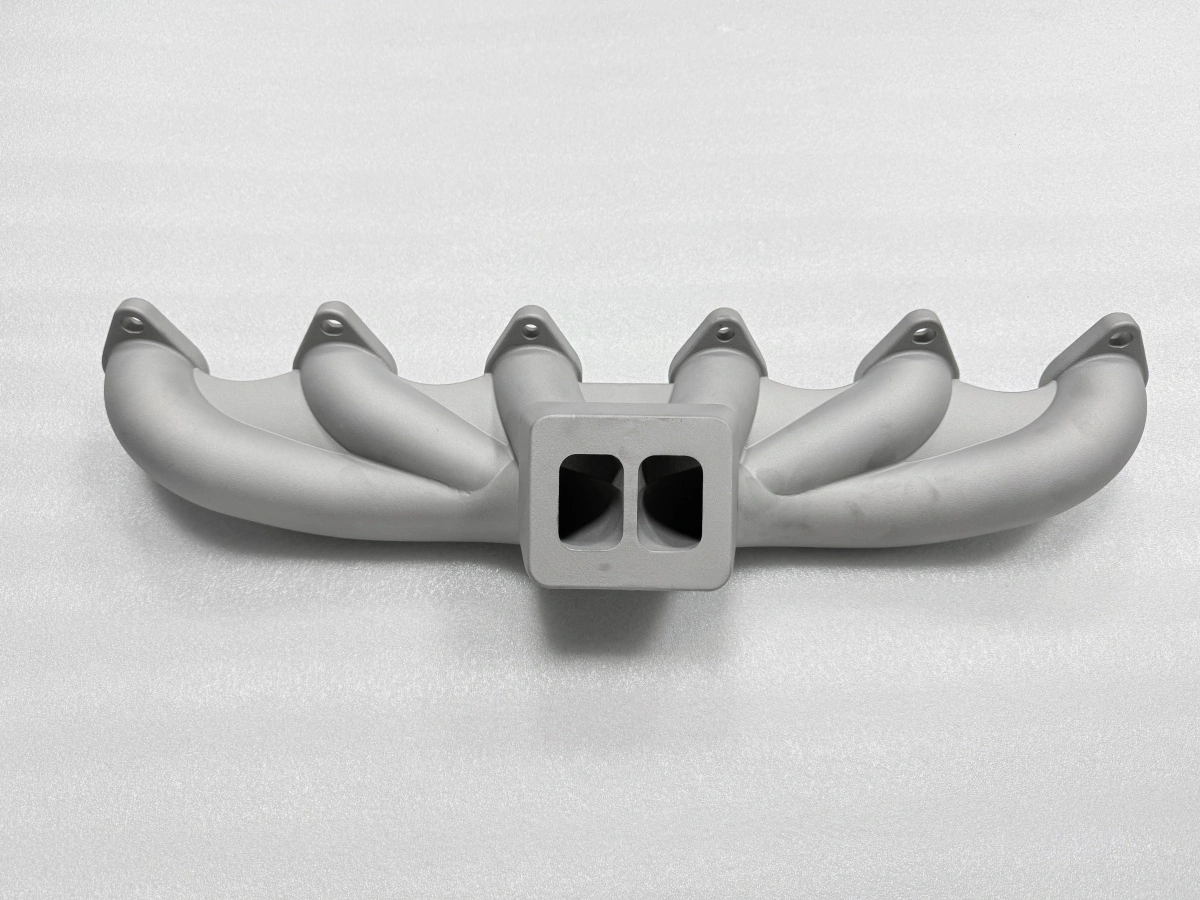
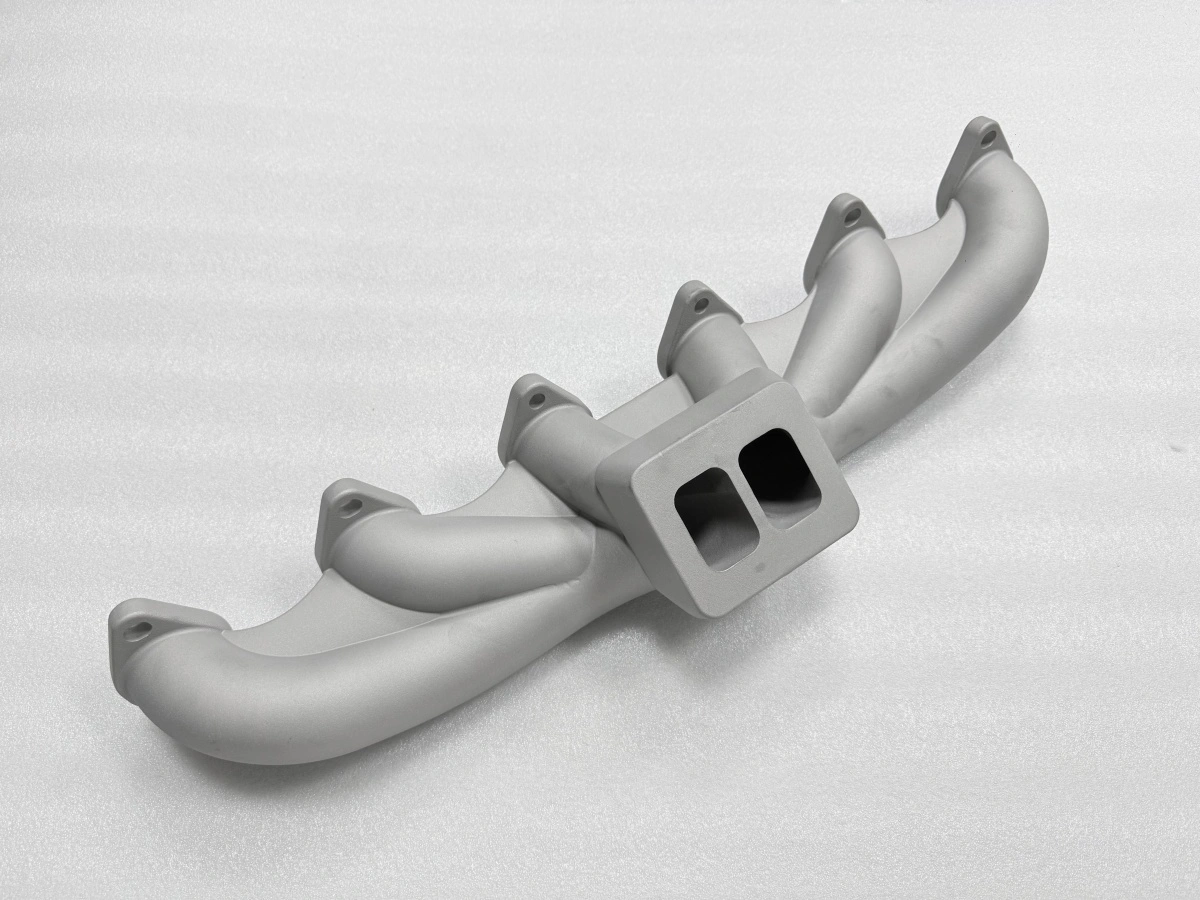
蜡模改为打印而不是注射,这一个变化撑起商业逻辑。两三件的歧管不值得开加工模具。要跑多年的零件,用模具单件更便宜。这适用于任何打印蜡模。商业落点在小批量不锈钢铸造歧管。在那里,打印路线能回本。
铸造知识仍然决定结果。浇注系统、型壳方案、脱蜡升温和浇注温度都是铸造决定。打印蜡模不会改变它们。忽略这些的打印机,会在与注射车间相同的地方失败。所以本文让蜡模走完整个铸造流程。本文不停在打印机。
3D 打印蜡模工艺改变了什么?
有四件事改变。每一件都有工艺后果。树脂的烧失方式与蜡不同。打印件在搬运时更脆。热膨胀更小。表面质量取决于层厚,而不是抛光模具。
膨胀变化对型壳影响最大。打印蜡模在熔化前膨胀更小。型壳在脱蜡时看到不同的压力分布。因此它常比注射蜡的方案需要更慢的升温。表面质量影响检验。层纹可能盖住小缺陷。
脆性影响工作台。打印蜡模在薄边处崩裂。在流道连接处也会崩裂。组树要避免尖锐过渡。注射蜡模能承受这些过渡。没被发现的崩边会变成型壳夹杂。浇注后才显现。
打印方向决定层纹落在哪里。法兰面平放打印,密封面会出现台阶。同一零件斜放打印,台阶被推到非关键面。方向是图纸决定。不是打印机设置。
可重复性是第四项收益。它按批次回本。打印蜡模每次打印都一致。补偿设定后,第十件铸件仍落在 CT5–CT7。注射蜡模会随模具磨损漂移。
蜡模打印后哪些步骤不变?
蜡模之后的步骤与任何熔模铸造相同,仍是四步。只替换制模环节。因此路线无需重建铸造厂即可报价。
组树:把打印蜡模接到蜡流道和浇口杯上。内浇口按金属流动设计,不按搬运方便设计。
制壳:5–8 层,型壳厚 6–10 mm。层数取决于零件尺寸与壁厚。
脱蜡与焙烧:升温控制在每分钟 2 °C 以下。然后在 800–1100 °C 焙烧 1–2 h,清除残留。
型壳方案是打印蜡模唯一会改动数字的地方。打印蜡模通常比同几何的注射蜡模多一层。它的表面更粗糙。型壳的附着方式不同。
脱蜡的差别最大。打印树脂在很窄的区间软化。它在流动前会轻微膨胀。升温曲线的第一段比蜡方案更慢。顶部保温更长。干透但未完全固化的型壳,在这一阶段会开裂。蜡模再好也会发生。
打印路线的时间损失在哪里?
这条路线在四个地方损失时间。打印是第一处。它位于关键路径上,注射不是。歧管大小的整套蜡模,在树脂打印机上要一天或更久。多件同盘只有在同树脂、同层厚时才有帮助。
制壳是第二处。每一层都要干燥。6–8 层的型壳在潮湿季节要几天。干燥记录是事后判断脱蜡裂纹来源的唯一办法。它能区分方案、天气和蜡模。
修正循环是第三处。首件要测量。如果收缩补偿不对,蜡模要重打。型壳要重做。这要一到两周。在询价(RFQ)评审时定下补偿约定更便宜。这比第一次浇注后再定更划算。
协调是第四处。打印机、制壳车间和铸造厂常是三家。每次交接多一天。也多半一次丢失补偿约定的机会。一个链主损失的时间更少。三个链主各优化自己那一段。
季节比多数方案承认的更重要。干燥周做出的型壳,在潮湿周可能多损失一天。修正循环会继承这种波动。按型壳记录干燥,可以让下一批围绕季节排产。这比责怪蜡模更有用。
哪些型壳参数决定成败?
四个参数决定型壳能否扛住浇注。它们共同作用,不是简单相加。下表给出 300 mm 长、壁厚 1.0 mm 的不锈钢歧管方案。厚度列是每两层之后的目标值。
层数 | 目标厚度(mm) | 作用 |
|---|---|---|
1–2 | 1.5–2.0 | 表面细节与蜡模附着 |
3–5 | 4.0–6.0 | 流道连接处强度 |
6–8 | 8.0–10.0 | 浇注压力与热冲击 |
浆料与撒砂控制表面和强度。干燥条件控制每层如何固化。脱蜡升温是第四个参数。对 3 mm 壁安全的升温,会拉裂 1 mm 壁。所以升温按零件编写,不按车间编写。
面层直接接触蜡模。它的黏度在第一次浸浆前检查。不是等缺陷出现后再查。过稠的浆料会桥接层纹。它把层纹藏在型壳下。铸件看起来比蜡模更光滑。
打印蜡模的浇注如何控制?
浇注温度由合金和截面决定,不由蜡模决定。不锈钢在 1550–1650 °C 浇注。来源为 ASM International Handbook Vol. 7。薄壁需要区间上半段。否则金属在充满前就凝固。
真空或惰性气体取决于合金敏感性。不锈钢适合真空或氩气。压力在型壳仍热时把金属压在型腔内。在错误时刻失去真空,最长流道末端会充不满。
充型速度由浇注系统决定。浇注系统由组树决定。只在歧管一端设一个内浇口,填充不均匀。最后充满的截面最后凝固。对称或阶梯式内浇口布局,是降低热梯度的最低成本办法。这在打印之前就成立。
型壳预热是金属进入前的最后一个变量。冷型壳会激冷第一批金属。它可能在内浇口处形成冷隔。过热的型壳在浇注重量下变弱。预热随合金设定,并随浇注记录。
浇注后的冷却是同一套控制。铸件在型壳内冷却。金属失去颜色后才打碎型壳。过早落砂会产生弓形变形。它到加工时才显现。
铸件放行前检查什么?
检验关口检查表面、尺寸和致密性。它在加工之前进行。冷隔、夹砂和可见裂纹判废。粗糙表皮只是加工余量问题。
尺寸检查按 CT5–CT7(ISO 8062-3)。图纸必须区分铸态尺寸与加工尺寸。用加工公差检查铸态尺寸,会把好铸件判废。原因属于下一道工序。
加工余量在同一检验关口检查。法兰面目标余量 0.8 mm。允许范围 0.5–1.5 mm。这样才能去掉铸态弓形并完成面加工。单边少 0.2 mm 的法兰,已经没有东西可切。
测量方法决定检验关口能看到什么。三坐标测量机(CMM)扫描法兰面,能看出弓形方向。单次卡尺读数无法区分弓形与扭曲。记录应在数字旁写明方法。
可追溯性闭环。放行单上的炉号、批号和件号,是几个月后找回同一铸件的办法。出现加工问题时尤其重要。缺少这些信息,放行的零件无人能追溯。
放行记录与型壳、蜡模记录相互对应。通过检验但无法对应型壳批次的铸件,只是样件。它不是量产件。下一批又要从测量开始。
对这条工艺来说,错误选择是两端带法兰的直管。只做几件的批次尤其如此。那里焊接件更便宜。加工模具也更便宜。放行不是客户验收的证明。它也不证明台架性能或材料认证。不应这样解读。
请您把模型和批量发给 Neway。我们会确认路线、型壳方案和检验关口。这在第一棵树之前完成。这次确认让下一步变成报价。它不会变成猜测。