
铸造歧管补救案例:一件变形的薄壁件
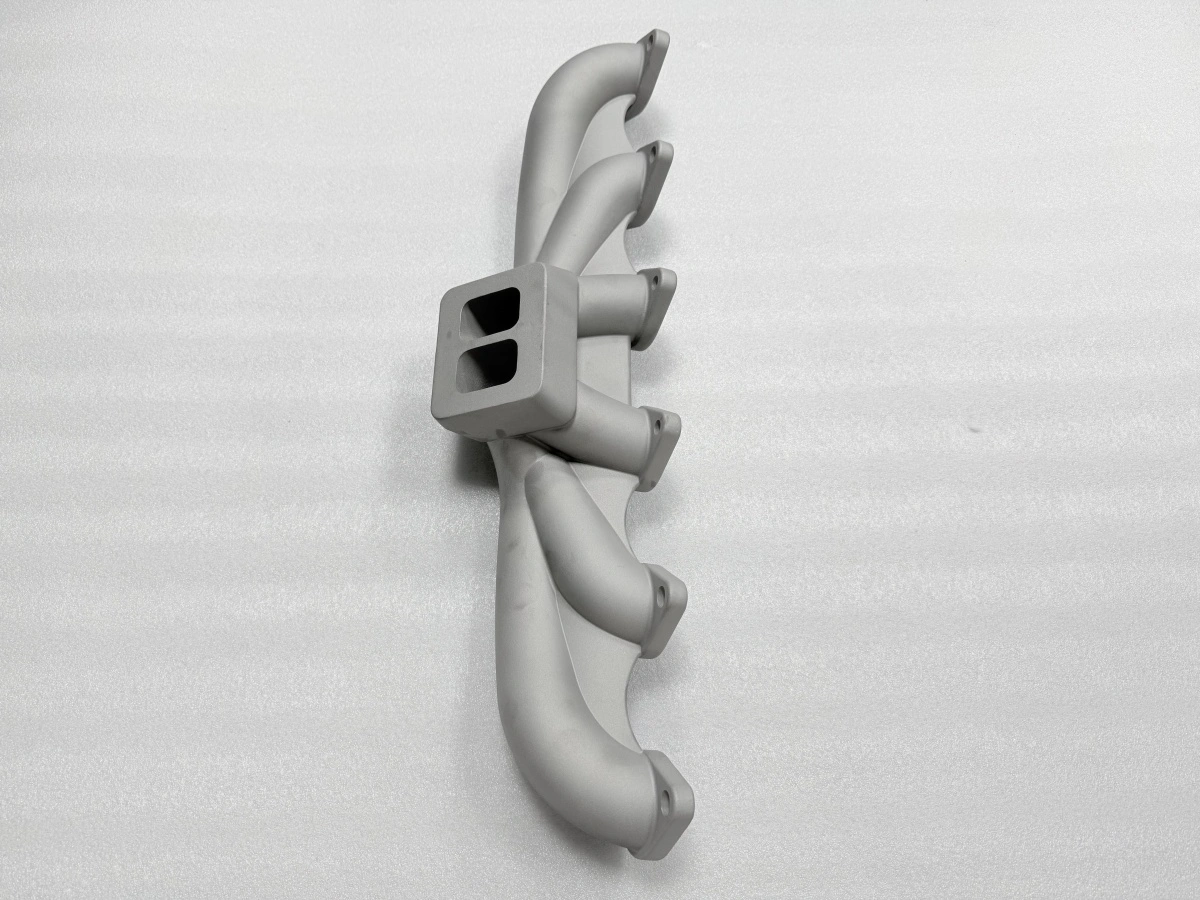
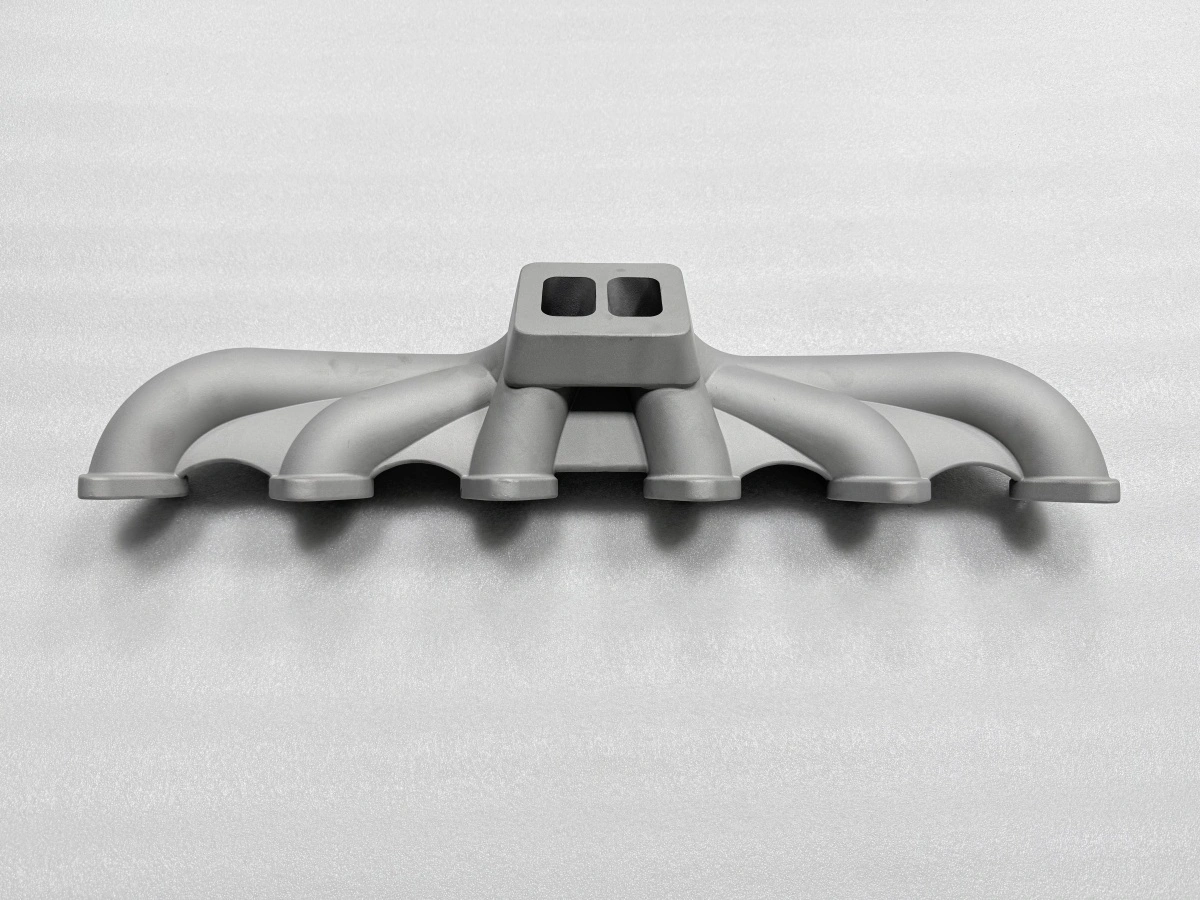
这件变形的薄壁铸造歧管通过重印蜡模完成补救。放大比例为1.8%,不是校直首件。首浇在法兰处弯曲,未进入平面度带。
第二版模样改了收缩路径、浇注系统与型壳方案。用新模做的首件,在加工前通过平面度检查。记录只涉及一个零件族和一条路线。机理另见知识库文章。
|
|
这件铸造歧管补救案例从哪里开始?
起点是薄壁不锈钢歧管,六根弯管,一个双口法兰。法兰面在加工后必须保持平面。
选铸造路线,因为几何已是铸件,批量也小。模样用蜡打印,制壳、浇注、落砂。
首件在加工前用三坐标测量机(CMM)测量。法兰面超出0.05–0.10 mm验收带。
双口法兰上可见弯曲,弯管一侧偏高。零件没有报废,改为决定下一版模样。
四项数值框定了工作。收缩1.5–2.5%、校形余量0.5–1.5 mm。850–950 °C去应力,平面度0.05–0.10 mm。
首浇在哪里变形?
弯曲从法兰开始,不在弯管。薄壁弯管先凝固并变硬。
打印蜡模:按标准比例放大,制五层型壳。
浇注与落砂:标准方向浇注,冷却后落砂。
首次测量:法兰面超出0.05–0.10 mm带。
决策:重印模样,不校直首件。
法兰凸台保持液态更久,收缩更晚。型壳固定弯管一侧,法兰继续移动。结果就是法兰面弯曲。
浇注系统是单侧的。被补缩的一侧热得更久,收缩更晚。
这给弯曲叠加了扭曲。首份记录没有区分两个效应。所以第二版同时改比例和浇注。
型壳方案也是原因之一。五层型壳足以固定弯管交界。型壳是可在不改设计时移动的控制杆。
第二版模样改了什么?
第二版模样有四项改动。每项针对一条边,都在浇注前记录。
第一,蜡模放大1.8%。首版用的是1.5–2.5%区间下限。
第二,浇注系统从单侧改为对称。两个内浇口替代一个。扭曲分量因此下降。
第三,型壳从五层改为七层。新增层在远离交界处加强型壳。改动在浇注前于首套型壳核对。
第四,放慢脱蜡。更慢升温给型壳干燥时间,降低交界开裂风险。方案写成文字,下一批可重复。
哪些控制杆固定了薄壁?
薄壁由三个控制杆共同固定。第一是收缩补偿,1.8%让法兰收缩时薄壁仍能移动。
第二是浇注布置。对称补缩让法兰两侧温度接近,收缩更均匀。
第三是型壳。七层型壳保持形状,又不夹紧弯管交界。
去应力在落砂后、加工前进行。零件在850–950 °C保温,随后随炉冷却。放行用去应力后的值,不用落砂后的值。
铸件如何检验?
0.5–1.5 mm校形余量留在图纸上。它没有用来压弯零件。余量让加工能清理法兰面而不切到薄壁。
检验围绕法兰面与壁厚展开。第二版首件记录了四项检查。
检查 | 测量 | 判据 | 记录 |
|---|---|---|---|
平面度 | 三坐标测法兰面 | 0.05–0.10 mm | 带内 |
壁厚 | 六处弯管壁 | 图纸最小值 | 已测 |
去应力 | 炉次曲线 | 850–950 °C | 已记录 |
余量 | 法兰面余量 | 0.5–1.5 mm | 已测 |
三坐标测量采用三点支撑,不夹紧。夹紧会压平弯曲法兰,掩盖误差。支撑点标记,下一件按同样方式测量。
这份记录证明了什么?
这份记录证明该零件族可以补救。改模样、浇注与型壳,并在加工前测量。它不证明所有变形铸件都能救回。
有裂纹、冷隔或壁厚不足的零件,换模也救不回。记录也不设定验收规则。0.05–0.10 mm带属于图纸与加工方案。
边界是几何。长厚比小的紧凑件,可能不需要同样改动。自由收缩件,可能不改比例也能过。
弯曲只在加工后出现时,问题不在模样。应检查工装与切削。作业顺序:固定补偿、对称浇注、加强型壳、慢脱蜡、三坐标测首件。请您把图纸与平面度要求发给Neway。
