3D打印燃烧器内衬:从粉末到检测合格的零件
3D打印燃烧器内衬放行前有五道工序。打印、固溶、热等静压、加工接口、两次扫描。本例GH3536内衬壁厚1,8 mm,层厚40 µm。放行要求法兰平面度0,05 mm,验收带0,10 mm。顺序是固定的:跳过一道工序,风险就落到下一道,而下一道更难补救。
- 用GH3536打印内衬,层厚40 µm。
- 在1 180 °C保温1 h,去除打印应力。
- 在100 MPa下热等静压3 h。
- 一次装夹加工装配接口。
- 扫描、测量,按图纸放行。
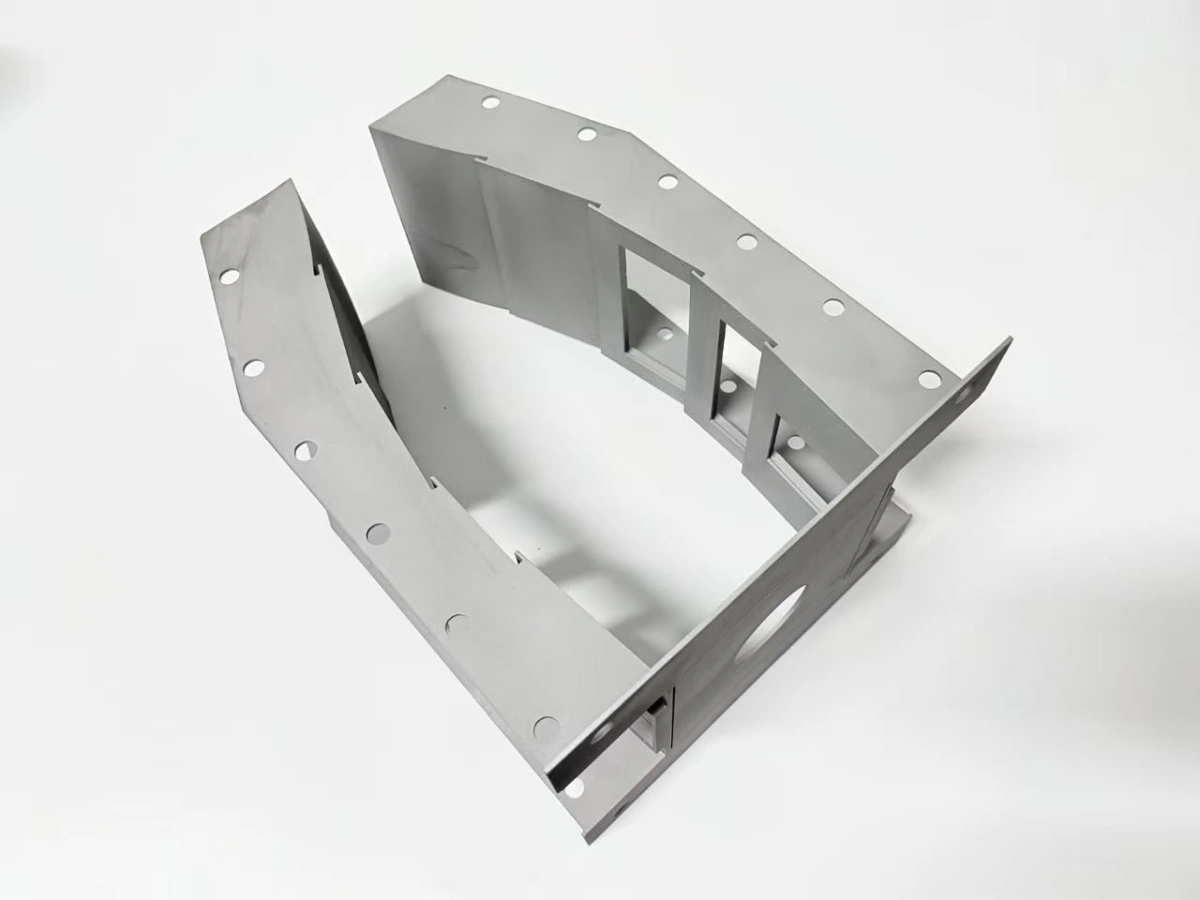
为什么用打印而不是焊接钣金做燃烧器内衬?
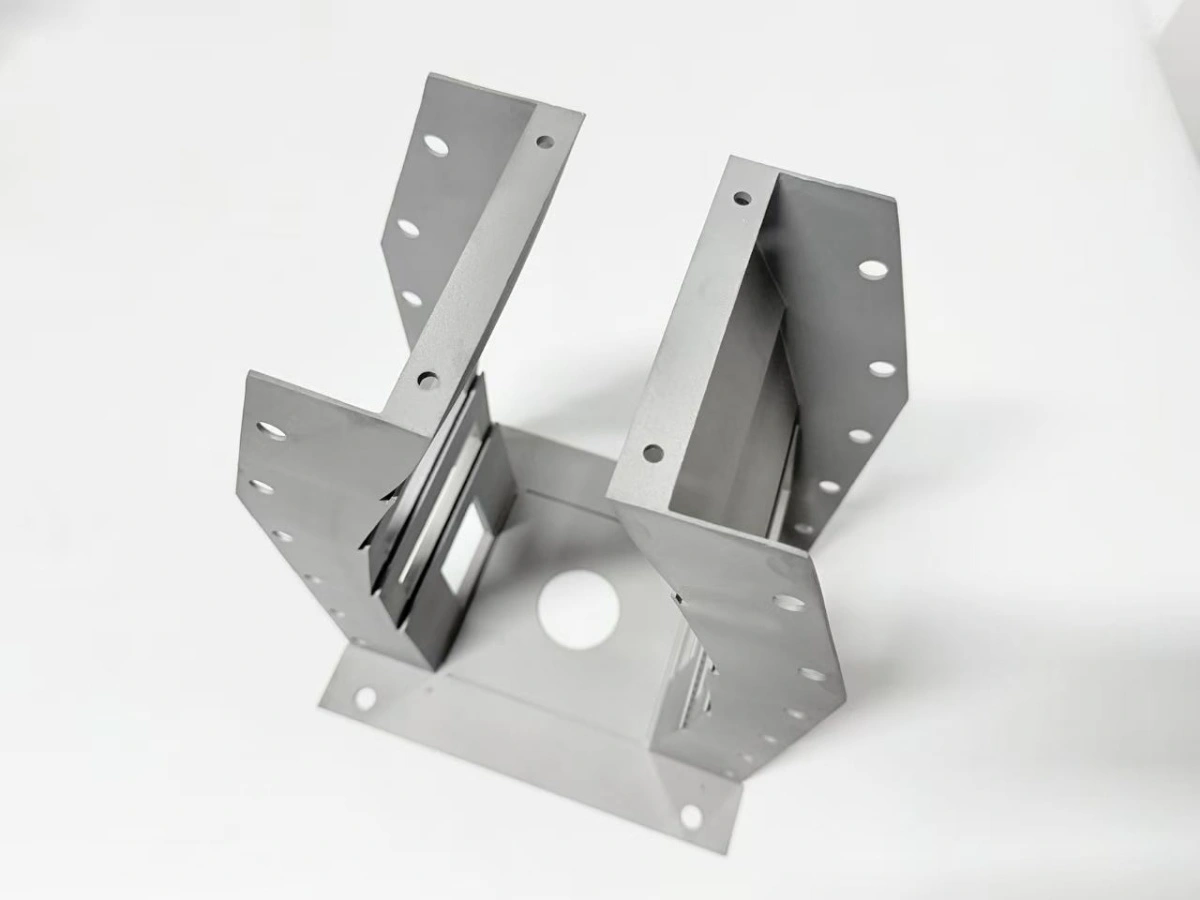
打印去掉了焊接内衬在最热壁面上的焊缝。焊接内衬要经过成形板、工装、焊接顺序、去应力和校形。每条焊缝都留下热影响区,氧化从这里开始。整体打印的热端零件在燃气侧没有焊缝。
好处是热学上的,不是力学上的。打印内衬带着整体法兰和窗口框下机,省掉焊前准备和板料成形。代价是多两道炉次和两次扫描。这些工序替代了焊接加校形,所以路线按链条排,而不是按单件排队。
所以3D打印燃烧器内衬的项目从打印评审开始,而不是从订单开始。成本和风险由热链条决定,不由机时。
批量决定取舍。单件或五件样件用打印更便宜,因为不用模具。铸造内衬要模型和浇注,同尺寸起订4–6周。年用量上到几百件,模具摊销,铸造或焊接结构又会占优。
打印前要核查什么?
在装第一炉粉之前,图纸要对四个打印限值。任何一个不过,内衬就要改结构或分段,然后才排机时。
- 壁厚:本例1,8 mm,下限1,5 mm。
- 悬垂:相对竖直45°。
- 清粉口:最小3 mm开口。
- 成形尺寸:在400 × 250 mm底板内。
壁厚是第一道限值。本例走1,8 mm。1,5 mm是开口截面在HIP后仍能保持平面度的实用下限。再薄,窗口框要局部加厚。薄壁零件设计规则给出支撑这一限值的框与筋尺寸。
粉末是第二个输入。GH3536的激光粉末床(LPBF)批次在打印前按ASTM B435核查化学成分。整炉只用一个参数组:层厚40 µm、激光285 W、扫描速度960 mm/s。
| 打印核查 | 本例限值 | 漏项的后果 |
|---|---|---|
| 壁厚 | 1,8 mm(下限1,5 mm) | HIP后截面变形 |
| 悬垂角度 | ≤45° | 窗口框挂渣 |
| 清粉口 | 每个角≥3 mm | 残粉,零件偏重 |
| 成形尺寸 | 400 × 250 mm内 | 分段打印,多一道缝 |
| 粉末成分 | GH3536按ASTM B435 | 熔池成分不符 |
这张表是检验关口,不是愿望清单:五行全过才排机时。
图纸一变,核查就重做。窗口布局改了,支撑方案跟着改;合金改了,HIP循环跟着改。壁厚改了,加工余量跟着改,要用新版本重出核查,再排第二次打印。
内衬如何摆放、支撑与热处理?
内衬立在底法兰上,窗口框就能无支撑生长;清粉完成后先做固溶,再做HIP。这个方向下1,8 mm的壁竖直向上,窗口沿成形方向开口。
支撑接触留在余量侧。支点落在带1,0 mm加工余量的面上,第一刀就把痕迹去掉,不会留在密封面。窗口开口与刮刀行程对齐,刀片不会勾住无支撑边缘把粉拖过窗口框。
清粉是工序,不是倒一倒。内衬要振动、按CAD质量称重,再用内窥镜从窗口检查。偏重2 %的3D打印燃烧器内衬要进第二轮清理。残粉在HIP时会移动并使壁面变形。粉末床熔融件在加工前都要查刮刀痕。
接着做固溶:1 180 °C保温1 h,随炉冷却。放在HIP之前,是为了在截面还开着时释放打印应力。升温按5 °C/min控制,炉门在300 °C以下才开。HIP前的扫描在本炉次后24 h内完成,它是后面所有比较的基准。
3D打印燃烧器内衬要加工哪些面和孔?
装配接口一次装夹加工,法兰面留1,0 mm、孔留0,4 mm到精加工。窗口框和法兰面来自同一次夹紧。0,05 mm平面度目标和±0,05 mm孔位共用一个基准。
余量按面分配。法兰1,0 mm、窗口座0,8 mm、孔0,4 mm,是刚性刀具切出干净孔的最小值。夹紧力控制在0,5 MPa以内。1,8 mm的壁再高就会回弹,切出来的尺寸只在夹着时真。
螺纹收尾。M4孔钻、倒角、攻到1,5×D深,每道螺纹在下机前用通止规检查。CNC加工接口,把打印形状变成能上试验台的内衬。
螺纹滑牙只有在图纸允许加衬套时才修。否则整件报废,因为1,8 mm壁上的二次攻丝没有余量。通止规记录留在流转卡上,合格的螺纹可以追溯到操作者和刀具。
| 部位 | 余量 | 判据 | 方法 |
|---|---|---|---|
| 法兰面 | 1,0 mm | 平面度目标0,05 mm,验收0,10 mm | 端面铣,一次装夹 |
| 窗口座 | 0,8 mm | 与接口平行 | 与法兰同一次装夹 |
| 螺栓孔 | 0,4 mm | 位置±0,05 mm | 钻、铰 |
| M4螺纹 | — | 1,5×D深,通止规 | 攻丝、检具 |
两张表让路线可核:余量和判据不用翻图纸就能对照。
成品内衬怎么检验?
检验证明的是图纸,不是寿命。本例的放行包是终扫描、加工部位的三坐标(CMM)报告、平面度记录和材质证明。
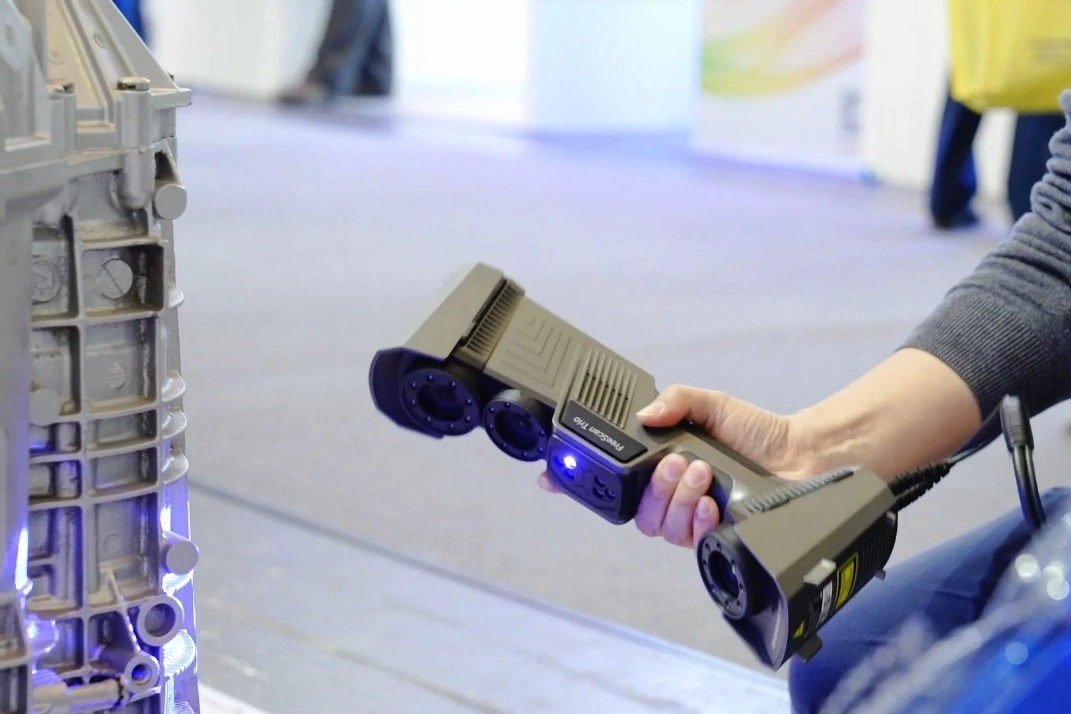
扫描把闭环合上。HIP前基准与终扫描按加工法兰对齐。差异图就能分开HIP位移和机加工位移。窗口位置超出±0,9 mm要返修,返修后再做一次扫描和一份报告。3D打印燃烧器内衬的报告还要带试样编号,尺寸记录和材料记录在放行时才能对上。
平面度在平板上用百分表打九点,三坐标跑同样九点留记录。两种方法在签字前比对,差超过0,01 mm就复测,而不是凭判断。
密度用同炉随炉试样检查,做金相并按ASTM E112评晶粒度。术语按ISO/ASTM 52900,设计和质量读同一份报告不会歧义。
这些文件都不声明台架结果、客户验收或认证。放行关口是图纸加试样记录;寿命要靠资格认证项目,单次打印给不了。
什么时候不该用打印?
批量大、截面封闭,或者零件需要单次打印给不了的资格认证时,打印就不合适。这条路是给开放、薄壁、单件或小批的内衬用的。
第一道限值是产量。年用量上到几百件,铸造或焊接的模具摊销,单件成本低于打印。第二道是几何。封闭截面清不出粉,要么重新设计清粉口,要么换工艺,通常转铸造或焊接钣金。
第三是认证。航空件或承压件要随炉试样、批次追溯和许用值依据;一份打印报告不是这套程序。这条路覆盖样件或量产陪跑件,不覆盖已认证产品。
第四是压力边界。HIP后壁再致密,也要做耐压试验和爆破裕度,这些不在通用报告范围内。这类工作属于有资格的压力容器路线,不是打印报价能接的。
范围内就是上面这些做法,让路线可重复。壁厚1,8 mm、层厚40 µm、1 180 °C/1 h固溶、100 MPa HIP。平面度目标0,05 mm,窗口位置±0,9 mm。范围之外,诚实的答案是换工艺。
请您把图纸连同窗口布局、法兰要求和合金一起发来,注明合金牌号,例如GH3536。Neway会返回一份打印评审,标出四个限值。评审给出加工面的余量与基准方案,并按冻结版本给排期。商务路径从Inconel打印采购指南开始,版本定下后转到超合金3D打印页面。