
燃烧器内衬原型:两次扫描守住1,8 mm壁厚
一件GH3536燃烧器内衬原型,壁厚1,8 mm。它经打印、固溶、热等静压(HIP)、机加工和两次扫描。两次扫描加最终报告让它放行。零件是开口内衬,有两个窗口和一体法兰。第二次扫描是唯一能把HIP循环造成的位移与机加工留下的位移分开的手段。下面逐段说明这条路线守住了什么、记录能说明什么。
零件是什么,路线怎么走?
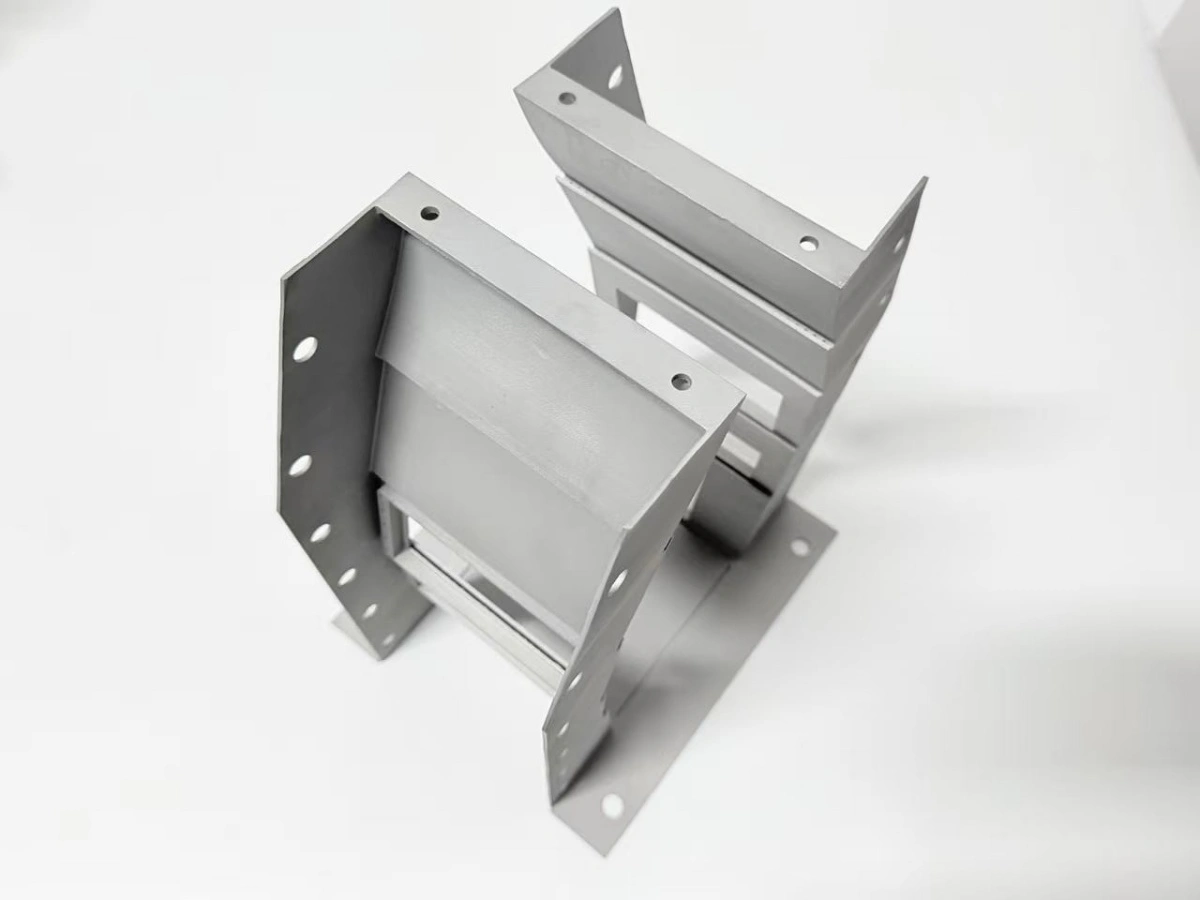
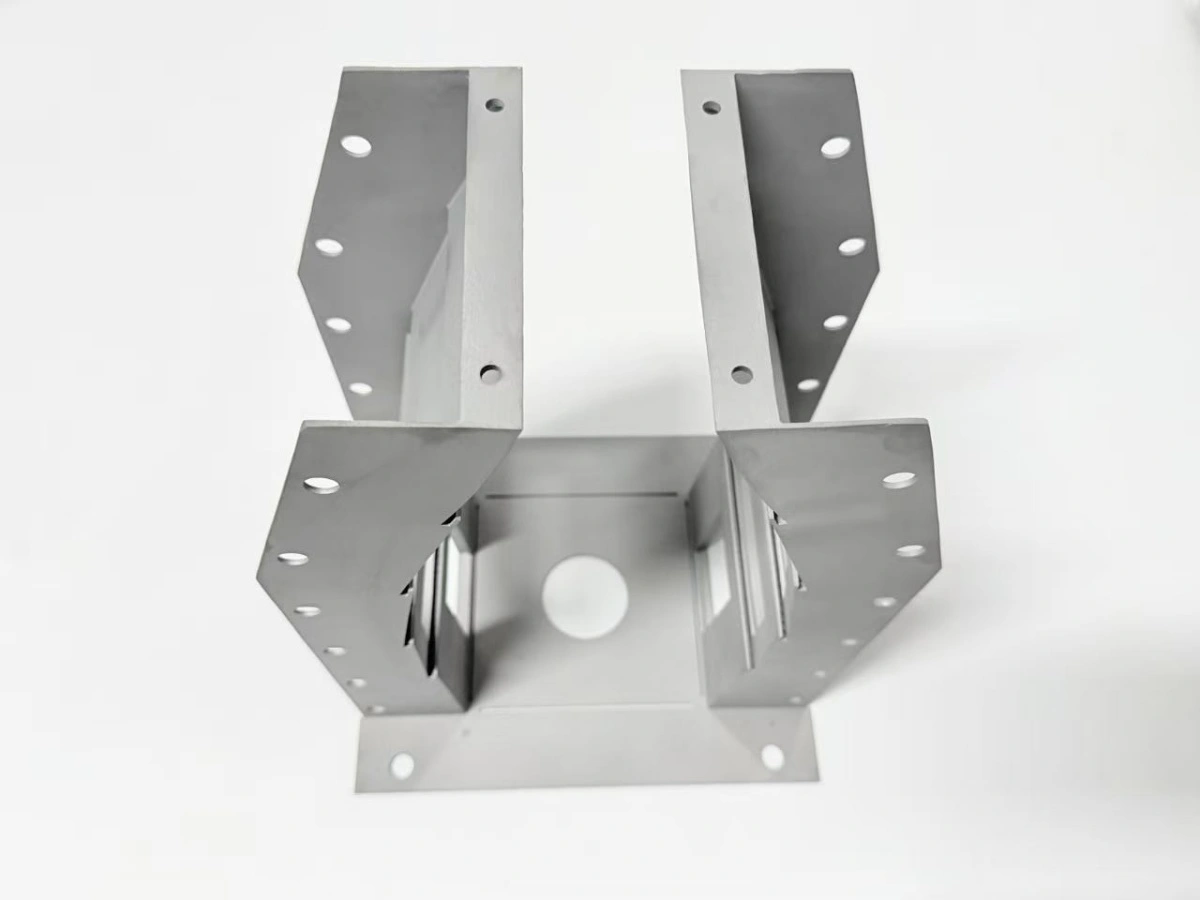
零件是一件非承压试验燃烧室的单件内衬,不是批量集管。它壁厚1,8 mm,有两个矩形窗口、一个底部法兰,两侧面各有螺栓孔。零件能放进400 × 250 mm的成形舱。
路线在打印前评审时定下,作业过程中没有改。顺序是打印、固溶、HIP、机加工法兰与窗口面,再做两次扫描和最终报告。首件之后没有追加任何二次工序。
打印用40 µm层厚,整舱一套参数。这个层厚下1,8 mm壁大约要四天机时,加上一天装机和粉末处理。其余日历时间在炉次和机加工单元。
出机前检查了粉末床熔融的刮刀痕,因为窗口框里的刮痕会在后面被加工到密封面上。
开口截面为什么在打印后动了?
燃烧器内衬原型会动,是因为壁的一侧是自由边,冷却时没有东西约束它。窗口框向外倾了几十分之一毫米,法兰边在截面最薄的角上翘起。
位移不是裂纹,目视也看不出来。只有把零件放到平板上、相对底部法兰测量时才出现;第一次测量是在降到室温后做的。
自由边先冷却先收缩,底部仍固定在基板上;差值在整次打印中累积。
- 在底部法兰上以40 µm层厚打印内衬。
- 1 180 °C保温1 h固溶,释放打印应力。
- 100 MPa、1 180 °C保温3 h做HIP。
- 机加工法兰与窗口面,再以加工法兰为基准扫描两次。
位移遵循薄壁变形说明里“梯度遇到自由边”的机理。这份内衬案例只保留本件的打印记录。
哪些控制守住了1,8 mm壁厚?
薄壁内衬项目在打印前定下四项控制,不是事后补。第一项是壁厚本身:1,8 mm,窗口框局部加厚,依据薄壁零件设计规则选取。
第二项是摆放。内衬立在底部法兰上,壁垂直生长,窗口沿打印高度成形,无支撑面积只剩过梁。
第三项是支撑位置。支撑点只落在留1,0 mm加工余量的面上,痕迹被第一刀切掉,永远不会落到密封面。
第四项是炉子曲线。1 180 °C保温1 h的固溶在HIP之前。升温保持5 °C/min,炉门在300 °C以下打开。释放应力那一轮的壁面梯度保持很小。
为什么HIP前后各扫一次?
需要两次扫描,是因为各看热链条的不同段。HIP前扫描在固溶之后、循环之前,最终扫描在机加工之后。两者以加工法兰对齐,得到两张差异图而不是一个数。
对HIP致密化内衬来说,两次扫描是唯一能分开工序的记录。窗口框在循环中轻微倾斜。差异图把这段位移归到HIP而不是后续机加工,路线据此判断是循环还是工装的问题。
第二张图显示机加工动了什么。0,5 MPa夹紧把壁固定住又没压变形。最后一刀后的残余位移仍在0,3 mm开口判据内(本案记录)。
HIP循环本身是100 MPa、1 180 °C保温3 h。之前的热处理才让HIP前扫描有意义。
窗口面和法兰怎么加工?
法兰和窗口面在一次装夹内加工,法兰留1,0 mm余量。螺栓孔留0,4 mm到最后一道。一次装夹把0,05 mm平面度和±0,05 mm孔位放在同一基准里。三坐标测量机(CMM)报告把两项都记了下来。
下表是本案例的控制记录,列出控制点、动作、判据和记录。
| 控制点 | 动作 | 判据 | 记录 |
|---|---|---|---|
| 打印应力 | 1 180 °C/1 h固溶 | 升温5 °C/min,炉门低于300 °C | 炉子曲线 |
| 致密化 | 100 MPa/3 h HIP | 按路线卡执行 | HIP证书 |
| 法兰与窗口 | 一次装夹加工 | 平面度目标0,05 mm | CMM报告 |
| 窗口位置 | 两次扫描以法兰对齐 | ±0,9 mm | 两张扫描图 |
| 螺纹 | M4攻到1,5×D | 通止规 | 量规记录 |
机加工单元在同一次装夹里切了法兰面和窗口座,然后钻孔攻丝。量规检查在零件离开机床前收尾。
记录能证明什么,不能证明什么?
记录证明内衬按图纸制造、在厂内检验并发货。它不能证明台架结果、客户验收或认证,报告在写法上就把这三项排除在外。
它能显示的是链条:打印出来的1,8 mm壁、每个炉步都有记录的热路线。还有同一基准上的两次扫描。最终报告落在0,05 mm平面度和±0,9 mm窗口公差内。
它不能显示寿命。单次打印不携带试样、炉批追溯和设计许用值,这些是认证项目才有的。案例不假装有,Inconel打印采购指南说明了合格路线还要补什么。
若要重复这件燃烧器内衬原型,同一条路线从图纸、壁厚和窗口布局开始。评审决定第二次打印前是否需要局部加厚。
请您把图纸连同壁厚、窗口布局和合金一起发来。Neway会按这条路线核对截面,标出两个扫描阶段与基准。一个工作日内按冻结版本返回排期,超合金3D打印服务页是评审入口。
