GH3536 3D打印:行为与边界
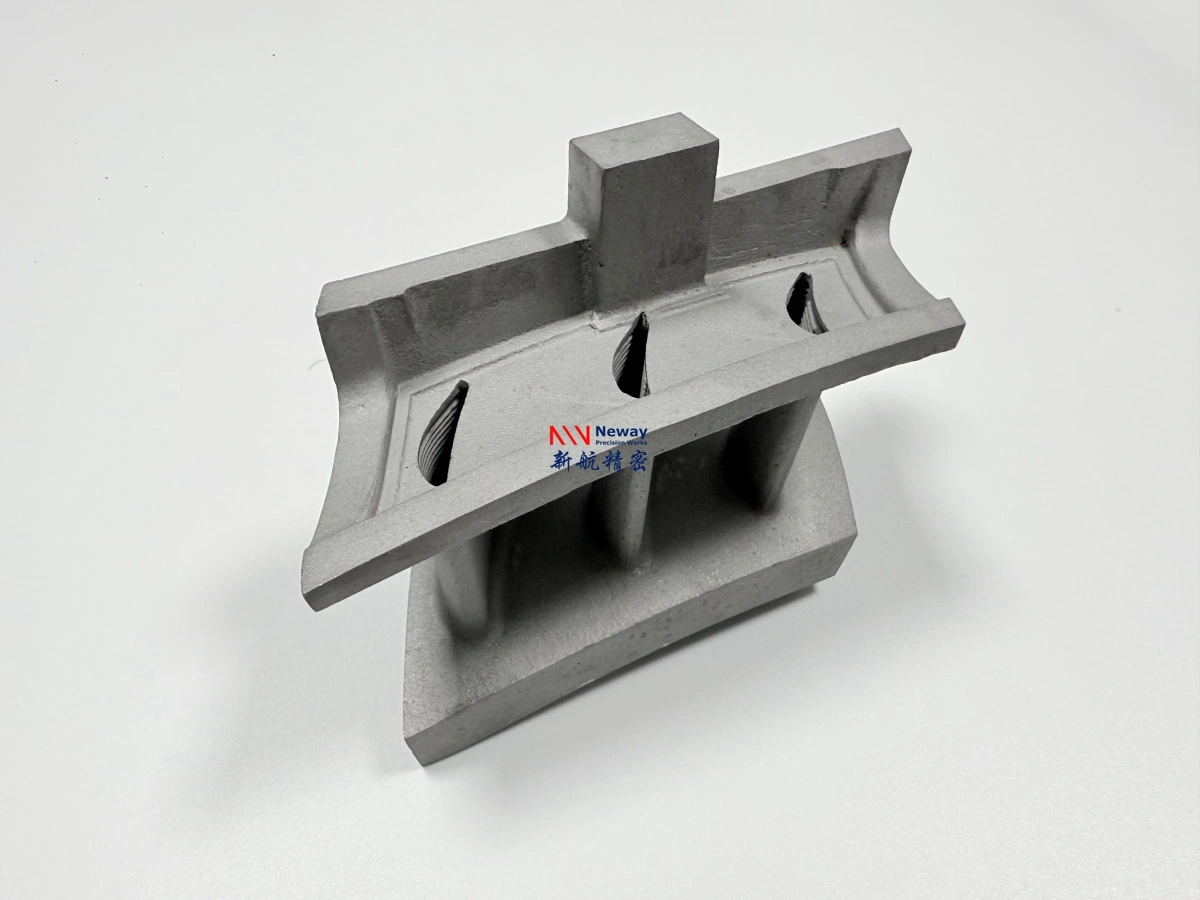
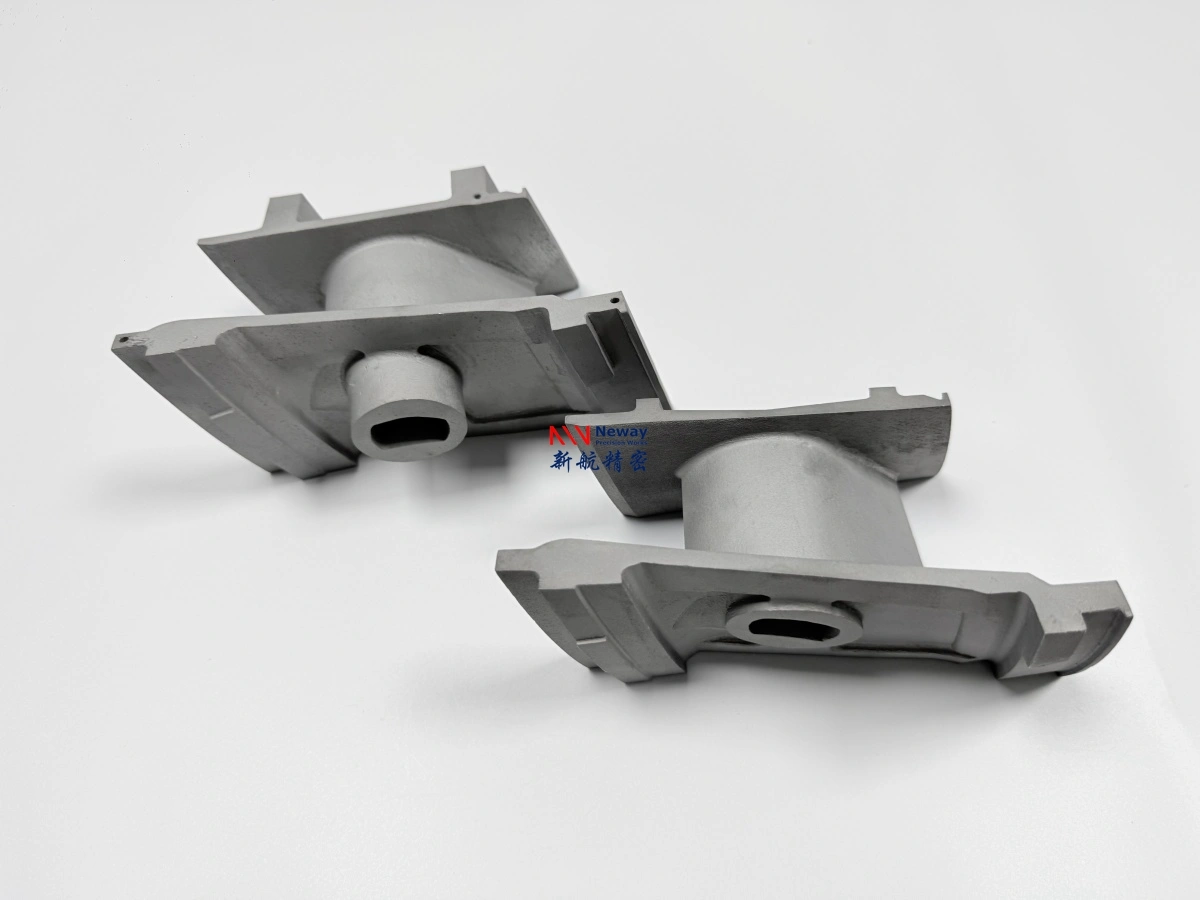
GH3536的3D打印适合燃烧器内衬。结构上约900 °C、清洁氧化约1,100 °C,代价是难加工。它是镍铬铁基超合金,密度8,22 g/cm³,膨胀13,9 µm/m·K。它不是承压材料,也不是需要按截面强度时Inconel 718的直接替代。下面按温度讲行为,不作品种推荐。
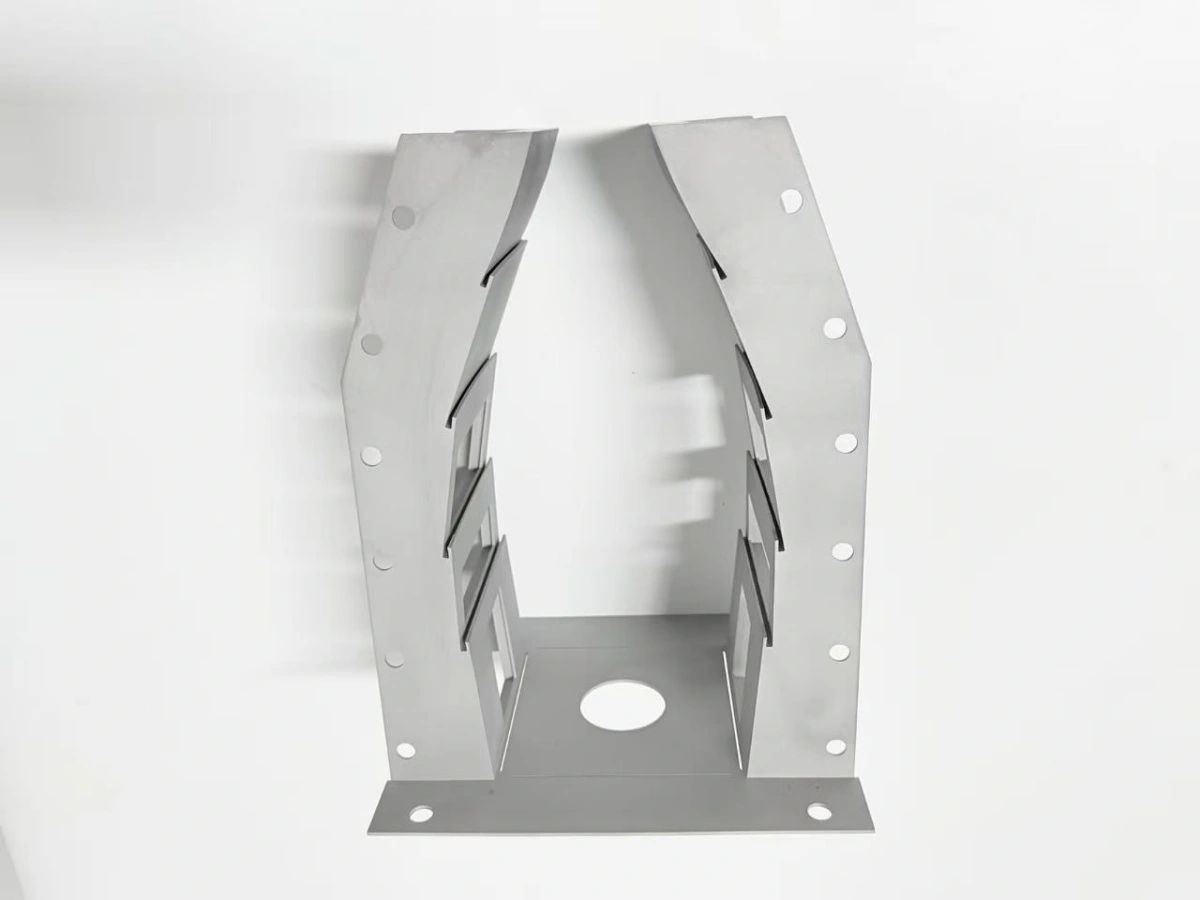
燃烧器内衬为什么选GH3536?
当零件需要中等的耐热强度和抗氧化,而相邻牌号更贵或更难加工时,会选GH3536。它在结构中约900 °C仍保有可用强度。氧化皮在清洁燃气中约1,100 °C仍有保护性。
与316L比,交换的是温度。316L内衬更便宜、更好焊,但约600 °C以上失去可用强度,循环中氧化更快。与Inconel 718比,交换的是截面强度与加工成本。718在700 °C承更多载荷,但更难切,过程控制也更严。
合金还有密度代价。8,22 g/cm³下,打印内衬比同包络的316L焊接件重。这对运动组件重要,对静止试验舱不重要。
图纸上要看的GH3536性能有三项:900 °C蠕变强度、氧化皮稳定性与膨胀。氧化皮在约1,100 °C稳定,膨胀为13,9 µm/m·K。膨胀更小的牌号每周期动得更少,但通常牺牲高温强度。
对内衬而言,决定条件常是壁厚。1,8 mm的GH3536壁能承受梯度而不出现局部热点。13,9 µm/m·K的膨胀让法兰与窗口框在一个周期内保持在可预测范围。
GH3536在激光粉末床熔融中表现如何?
GH3536的3D打印在激光粉末床熔融(PBF)中抗裂性好、参数窗口窄。因此它常用于薄壁与细特征。它对残余应力的宽容度不如316L,约20 mm以上的截面需要在开打前做应力方案。
打印用40 µm层厚,舱内氧含量保持在100 ppm或更低。超过这个水平,粉末表面的氧化膜会提高孔隙率,并可能在壁内产生未熔合。
打印态密度在合格参数下通常达99,0–99,5 %。HIP把剩余孔隙闭合到99,5 %或更好。这个数字对内衬重要,因为1,8 mm壁没有多少截面去容纳一个孔。
镍基超合金3D打印也改变检验计划。GH3536壁要在窗口边缘查未熔合。那里激光道转弯、局部冷却速度下降,不能只靠密度试块。
回用粉也会改变打印窗口,所以批号随打印记录走;窗口边缘的移动可参考薄壁行为说明。粉末本身是第二个变量。回用粉提高氧与氮,合金表现为强度略升、塑性略降。粉批是材料档案的一部分,不是采购细节。
固溶与HIP改变了什么?
固溶与热等静压(HIP)改变合金状态。它把带残余应力和定向孔隙的打印态,变成稳定、接近全致密的状态。固溶在1 180 °C保温1 h,HIP在100 MPa、1 180 °C保温3 h。顺序比单步更重要。HIP闭不上表面已经封住的孔,也去不掉工装锁住的应力。
- 固溶:1 180 °C保温1 h,溶解打印组织并释放应力。
- HIP:100 MPa、1 180 °C保温3 h,闭合内部孔隙。
- 炉冷到300 °C以下再开炉门,避免新的梯度。
- 加工前复测基准面,因为循环会移动零件。
炉记录和循环本身一样重要。曲线要显示1 180 °C保温、100 MPa压力轨迹和300 °C以下冷却。这样才证明行为真的发生。只有证书没有曲线,只是声明。循环让合金比打印态更软、更均匀;热处理也决定了操作方保存的HIP记录条件。
打印后合金怎么加工?
GH3536比316L难加工、比Inconel 718好加工,轻切时冷作硬化明显。实用规则是让切削落在硬化层以下,余量分一两次走,而不是多次弹簧刀。下表是打印内衬的加工窗口;目标与验收带刻意分开。
| 参数 | 条件 | 目标 | 验收带(单位) |
|---|---|---|---|
| 法兰余量 | 打印态 | 1,5 mm | 1,0–2,0 mm |
| 孔余量 | HIP后钻孔 | 1,0 mm | 0,8–1,2 mm |
| 表面粗糙度 | 精加工 | Ra 1,6 µm | Ra 1,6–3,2 µm |
| 平面度 | 法兰面 | 0,05 mm | 0,05–0,10 mm |
| 螺纹 | GH3536中的M4 | 1,5×D | 1,5–2,0×D |
加工余量也是排期项。同一五轴单元上,GH3536每小时去除的体积约为316L的一半。法兰与窗口面最慢,因为要一次装夹完成。
刀具磨损是另一项成本。合金会冷作硬化并磨蚀硬质合金刃口。一片能跑完316L批次的精加工刀片,在GH3536上可能要中途更换。薄壁零件设计规则本来就假定基准是加工面,不是打印面。
GH3536什么时候不再是正确选择?
在氧化性气体中超过约1,100 °C或含硫含氯气氛中,GH3536不再是正确选择。截面强度超过合金高温承载力时也一样。这些条件应转向更高强度的镍基牌号或涂层,而不是把GH3536壁加厚。
多数项目真正比较的是Inconel 718。700 °C下718的屈服强度约为GH3536的两倍。同样截面下,在718通过的承力支架在GH3536上不通过。反向交换在成本与加工性上,GH3536占优。
Hastelloy X替代只是同一族的不同商品名。比较是商务层面的,不是冶金层面的。指定Hastelloy X而收到GH3536,在标准成分范围内应期待相同行为。验收看炉批证书,不看名字。与316L的边界更简单。316L约到600 °C够用且更便宜。从不见700 °C的低温内衬,不需要GH3536。
与铸造路线比,打印在两种条件下胜出。壁厚低于2,0 mm、铸型填不满时胜出;首件要几周而不是几个月时胜出。批量超过几百件、且截面厚到近净形铸件比打印毛坯更省加工时,铸造胜出。
还有几何条件。约40 mm以上的厚截面从合金获益较少。温度梯度与HIP循环主导结果,铸造或锻造路线可能是更好的比较。
什么时候这个材料判断不成立?
当工况包含冷启动热冲击、粉批未知,或零件属于压力边界时,这个判断不成立。每种情况都取消了“由合金行为而非过程记录决定结果”的假设。
对返修路线也不成立。GH3536的焊接返修需要自己的热处理与检验。本文描述的行为适用于原始打印,不适用于返修区。
氧化上限是使用估计,不是承诺。1,100 °C是清洁气体中的氧化皮稳定性。真实燃烧室含硫或颗粒时,可能远低于这个值就破坏氧化皮。
GH3536的3D打印还依赖设备。在一台激光系统上合格的参数,不能原样搬到第二台,所以材料判断与打印记录绑定。
本文数字来自ASTM B435、ASM Handbook Vol. 4和合格参数集。换粉或换设备会改变打印窗口。判断要在新打印上重做,而不是照抄。
请您把工况、截面和连接路线发来。Neway会按这套材料行为对照。它会标出可用与需换牌号的位置,并返回该截面的热处理与加工窗口。