
Литые коллекторы из нержавеющей стали: что даёт литейный маршрут
Литая деталь из нержавеющей стали оправдана, когда она несёт изгиб, стенку и фланец при 1,0 мм. Аустенитная нержавейка хорошо льётся, держит рабочую прочность примерно до 800 °C и сохраняет пассивную поверхность в конденсате выхлопа, поэтому литой коллектор заменяет сварной узел с пятью швами и отжигом. Маршрут теряет место, когда форма — прямая труба, партия мала или цикл выходит за предел окалинообразования сплава.
|
|
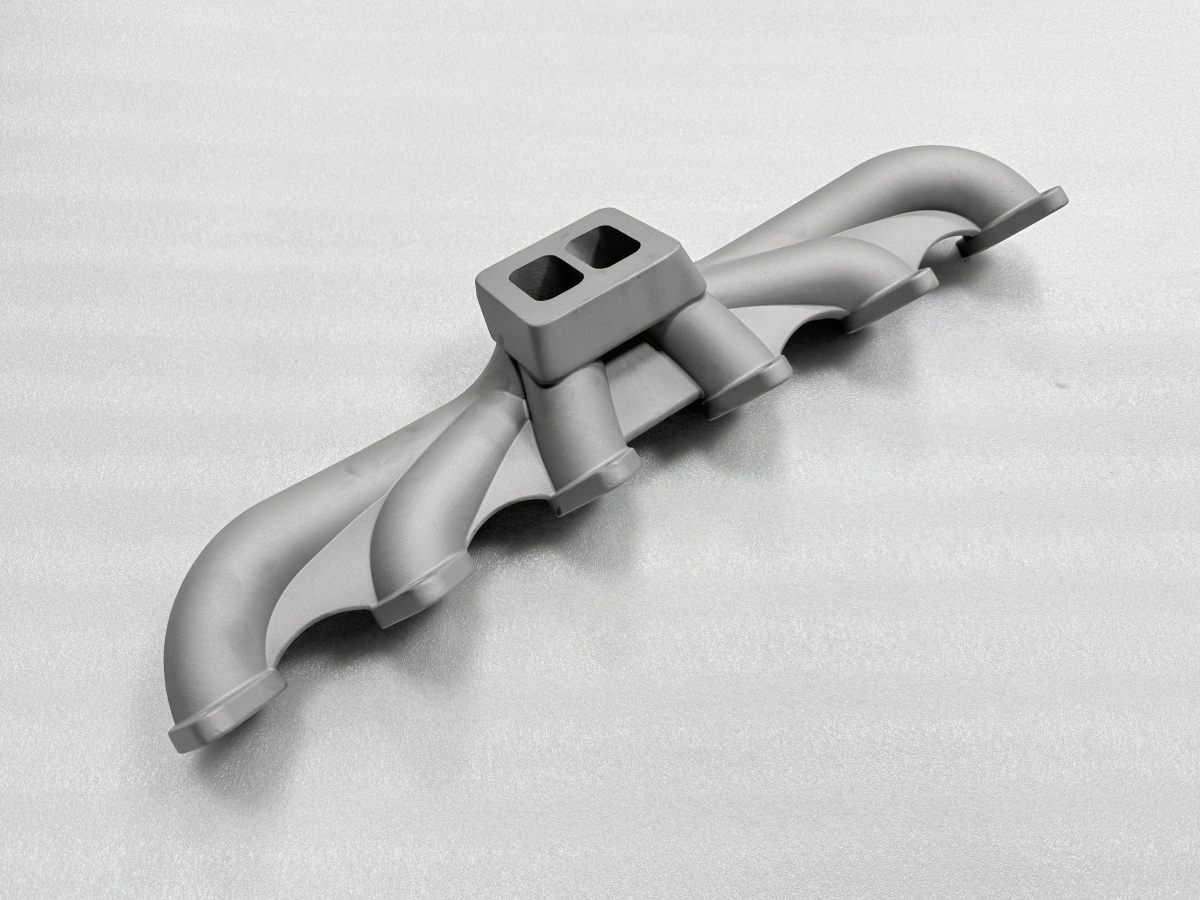
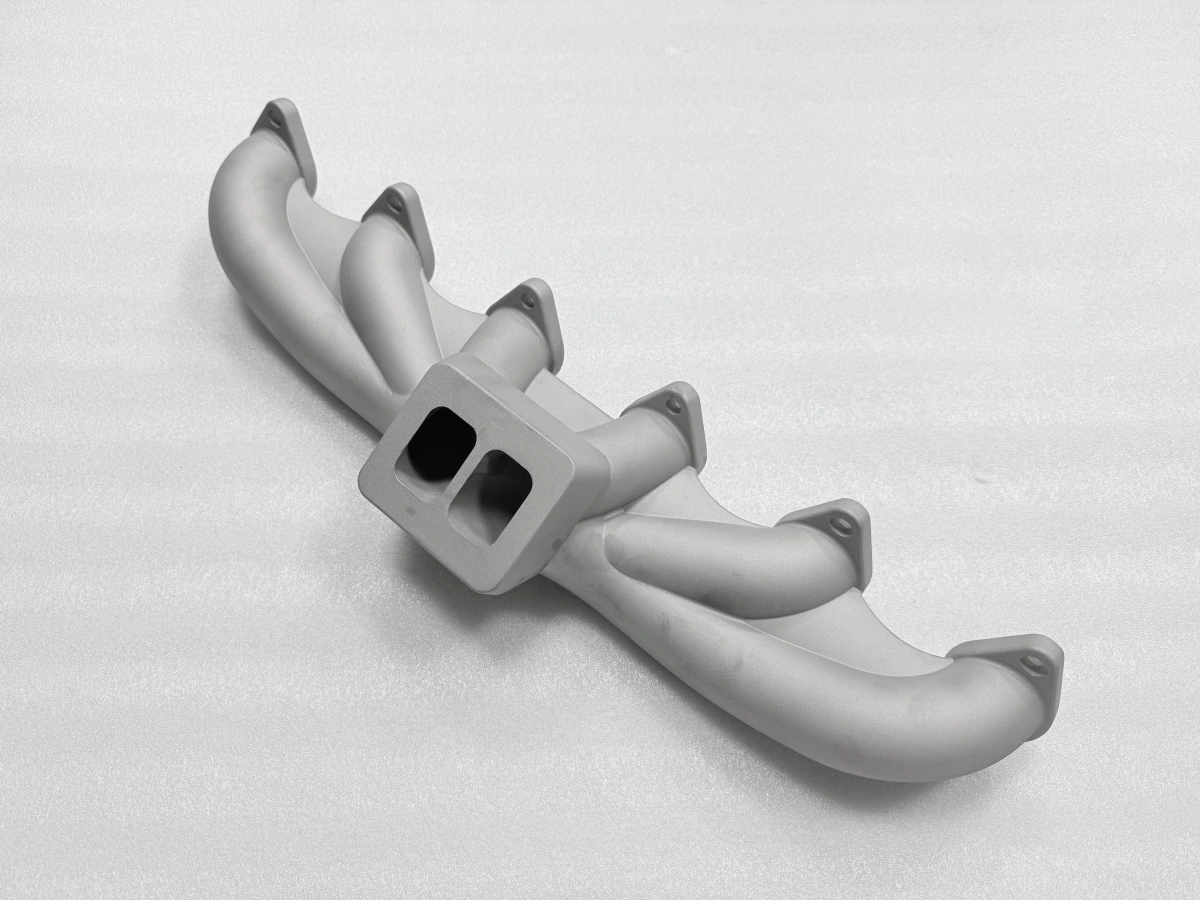
Почему выбирают литой коллектор из нержавеющей стали?
Литейный маршрут выигрывает формой. Коллектор, у которого патрубки выходят из общей камеры под составными углами, — одна отливка, а не пять резаных труб и пять швов; каждый удалённый шов — меньше путей утечки и точек контроля.
Затем он выигрывает контролем стенки. Одна отливка несёт бобышку 10 мм вокруг болтового отверстия и стенку 1,0 мм между патрубками без соединения. Сварная деталь вынуждена выбрать трубу и усилить её локально, и это усиление почти всегда ещё один шов.
Сплав выбирают по рабочему циклу, а не по чертежу. В RFQ стоит указать рабочий цикл, а не только марку сплава. Тип 304 или 316 хорошо льётся и держит выхлоп примерно до 800 °C. Тип 309 или 310 сохраняет окалиностойкость выше 1 000 °C ценой обрабатываемости, а дуплексные и дисперсионно-твердеющие марки покупают коррозионную стойкость или прочность и платят окном заливки и охлаждением.
Размер партии решает остальное. Печатная модель и стандартный график оболочки дают первую деталь за дни, а постоянные затраты распределяются на десять – несколько сотен штук. Меньше десяти деталей — наладка ложится на каждую; больше нескольких сотен — подхватывают оснастка и обработка.
Что меняет литая структура?
Литая структура меняет поведение сплава на фланце и в стенке. Аустеничная нержавейка затвердевает с крупным дендритным зерном и небольшим контролируемым содержанием феррита, и эта смесь задаёт предел текучести, пластичность и отклик на сварной ремонт.
Пористость — второе отличие. Здоровая отливка держит газовую пористость ниже уровня, видимого на обработанной уплотнительной поверхности, и литейное производство управляет ею температурой заливки, прогревом оболочки и питанием, а не последующим прессом. Печатная деталь управляет тем же свойством плотностью энергии лазера и, при необходимости, горячим изостатическим прессованием.
Размерное поведение — третий пункт. Литейные допуски коллектора лежат в полосе CT5–CT7 по ISO 8062-3, отсюда припуск на каждой рабочей поверхности. Эта полоса — свойство процесса, а не дефект, и чертёж, требующий IT7 прямо из формы, требует не того маршрута.
Стенка — четвёртый пункт. Литая стенка 1,0 мм в изогнутом патрубке устойчива, когда сечение держат фланец и ребро, и она же первая деформируется при неверном графике оболочки. Литейный маршрут даёт тонкую стенку, но делает её местом наибольшей технологической дисциплины. Механизм движения стенки разобран в отдельной статье знаний.
Какой припуск нужен под обработку?
Припуск под обработку задаётся элементом, а не привычкой. Поверхность фланца, которую фрезеруют и уплотняют, требует 1,0–2,0 мм, отверстие под резьбу — 1,0–1,5 мм, а поверхность, остающаяся литой, не требует ничего.
Мало припуска — дорогая ошибка. Фланец, пришедший на 0,3 мм ниже готовой высоты, не спасается лучшей наладкой; он становится браком, и потеря — вся отливка, а не фрезеровка.
Много припуска — ошибка тише. Лишние два миллиметра на тонком фланце усиливают прерывистый рез, добавляют второй проход и могут вывести поверхность из плоскостности после отжига.
Плоскостность и шероховатость стоят в той же таблице, что и припуск. Цель — 0,05 мм на двухпортовом фланце, полоса приёмки — 0,05–0,10 мм, а уплотнительная поверхность обрабатывается до Ra 1,6–3,2 мкм по ISO 4287.
Элемент | Условие | Цель | Полоса (единица) |
|---|---|---|---|
Припуск фланца | Литая нержавейка, фрезеровка и уплотнение | 1,5 мм | 1,0–2,0 мм |
Припуск отверстия | Сверление и резьба после заливки | 1,2 мм | 1,0–1,5 мм |
Плоскостность фланца | Двухпортовый фланец, после отжига | 0,05 мм | 0,05–0,10 мм |
Шероховатость уплотнения | Фрезерованная поверхность, ISO 4287 | Ra 1,6 мкм | Ra 1,6–3,2 мкм |
Какая термообработка подходит?
Отжиг для снятия напряжений — та обработка, что подходит литому коллектору из нержавейки, и он идёт после выбивки и до обработки. Деталь держат при 850–950 °C в течение 1,5–2 ч, затем охлаждают в печи примерно до 300 °C перед охлаждением на воздухе; цикл описан для аустенитных отливок в ASM Handbook Vol. 7.
Порядок важнее уставки. Отжиг до выбивки не снимает связь оболочки, а отжиг после обработки переносит деформацию в готовую деталь. Цикл стоит между ними, и фланец измеряют заново, потому что плоскостность может уйти во время обработки.
Выбить оболочку и отделить деталь от литникового стояка; дать остыть на воздухе.
Загрузить деталь на отжиг при 850–950 °C и выдержать 1,5–2 ч.
Охладить в печи примерно до 300 °C, затем на воздухе до комнатной температуры.
Повторно проверить плоскостность фланца и толщину стенки до передачи на обработку.
Пропущенный отжиг проявляется позже фланцем, который уходит после фрезеровки. Слишком горячий или слишком долгий отжиг может укрупнить структуру и размягчить поверхность, поэтому цикл пишут полосой температуры и временем выдержки, а не одной цифрой.
Когда печатный маршрут лучше?
Печатный маршрут лучше в двух ясных случаях. Первый — единичная деталь или конструкция, которая ещё меняется. Печать на постели из порошка (PBF) не требует модели, поэтому стенку 1,0 мм и внутренний канал меняют в файле и перепечатывают за дни. Литьё ждёт модель и оболочку.
Второй — форма, которую заливка не может пропитать. Патрубок с глубокой внутренней полостью или стенка, меняющая сечение каждые 20 мм, легче строятся слой за слоем, чем питаются через оболочку, и напечатанную деталь можно отжечь и обработать по тем же фланцевым поверхностям.
Литейный маршрут лучше в двух других случаях. Первый — устойчивая конструкция от десяти до нескольких сотен штук: модель амортизирована, график оболочки зафиксирован, и цена за штуку падает ниже напечатанной по одной.
Второй — крупный простой коллектор, где работу делают сплав и сечение. Отливка несёт стенку 1,0 мм на патрубке 300 мм и бобышку 10 мм в одной детали, без поля остаточных напряжений многопроходного шва и без времени построения высокой детали PBF.
Для деформированной первой отливки есть документированный путь восстановления, и он начинается с новой модели, а не с правки детали. Сравнение не ничья. Печать убирает модель и сокращает первую деталь; литьё убирает шов и снижает цену за штуку в серии.
Когда материал-решение не работает?
Решение отказывает выше предела окалинообразования сплава. Тип 304 или 316 окисляется при непрерывной работе выше примерно 800 °C и теряет сечение; ответ — жаростойкая марка или никелевый сплав, а не более толстая стенка той же стали.
Оно отказывает в неподходящей коррозионной среде. Хлоридный конденсат атакует аустенитные марки по шву и под отложениями, и дуплексная или более легированная молибденом марка — это ответ по материалу раньше ответа по маршруту.
Оно отказывает ниже предела стенки. Литая стенка тоньше примерно 0,8 мм трудно заполняется и трудно контролируется, а печатная стенка в этом диапазоне требует аттестованного набора параметров; материал-решение предполагает, что стенку можно сделать здоровой.
Оно отказывает, когда допуск уже процесса. Отверстие под IT7, положение порта в пределах 0,05 мм или плоскостность ниже полосы CT5–CT7 относятся к обработке после литья, и выбор материала этого не меняет.
Оно отказывает, когда партия не тянет наладку. Две-три детали несут модель, оболочку и план контроля на каждой штуке, и сварная или печатная деталь дешевле, даже если литьё технически здорово. Отправьте чертёж, рабочий цикл и размер партии в Neway; команда скажет, лить коллектор, сваривать или печатать и какие поверхности нуждаются в припуске до измерения первой детали.
FAQs
