Коробление тонкостенного коллектора: что вызывает первую заливку?
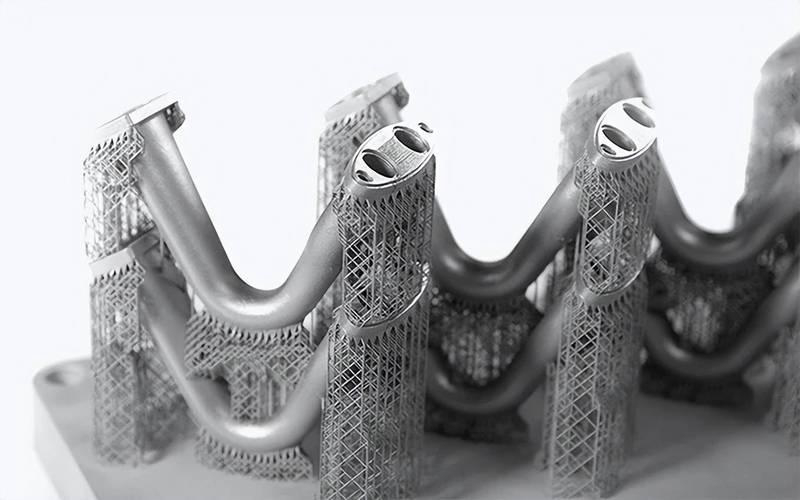
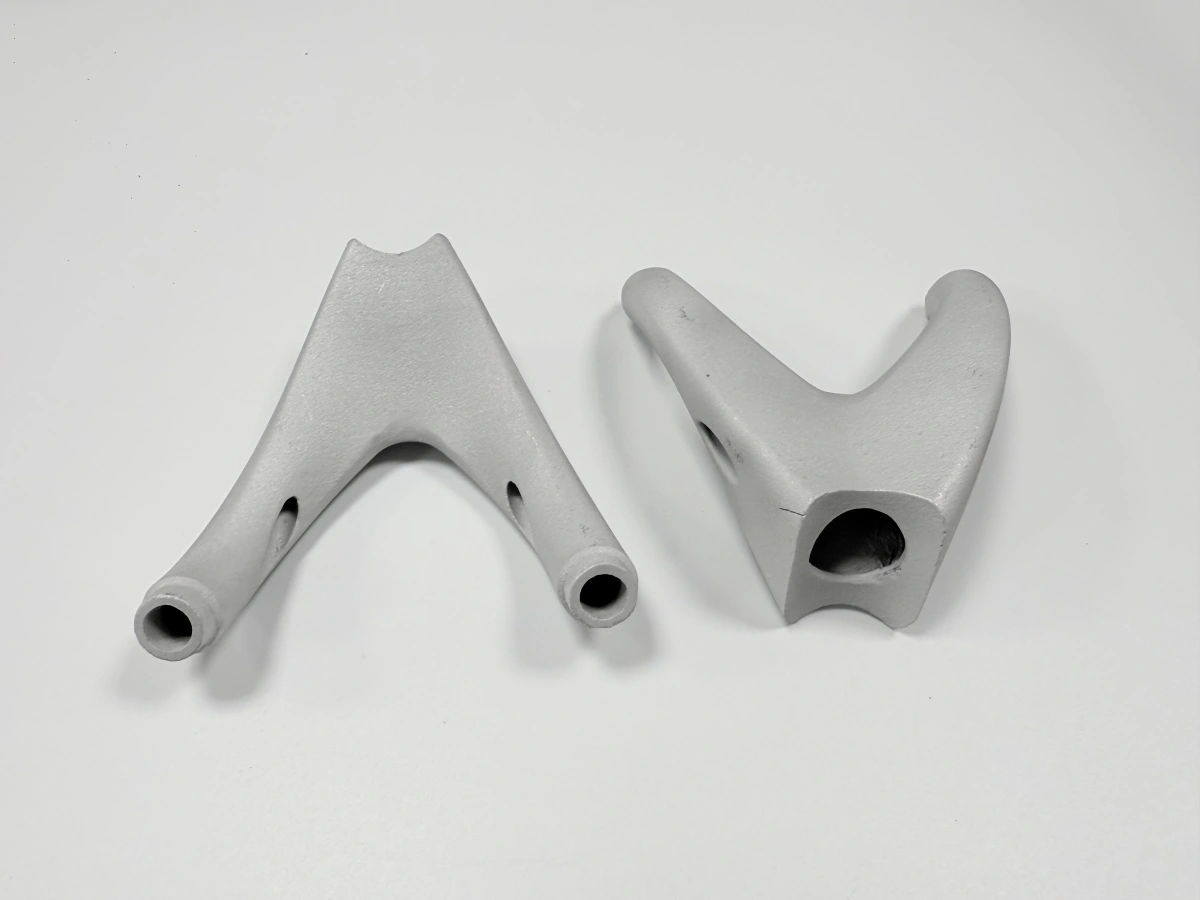
Коробление тонкостенного коллектора возникает из трёх входов вместе: усадки при затвердевании, зажима фланца и толщины стенки, которая меняется по детали. Первая заливка делает комбинацию видимой, обычно как 0,3–1 mm перемещения на поверхности фланца.
Перемещение не является дефектом модели или заливки по отдельности. Это предсказуемый результат охлаждения тонкого сечения рядом с массивным, и работать с ним нужно планированием, а не спором после контроля.
Где начинается коробление тонкостенного коллектора?
Оно начинается на переходе сечения. Фланец затвердевает медленно и остаётся горячим, пока стенка 1,0 mm рядом уже усела, поэтому фланец удерживает стенку, а стенка тянет фланец. Результат — прогиб, а не равномерная усадка.
Второй вклад — усадка сплава. Нержавеющая сталь лежит в диапазоне 1,5–2,5 %, и коллектор длиной 300 mm накапливает это перемещение по длине, а не по одному сечению.
Третий вклад — питание. Один питатель на конце питает деталь неравномерно, и последнее заполненное сечение затвердевает тоже последним, что добавляет термический градиент к градиенту сечения. Симметричная схема питателей снимает часть этого градиента ещё до печати модели.
Ничего из этого не видно в CAD. Это живёт в комбинации геометрии и процесса, поэтому литейная проверка должна происходить до первой модели, а не после первого образца.
Сколько перемещения принимается?
Критерий приёмки задаёт чертёж, а не привычка литейного производства. Фланец, который после обработки должен быть плоским до 0,05–0,10 mm, требует припуска, чтобы его срезали дважды: один раз на прогиб, второй на чистовую. Это и есть припуск 0,5–1,5 mm, который модель должна оставить.
Если перемещение внутри припуска, деталь спасается обработкой и новой выставкой базы. Если выходит наружу, деталь идёт в брак, и модель нужно корректировать до следующей заливки.
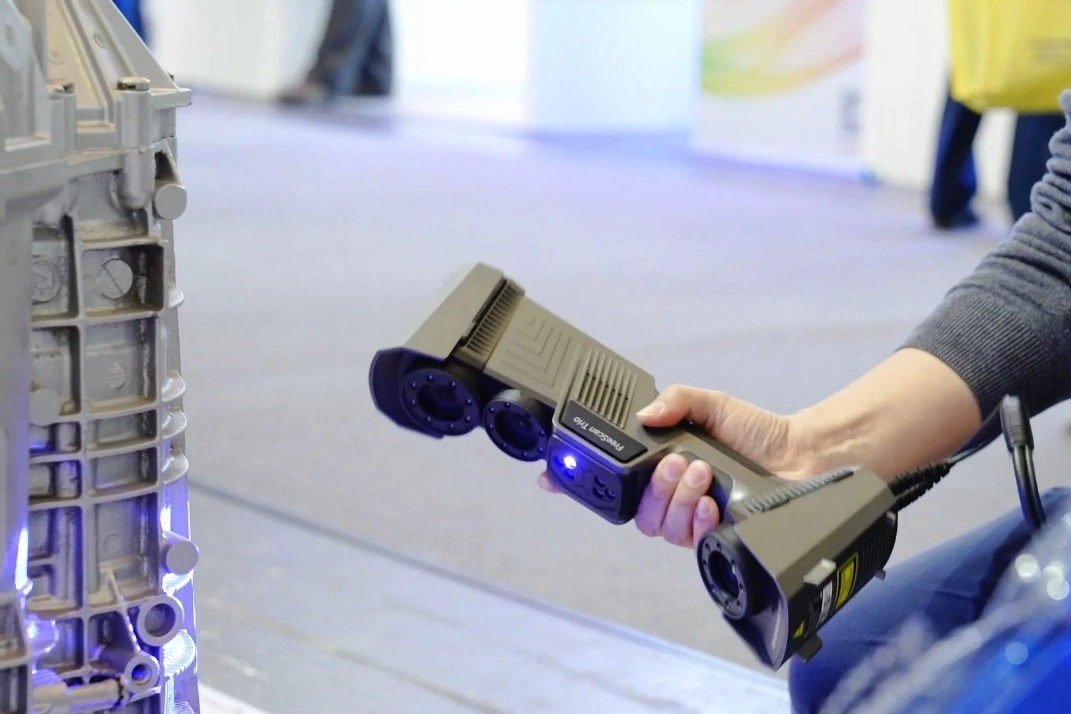
Само измерение принадлежит первому образцу. CMM-скан поверхности фланца и концов каналов показывает, в какую сторону идёт прогиб и какая его часть систематична; одно измерение штангенциркулем по фланцу этого не показывает.
Вторая термообработка может снова сдвинуть деталь. Отжиг перед чистовой обработкой нормален, но приспособление и температуру нужно выбирать под стенку, иначе вторая операция вносит новый прогиб.
Что исправляет без изменения конструкции?
Первое исправление — компенсация. Если прогиб систематичен и всегда в одном направлении, модель можно напечатать с заранее заданной обратной кривой, и отливка приходит ближе к плоскости до любой обработки.
Второе — симметрия процесса: питатели с обоих концов, более медленное охлаждение и приспособление, удерживающее фланец при первом остывании. Ничего из этого не меняет чертёж, и вместе они могут снять большую часть перемещения на в остальном здоровом коллекторе.
Третье — дисциплина припуска. Держать 0,5–1,5 mm на фланце и резать после отжига дешевле, чем гнаться за идеальной литой поверхностью, и это держит деталь в поле допуска без изменения конструкции.
Что нельзя исправить без изменения конструкции — стенка, слишком тонкая для заполнения, или фланец, зажим которого превышает любой разумный запас припуска. Это решения чертежа, и им место в проверке, а не в четвёртой заливке.
Пришлите чертёж коллектора и данные первого образца в Neway; мы скажем, укладывается ли перемещение в припуск или нужна коррекция модели.