
Процесс 3D-печати восковой модели: от печати к вакуумной заливке
Печать убирает оснастку, которая нужна литью. Больше она ничего не меняет. Керамическая оболочка остаётся той же. Выплавка, прокалка и вакуумная заливка тоже не меняются. Литейный цех может освоить маршрут без нового оборудования. Новых решений только три: смола, тепловое расширение модели и ориентация печати. Эта страница рассматривает процесс 3D-печати восковой модели как литейный маршрут. Она не сводит его к печати.
|
|
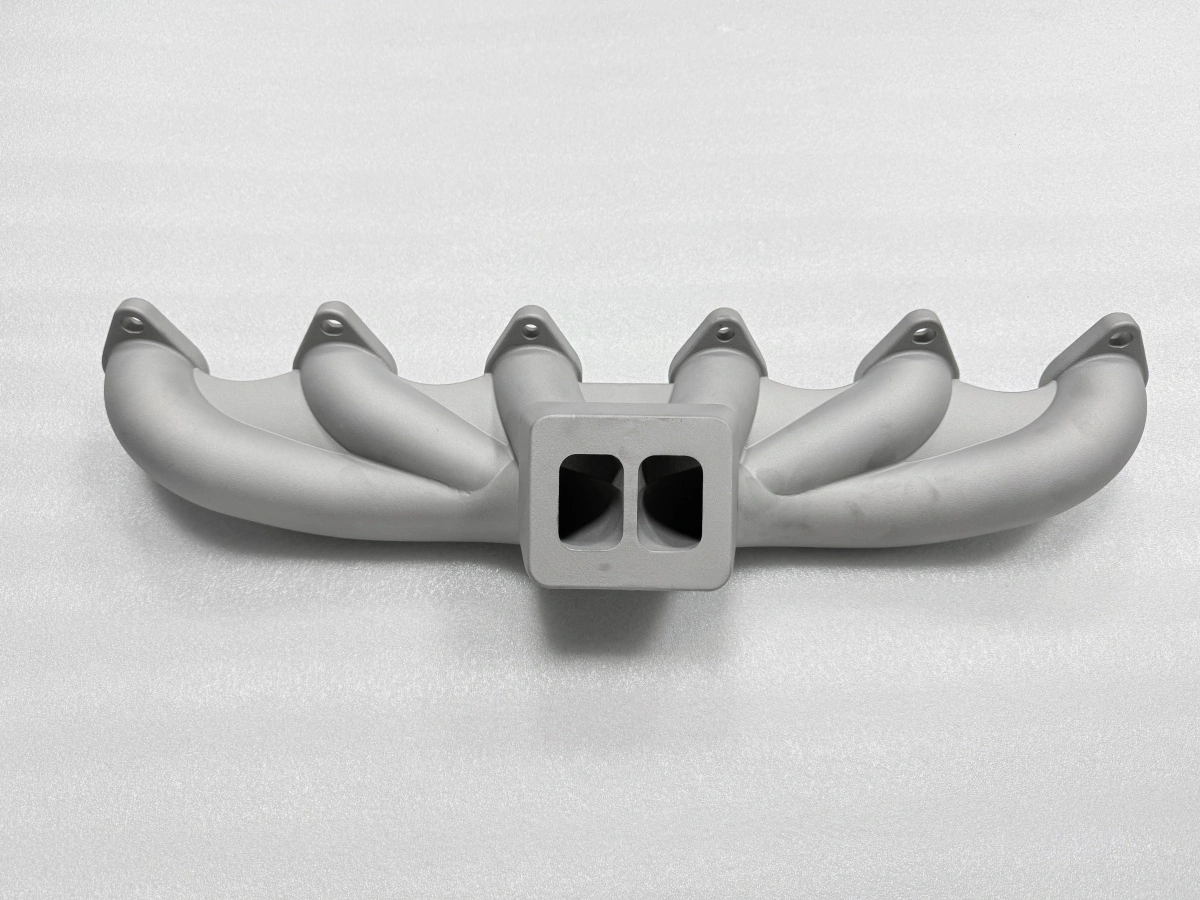
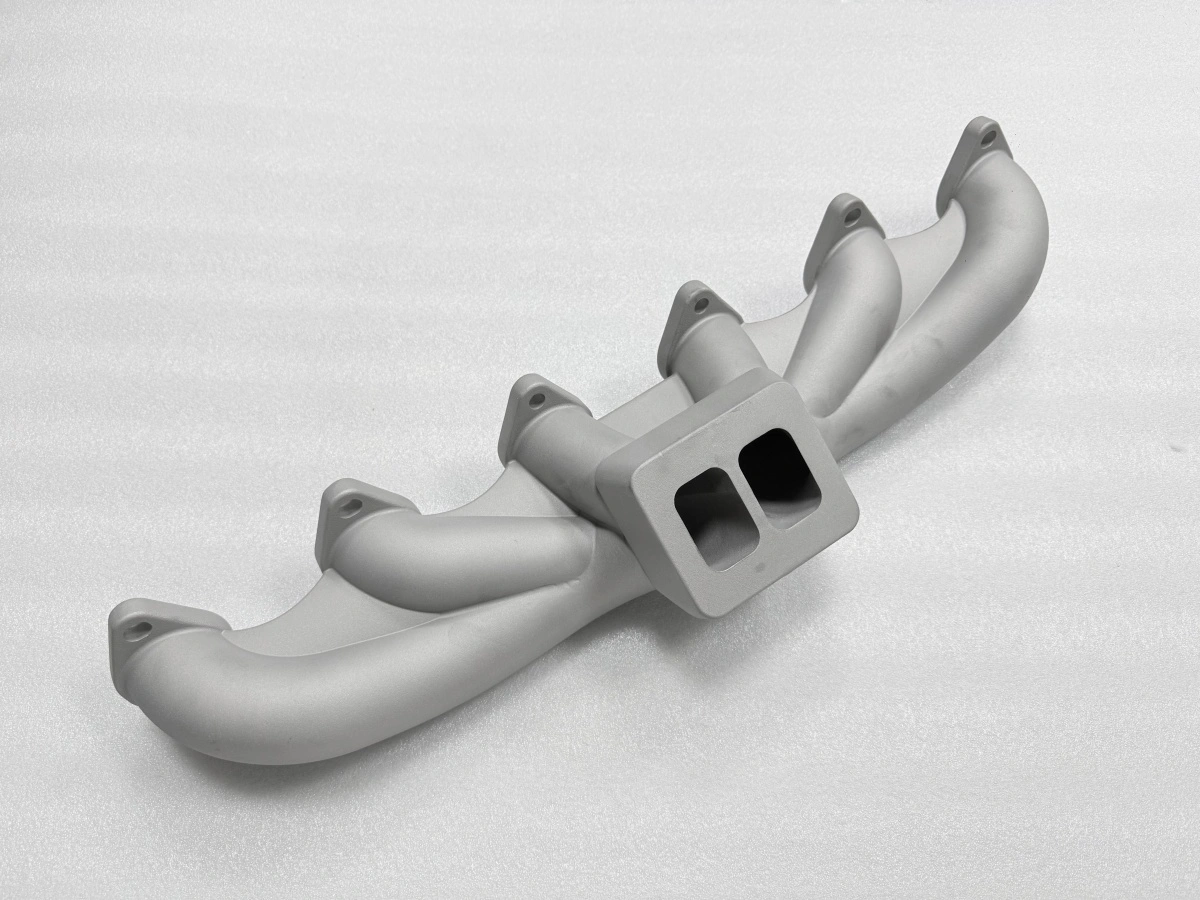
Модель печатают вместо впрыска. Одно это изменение несёт коммерческий смысл. Коллектор из двух или трёх штук не оправдывает фрезерованную форму. Деталь, которая работает годами, дешевле за штуку в форме. Это верно против любой печатной модели. Случай лежит в литых коллекторах из нержавеющей стали в малой серии. Там печатный маршрут окупается.
Литейное знание по-прежнему решает результат. Питание, план оболочки, рампа выплавки и температура заливки остаются решениями литейного цеха. Печатная модель их не меняет. Принтер, который их игнорирует, ошибётся в тех же местах, что и цех впрыска. Поэтому страница ведёт модель через литейный цех. Она не заканчивается на принтере.
Что меняется в процессе 3D-печати восковой модели?
Меняются четыре вещи. У каждой есть технологическое следствие. Смола выгорает иначе, чем воск. Печатная деталь более хрупкая при обращении. Тепловое расширение ниже. Качество поверхности зависит от высоты слоя, а не от полированной формы.
Изменённое расширение сильнее всего влияет на оболочку. Печатная модель расширяется меньше до плавления. Оболочка видит другой профиль давления при выплавке. Поэтому ей часто нужна более медленная рампа, чем план для впрыскиваемого воска. Поверхность важна при контроле. Линии слоёв могут скрыть небольшой дефект.
Хрупкость важна на верстаке. Печатные модели скалываются на тонких кромках. Они скалываются и на переходах к литникам. Сборка дерева должна избегать резких переходов. Впрыскиваемая модель их выдержала бы. Незамеченный скол становится включением оболочки. Оно проявляется после заливки.
Ориентация печати решает, где лягут линии слоёв. Фланец, напечатанный плашмя, показывает ступени на уплотнительной поверхности. Та же деталь под углом уводит ступени на некритичную грань. Ориентация — решение в чертеже. Это не настройка принтера.
Повторяемость — четвёртый выигрыш. Она окупается на партии. Печатная модель идентична от печати к печати. После настройки компенсации десятая отливка попадает в CT5–CT7. Впрыскиваемая модель уходит с износом формы.
Какие шаги остаются прежними, когда модель печатают?
Шаги после модели те же четыре, что и в любом точном литье. Заменяется только изготовление модели. Поэтому маршрут считают без перестройки литейного цеха.
Сборка дерева: закрепить печатную модель на восковом литнике и литниковой воронке. Питатели следуют потоку металла, а не удобству обращения.
Оболочка: 5–8 слоёв для оболочки 6–10 мм. Число зависит от размера детали и толщины стенки.
Выплавка и прокалка: держать подъём ниже 2 °C в минуту. Затем прокаливать 1–2 ч при 800–1100 °C, чтобы удалить остатки.
Заливка, выбивка и снятие напряжений: заливать при 1550–1650 °C. Ломать оболочку после потери цвета металлом. Снимать напряжения перед термообработкой и обработкой на ЧПУ.
План оболочки — единственное место, где печатная модель меняет число. Печатной модели обычно нужен лишний слой. Её поверхность грубее. Оболочка сцепляется с ней иначе.
Выплавка отличается сильнее всего. Печатная смола размягчается в узком диапазоне. Она немного расширяется до течения. Первая часть рампы медленнее воскового плана. Выдержка сверху длиннее. Сухая, но не полностью отверждённая оболочка трескается на этой стадии. Это бывает и при хорошей модели.
Где печатный маршрут теряет время?
Процесс теряет время в четырёх местах. Печать — первое. Она стоит на критическом пути, чего нет при впрыске. Набор размером с коллектор занимает на смоляном принтере день или больше. Несколько деталей на платформе помогают только при общей смоле и высоте слоя.
Построение оболочки — второе. Каждый слой должен высохнуть. Оболочка из 6–8 слоёв в сырой сезон занимает несколько дней. Запись сушки — единственный способ позже понять, откуда трещина при выплавке. Она разделяет план, погоду и модель.
Петля коррекции — третье. Первую деталь измеряют. Если компенсация усадки неверна, модель печатают заново. Оболочку строят заново. Это стоит одну-две недели. Согласовать правило компенсации в обзоре запроса цены (RFQ) дешевле. Это верно против согласования после первой заливки.
Координация — четвёртое. Принтер, участок оболочки и литейный цех часто три компании. Каждая передача стоит день. Она же стоит шанс потерять правило компенсации. Один владелец цепочки теряет меньше времени. Три владельца оптимизируют каждый свой шаг.
Сезон значит больше, чем признают многие планы. Оболочка из сухой недели может потерять день в сырую. Петля коррекции наследует этот разброс. Запись сушки по оболочке позволяет планировать следующую партию. Она заменяет обвинение модели.
Какие параметры оболочки решают успех?
Четыре параметра решают, выдержит ли оболочка заливку. Они действуют вместе, а не как простая сумма. Таблица даёт план для коллектора из нержавеющей стали длиной 300 мм со стенкой 1,0 мм. Столбец толщины — цель после каждой пары слоёв.
Слои | Целевая толщина (мм) | Функция |
|---|---|---|
1–2 | 1,5–2,0 | Детальность поверхности и сцепление с моделью |
3–5 | 4,0–6,0 | Прочность на переходах к литникам |
6–8 | 8,0–10,0 | Давление заливки и термоудар |
Суспензия и посыпка управляют поверхностью и прочностью. Условия сушки управляют схватыванием каждого слоя. Рампа выплавки — четвёртый параметр. Рампа, безопасная для стенки 3 мм, трескает стенку 1 мм. Поэтому рампу пишут на деталь, а не на цех.
Первый слой касается модели. Его вязкость проверяют до первого погружения. Это делают не после появления дефекта. Слишком густая суспензия перекрывает линии слоёв. Она прячет их под оболочкой. Отливка кажется глаже, чем была модель.
Как управляют заливкой на печатной модели?
Температуру заливки задают сплав и сечение, а не модель. Нержавеющая сталь льётся при 1550–1650 °C (ASM International Handbook Vol. 7). Тонкой стенке нужна верхняя половина диапазона. Иначе металл застывает до заполнения.
Вакуум или инертный газ зависят от чувствительности сплава. Нержавеющей стали полезен вакуум или аргон. Давление удерживает металл в полости, пока оболочка горячая. Потеря вакуума в неподходящий момент даёт неполное заполнение в конце самого длинного литника.
Скорость заполнения задаёт питание. Питание задаёт сборка дерева. Один питатель на конце коллектора заполняет неравномерно. Последнее заполненное сечение застывает последним. Симметричное или ступенчатое расположение питателей снижает тепловой градиент дешевле всего. Это верно ещё до печати.
Предварительный нагрев оболочки — последняя переменная перед металлом. Холодная оболочка охлаждает первый металл. Она может дать спай на питателе. Перегретая оболочка слабеет под весом заливки. Нагрев задают вместе со сплавом и записывают вместе с заливкой.
Охлаждение после заливки входит в то же управление. Отливка остывает в оболочке. Оболочку ломают только после потери цвета металлом. Ранняя выбивка даёт коробление. Оно проявляется только при обработке.
Что проверяют перед выпуском отливки?
Этап приёмки проверяет поверхность, размеры и целостность. Он идёт до обработки. Спаи, засыпанный песок и видимые трещины — критерии брака. Грубая корка — только вопрос припуска.
Размерный контроль ведут по CT5–CT7 (ISO 8062-3). Чертеж должен разделять литые и обработанные размеры. Проверка литого размера по допуску обработки бракует хорошую отливку. Причина относится к следующей операции.
Припуск на обработку проверяют на том же этапе. Плоскости фланца нужен целевой припуск 0,8 мм. Допустимый диапазон — 0,5–1,5 мм. Так убирают коробление и доводят плоскость. Фланец с нехваткой 0,2 мм с одной стороны нечего резать.
Метод измерения решает, что видит этап приёмки. Скан координатно-измерительной машиной (CMM) показывает направление коробления. Один замер штангенциркулем не отделяет коробление от скручивания. Запись должна называть метод рядом с числом.
Прослеживаемость закрывает дело. Номер плавки, партия и номер детали в листе выпуска находят ту же отливку через месяцы. Это помогает, когда появляется проблема обработки. Лист без этих данных выпускает деталь, которую никто не проследит.
Дело выпуска согласуется с делом оболочки и модели. Отливка, прошедшая контроль, но не привязанная к партии оболочки, остаётся образцом. Это не серийная деталь. Следующая партия снова начинается с измерения.
Для этого процесса плохой выбор — прямая труба с двумя фланцами. Это верно для партии из нескольких штук. Там сварная конструкция дешевле. Фрезерованная форма тоже. Выпуск не доказывает приёмку заказчиком. Он не доказывает и стендовые испытания, и сертификацию материала. Его не стоит так читать.
Отправьте модель и размер партии в Neway. Мы подтвердим маршрут, план оболочки и этап приёмки. Это происходит до первого дерева. Подтверждение превращает следующий шаг в предложение. Оно не превращает его в догадку.
FAQs
