Можно ли использовать 3D-печатную восковую модель для точного литья?
Да — 3D-печатная восковая модель может питать маршрут точного литья для деталей из нержавеющей стали при трёх условиях: модель масштабирована под усадку, смола выгорает чисто, а план оболочки соответствует тепловому поведению модели. Маршрут — ответ для единичных деталей и малых партий, где стальная форма не оправдана; он не заменяет производственную модель после замораживания конструкции.
Различие важно, потому что печатная модель — лишь один шаг цепочки литья по выплавляемым моделям. Оболочка, выплавка воска, прокалка и заливка не меняются, и каждый шаг предъявляет к модели требования, которых не знает печатная деталь, отправленная как прототип. По стороне RFQ см. обзор RFQ печатных восковых моделей; эта страница отвечает на вопрос выполнимости, а не на запрос цены.
Что нужно 3D-печатной восковой модели для точного литья?
Первое требование — размерное. Сталь при литье усаживается на 1,5–2,5 % в зависимости от сечения и сплава, поэтому модель печатают в обратном масштабе до попадания в оболочку. Модель в номинале даёт систематически малую деталь, и никакая обработка не вернёт фланец, ушедший ниже линии припуска.
Второе — тепловое. В автоклаве модель расширяется до плавления, и оболочка, построенная под воск при 150–180 °C и 6–8 bar, может треснуть, если печатная смола расширяется иначе. Практические рычаги — медленный подъём, не более 2 °C в минуту, и план оболочки, согласованный с поставщиком модели, а не предположённый.
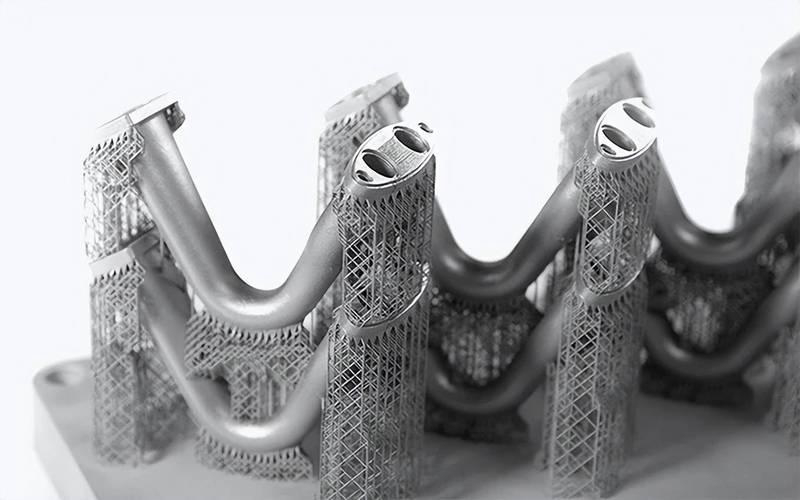
Третье — обращение. Печатная модель легче и хрупче восковой, а следы поддержек или линии слоёв становятся дефектами оболочки, если их не удалить. Контроль модели перед сборкой — ворота выпуска, а не формальность: размеры, поверхность и отсутствие свободной смолы должны пройти до линии оболочки.
Толщина слоя стоит за всеми тремя. При 25–50 µm поверхность достаточно тонкая для литейной модели, но линии слоёв переходят на оболочку и затем на литейную корку.
Какая граница по смоле и золе важна?
Чистота выгорания — свойство, которое решает, работает ли маршрут модели. Смола, оставляющая более 0,05 % золы, осаждает остаток в полости формы, и этот остаток проявляется чёрной коркой, включениями или науглероженным слоем на отливке. Предел проверяют по TDS поставщика и подтверждают малой пробой на выгорание, а не принимают по коммерческому названию смолы.
Температура и время прокалки следуют из того же требования: 800–1100 °C в течение 1–2 h — окно, которое полностью выжигает модель, не пережигая оболочку. Короткая прокалка при низкой температуре оставляет углерод; слишком длинная на верхнем краю может повредить связующее оболочки.
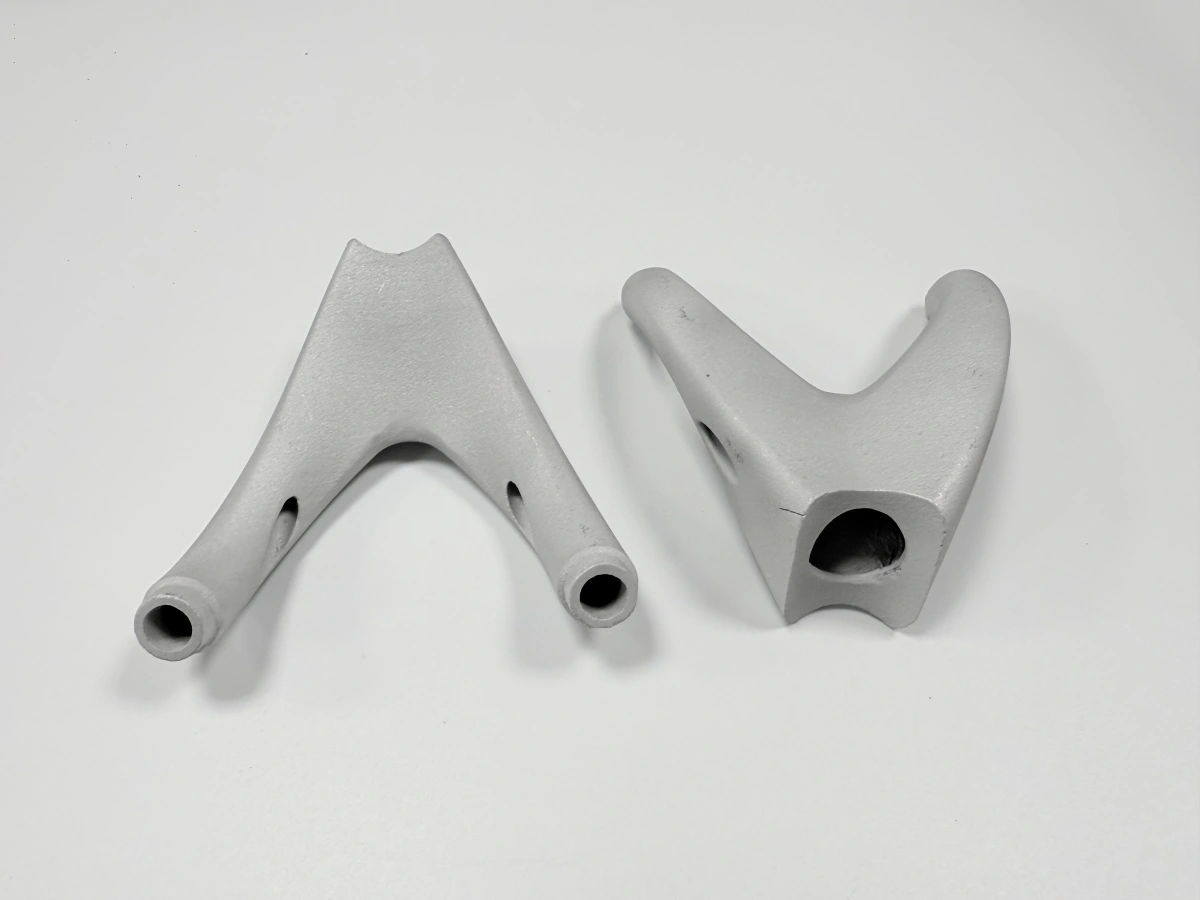
Сам план оболочки — 5–8 слоёв, 6–10 mm всего — выбирают с учётом модели. Тонкостенный коллектор с длинными каналами требует верхнего края, потому что оболочка должна удержать длинную узкую полость через выплавку и заливку без трещин.
Температура заливки замыкает цепочку: 1550–1650 °C для нержавеющей стали, с вакуумом или инертной защитой при заливке. Маршрут модели не меняет эту цифру; он меняет лишь то, что форма должна выдержать до прихода металла.
Когда печатная модель — неправильный выбор?
Это неверный выбор, когда конструкция заморожена и объём стабилен. Тогда стальная или алюминиевая форма окупается, стоимость модели на деталь падает, а партийная стабильность литой восковой модели выше печатной. Печатный маршрут выигрывает на единичных деталях и малых партиях, а не в серийном производстве.
Он плох, когда деталь нельзя разделить или сориентировать для печати, когда стенка ниже того, что держит процесс, или когда чертёж ожидает литейных допусков, которых не даёт ни один маршрут. Эти случаи требуют другого разговора о конструкции или о припуске на обработку, а не другого материала модели.
Наконец, печатная модель не отменяет контроль отливки. Размерный контроль, плоскостность фланца и резьба после обработки остаются обязательными, и запись по-прежнему заканчивается на воротах выпуска, а не на согласовании заказчика или результате стенда.
Пришлите модель, сплав и размер партии в Neway; мы подтвердим маршрут модели, коэффициент усадки и ворота контроля до расчёта стоимости.