Слои оболочки при точном литье: сколько нужно?
Слоёв оболочки при точном литье обычно 5–8, что даёт общую толщину 6–10 mm. Число не является фиксированным рецептом: оно следует размеру детали, материалу модели и скорости выплавки, и тонкостенный коллектор с длинными каналами требует верхнего края диапазона.
У оболочки одна задача до прихода металла: удержать полость, образованную моделью, которая уже удалена. Весь план слоёв служит этой задаче, и план, скопированный с небольшого кронштейна, треснет на коллекторе.
Что определяет слои оболочки при точном литье?
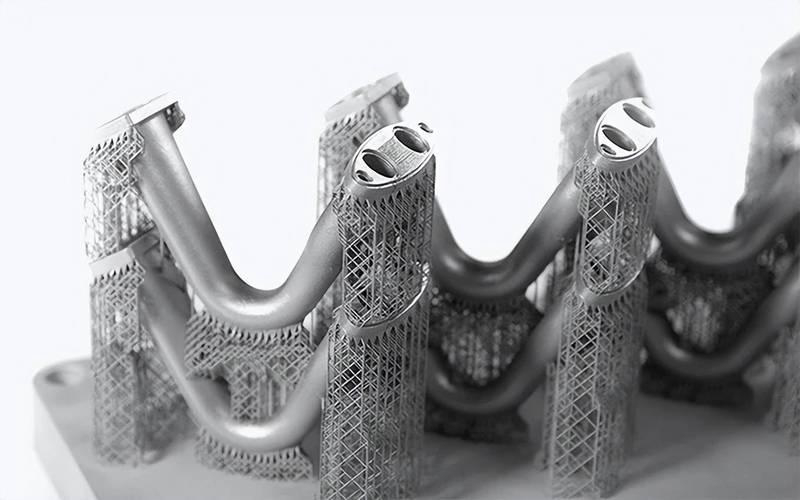
Первый фактор — размер и форма детали. Большая узкая полость требует больше слоёв, потому что оболочка должна выдерживать ферростатическое давление металла и нагрузки при обращении. Коллектор с каналами 300 mm и стенкой 1,0 mm находится на требовательном краю; компактный кронштейн — нет.
Второй фактор — модель. Печатная восковая модель расширяется иначе, чем литая, и план оболочки нужно согласовать с поставщиком модели, а не предполагать. Один и тот же литейный завод может вести 6 слоёв для одного маршрута модели и 7 для другого на той же детали.
Третий фактор — выплавка и прокалка. Медленный подъём — не более 2 °C в минуту — защищает оболочку при выплавке, и слишком тонкая оболочка треснет в углах даже при медленном подъёме. Диапазон 5–8 покрывает и тонкий кронштейн, и длинный коллектор, но не одним числом.
Практическое правило — указывать число слоёв и общую толщину вместе. Пять слоёв при 6 mm и восемь при 10 mm оба в диапазоне; чертёж, фиксирующий только одно число, оставляет оболочку неопределённой.
Как проверяется сушка между слоями?
Каждый слой должен высохнуть до следующего, и проверка — это запись, а не ощущение. Число слоёв, время окунания, время сушки, температура и влажность входят в паспорт оболочки; когда оболочка разрушается, этот паспорт — единственный способ понять, изменился план или среда.
Сушка зависит от сезона. Оболочка, построенная в сырую неделю, сохнет медленнее того же плана в сухую, и разница проявляется как слабый слой, а не как видимый дефект. Запись делает недели сравнимыми.
Углы и закрытые карманы сохнут медленнее всего. Длинный канал с малым радиусом на конце удерживает влагу, и именно там начинается трещина при выплавке. Дополнительное время сушки в этих местах дешевле потерянной заливки.
Когда оболочка разрушается?
Классический отказ — трещина при выплавке из-за слишком быстрого подъёма для толщины стенки. Второй — прорыв металла при заливке из-за слишком тонкой оболочки для давления. Третий — включение из-за оболочки, отслоившейся в полость.
Все три избегаются одной дисциплиной: план слоёв, соответствующий детали, запись сушки, соответствующая сезону, и подъём выплавки, соответствующий оболочке. Ничего из этого нельзя проверить в оболочке задним числом, поэтому RFQ должен содержать план оболочки до печати первой модели.
После заливки качество оболочки видно по корке отливки и по припуску на обработку на фланце. Грубая, запесоченная корка обычно указывает на никогда не согласованный план оболочки, а не на металл.
Пришлите маршрут модели и чертёж детали в Neway; мы подтвердим план слоёв и подъём выплавки до постройки первой оболочки.