
Случай восстановления литого коллектора: деформированная тонкостенная деталь
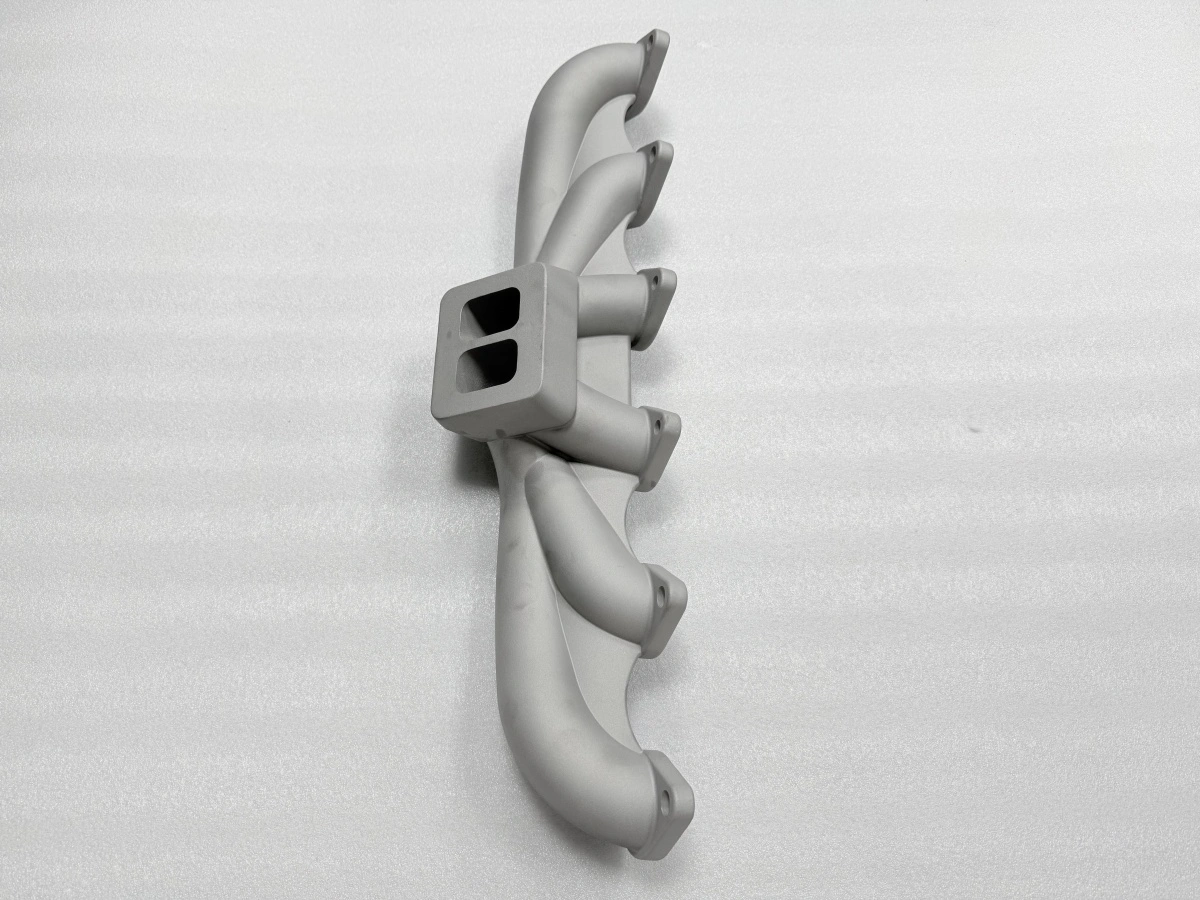
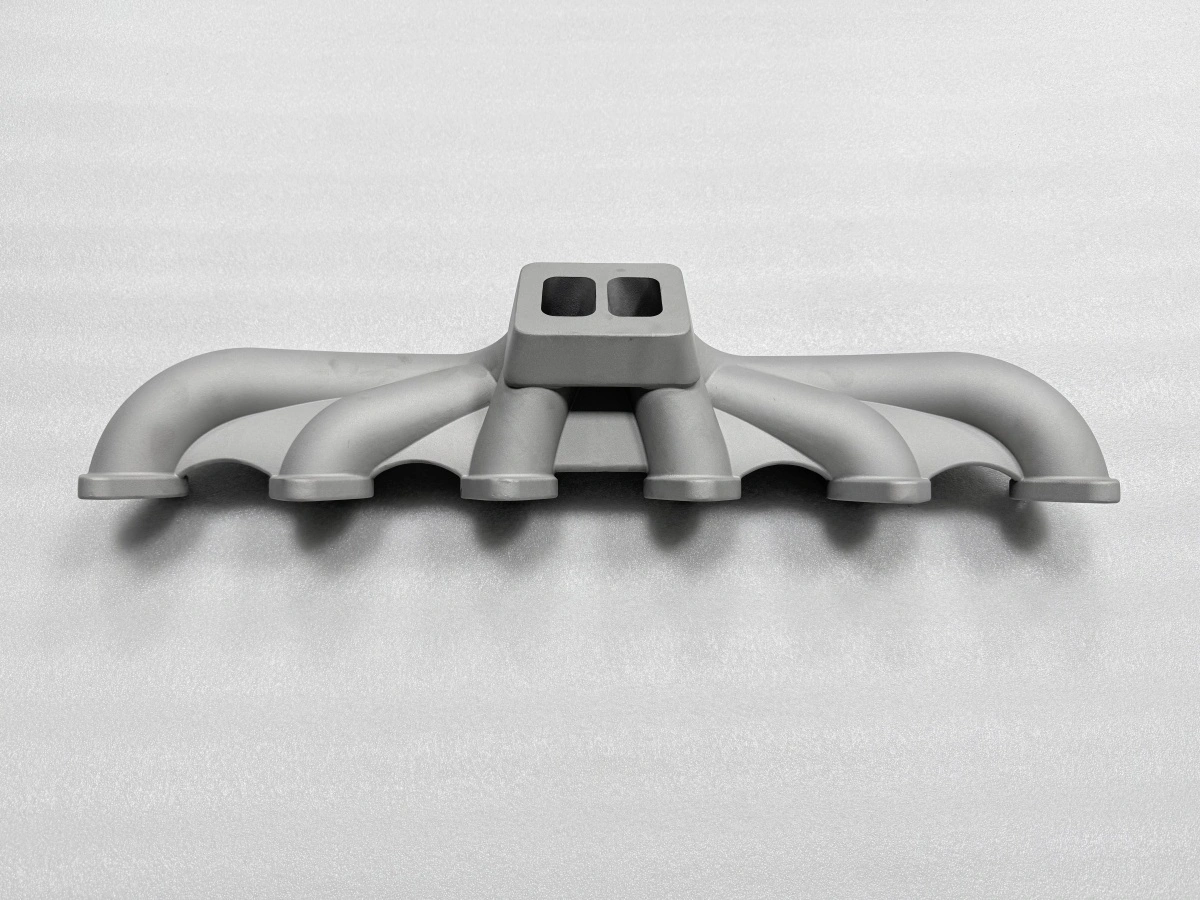
Деформированный тонкостенный коллектор восстановили новым восковым модельным комплектом с компенсацией 1,8 %, а не правкой первой отливки. Первая отливка выгнулась по фланцу и не попала в полосу плоскостности. Правка сместила бы напряжение, а не сняла его; Вторая модель изменила путь усадки, питание и график оболочки. Первая деталь по этой модели прошла проверку плоскостности до обработки.
|
|
Запись касается одного семейства деталей и одного маршрута. Она не утверждает универсального решения.
Она показывает, какие рычаги изменили, в каком порядке и что измерили до приёмки. Цифры взяты из дела; механизм разобран в отдельной статье знаний и здесь только упомянут.
С чего начался случай восстановления литого коллектора?
Исходной точкой был тонкостенный коллектор из нержавеющей стали с шестью патрубками и двухпортовым фланцем. Поверхность фланца должна была оставаться плоской после обработки.
Литейный маршрут выбрали потому, что геометрия уже была литой деталью, а серия оставалась небольшой. Модель напечатали в воске, сформировали оболочку, залили и выбили.
Первую деталь измерили до обработки на координатно-измерительной машине (КИМ) (дело). Поверхность фланца вышла за полосу приёмки 0,05–0,10 мм.
Изгиб был виден по двухпортовому фланцу, сторона патрубков оказалась выше. Деталь не забраковали; она стала решением о следующей модели.
Работу задавали четыре значения: усадка 1,5–2,5 %, припуск на правку 0,5–1,5 мм, отжиг для снятия напряжений при 850–950 °C и полоса плоскостности 0,05–0,10 мм. Эти значения определили границы каждого изменения.
Где выгнулась первая отливка?
Изгиб начался у фланца, а не у патрубков. Тонкая стенка патрубка затвердела первой и стала жёсткой. Перемычка фланца оставалась жидкой дольше и сокращалась позже. Оболочка держала сторону патрубков, пока двигался фланец; Результатом стал изгиб по поверхности фланца.
Печатная восковая модель: модель масштабировали по стандартной ставке и формировали оболочку из пяти слоёв.
Заливка и выбивка: деталь залили в стандартной ориентации и выбили после остывания.
Первое измерение: поверхность фланца вышла за полосу 0,05–0,10 мм на КИМ.
Решение: модель перепечатали вместо правки первой отливки.
Питание было односторонним. Питаемая сторона оставалась горячей дольше и сокращалась позже. Это добавило к изгибу скручивание. Первая запись не разделяла два эффекта; поэтому вторая модель изменила и масштаб, и питание.
График оболочки тоже входил в причину. Пять слоёв держали переход патрубка достаточно, чтобы сопротивляться усадке фланца. Оболочка была рычагом, который можно было сдвинуть без изменения конструкции детали.
Что изменилось во второй модели?
В вторую модель вошли четыре изменения. Каждое било по своей стороне, и каждое фиксировали до заливки.
Во-первых, восковую модель масштабировали на 1,8 % в диапазоне 1,5–2,5 %. Первая модель использовала нижний край диапазона. Новый масштаб дал фланцу больше свободы сокращаться, пока оболочка его удерживала.
Во-вторых, питание перевели с одностороннего на симметричное. Два литника заменили один. Питаемая сторона больше не оставалась горячей в одиночку, поэтому скручивание уменьшилось. Питание не было тепловым расчётом; это была схема, которую можно было вырезать в модели.
В-третьих, оболочка перешла с пяти слоёв на семь. Лишние слои ужесточили оболочку вдали от перехода патрубка и дали переходу двигаться. Изменение проверили на первой оболочке до заливки.
В-четвёртых, замедлили выплавку воска. Более медленный нагрев дал оболочке время высохнуть и снизил риск трещины на переходе патрубка. График записали, чтобы следующая партия его повторила. Изменение модели и изменение оболочки остались отдельными записями; каждое в одиночку было бы догадкой.
Какие рычаги удержали стенку?
Стенку удержали три рычага вместе; Первым была компенсация усадки. Масштаб 1,8 % дал фланцу сокращаться, пока стенка патрубка ещё могла двигаться. Вторым была схема питания. Симметричное питание держало обе стороны фланца при близкой температуре, поэтому усадка шла ровнее.
Третьим была оболочка. Семь слоёв держали форму оболочки, не зажимая переход патрубка. Оболочка была жёсткой там, где нужно, и податливой там, где деталь должна была двигаться. Это разделение и было смыслом изменения, и его проверили на оболочке до заливки.
Отжиг для снятия напряжений шёл после выбивки и до обработки. Деталь выдерживали при 850–950 °C, затем охлаждали в печи. Проверку плоскостности повторили после отжига, потому что измерение до и после может отличаться. Приёмка использовала значение после отжига, а не после выбивки.
Припуск на правку 0,5–1,5 мм остался на чертеже. Его не использовали для гибки. Он был нужен, чтобы обработка очистила поверхность фланца, не задев стенку. Припуск и полоса плоскостности — разные числа; в деле использовали оба.
Как контролировали отливку?
Контроль строили вокруг поверхности фланца и толщины стенки. На первой детали по второй модели записали четыре проверки. Таблица показывает, что измеряли и что допускало деталь.
Проверка | Измерение | Критерий | Запись |
|---|---|---|---|
Плоскостность | Поверхность фланца на КИМ | 0,05–0,10 мм | В полосе |
Толщина стенки | Шесть стенок патрубков | Минимум по чертежу | Измерено |
Отжиг | Цикл печи | 850–950 °C | Записано |
Припуск | Припуск поверхности фланца | 0,5–1,5 мм | Измерено |
Измерение на КИМ выполняли с опорой в трёх точках, без зажима. Зажим может выровнять выгнутый фланец и скрыть ошибку. Точки опоры отметили, чтобы следующую деталь измеряли так же.
Проверка толщины стенки использовала те же шесть точек на каждой детали. Точки стояли на переходе патрубка и в середине патрубка. Записью была таблица значений, а не штамп соответствия. Эта таблица и сделала вторую модель сравнимой с первой.
Что доказывает эта запись?
Она доказывает, что это семейство деталей можно восстановить, изменив модель, питание и оболочку и измерив деталь до обработки. Она не доказывает, что любую выгнутую отливку можно спасти. Деталь с трещиной, спаем или стенкой ниже минимума по чертежу новой моделью не восстанавливается.
Запись также не задаёт правила приёмки. Полоса 0,05–0,10 мм принадлежит чертежу и плану обработки. Случай показывает полосу выполненной на одной детали; он не снижает и не повышает её для другой.
Граница — геометрия. Компактная деталь с малым отношением длины к толщине может не нуждаться в тех же изменениях. Деталь, свободная сокращаться во всех направлениях, может пройти без изменения масштаба. Если изгиб появляется только после обработки, модель — не то место; проверьте оснастку и рез.
Порядок работы для этой полосы: зафиксировать компенсацию усадки, сделать питание симметричным, ужесточить оболочку вдали от перехода, замедлить выплавку, затем измерить первую деталь на КИМ. Если маршрут переходит на печать, план измерений сохраняется; режим отказа следует за геометрией, а не за процессом.
Отправьте чертёж, карту стенок и требование по плоскостности в Neway. Команда скажет, что лучше: лить или печатать, либо снимать напряжения между операциями. Эта проверка превращает разовое спасение в повторяемый план.
FAQs
