
Почему коробятся литые коллекторы: усадка, стеснение и сечение
Причина, по которой коробятся литые коллекторы, — совместное действие усадки 1,5–2,5 % (ASM Handbook Vol. 7), стеснения фланца и изменения сечения. Сталь сокращается при затвердевании; фланец и питание удерживают деталь. Тонкая стенка затвердевает раньше массивного фланца; остаточное напряжение изгибает деталь после выбивки. Для плоскостности задан целевой размер 0,05 мм и полоса приёмки 0,05–0,10 мм после отжига для снятия напряжений при 850–950 °C (ISO 8062-3).
|
|
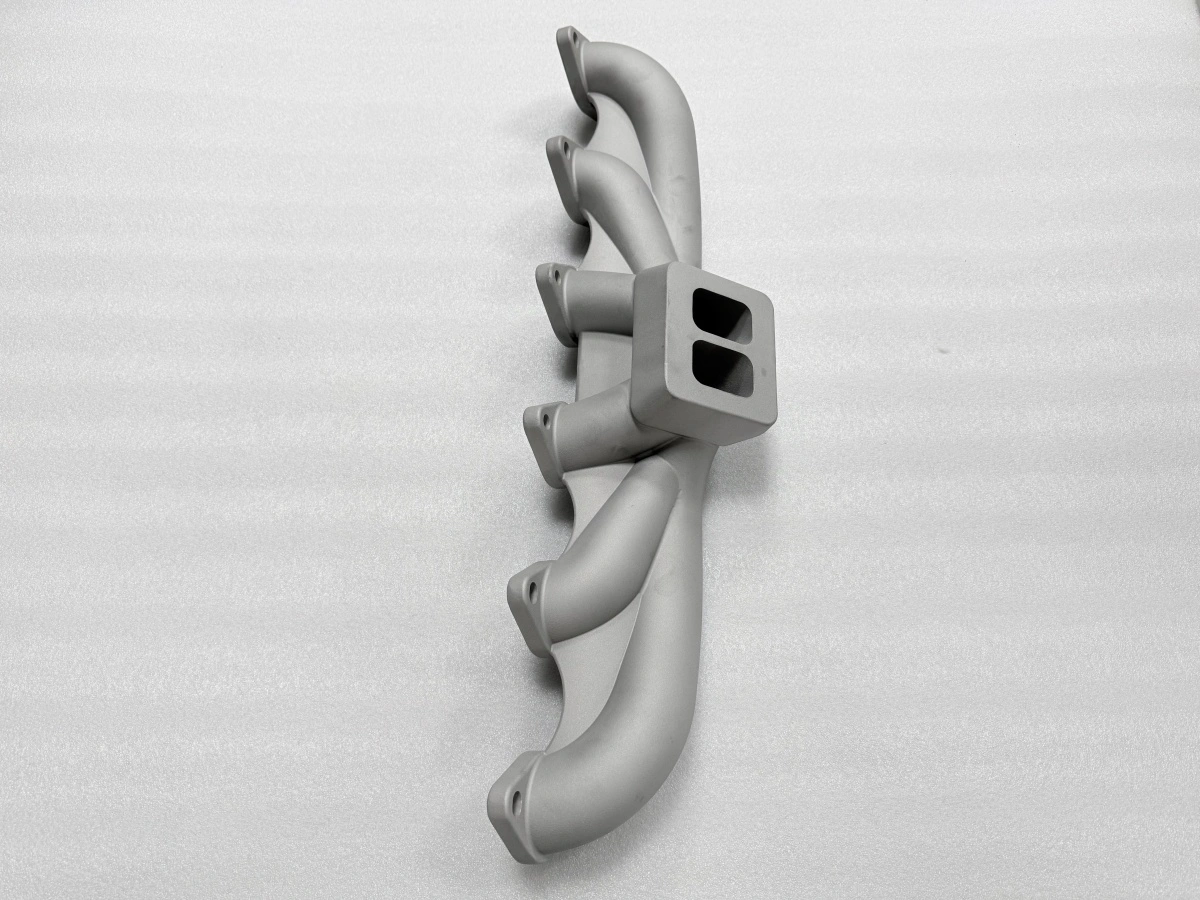
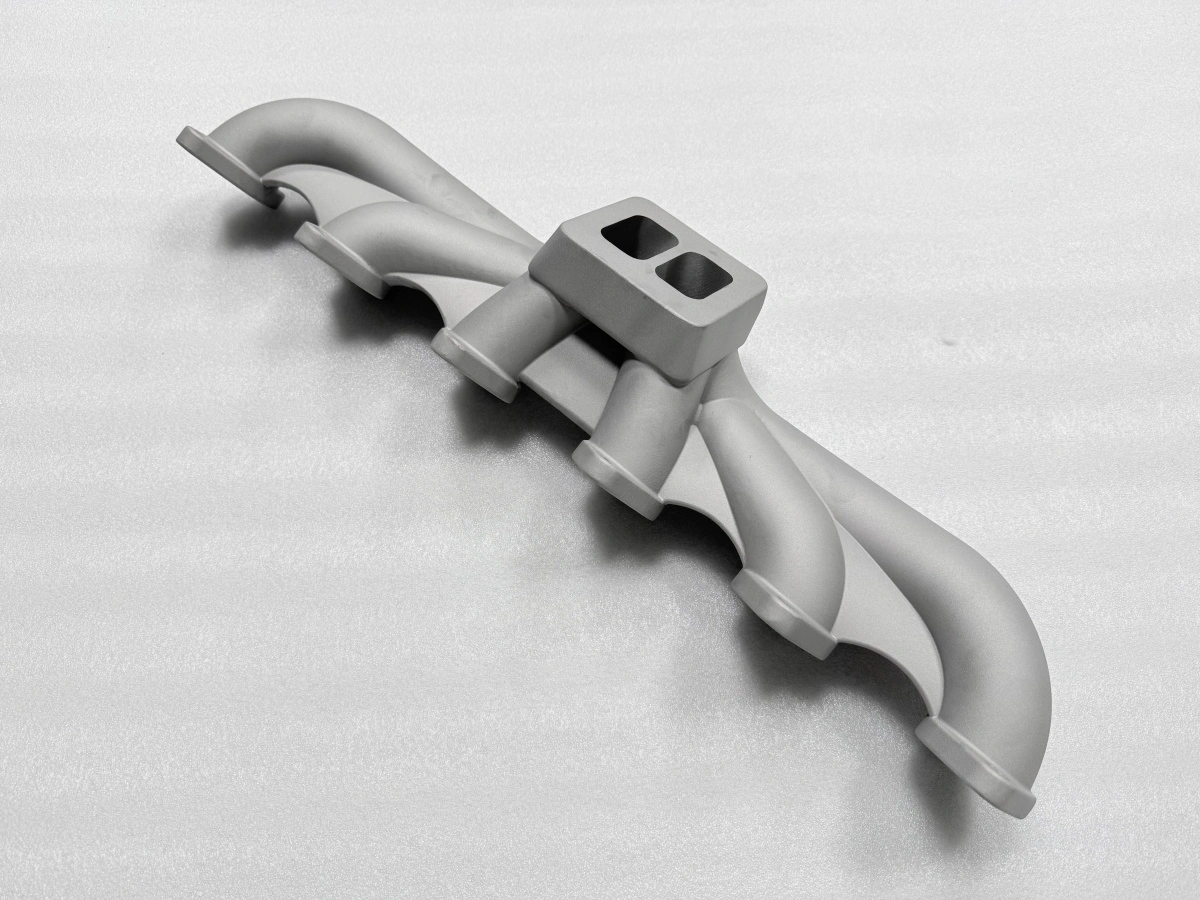
Механизм не является дефектом одного процесса. Это тот же треугольник в литье и в селективном лазерном плавлении (PBF). Меняются только рычаги; поэтому рычаги ниже описаны парами. Поэтому деталь, которая коробится на одном маршруте, обычно даёт такой же дефект на другом.
Почему коробятся литые коллекторы: где это начинается?
Это начинается в момент затвердевания первого сечения. У коллектора шесть патрубков и фланец. Поэтому он затвердевает поэтапно, а не одним блоком. Тонкая стенка патрубка теряет тепло быстрее перемычки фланца.
Она становится жёсткой, когда фланец ещё жидкий и может питаться. С этого момента два участка сокращаются в разное время. Жёсткий патрубок сопротивляется усадке фланца. На переходе накапливается напряжение.
После выбивки деталь ещё горячая и слабая. Напряжение изгибает её, а не ломает. Направление изгиба следует за последним затвердевшим сечением. Если фланец затвердевает последним, он тянет патрубки к своей плоскости.
Если последними затвердевают патрубки, они тянут фланец в седло. В обоих случаях видимый дефект появляется на плоскости фланца. Это же плоскость, которую позже обрабатывают. Вторая точка начала — питание.
Один литник на конце питает деталь с одной стороны. Питаемая сторона остаётся горячей дольше и сокращается позже. Непитаемый конец затвердевает первым и держит форму. Разница даёт скручивание, а не изгиб.
Последовательность затвердевания видна на оболочке. Патрубок, затвердевший первым, показывает светлую гладкую поверхность. Фланец рядом при выбивке ещё имеет более тёмный и горячий тон. Эта разница и есть проявленный градиент.
Откуда берётся стеснение?
Стеснение имеет три источника: форма или оболочка, питание и геометрия детали. Керамическая оболочка захватывает поверхность модели при выплавке. Она держит геометрию оболочки, пока металл затвердевает. Слишком жёсткая оболочка на переходе патрубка работает как зажим.
Питание добавляет стеснение, подпитывая сечение. Литник, остающийся жидким, подаёт металл в сокращающееся сечение. Это локально снижает напряжение; тот же литник удерживает деталь в одной точке. Свободный конец смещается; оба эффекта реальны.
Они могут компенсировать или усиливать друг друга. Геометрия даёт самое сильное стеснение. Фланец — замкнутое кольцо с большим моментом инерции. Он сопротивляется изгибу; патрубок — открытая труба с малым моментом.
Когда они соединены, фланец задаёт форму; патрубок принимает деформацию. Оснастка и обращение добавляют последнюю часть. Деталь, которую правят горячей, сохраняет меньше напряжения, чем остывающая без опоры. Деталь, уложенная в стопку до остывания, может принять форму, похожую на изгиб.
На самом деле это повреждение при обращении. Толщина оболочки увеличивает стеснение способом, который легко не заметить. Оболочка 8–10 мм на переходе патрубка достаточно жёсткая, чтобы держать патрубок, пока движется фланец. Напряжение сосредотачивается на переходе, а не распределяется.
Как изменение сечения задаёт градиент?
Изменение сечения задаёт тепловой градиент. Градиент задаёт напряжение. Стенка 1 мм и перемычка фланца 12 мм в одной детали остывают с разной скоростью. Массивное сечение запасает тепло и затвердевает поздно.
Тонкое затвердевает рано. Градиент масштабируется отношением толщин, а не абсолютным размером. Удвоение всех стенок коллектора примерно удваивает время затвердевания. Отношение сохраняется; картина изгиба остаётся похожей.
Переход стенки с 1 мм на 2 мм при фланце 12 мм меняет отношение и картину. Положение литника решает, какой конец питается. Питание массивного фланца сохраняет его жидким дольше. Разница растёт; питание тонкой стенки снижает разницу.
Зато появляется риск спая на фланце. Время затвердевания самого литника входит в градиент. Массивный литник остаётся жидким и питает соседнее сечение. Это сечение остывает позже, чем такое же сечение на другой стороне детали.
Рёбра и бобышки — локальные изменения сечения. Бобышка 6 мм на стенке 2 мм одновременно работает горячей точкой и стеснением. Она затвердевает поздно и держит стенку. Стенка закручивается вокруг неё.
Какие рычаги двигают механизм?
Механизм деформации одинаков на обоих маршрутах. Рычаги действуют на одну из трёх сторон; таблица сравнивает их по маршрутам. Рычаг, двигающий две стороны сразу, ценнее рычага, двигающего одну. Отжиг для снятия напряжений не двигает ни одну из трёх сторон.
Рычаг | Литейный маршрут | Аддитивный маршрут |
|---|---|---|
Компенсация усадки | Модель масштабирована на 1,5–2,5 % | Модель масштабирована под плавление |
Стеснение | Питание и жёсткость оболочки | Ориентация и схема поддержек |
Градиент сечения | Толщина стенок и бобышек | Ориентация построения и сечение |
Снятие напряжений | 850–950 °C до обработки | Снятие напряжений до отделения |
Проверка | Плоскостность 0,05–0,10 мм на КИМ | Плоскостность 0,05–0,10 мм на КИМ |
Однако он снимает остаточное напряжение до обработки; поэтому он присутствует на обоих маршрутах. Компенсация усадки — самый дешёвый рычаг и самый простой для ошибки. Масштабирование модели на 1,8 % верно только тогда, когда деталь может свободно сокращаться. Стеснённый фланец сокращается не на столько же.
Поэтому первую деталь измеряют, а не предполагают. Питание и ориентация — рычаги, меняющие стеснение. Симметричная схема литников даёт детали шанс сокращаться равномерно. Ориентация, при которой фланец затвердевает последним, не позволяет жёсткому кольцу заблокировать тонкую стенку.
Когда механизм не действует?
Механизм предполагает тонкостенную и стеснённую деталь. Массивная компактная деталь с малым отношением длины к толщине запасает меньше градиента и коробится меньше. Деталь, свободная сокращаться во всех направлениях, снимает напряжение усадкой, а не изгибом. Он также предполагает нормальный диапазон усадки сплава.
Переход на сплав с малой усадкой или на другой путь затвердевания сдвигает цифры. Треугольник сохраняется. Механизм не объясняет изгиб, появляющийся после обработки. Деталь, плоская до обработки и изогнутая после, показывает напряжение обработки или ошибку оснастки.
Она не показывает усадку литья. Порядок контроля важнее величины изгиба. Практическая проверка — измерение до и после.
Деталь, измеренная плоской до обработки и повторно после, отделяет литейную деформацию от движения при обработке за один шаг. Наконец, механизм не задаёт предел приёмки. Изгиб 0,08 мм на фланце, который будет торцеваться, — вопрос припуска, а не брака.
Решение о приёмке принадлежит чертежу и припуску на обработку, а не механизму. Для коллектора, который должен держать плоскостность 0,05–0,10 мм после обработки, практический путь — зафиксировать градиент и питание до первой плавки. Затем первую деталь измеряют на координатно-измерительной машине (КИМ).
Если та же деталь переходит на печатный маршрут, план измерений остаётся тем же. Режим отказа не меняется вместе с процессом. Отправьте чертёж, карту стенок и требование по плоскостности в Neway.
Команда подтвердит, нужно ли лить или печатать деталь или снимать напряжения между операциями. Эта проверка превращает риск деформации в управляемый план. Она избавляет от сюрприза на первой детали.
FAQs
