
Edelstahl-Gusskrümmer: Was die Gussroute bringt
Ein Edelstahlguss rechnet sich, wenn ein Teil die Kurve, die Wand und den Flansch bei 1,0 mm trägt. Austenitischer Edelstahl lässt sich gut vergießen, hält brauchbare Festigkeit bis etwa 800 °C und behält eine passive Oberfläche im Abgaskondensat, sodass ein Gusskrümmer eine Schweißbaugruppe mit fünf Nähten und einem Spannungsarmglühen ersetzt. Die Route verliert ihren Platz, wenn die Form ein gerades Rohr ist, die Charge klein bleibt oder die Anwendung über die Zundersgrenze der Legierung geht.
|
|
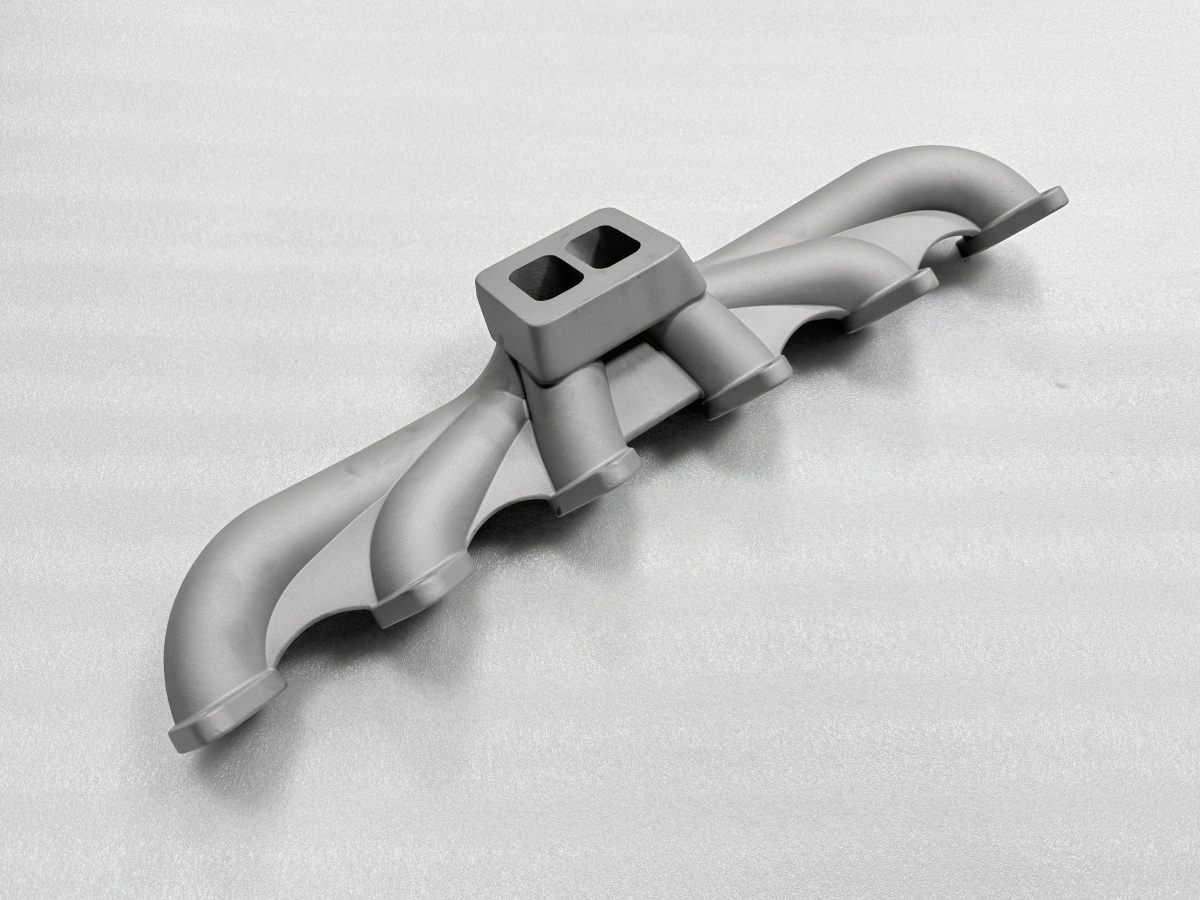
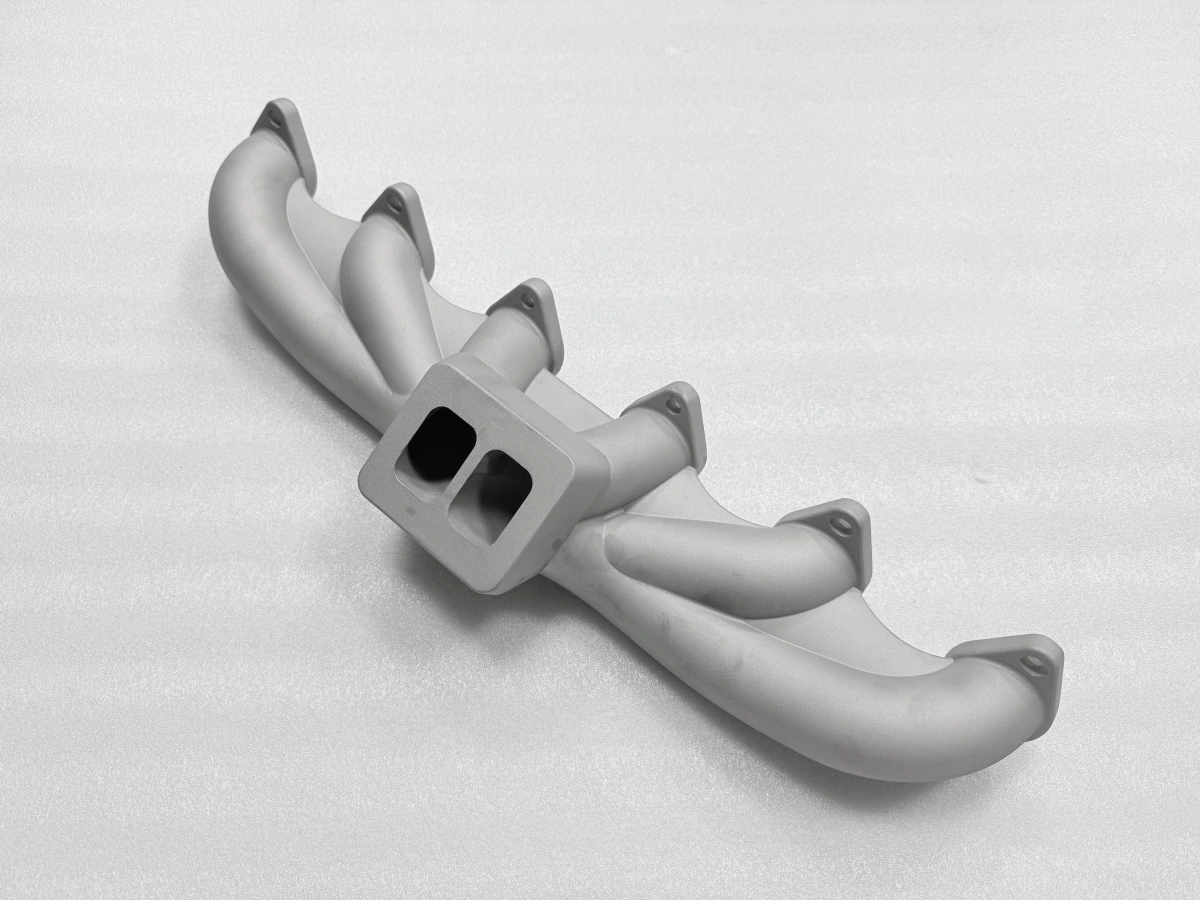
Warum einen Edelstahl-Gusskrümmer wählen?
Die Gussroute gewinnt zuerst bei der Form. Ein Krümmer, dessen Rohre unter zusammengesetzten Winkeln aus einem Sammler austreten, ist ein Gussstück statt fünf geschnittener Rohre und fünf Schweißnähte, und jede entfernte Naht ist ein Leckpfad und eine Prüfstelle weniger.
Sie gewinnt zweitens bei der Wandkontrolle. Derselbe Guss kann einen 10-mm-Boss um ein Bolzenloch und eine 1,0-mm-Wand zwischen den Rohren ohne Verbindung tragen. Ein geschweißtes Teil muss eine Rohrwand wählen und sie lokal verstärken, und diese Verstärkung ist meist eine weitere Naht.
Die Legierungswahl folgt dem Lastprofil, nicht der Zeichnung. Der RFQ sollte das Lastprofil nennen, nicht nur den Legierungsnamen. Ein Typ 304 oder 316 vergießt sich gut und hält Abgas bis etwa 800 °C; ein Typ 309 oder 310 hält Zunderbeständigkeit über 1.000 °C auf Kosten der Zerspanbarkeit. Duplex- und ausscheidungshärtende Sorten kaufen Korrosionsbeständigkeit oder Festigkeit und bezahlen mit Gießfenster und Kühlführung.
Die Chargengröße entscheidet den Rest. Ein gedrucktes Modell plus einStandard-Schalenplan ergibt in Tagen ein Erstmuster, und die Fixkosten verteilen sich über zehn bis einige hundert Stück. Unter zehn Stück lastet die Rüstung auf jedem Teil; über einigen hundert übernehmen meist Werkzeug und Zerspanung.
Was ändert die Gussstruktur?
Die Gussstruktur ändert, wie sich die Legierung am Flansch und in der Wand verhält. Ein austenitischer Edelstahlguss erstarrt mit grobem dendritischem Korn und einem kleinen, kontrollierten Ferritanteil, und diese Mischung bestimmt Streckgrenze, Duktilität und das Verhalten beim Schweißen einer Reparatur.
Porosität ist der zweite Unterschied. Ein gesunder Guss hält Gasporosität unter dem Niveau, das auf einer bearbeiteten Dichtfläche sichtbar wird, und die Gießerei steuert sie über Gießtemperatur, Schalenvorwärmung und Speisung statt über eine spätere Presse. Ein gedrucktes Teil steuert dieselbe Eigenschaft über die Energiedichte des Lasers und, wenn nötig, über heißisostatisches Pressen.
Das Maßverhalten ist der dritte Punkt. Gussmaße liegen bei einem krümmertypischen Teil im CT5–CT7-Band der ISO 8062-3, weshalb jede Funktionsfläche Zugabe behält. Dieses Band ist eine Eigenschaft des Verfahrens, kein Fehler, und eine Zeichnung, die IT7 direkt aus der Form verlangt, verlangt die falsche Route.
Die Wand ist der vierte Punkt. Eine 1,0-mm-Gusswand in einem gekrümmten Rohr ist stabil, wenn der Querschnitt von Flansch und Rippe getragen wird, und sie ist die erste Stelle, die sich verzieht, wenn der Schalenplan falsch ist. Die Gussroute liefert die dünne Wand, macht sie aber zugleich zur Stelle mit der meisten Prozessdisziplin. Der Mechanismus hinter der Wandbewegung steht in einem separaten Wissensartikel.
Wie viel Zugabe braucht die Bearbeitung?
Die Bearbeitungszugabe richtet sich nach dem Merkmal, nicht nach Gewohnheit. Eine Flanschfläche, die gefräst und abgedichtet wird, braucht 1,0–2,0 mm, eine Kernbohrung, die gebohrt und mit Gewinde versehen wird, braucht 1,0–1,5 mm, und eine Fläche, die gussroh bleibt, braucht keine Zugabe.
Zu wenig Zugabe ist der teure Fehler. Ein Flansch, der 0,3 mm unter der Fertighöhe ankommt, lässt sich durch keine bessere Aufspannung retten; er wird Ausschuss, und der Verlust ist das ganze Gussteil statt der Fräsoperation.
Zu viel Zugabe ist der leisere Fehler. Zwei Millimeter zusätzlich auf einem dünnen Flansch erhöhen den unterbrochenen Schnitt, erzwingen einen zweiten Durchgang und können die Fläche nach dem Spannungsarmglühen aus der Ebenheit ziehen.
Ebenheit und Rauheit gehören in dieselbe Tabelle wie die Zugabe. Das Ziel ist 0,05 mm am Zwei-Port-Flansch, das Abnahmeband ist 0,05–0,10 mm, und die Dichtfläche wird auf Ra 1,6–3,2 µm nach ISO 4287 gefertigt.
Merkmal | Bedingung | Ziel | Band (Einheit) |
|---|---|---|---|
Flanschzugabe | Edelstahlguss, gefräst und abgedichtet | 1,5 mm | 1,0–2,0 mm |
Kernlochzugabe | Nach dem Guss gebohrt und mit Gewinde | 1,2 mm | 1,0–1,5 mm |
Flanschebenheit | Zwei-Port-Flansch, nach Spannungsarmglühen | 0,05 mm | 0,05–0,10 mm |
Dichtflächenrauheit | Gefräste Fläche, ISO 4287 | Ra 1,6 µm | Ra 1,6–3,2 µm |
Welche Wärmebehandlung passt?
Spannungsarmglühen ist die Behandlung, die zu einem Edelstahl-Gusskrümmer passt, und sie gehört nach dem Ausbetten und vor die Bearbeitung. Das Teil wird bei 850–950 °C für 1,5–2 h gehalten und dann im Ofen auf etwa 300 °C gekühlt, bevor es an Luft abkühlt, ein Zyklus, der für austenitische Gussstücke im ASM Handbook Vol. 7 beschrieben ist.
Die Reihenfolge zählt mehr als der Sollwert. Spannungsarmglühen vor dem Ausbetten nimmt die Bindung der Schale nicht weg, und Spannungsarmglühen nach der Bearbeitung verlagert den Verzug in das fertige Teil. Der Zyklus liegt dazwischen, und der Flansch wird danach erneut gemessen, weil sich die Ebenheit während der Behandlung bewegen kann.
Schale ausbetten und das Teil vom Gussbaum trennen; an Luft abkühlen lassen.
Das Teil zum Spannungsarmglühen bei 850–950 °C einsetzen und 1,5–2 h halten.
Im Ofen auf etwa 300 °C kühlen, dann an Luft auf Raumtemperatur bringen.
Flanschebenheit und Wanddicke vor der Freigabe zur Bearbeitung erneut prüfen.
Ein übersprungenes Spannungsarmglühen zeigt sich später als Flansch, der sich nach dem Fräsen bewegt. Ein zu heißes oder zu langes Glühen kann das Gefüge vergröbern und die Oberfläche erweichen, weshalb der Zyklus mit Temperaturband und Haltezeit statt mit einer einzelnen Zahl geschrieben wird.
Wann ist die gedruckte Route besser?
Die gedruckte Route ist in zwei klaren Fällen besser. Der erste ist ein Einzelteil oder ein Design, das sich noch bewegt. Ein Pulverbettverfahren (PBF) braucht kein Modell, sodass eine 1,0-mm-Wand und ein interner Kanal in der Datei geändert und in Tagen neu gedruckt werden können, während der Guss auf Modell und Schale wartet.
Der zweite ist eine Form, die der Guss nicht speisen kann. Ein Rohr mit tiefer interner Kavität oder eine Wand, die alle 20 mm den Querschnitt wechselt, lässt sich Schicht für Schicht leichter aufbauen als durch eine Schale speisen, und das gedruckte Teil kann auf denselben Flanschflächen spannungsarmgeglüht und bearbeitet werden.
Die Gussroute ist in zwei anderen Fällen besser. Der erste ist ein stabiles Design bei zehn bis einigen hundert Stück: Das Modell ist amortisiert, der Schalenplan steht, und der Stückpreis fällt unter ein gedrucktes Teil, das einzeln gebaut wird.
Der zweite ist ein großer, einfacher Krümmer, bei dem Legierung und Querschnitt die Arbeit tun. Ein Guss kann eine 1,0-mm-Wand über ein 300-mm-Rohr und einen 10-mm-Boss im selben Teil tragen, ohne das Eigenspannungsmuster einer mehrlagigen Schweißnaht oder die Bauzeit eines hohen PBF-Teils.
Ein dokumentierter Rettungsweg existiert für einen verzogenen Erstguss, und er beginnt mit einem neuen Modell statt mit einem gerichteten Teil. Der Vergleich ist kein Gleichstand. Der Druck nimmt das Modell und verkürzt das Erstmuster; der Guss nimmt die Naht und senkt den Stückpreis in der Serie.
Wann gilt die Materialentscheidung nicht?
Die Entscheidung scheitert oberhalb der Zundergrenze der Legierung. Ein Typ 304 oder 316 verzkundert bei Dauerbetrieb über etwa 800 °C und verliert Querschnitt; die Antwort ist eine hitzebeständige Sorte oder eine Nickellegierung, nicht eine dickere Wand desselben Stahls.
Sie scheitert im falschen Korrosionsumfeld. Chloridhaltiges Kondensat greift die austenitischen Sorten an der Naht und unter Ablagerungen an, und eine Duplex- oder höher molybdänhaltige Sorte ist die Materialantwort vor der Routenantwort.
Sie scheitert unter der Wandgrenze. Eine Gusswand unter etwa 0,8 mm ist schwer zu füllen und schwer zu prüfen, und eine gedruckte Wand in diesem Bereich braucht einen qualifizierten Parametersatz; die Materialentscheidung setzt voraus, dass die Wand gesund herstellbar ist.
Sie scheitert, wenn die Toleranz enger ist als der Prozess. Eine Bohrung, die IT7 braucht, eine Portposition innerhalb 0,05 mm oder eine Ebenheit unter dem CT5–CT7-Band gehören in die Bearbeitung nach dem Guss, und die Materialwahl ändert das nicht.
Sie scheitert, wenn die Charge die Rüstung nicht trägt. Zwei oder drei Teile tragen Modell, Schale und Prüfplan auf jedem Stück, und ein geschweißtes oder gedrucktes Teil ist die günstigere Antwort, auch wenn der Guss technisch sauber ist. Senden Sie Zeichnung, Lastprofil und Chargengröße an Neway; das Team sagt, ob der Krümmer gegossen, geschweißt oder gedruckt werden sollte und welche Flächen vor der Erstmusterprüfung Zugabe brauchen.
FAQs
