
Warum gegossene Krümmer sich verziehen: Schwund, Zwang und Querschnitt
Der Grund, warum gegossene Krümmer sich verziehen, ist das Zusammenwirken von 1,5–2,5 % Schwund (ASM Handbook Vol. 7), Flanschzwang und Querschnittsänderung. Der Stahl schwindet beim Erstarren; Flansch und Speisung halten das Teil fest. Eine dünne Wand erstarrt vor dem dicken Flansch; die Restspannung biegt das Teil nach dem Ausschalen. Für die Ebenheit gilt ein Ziel von 0,05 mm und ein Abnahmeband von 0,05–0,10 mm nach dem Spannungsarmglühen bei 850–950 °C (ISO 8062-3).
|
|
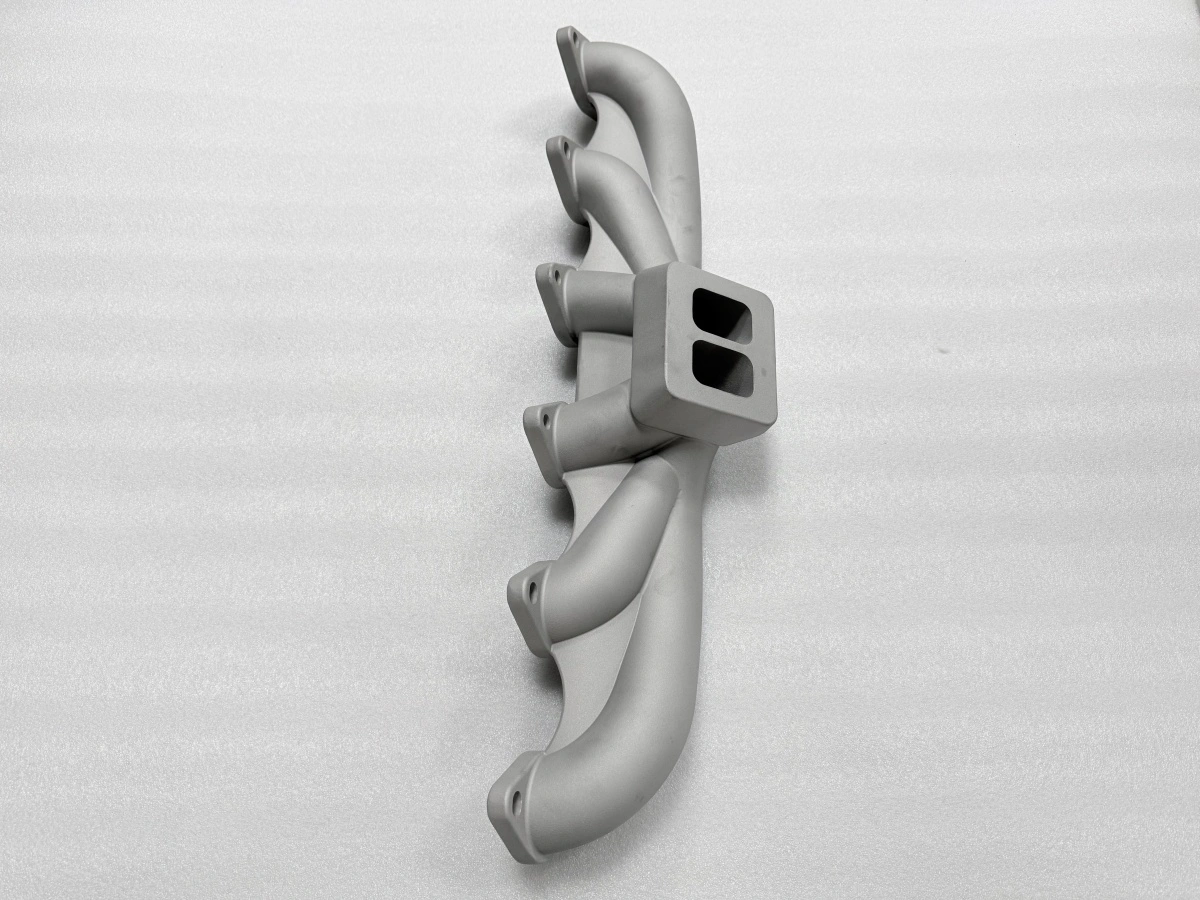
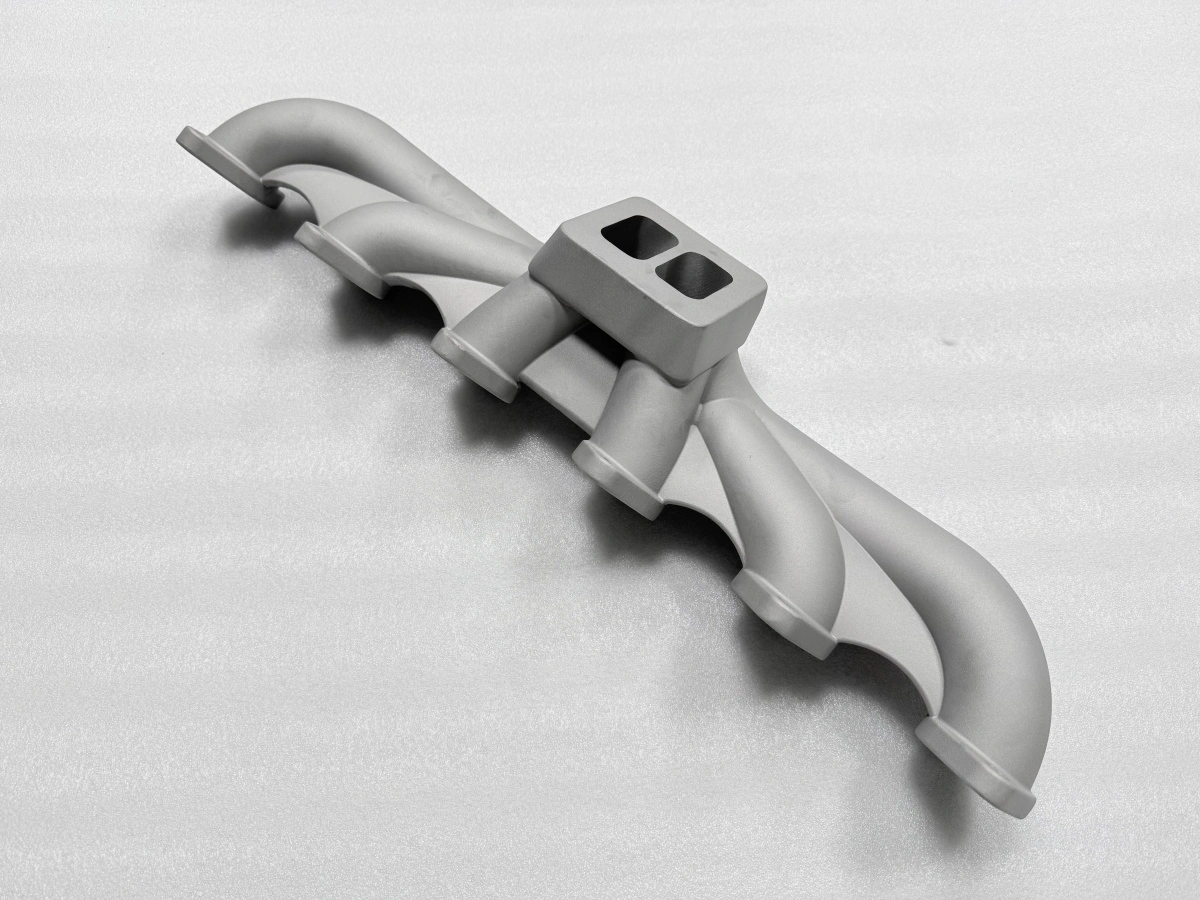
Der Mechanismus ist kein Fehler eines Verfahrens. Es ist dasselbe Dreieck im Guss und im pulverbettbasierten Schmelzen (PBF). Nur die Hebel ändern sich; deshalb sind die Steuerhebel unten als Paare geschrieben. Deshalb hat ein Teil, das in einer Route verzieht, meist einen Zwillingsfehler in der anderen.
Wo beginnt das Verziehen gegossener Krümmer?
Es beginnt in dem Moment, in dem der erste Querschnitt erstarrt. Ein Krümmer hat sechs Läufe und einen Flansch. Er erstarrt deshalb in Stufen und nicht als ein Block. Die dünne Laufwand verliert Wärme schneller als der Flanschbogen.
Sie wird steif, während der Flansch noch flüssig ist und speisen kann. Ab diesem Punkt schwinden beide Bereiche zu verschiedenen Zeiten. Der steife Lauf widersteht dem Schwund des Flansches. Am Übergang baut sich Spannung auf.
Nach dem Ausschalen ist das Teil noch heiß und schwach. Die Spannung biegt es, statt es zu reißen. Die Richtung der Wölbung folgt dem letzten erstarrten Querschnitt. Erstarrt der Flansch zuletzt, zieht er die Läufe zur Flanschfläche.
Erstarren die Läufe zuletzt, ziehen sie den Flansch zu einem Sattel. In beiden Fällen erscheint der sichtbare Fehler auf der Flanschfläche. Das ist auch die Fläche, die später bearbeitet wird. Ein zweiter Startpunkt ist die Speisung.
Ein einzelner Anschnitt an einem Ende speist das Teil von einer Seite. Die gespeiste Seite bleibt länger heiß und schwindet später. Das ungespeiste Ende erstarrt zuerst und hält die Form. Die Differenz ist eine Verdrehung und keine Wölbung.
Die Erstarrungsfolge ist in der Schale sichtbar. Ein Lauf, der zuerst erstarrt, zeigt eine helle, glatte Oberfläche. Der Flansch daneben zeigt beim Ausschalen noch einen dunkleren, heißeren Ton. Dieser Unterschied ist der sichtbar gewordene Gradient.
Woher kommt der Zwang?
Zwang kommt aus drei Quellen: Form oder Schale, Speisung und Bauteilgeometrie. Die Keramikschale greift die Modelloberfläche beim Entwachsen. Sie hält die Schalengeometrie, während das Metall erstarrt. Eine zu starke Schale am Laufanschluss wirkt wie eine Klemme.
Die Speisung erhöht den Zwang durch Nachspeisen. Ein Anschnitt, der flüssig bleibt, speist Metall in den schwindenden Querschnitt. Das senkt die Spannung lokal. Derselbe Anschnitt hält das Teil aber an einer Stelle.
Das freie Ende bewegt sich; beide Wirkungen sind real. Sie können sich aufheben oder addieren; die Geometrie liefert den stärksten Zwang. Ein Flansch ist ein geschlossener Ring mit großem Flächenträgheitsmoment; er widersteht Biegung. Ein Lauf ist ein offenes Rohr mit kleinem Moment.
Sind beide verbunden, bestimmt der Flansch die Form. Der Lauf nimmt die Dehnung auf; vorrichtung und Handhabung liefern den letzten Teil. Ein Teil, das heiß gerichtet wird, behält weniger Spannung als eines, das ungestützt abkühlt. Ein Teil, das vor dem Abkühlen gestapelt wird, kann eine Form annehmen, die wie eine Wölbung aussieht.
Tatsächlich ist es Handhabungsschaden. Die Schalendicke erhöht den Zwang auf eine leicht übersehene Weise. Eine Schale von 8–10 mm am Laufanschluss ist steif genug, um den Lauf zu halten, während sich der Flansch bewegt. Die Spannung konzentriert sich am Übergang statt sich zu verteilen.
Wie setzt die Querschnittsänderung den Gradienten?
Die Querschnittsänderung setzt den thermischen Gradienten; der Gradient setzt die Spannung. Eine Wand von 1 mm und ein Flanschbogen von 12 mm im selben Teil kühlen unterschiedlich schnell. Der dicke Querschnitt speichert Wärme und erstarrt spät. Der dünne erstarrt früh.
Der Gradient skaliert mit dem Dickenverhältnis, nicht mit der absoluten Größe. Verdoppelt man alle Wände eines Krümmers, verdoppelt sich etwa die Erstarrungszeit. Das Verhältnis bleibt; das Wölbungsmuster bleibt ähnlich. Ändert man eine Wand von 1 mm auf 2 mm, während der Flansch bei 12 mm bleibt, ändert sich das Verhältnis und das Muster.
Die Lage des Anschnitts entscheidet, welches Ende gespeist wird. Speist man den dicken Flansch, bleibt er länger flüssig. Die Differenz wächst. Speist man die dünne Wand, sinkt die Differenz.
Dafür droht ein Kaltverschluss am Flansch. Die Erstarrungszeit des Anschnitts selbst ist Teil des Gradienten. Ein schwerer Anschnitt bleibt flüssig und speist den Querschnitt daneben. Dieser Querschnitt kühlt später als derselbe Querschnitt auf der anderen Seite des Teils.
Rippen und Bögen sind lokale Querschnittsänderungen. Ein Bogen von 6 mm auf einer Wand von 2 mm wirkt gleichzeitig als heißer Punkt und als Zwang. Er erstarrt spät und hält die Wand. Die Wand rollt sich um ihn.
Welche Steuerhebel bewegen den Mechanismus?
Der Verformungsmechanismus ist in beiden Routen gleich; die Steuerhebel greifen an einem der drei Schenkel an. Die Tabelle stellt sie über die Routen gegenüber. Ein Hebel, der zwei Schenkel gleichzeitig bewegt, ist mehr wert als einer, der nur einen bewegt. Das Spannungsarmglühen bewegt keinen der drei Schenkel.
Steuerhebel | Gussroute | Additive Route |
|---|---|---|
Schwundausgleich | Modell um 1,5–2,5 % skaliert | Modell für Schmelze und Abkühlung skaliert |
Zwang | Speisung und Schalenfestigkeit | Orientierung und Stützlayout |
Querschnittsgradient | Wand- und Bogendicke | Baurichtung und Querschnittsänderung |
Spannungsarmglühen | 850–950 °C vor der Bearbeitung | Spannungsarmglühen vor dem Trennen |
Prüfung | Ebenheit 0,05–0,10 mm auf CMM | Ebenheit 0,05–0,10 mm auf CMM |
Es entfernt aber die Restspannung vor der Bearbeitung; deshalb erscheint es in beiden Routen. Der Schwundausgleich ist der billigste Hebel und der am leichtesten falsch gesetzte. Eine Skalierung des Modells um 1,8 % ist nur richtig, wenn das Teil frei schwinden kann. Ein eingespannter Flansch schwindet nicht im gleichen Maß.
Deshalb wird das erste Teil gemessen und nicht geglaubt. Speisung und Orientierung sind die Hebel, die den Zwang ändern. Eine symmetrische Anschnittlage gibt dem Teil die Chance, gleichmäßig zu schwinden. Eine Baurichtung, die den Flansch zuletzt erstarrt, hält den steifen Ring davon ab, die dünne Wand zu sperren.
Wann gilt der Mechanismus nicht?
Der Mechanismus setzt ein dünnwandiges und eingespanntes Teil voraus. Ein dickes, kompaktes Teil mit kleinem Längen-Dicken-Verhältnis speichert weniger Gradient und verzieht weniger. Ein Teil, das in alle Richtungen frei schwinden kann, baut Spannung durch Schwinden ab und nicht durch Biegen. Er setzt außerdem einen normalen Schwundbereich der Legierung voraus.
Ein Wechsel zu einer schwundarmen Legierung oder zu einem anderen Erstarrungspfad verschiebt die Zahlen. Das Dreieck bleibt. Der Mechanismus erklärt keine Wölbung, die nach der Bearbeitung entsteht. Ein Teil, das vor der Bearbeitung eben ist und danach eine Wölbung zeigt, zeigt Bearbeitungsspannung oder Vorrichtungsfehler.
Es zeigt nicht den Schwund des Gusses. Die Reihenfolge der Prüfung ist wichtiger als die Größe der Wölbung. Der praktische Test ist eine Vorher-nachher-Messung. Ein Teil, das vor der Bearbeitung eben gemessen wird und danach erneut, trennt Gussverzug von Bearbeitungsbewegung in einem Schritt.
Zuletzt setzt der Mechanismus keine Abnahmegrenze. Eine Wölbung von 0,08 mm auf einem Flansch, der geplant wird, ist eine Aufmaßfrage und keine Ablehnung. Die Freigabeentscheidung gehört zur Zeichnung und zum Bearbeitungsaufmaß, nicht zum Mechanismus.
Für einen Krümmer, der nach der Bearbeitung 0,05–0,10 mm Ebenheit halten muss, gilt eine praktische Route. Zuerst Gradient und Speisung vor dem ersten Guss festlegen. Dann das erste Teil auf einer Koordinatenmessmaschine (CMM) messen.
Wandert dasselbe Teil auf eine gedruckte Route, bleibt der Messplan gleich. Der Fehlermodus ändert sich nicht mit dem Verfahren. Senden Sie Zeichnung, Wandkarte und Ebenheitsanforderung an Neway.
Das Team bestätigt, ob das Teil gegossen oder gedruckt oder zwischen den Operationen spannungsarmgeglüht werden sollte. Diese Prüfung macht aus einem Verzugsrisiko einen beherrschten Plan. Sie macht daraus keine Überraschung beim ersten Teil.
FAQs
