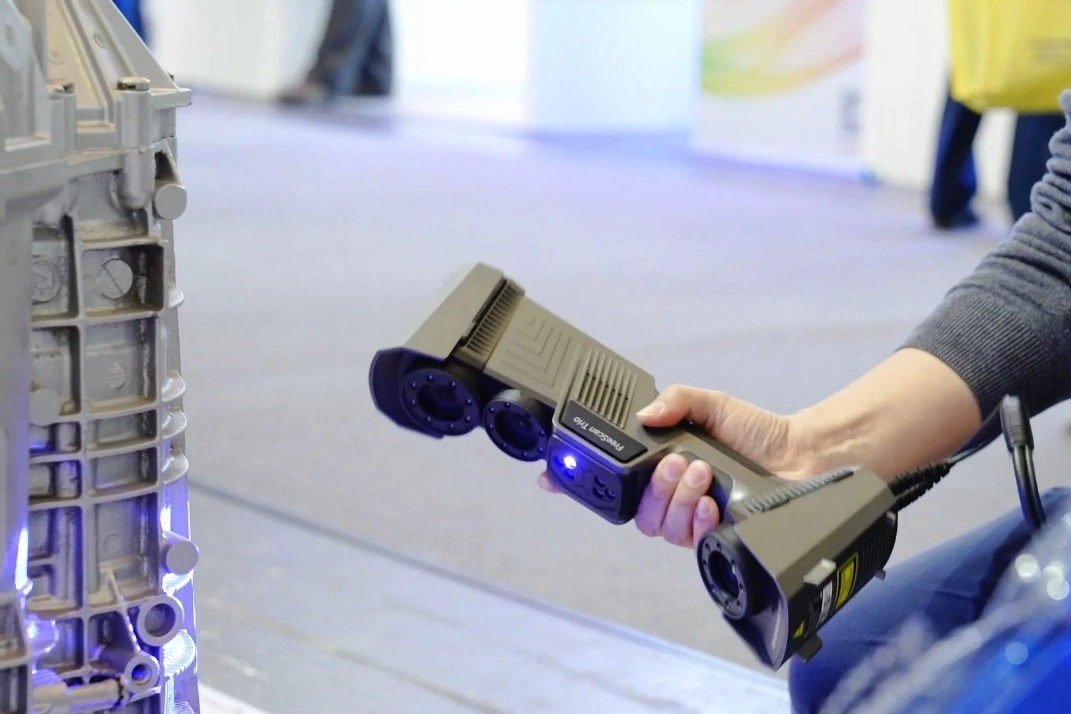
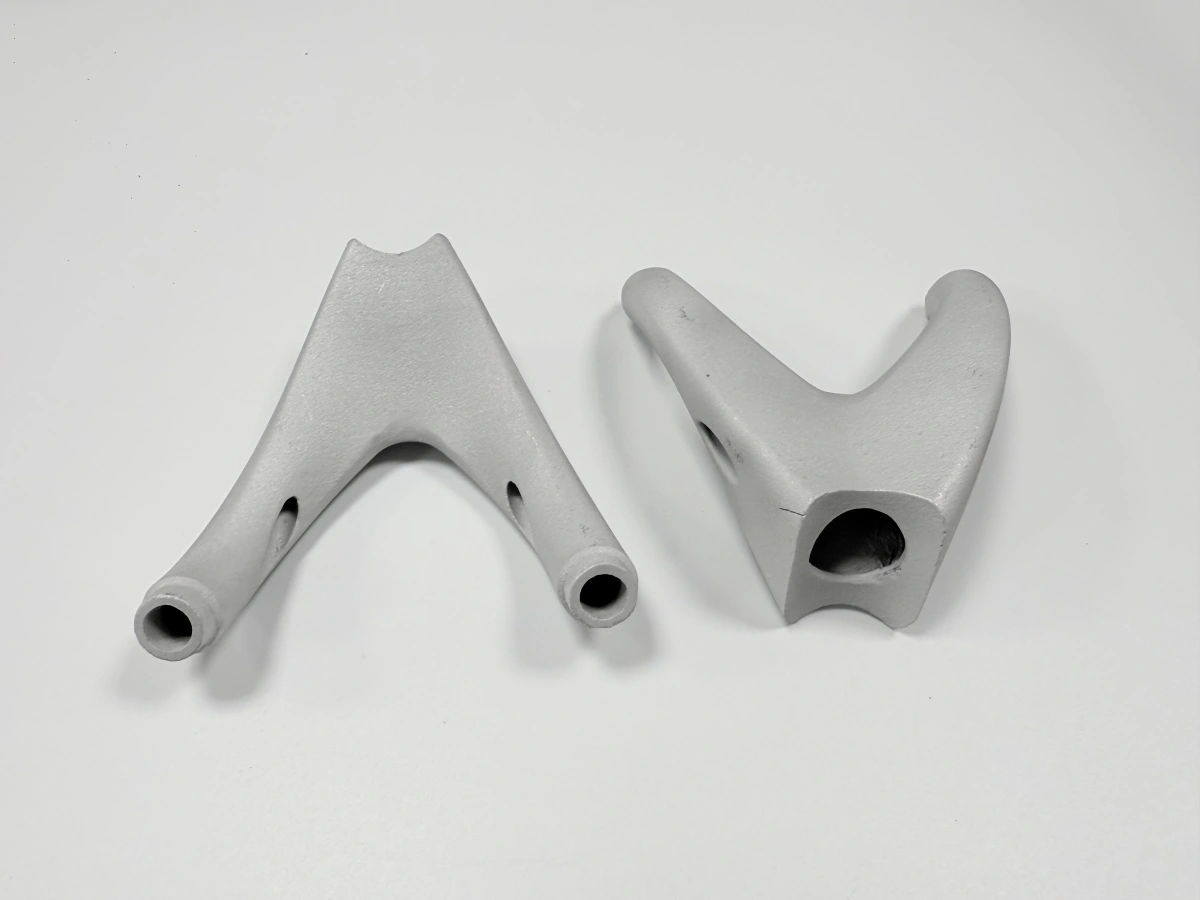
3D-gedruckter Wachsmodell-Prozess: Vom Druck zum Vakuumguss
Das Drucken entfernt den Werkzeugschritt, den das Gießen braucht. Mehr ändert es nicht. Die Keramikschale bleibt dieselbe. Entwachsen, Ausbrennen und Vakuumguss bleiben ebenfalls gleich. Eine Gießerei kann die Route ohne neue Ausrüstung übernehmen. Neu sind nur drei Dinge: das Harz, die Wärmedehnung des Modells und die Druckorientierung. Diese Seite behandelt den Prozess als Gießereiroute. Sie versteht ihn nicht als reinen Druckauftrag.
|
|
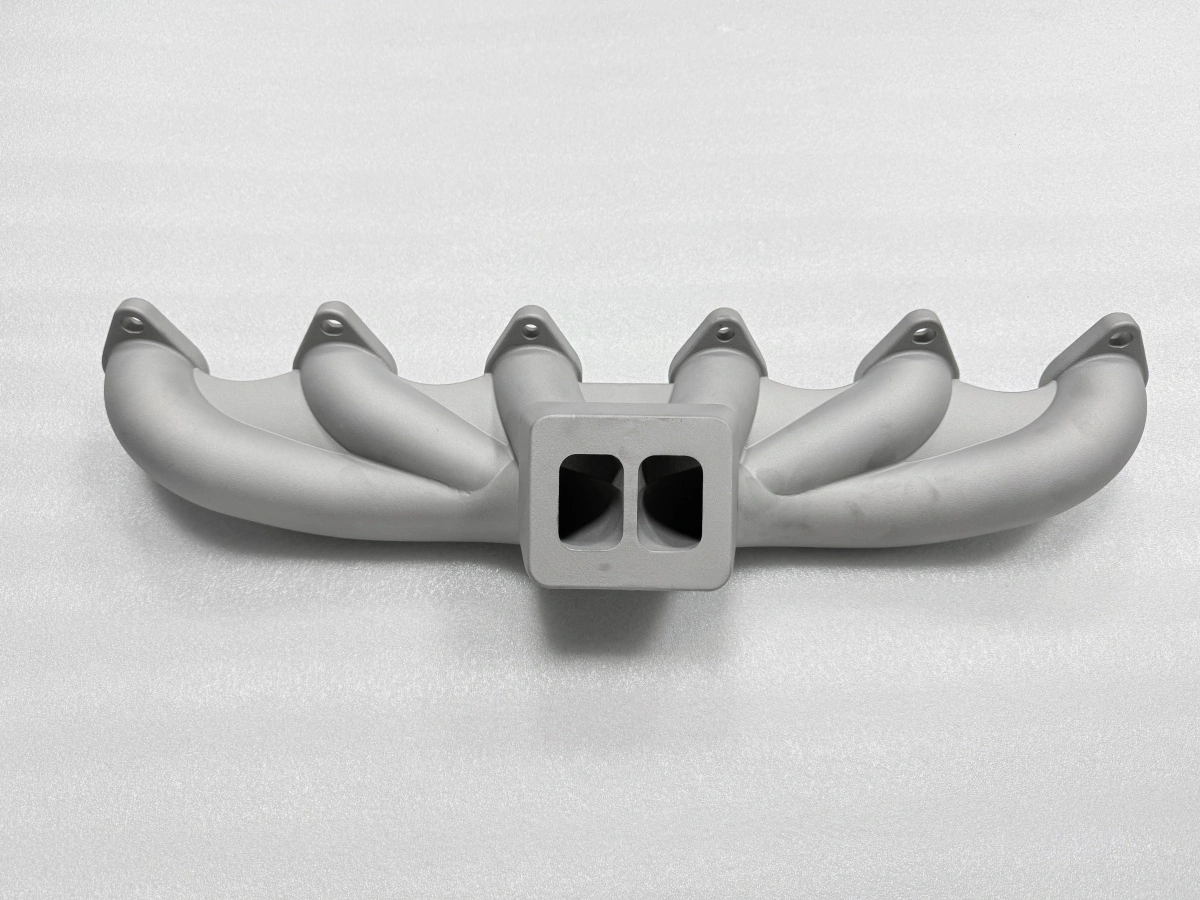
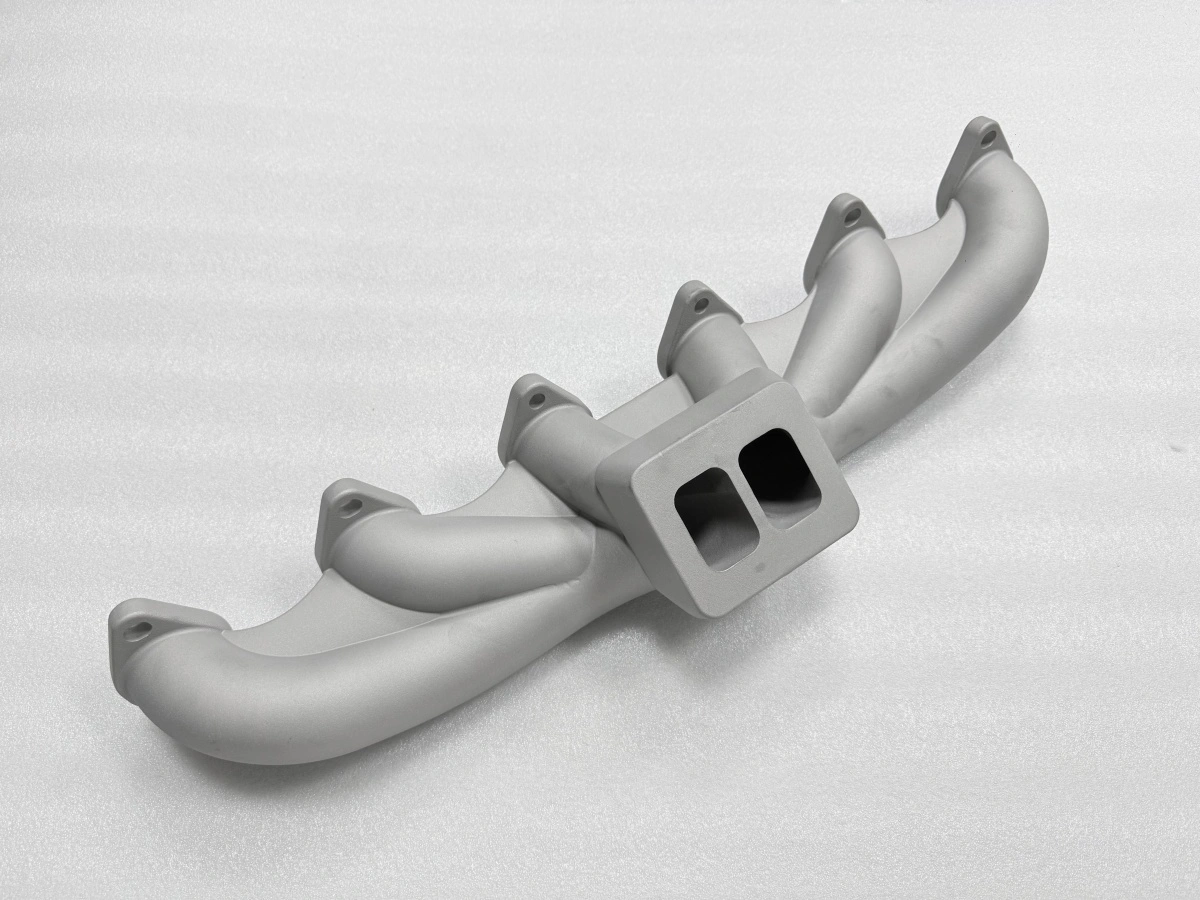
Das Modell wird gedruckt statt gespritzt. Dieser eine Wechsel trägt den kaufmännischen Fall. Ein Krümmer mit zwei oder drei Stücken rechtfertigt keine gefräste Form. Ein Teil, das jahrelang läuft, ist aus einer Form pro Stück billiger. Das gilt gegenüber jedem gedruckten Modell. Der Fall liegt bei gegossenen Edelstahlkrümmern in kleiner Serie. Dort bezahlt sich die gedruckte Route.
Gießereiwissen entscheidet weiterhin das Ergebnis. Speisung, Schalenplan, Entwachsrampe und Gusstemperatur bleiben Gießereientscheidungen. Ein gedrucktes Modell ändert sie nicht. Ein Drucker, der sie ignoriert, scheitert an denselben Stellen wie ein Spritzbetrieb. Deshalb begleitet diese Seite das Modell durch die Gießerei. Sie endet nicht am Drucker.
Was ändert sich im 3D-gedruckten Wachsmodell-Prozess?
Vier Dinge ändern sich. Jedes hat eine prozesstechnische Folge. Das Harz brennt anders aus als Wachs. Das gedruckte Teil ist bei der Handhabung spröder. Die Wärmedehnung ist geringer. Die Oberfläche hängt von der Schichthöhe ab, nicht von einer polierten Form.
Die geänderte Dehnung zählt am meisten für die Schale. Ein gedrucktes Modell dehnt sich vor dem Schmelzen weniger aus. Die Schale sieht beim Entwachsen ein anderes Druckprofil. Sie braucht daher oft eine langsamere Rampe als der Plan für Spritzwachs. Die Oberfläche zählt bei der Prüfung. Schichtlinien können einen kleinen Fehler verdecken.
Die Sprödigkeit zählt an der Werkbank. Gedruckte Modelle platzen an dünnen Kanten. Sie platzen auch an den Laufanschlüssen. Die Baumkonstruktion muss scharfe Übergänge vermeiden. Ein gespritztes Modell würde sie überstehen. Ein unbemerkter Ausbruch wird zum Schaleeinschluss. Der fällt erst nach dem Guss auf.
Die Druckorientierung entscheidet, wo die Schichtlinien liegen. Ein flach gedruckter Flansch zeigt Stufen auf der Dichtfläche. Druckt man dasselbe Teil im Winkel, wandern die Stufen auf eine unkritische Fläche. Die Orientierung ist eine Zeichnungsentscheidung. Sie ist keine Druckereinstellung.
Die Wiederholbarkeit ist der vierte Gewinn. Sie amortisiert sich über eine Charge. Ein gedrucktes Modell ist von Druck zu Druck identisch. Nach gesetztem Ausgleich entspricht der zehnte Guss dem ersten, innerhalb CT5–CT7. Ein gespritztes Modell driftet mit dem Formverschleiß.
Welche Schritte bleiben gleich, wenn das Modell gedruckt wird?
Die Schritte nach dem Modell sind dieselben vier wie bei jedem Feinguss. Nur der Modellbau wird ersetzt. Deshalb lässt sich die Route kalkulieren, ohne die Gießerei umzubauen.
Bäumen: das gedruckte Modell an einen Gusslauf und einen Gießtrichter setzen. Die Anschnitte folgen dem Metallfluss, nicht der Handhabung.
Schalen: 5–8 Lagen für eine 6–10 mm dicke Schale. Die Zahl folgt Bauteilgröße und Wanddicke.
Entwachsen und Ausbrennen: die Aufheizung unter 2 °C pro Minute halten. Danach 1–2 h bei 800–1100 °C brennen, um die Reste zu entfernen.
Guss, Ausbetten und Spannungsarmglühen: bei 1550–1650 °C gießen. Die Schale nach dem Farbverlust des Metalls brechen. Vor der Wärmebehandlung glühen, bevor die CNC-Bearbeitung beginnt.
Der Schalenplan ist die eine Stelle, an der das gedruckte Modell eine Zahl ändert. Ein gedrucktes Modell braucht meist eine Lage mehr. Die Modelloberfläche ist rauer. Die Schale haftet anders an ihr.
Das Entwachsen unterscheidet sich am stärksten. Das gedruckte Harz erweicht in einem engen Bereich. Es dehnt sich vor dem Fließen leicht aus. Der erste Teil der Rampe läuft langsamer als der Wachsplan. Die Haltezeit oben ist länger. Eine trockene, aber nicht vollständig ausgehärtete Schale reißt in dieser Phase. Das gilt auch bei gutem Modell.
Wo verliert die gedruckte Route Zeit?
Der Prozess verliert an vier Stellen Zeit. Der Druck ist die erste. Er liegt auf dem kritischen Pfad, was beim Spritzen nicht gilt. Ein modellgroßer Satz braucht auf einem Harzdrucker einen Tag oder länger. Mehrere Teile auf einer Bauplatte helfen nur bei gleichem Harz und gleicher Schichthöhe.
Der Schalenaufbau ist die zweite Stelle. Jede Lage muss trocknen. Eine Schale aus 6–8 Lagen braucht in feuchter Jahreszeit mehrere Tage. Die Trocknungsakte ist der einzige Weg, später zu klären, woher ein Entwachsriss kam. Sie trennt Plan, Wetter und Modell.
Die Korrekturschleife ist die dritte Stelle. Das erste Teil wird gemessen. Ist der Schwundausgleich falsch, wird das Modell neu gedruckt. Die Schale wird neu gebaut. Das kostet ein bis zwei Wochen. Den Ausgleichsstandard in der Angebotsanfrage (RFQ) zu klären ist billiger. Das gilt gegenüber der Klärung nach dem ersten Guss.
Die Koordination ist die vierte Stelle. Drucker, Schalenbetrieb und Gießerei sind oft drei Firmen. Jede Übergabe kostet einen Tag. Sie kostet auch die Chance, den Ausgleichsstandard zu verlieren. Ein Eigentümer für die Kette verliert weniger Zeit. Drei Eigentümer optimieren jeweils nur ihren Schritt.
Die Jahreszeit zählt mehr, als viele Pläne zugeben. Eine Schale aus einer trockenen Woche kann in einer feuchten einen Tag verlieren. Die Korrekturschleife erbt diese Streuung. Die Trocknungsakte pro Schale lässt die nächste Charge planen. Sie ersetzt das Beschuldigen des Modells.
Welche Schalenparameter entscheiden über den Erfolg?
Vier Parameter entscheiden, ob die Schale den Guss übersteht. Sie wirken zusammen, nicht additiv. Die Tabelle zeigt den Plan für einen 300 mm langen Edelstahlkrümmer mit 1,0 mm Wand. Die Dickenspalte ist das Ziel nach jedem Lagenpaar.
Lagen | Zieldicke (mm) | Funktion |
|---|---|---|
1–2 | 1,5–2,0 | Oberflächendetail und Haftung am Modell |
3–5 | 4,0–6,0 | Festigkeit an den Laufanschlüssen |
6–8 | 8,0–10,0 | Gussdruck und Thermoschock |
Schlämme und Bestäubung steuern Oberfläche und Festigkeit. Die Trocknungsbedingungen steuern, wie jede Lage abbindet. Die Entwachsrampe ist der vierte Parameter. Eine Rampe, die für 3 mm Wand sicher ist, reißt eine 1 mm Wand. Deshalb wird die Rampe pro Teil geschrieben, nicht pro Betrieb.
Die Grundlage berührt das Modell. Ihre Viskosität wird vor dem ersten Tauchen geprüft. Das geschieht nicht erst nach dem ersten Fehler. Eine zu dicke Schlämme überbrückt die Schichtlinien. Sie versteckt sie unter der Schale. Der Guss wirkt dann glatter als das Modell.
Wie wird der Guss bei einem gedruckten Modell gesteuert?
Die Gusstemperatur bestimmen Legierung und Querschnitt, nicht das Modell. Edelstahl läuft bei 1550–1650 °C (ASM International Handbook Vol. 7). Eine dünne Wand braucht die obere Hälfte des Bands. Sonst erstarrt das Metall vor dem Füllen.
Vakuum oder Inertgas richten sich nach der Empfindlichkeit der Legierung. Edelstahl profitiert von Vakuum oder Argon. Der Druck hält das Metall in der Kavität, solange die Schale heiß ist. Geht das Vakuum im falschen Moment verloren, bleibt die Füllung am Ende des längsten Laufs unvollständig.
Die Füllrate bestimmt die Speisung. Die Speisung bestimmt die Baumkonstruktion. Ein einzelner Anschnitt an einem Ende füllt ungleichmäßig. Der letzte Querschnitt erstarrt zuletzt. Eine symmetrische oder gestufte Anschnittlage senkt den thermischen Gradienten am kostengünstigsten. Das gilt schon vor dem Druck.
Die Schalenvorwärmung ist die letzte Variable vor dem Metall. Eine kalte Schale kühlt das erste Metall ab. Sie kann einen Kaltverschluss am Anschnitt erzeugen. Eine überhitzte Schale wird unter dem Gussgewicht schwächer. Die Vorwärmung wird mit der Legierung festgelegt und mit dem Guss dokumentiert.
Die Abkühlung nach dem Guss gehört zur selben Steuerung. Der Guss kühlt in der Schale. Die Schale wird erst gebrochen, wenn das Metall die Farbe verliert. Zu frühes Ausbetten erzeugt eine Wölbung. Die fällt erst bei der Bearbeitung auf.
Was wird geprüft, bevor der Guss freigegeben wird?
Die Freigabeprüfung prüft Oberfläche, Maße und Fehlerfreiheit. Das geschieht vor der Bearbeitung. Kaltverschlüsse, eingeschlossener Sand und sichtbare Risse sind Ausschlusskriterien. Eine raue Haut ist nur eine Aufmaßfrage.
Die Maßprüfung erfolgt nach CT5–CT7 (ISO 8062-3). Die Zeichnung muss Gussmaße von Bearbeitungsmaßen trennen. Ein Gussmaß gegen eine Bearbeitungstoleranz zu prüfen, lehnt einen guten Guss ab. Der Grund gehört zur nächsten Operation.
Das Bearbeitungsaufmaß wird an derselben Freigabestufe geprüft. Die Flanschfläche braucht ein Zielaufmaß von 0,8 mm. Zulässig ist ein Bereich von 0,5–1,5 mm. So lässt sich die Gussverformung entfernen und die Fläche fertigbearbeiten. Ein Flansch mit 0,2 mm Unterschreitung auf einer Seite hat nichts mehr zum Zerspanen.
Die Messmethode entscheidet, was die Prüfung sieht. Ein Scan mit einer Koordinatenmessmaschine (CMM) zeigt die Richtung der Wölbung. Eine einzelne Messschieberablesung über den Flansch trennt Wölbung und Verdrehung nicht. Die Aufzeichnung sollte die Methode neben der Zahl nennen.
Die Rückverfolgbarkeit schließt die Akte. Schmelznummer, Charge und Teilenummer auf dem Freigabeblatt finden denselben Guss Monate später wieder. Das hilft, wenn ein Bearbeitungsproblem auftaucht. Ein Blatt ohne diese Angaben gibt ein Teil frei, das niemand zurückverfolgen kann.
Die Freigabeakte schließt den Kreis mit der Schalen- und Modellakte. Ein Guss, der die Prüfung besteht, aber keiner Schalencharge zugeordnet werden kann, ist ein Muster. Er ist kein Serienteil. Die nächste Charge beginnt wieder bei der Messung.
Für diesen Prozess ist ein gerades Rohr mit zwei Flanschen die falsche Wahl. Das gilt bei einer Charge von wenigen Stücken. Dort ist eine Schweißkonstruktion billiger. Eine gefräste Form ist es ebenfalls. Eine Freigabe ist kein Nachweis der Kundenabnahme. Sie belegt auch keine Prüfstandsleistung und keine Materialzertifizierung. Sie sollte nicht so gelesen werden.
Senden Sie Modell und Chargengröße an Neway. Wir bestätigen Route, Schalenplan und Prüfstufe. Das geschieht vor dem ersten Baum. Diese Bestätigung macht den nächsten Schritt zu einem Angebot. Sie macht ihn nicht zu einer Vermutung.
FAQs