
Fall zur Rettung eines Gusskrümmers: Ein verzogenes dünnwandiges Teil
Der verzogene dünnwandige Gusskrümmer wurde durch einen Neudruck des Wachsmodells mit 1,8 % Ausgleich gerettet, nicht durch Richten des ersten Gusses. Der erste Guss bog am Flansch und verfehlte das Ebenheitsband; Richten hätte die Spannung verschoben, nicht entfernt.
Das zweite Modell änderte den Schwundpfad, die Speisung und den Schalenplan. Das erste Teil aus diesem Modell bestand die Ebenheitsprüfung vor der Bearbeitung.
|
|
Der Bericht betrifft eine Teilefamilie und einen Weg. Er behauptet keine allgemeine Lösung.
Er zeigt, welche Steuerhebel geändert wurden, in welcher Reihenfolge, und was vor der Freigabe gemessen wurde. Die Zahlen stammen aus der Fallakte; der Mechanismus steht in einem eigenen Wissensartikel und wird hier nur verwiesen.
Womit begann der Fall zur Rettung eines Gusskrümmers?
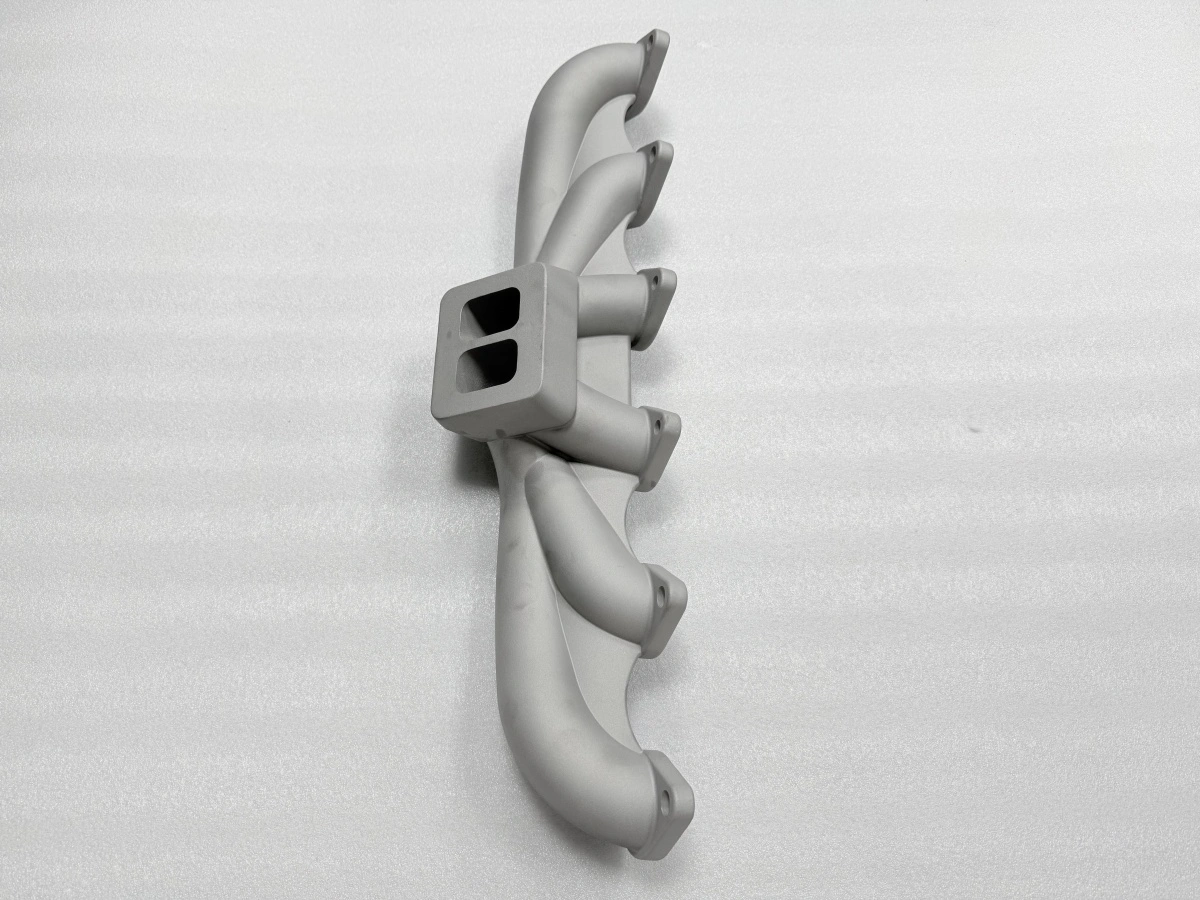
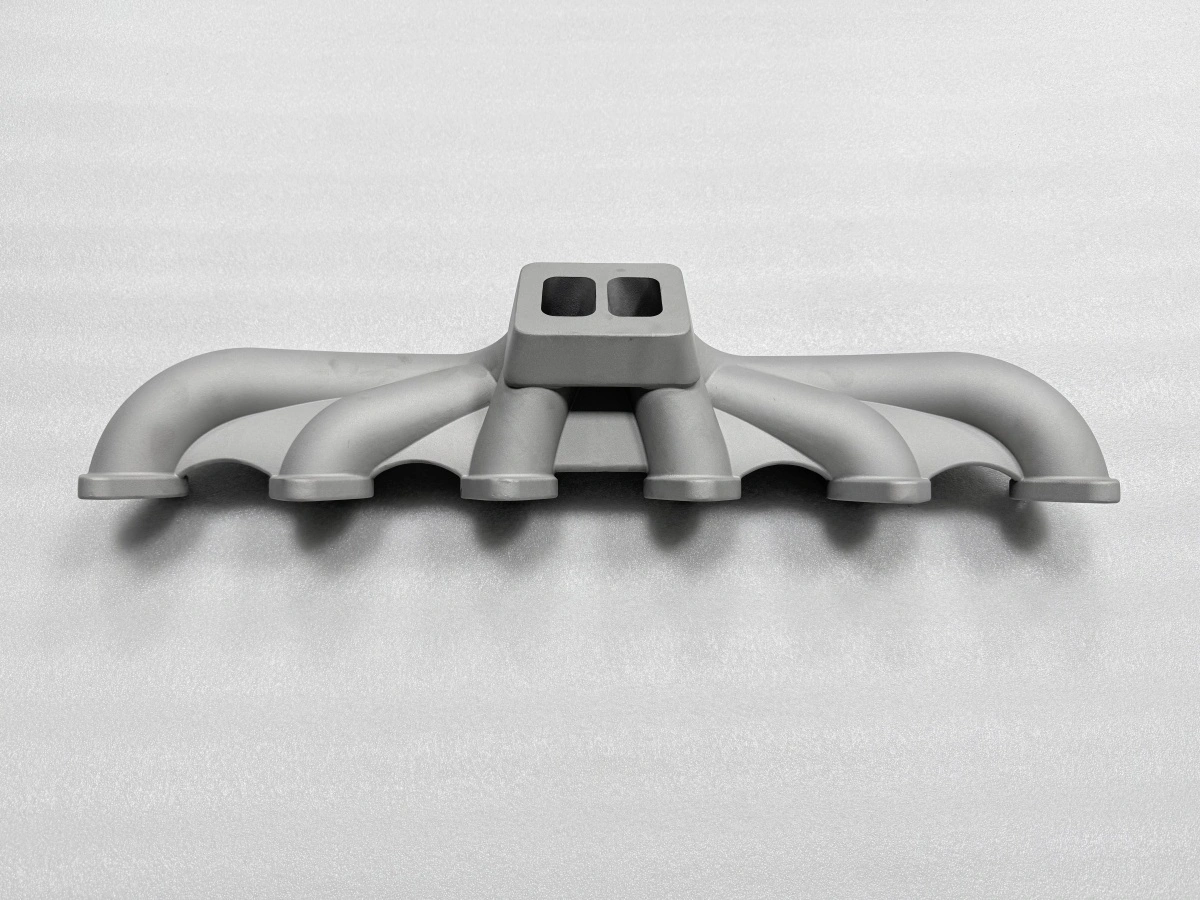
Ausgangspunkt war ein dünnwandiger Krümmer aus Edelstahl mit sechs Läufen und einem Zwei-Port-Flansch. Die Flanschfläche musste nach der Bearbeitung eben bleiben. Die Gussroute wurde gewählt, weil die Geometrie bereits ein Gussteil war und die Serie klein blieb. Das Modell wurde in Wachs gedruckt, geschalt, gegossen und ausgeschalt.
Das erste Teil wurde vor der Bearbeitung auf einer Koordinatenmessmaschine (CMM) gemessen (Fallakte). Die Flanschfläche lag außerhalb des Abnahmebands von 0,05–0,10 mm. Die Wölbung war über den Zwei-Port-Flansch sichtbar, mit der Laufseite hoch. Das Teil wurde nicht verschrottet; es wurde zur Entscheidung über das nächste Modell.
Vier Werte rahmten die Arbeit: Schwund 1,5–2,5 %, Richtaufmaß 0,5–1,5 mm, Spannungsarmglühen bei 850–950 °C und das Ebenheitsband 0,05–0,10 mm. Diese Werte setzten die Grenzen für jede folgende Änderung.
Wo verzog sich der erste Guss?
Die Wölbung begann am Flansch, nicht an den Läufen. Die dünne Laufwand erstarrte zuerst und wurde steif; Der Flanschbogen blieb länger flüssig und schwand später.
Die Schale hielt die Laufseite, während sich der Flansch bewegte. Das Ergebnis war eine Wölbung über die Flanschfläche.
Gedrucktes Wachsmodell: Das Modell wurde mit dem Standardsatz skaliert und mit fünf Schichten geschaltet.
Guss und Ausschalen: Das Teil wurde in Standardorientierung gegossen und nach dem Abkühlen ausgeschalt.
Erste Messung: Die Flanschfläche lag außerhalb des Bands von 0,05–0,10 mm auf der CMM.
Entscheidung: Das Modell wurde neu gedruckt, statt den ersten Guss zu richten.
Die Speisung war einseitig. Die gespeiste Seite blieb länger heiß und schwand später. Das addierte eine Verdrehung zur Wölbung. Der erste Bericht trennte die beiden Effekte nicht; deshalb änderte das zweite Modell sowohl den Maßstab als auch die Speisung.
Auch der Schalenplan gehörte zur Ursache. Fünf Schichten hielten den Laufanschluss gut genug, um der Flanschkontraktion zu widerstehen. Die Schale war ein Steuerhebel, der ohne Änderung der Teilekonstruktion bewegt werden konnte.
Was änderte sich am zweiten Modell?
Vier Änderungen gingen in das zweite Modell. Jede zielte auf einen anderen Schenkel, und jede wurde vor dem Guss festgehalten.
Erstens wurde das Wachsmodell mit 1,8 % skaliert, innerhalb des Bereichs von 1,5–2,5 %. Das erste Modell hatte das untere Ende genutzt. Der neue Maßstab gab dem Flansch mehr Raum zur Kontraktion, bevor die Schale ihn hielt.
Zweitens wurde die Speisung von einseitig auf symmetrisch geändert. Zwei Anschnitte ersetzten einen. Die gespeiste Seite blieb nicht mehr allein heiß, sodass die Verdrehung sank. Die Speisung war kein thermisches Design; sie war eine Layoutänderung, die in das Modell geschnitten werden konnte.
Drittens ging die Schale von fünf auf sieben Schichten. Die zusätzlichen Lagen versteiften die Schale abseits des Laufanschlusses und ließen den Anschluss bewegen. Die Änderung wurde an der ersten Schale vor dem Guss geprüft.
Viertens wurde das Entwachsen verlangsamt. Ein langsameres Aufheizen gab der Schale Zeit zu trocknen und senkte die Rissgefahr am Laufanschluss. Der Plan wurde schriftlich festgehalten, damit die nächste Charge ihn wiederholen kann. Modell- und Schalenänderung blieben getrennte Aufzeichnungen; jede allein wäre eine Vermutung gewesen.
Welche Steuerhebel hielten die Wand?
Die Wand wurde von drei Steuerhebeln gemeinsam gehalten; Der erste war der Schwundausgleich. Ein Maßstab von 1,8 % ließ den Flansch schwinden, während die Laufwand noch beweglich war. Der zweite war das Speisungslayout. Eine symmetrische Speisung hielt beide Flanschseiten auf ähnlicher Temperatur, sodass die Kontraktion gleichmäßiger verlief.
Der dritte war die Schale. Sieben Schichten hielten die Schalenform, ohne den Laufanschluss einzuklemmen. Die Schale war steif, wo sie sein musste, und nachgiebig, wo das Teil sich bewegen musste. Diese Trennung war der Punkt der Änderung, und sie wurde an der Schale vor dem Guss geprüft.
Das Spannungsarmglühen kam nach dem Ausschalen und vor der Bearbeitung. Das Teil wurde bei 850–950 °C gehalten und im Ofen abgekühlt. Die Ebenheitsprüfung wurde nach dem Glühen wiederholt, weil die Messung vorher und nachher abweichen kann. Die Freigabe nutzte den Wert nach dem Glühen, nicht den Wert nach dem Ausschalen.
Das Richtaufmaß von 0,5–1,5 mm blieb auf der Zeichnung. Es wurde nicht zum Biegen genutzt. Es war dafür da, dass die Bearbeitung die Flanschfläche reinigen konnte, ohne in die Wand zu schneiden. Aufmaß und Ebenheitsband sind getrennte Zahlen; der Fall nutzte beide.
Wie wurde das Gussteil geprüft?
Die Prüfung baute auf der Flanschfläche und der Wanddicke auf. Vier Prüfungen wurden am ersten Teil aus dem zweiten Modell festgehalten. Die Tabelle zeigt, was gemessen wurde und was das Teil freigab.
Prüfung | Gemessen | Kriterium | Aufzeichnung |
|---|---|---|---|
Ebenheit | Flanschfläche auf CMM | 0,05–0,10 mm | Im Band |
Wanddicke | Sechs Laufwände | Zeichnungsminimum | Gemessen |
Spannungsarmglühen | Ofenzyklus | 850–950 °C | Festgehalten |
Aufmaß | Flanschflächenaufmaß | 0,5–1,5 mm | Gemessen |
Die CMM-Messung wurde mit dreipunktiger Auflage gemessen, nicht gespannt. Spannen kann einen gewölbten Flansch flach drücken und den Fehler verbergen. Die Auflagepunkte wurden markiert, damit das nächste Teil gleich gemessen wird.
Die Wanddickenprüfung nutzte dieselben sechs Punkte an jedem Teil. Die Punkte lagen am Laufanschluss und in der Laufmitte. Die Aufzeichnung war eine Wertetabelle, kein Prüfstempel. Diese Tabelle machte das zweite Modell mit dem ersten vergleichbar.
Was beweist dieser Bericht?
Er beweist, dass diese Teilefamilie durch Änderung von Modell, Speisung und Schale sowie durch Messung vor der Bearbeitung gerettet werden kann. Er beweist nicht, dass jeder verzogene Guss zu retten ist. Ein Teil mit Riss, Kaltverschluss oder Wand unter dem Zeichnungsminimum wird durch ein neues Modell nicht gerettet.
Der Bericht setzt auch keine Abnahmeregel. Das Band von 0,05–0,10 mm gehört zur Zeichnung und zum Bearbeitungsplan. Der Fall zeigt das Band an einem Teil erfüllt; er senkt oder hebt es für ein anderes Teil nicht.
Die Grenze ist die Geometrie. Ein kompaktes Teil mit kleinem Längen-Dicken-Verhältnis braucht die Änderungen vielleicht nicht. Ein Teil, das in alle Richtungen frei schwinden kann, besteht vielleicht ohne Maßstabsänderung. Wenn die Wölbung erst nach der Bearbeitung erscheint, ist das Modell nicht die richtige Stelle; prüfen Sie Vorrichtung und Schnitt.
Die Arbeitsreihenfolge für dieses Band ist: Schwundausgleich festlegen, Speisung symmetrisch machen, Schale abseits des Anschlusses versteifen, Entwachsen verlangsamen, dann das erste Teil auf einer CMM messen. Wechselt die Route auf Drucken, bleibt der Messplan; der Fehlermodus folgt der Geometrie, nicht dem Verfahren.
Senden Sie Zeichnung, Wandkarte und Ebenheitsanforderung an Neway. Das Team sagt, ob Gießen oder Drucken oder eine Spannungsarmglühung zwischen den Operationen der bessere Weg ist. Diese Prüfung macht aus einer Einzelrettung einen wiederholbaren Plan.
FAQs
