
Brennerliner-Prototyp: zwei Scans, eine 1,8 mm Wand
Ein Brennerliner-Prototyp aus GH3536 mit 1,8 mm Wand wurde gedruckt, lösungsgeglüht, heißisostatisch gepresst (HIP), gefräst und zweimal gescannt; die beiden Scans und der Endbericht gaben ihn frei. Das Teil ist ein offener Liner mit zwei Fensteröffnungen und angeformten Flanschen. Der zweite Scan war der einzige Weg, Bewegung aus dem HIP-Zyklus von Bewegung aus der Zerspanung zu trennen. Der folgende Absatz fasst zusammen, was die Route gehalten hat und was der Bericht belegen kann.
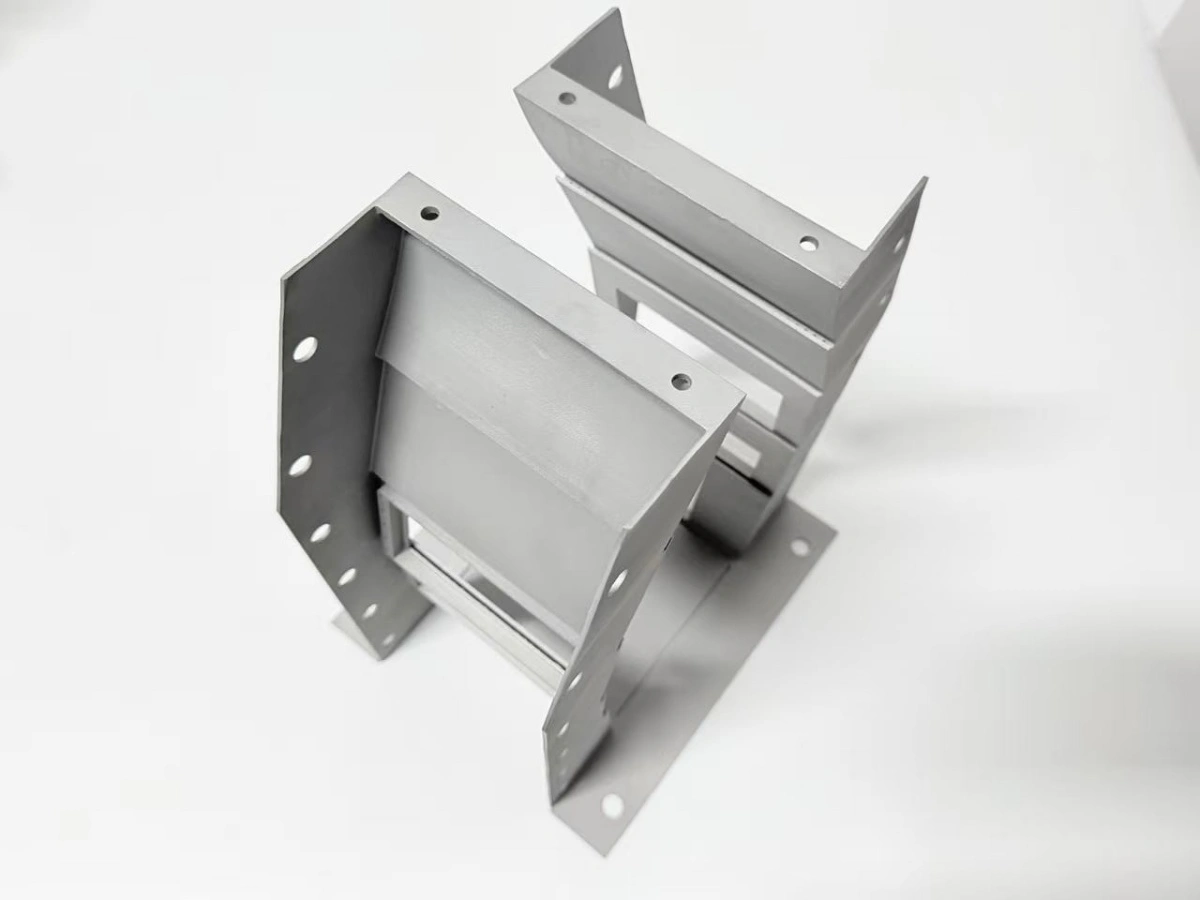
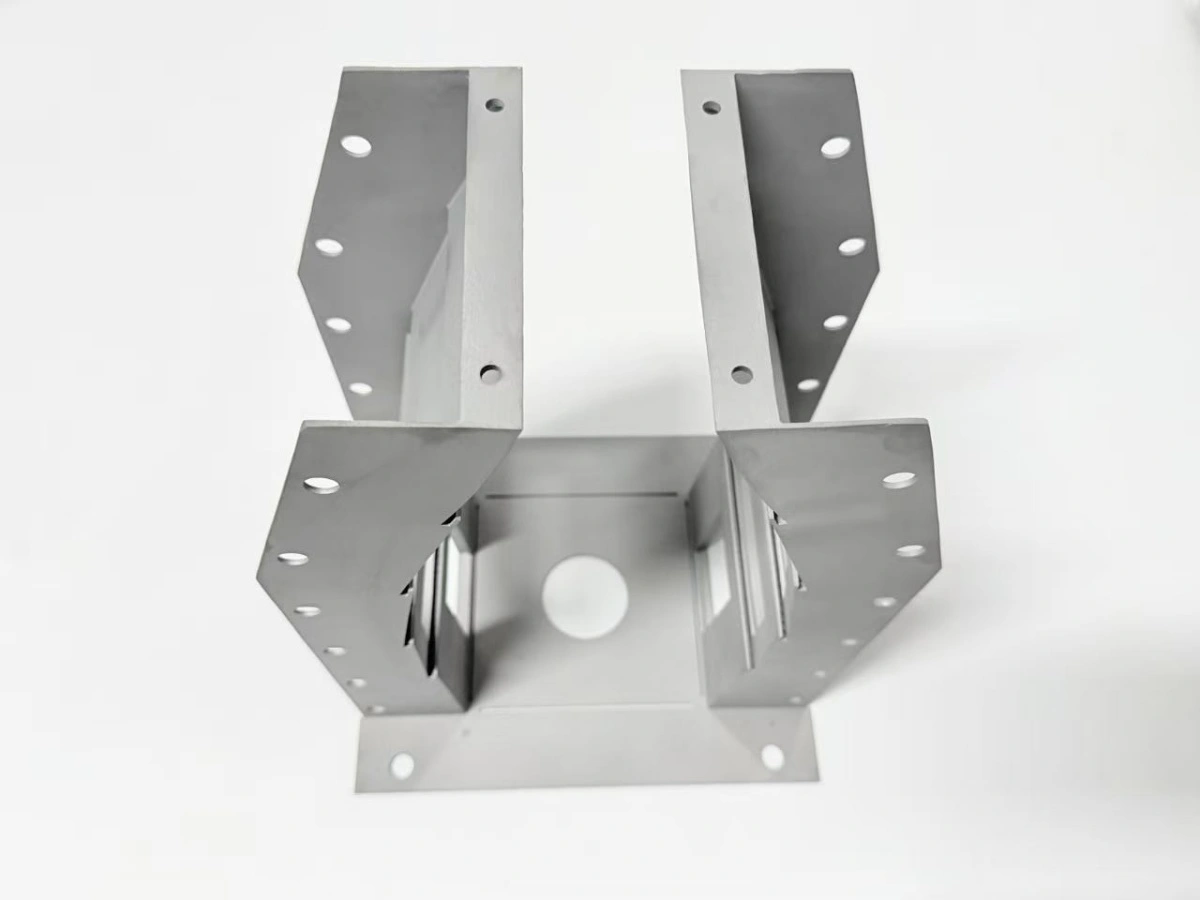
Was war das Teil und wie lief die Route?
Das Teil war ein einzelner Brennerliner für eine drucklose Testbrennkammer, kein Serienverteiler. Es hatte eine 1,8 mm Wand, zwei rechteckige Fensteröffnungen, einen Bodenflansch und je ein Bohrbild auf den Seitenflächen und passte auf eine Bauplatte von 400 × 250 mm.
Die Route wurde in der Bauprüfung festgelegt und während des Auftrags nicht geändert. Sie lief Drucken, Lösungsglühen, HIP, Fräsen von Flansch und Fensterflächen sowie zwei Scans mit Endbericht; nach dem ersten Bau kam keine weitere Operation hinzu.
Der Druck lief mit 40 µm Schichten und einem Parametersatz für den gesamten Bau. Eine 1,8 mm Wand braucht bei dieser Schichtdicke etwa vier Tage auf der Maschine, dazu kamen ein Tag für Aufbau und Pulverhandling; der Rest des Kalenders lag in den Ofenzyklen und der Fräszelle.
Der Pulverbettdruck wurde vor dem Verlassen der Maschine auf Rakelspuren geprüft, weil eine Spur im Fensterrahmen später in die Dichtfläche gefräst worden wäre.
Warum bewegte sich der offene Querschnitt nach dem Druck?
Der Brennerliner-Prototyp bewegte sich, weil die Wand auf einer Seite eine freie Kante hatte und beim Abkühlen nichts sie hielt. Die Fensterrahmen kippten um einige Zehntelmillimeter nach außen, und der Flanschrand hob an den Ecken ab, wo der Querschnitt am dünnsten ist.
Die Bewegung war kein Riss und zeigte sich nicht bei der Sichtprüfung. Sie erschien erst, als das Teil auf eine Messplatte gesetzt und gegen den Bodenflansch gemessen wurde; die erste Messung erfolgte nach dem Abkühlen auf Raumtemperatur.
Die freie Kante kühlt zuerst ab und schwindet zuerst, während der Boden an der Platte verankert bleibt; die Differenz summiert sich über den Bau.
- Den Liner mit 40 µm Schichten auf dem Bodenflansch drucken.
- Bei 1 180 °C für 1 h lösungsglühen, um die Bauspannung zu lösen.
- HIP bei 100 MPa und 1 180 °C für 3 h.
- Flansch und Fensterflächen fräsen, dann zweimal gegen den gefrästen Flansch scannen.
Die Bewegung folgt dem Mechanismus aus Gradient und freier Kante, den die Notiz zum Dünnwandverzug beschreibt; diese Brennerliner-Fallstudie bleibt beim Bauprotokoll des Teils.
Welche Kontrollen hielten die 1,8 mm Wand?
Das Dünnwand-Liner-Projekt legte vier Kontrollen vor dem Bau fest, nicht danach. Die erste war die Wanddicke selbst: 1,8 mm mit lokaler Verdickung an den Fensterrahmen, gewählt nach den Designregeln für dünnwandige Teile.
Die zweite war die Orientierung. Der Liner stand auf seinem Bodenflansch, sodass die Wände senkrecht wuchsen und die Fensteröffnungen in Bauhöhe entstanden, was die ungestützte Fläche auf die Stürze begrenzte.
Die dritte war die Stützlage. Stützpunkte berührten nur Flächen mit 1,0 mm Fräszugabe, sodass die Kontaktstellen mit dem ersten Schnitt verschwanden und nie eine Dichtfläche erreichten.
Die vierte war der Ofenplan. Die Lösungsglühung bei 1 180 °C für 1 h lief vor dem HIP-Zyklus. Die Rampe blieb bei 5 °C/min und die Tür öffnete unter 300 °C, was den Gradienten über der Wand während der Entspannung klein hielt.
Warum vor und nach dem heißisostatischen Pressen scannen?
Zwei Scans waren nötig, weil jeder einen anderen Teil der thermischen Kette sieht. Der Scan vor HIP entstand nach dem Lösungsglühen und vor dem HIP-Zyklus, der Endscan nach dem Fräsen; die Ausrichtung beider auf dem gefrästen Flansch ergab zwei Differenzkarten statt einer Zahl.
Bei einem HIP-verdichteten Liner sind die beiden Scans der einzige Nachweis, der die Schritte trennt. Die Fensterrahmen kippten während des Zyklus leicht, und die Karte ordnete diese Bewegung dem HIP-Schritt zu und nicht der folgenden Zerspanung, was die Route brauchte, um Zyklus oder Vorrichtung zu bewerten.
Die zweite Karte zeigte, was die Zerspanung bewegte. Einspannen mit 0,5 MPa hielt die Wand ohne sie zu verspannen, und die Restbewegung nach dem letzten Schnitt blieb innerhalb des 0,3 mm Kriteriums für die Öffnung (Fallakte).
Der HIP-Zyklus selbst lief bei 100 MPa und 1 180 °C für 3 h, und die Wärmebehandlung davor machte den Scan vor HIP aussagekräftig.
Wie wurden Fensterflächen und Flansche gefräst?
Flansch und Fensterflächen wurden in einer Aufspannung gefräst, mit 1,0 mm Zugabe auf dem Flansch. Die Bohrungen behielten 0,4 mm bis zum letzten Schnitt. Eine Aufspannung hielt die 0,05 mm Ebenheit und die ±0,05 mm Bohrungslage im selben Bezugssystem. Der Bericht der Koordinatenmessmaschine (CMM) hielt beides fest.
Die Tabelle ist das Kontrollprotokoll des Falls; sie listet, was kontrolliert wurde, was getan wurde, das Kriterium und den Nachweis.
| Kontrollpunkt | Maßnahme | Kriterium | Nachweis |
|---|---|---|---|
| Bauspannung | Lösungsglühen bei 1 180 °C/1 h | Rampe 5 °C/min, Tür unter 300 °C | Ofendiagramm |
| Verdichtung | HIP bei 100 MPa/3 h | Zyklus nach Routenkarte | HIP-Zertifikat |
| Flansch und Fenster | Fasen in einer Aufspannung | Ebenheit 0,05 mm Ziel | CMM-Bericht |
| Fensterlage | Beide Scans auf Flansch ausrichten | ±0,9 mm | Zwei Scan-Karten |
| Gewinde | M4 bis 1,5×D schneiden | Gut/Ausschuss-Lehrdorn | Lehrenblatt |
Die Fräszelle schnitt Flanschfläche und Fenstersitze aus derselben Aufspannung und bohrte danach die Befestigungslöcher; die Gewindeprüfung schloss den Schritt ab, bevor das Teil die Maschine verließ.
Was belegt das Protokoll, und was belegt es nicht?
Das Protokoll belegt, dass der Liner nach Zeichnung gefertigt, im Haus geprüft und versandt wurde. Es belegt keinen Prüfstandsbefund, keine Kundenabnahme und keine Zertifizierung; der Bericht wurde so geschrieben, dass diese drei Aussagen im Dokument nicht vorkommen.
Was es zeigt, ist die Kette: eine 1,8 mm Wand, die gedruckt wurde, eine thermische Route mit Nachweis bei jedem Ofenschritt und zwei Scans auf demselben Bezug. Der Endbericht liegt innerhalb der 0,05 mm Ebenheit und der ±0,9 mm Fenstertoleranz.
Was es nicht zeigen kann, ist die Lebensdauer. Ein einzelner Bau trägt keine Prüfstäbe, Chargenrückverfolgung und Auslegungswerte, die ein Qualifizierungsprogramm verlangt, und der Fall tut nicht so, als wäre es anders; der Einkaufsleitfaden für Inconel-Druck beschreibt, was eine qualifizierte Route zusätzlich bräuchte.
Für ein Wiederholteil dieses Brennerliner-Prototyps beginnt dieselbe Route mit Zeichnung, Wanddicke und Fensterlayout; die Prüfung entscheidet, ob der Querschnitt vor einem zweiten Bau lokal verdickt werden muss.
Senden Sie die Zeichnung mit Wanddicke, Fensterlayout und Legierung. Neway prüft den Querschnitt gegen diese Route, markiert die beiden Scanstufen und den Bezug und gibt einen Terminplan zur eingefrorenen Revision innerhalb eines Arbeitstags zurück; die Seite für Superlegierungs-3D-Druck ist der Einstieg in diese Prüfung.
FAQs
- Brennerliner aus einer Hochtemperatur-Superlegierung: Hält er durch?
- Welche Wanddicke kann ein dünnwandiger Brennerliner tragen?
- Wie lässt sich der Verzug eines Brennerliners beherrschen?
- Wie wird die Fensterbearbeitung eines Brennerliners nach dem Druck ausgeführt?
- Was bestimmt die Lieferzeit eines Brennerliner-Baus?
