
Verzug dünnwandiger 3D-Druckteile: wo er beginnt
Der Verzug dünnwandiger 3D-Druckteile hängt davon ab, wo ein Temperaturgradient auf eine freie Kante trifft: Ein Liner mit 1,8 mm Wand bewegt sich um bis zu 0,3 mm. Bei einem offenen Liner hält nichts die Wand auf der einen Seite, sodass jeder thermische Zyklus etwas Bewegung hinterlässt. Die Bewegung konzentriert sich an Fensterecken und Flanschrändern.
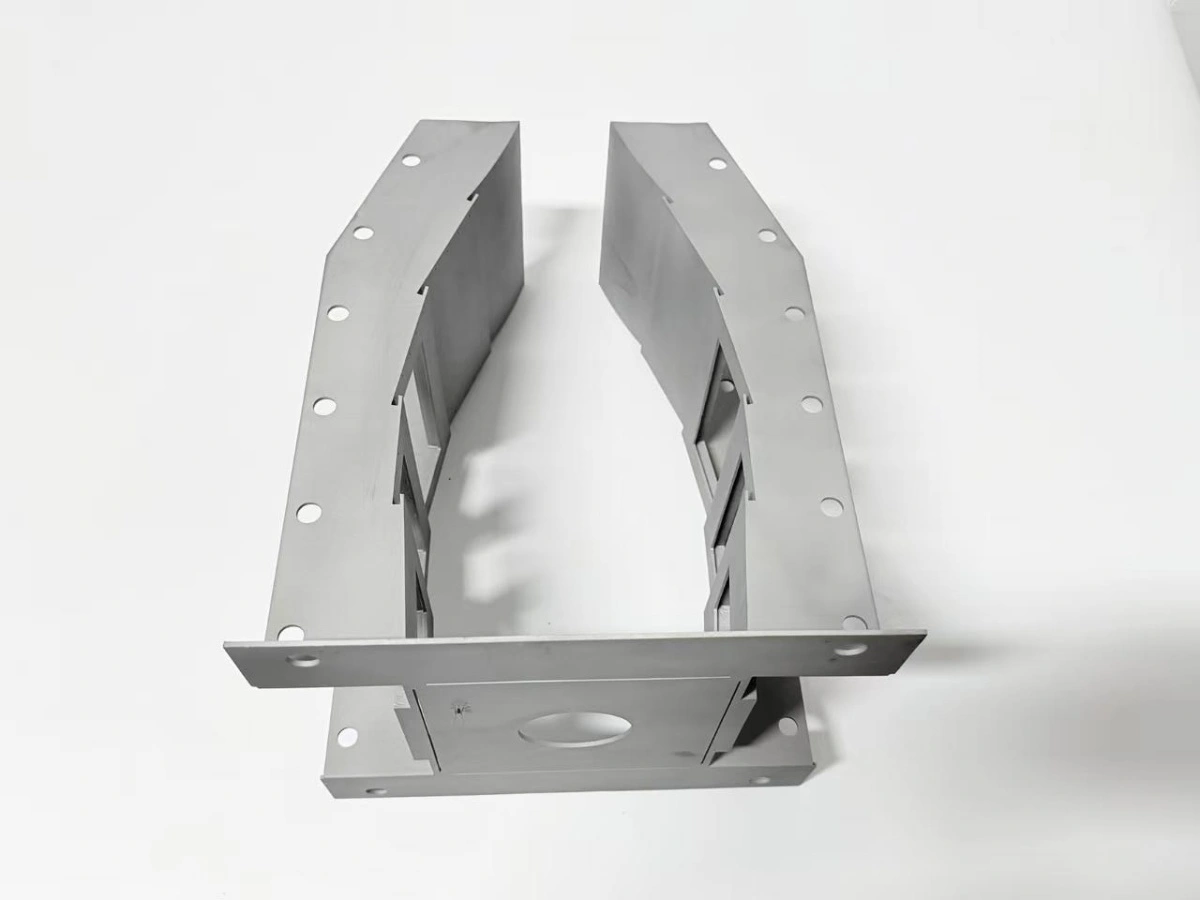
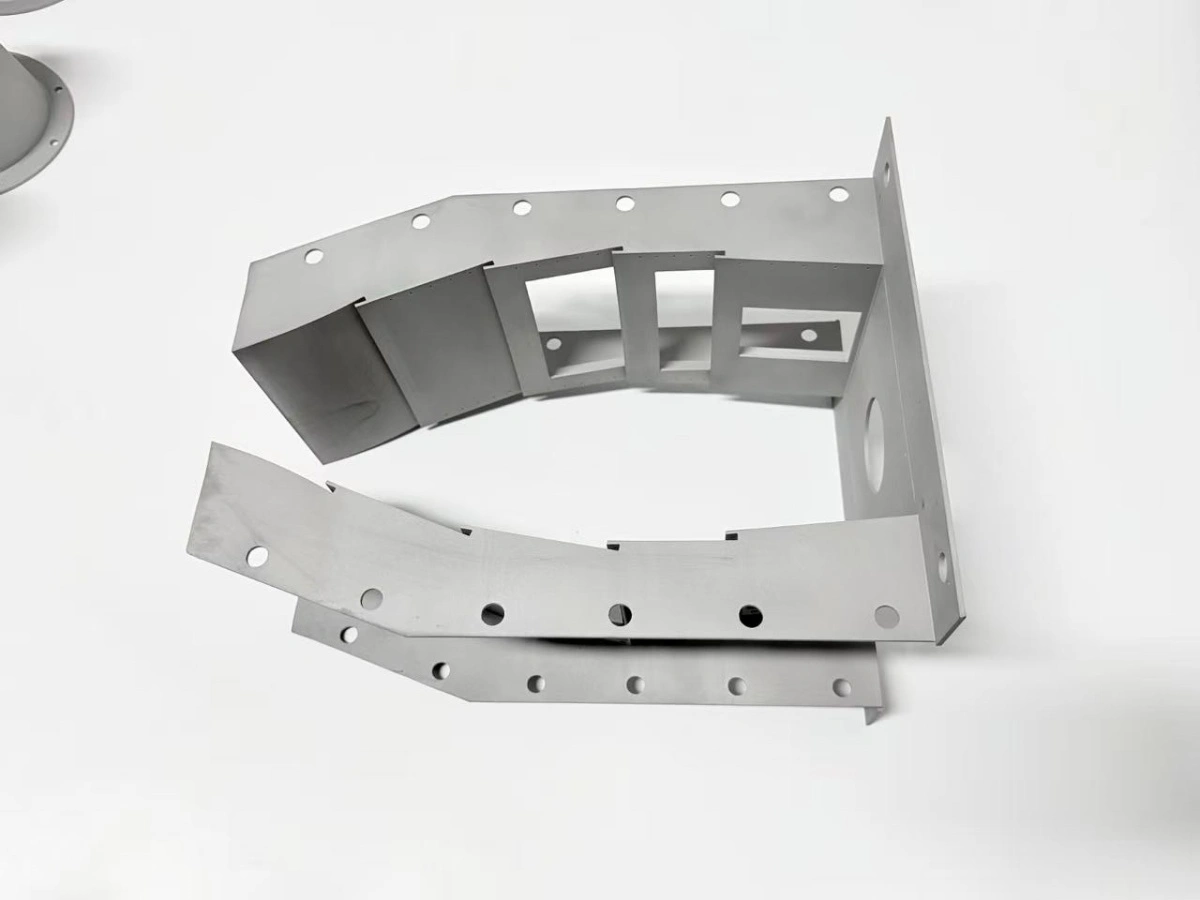
Ein Liner mit 1,8 mm Wand ist ein gutes Beispiel: Die Wand ist dick genug zum Drucken, dünn genug zum Bewegen und offen genug, dass die freie Kante immer die schwächste Stelle bleibt.
Wie sieht Wandverzug an einem Liner aus?
An einem Liner zeigt sich der Verzug als drei messbare Symptome: Der Flansch verliert seine Ebenheit, die Fensterrahmen kippen, und die Wand wölbt sich zwischen den Rahmen. Keines der drei ist ein Riss; es sind Formfehler, die erst beim Messen gegen ein Bezugssystem sichtbar werden.
Das erste Symptom ist am billigsten zu sehen. Ein Flansch, der auf der Messplatte 0,1 mm aus der Ebenheit läuft, hat sich am Rand bereits bewegt, weil der Rand schneller abkühlt als die Wand. Das zweite ist ein Fensterrahmen, der nicht mehr rechtwinklig zum Flansch steht; der Rahmen folgt der Wand beim Wölben, und der Fehler wächst mit jedem Zyklus.
Das dritte Symptom ist die Wölbung der Wand. Zwischen zwei Rahmen kann sich eine 1,8 mm Wand um 0,2–0,3 mm wölben, ohne sichtbare Spur. Dieselbe Verzug dünnwandiger 3D-Druckteile zeigt sich an jeder Fensterecke wieder.
Die Designregeln für dünnwandige Bauteile zeigen, welche Rahmen- und Rippenmaße diese Wölbung im Kriterium halten.
Woher kommt die Eigenspannung?
Eigenspannung kommt aus drei Quellen, die nacheinander auftreten: Schmelze, Vorrichtung und Ofen. Die Schmelze erzeugt den ersten Gradienten, die Bauplatte hält das Bauteil beim Abkühlen, und der Ofen fügt einen zweiten Gradienten hinzu, wenn er das Querschnitt erneut erwärmt und abkühlt.
Der Mechanismus des Wandverzugs ist ein Gradient, der auf eine Zwangsbedingung trifft; die Pulverbettfusion (PBF) macht beide Terme sichtbar. In der PBF schmilzt der Laser eine Spur, die beim Erstarren schrumpft. Die Schicht darunter ist bereits kalt, also wird die Schrumpfung behindert und wird zu Spannung. Bei einer 1,8 mm Wand ist die Behinderung in Dickenrichtung schwach und in Längsrichtung stark, deshalb wölbt sich die Wand, statt gleichmäßig zu schrumpfen.
Die Bauplatte fügt eine zweite Behinderung hinzu. Das Bauteil ist am Boden verankert, die ersten Schichten können sich nicht bewegen; beim Trennen ist die Spannung bereits in der Wand eingeschlossen. Ein Spannungsarmglühen vor dem Trennen würde sie lösen, aber dieses Glühen läuft bei 1,180 °C für 1 h und wird damit selbst zur nächsten Bewegungsquelle.
Das Material setzt den Maßstab. Der LPBF-Wärmespannungsterm wird vom Schmelzbad bestimmt, nicht vom Ofen, ist also festgelegt, bevor das Bauteil eine Wärmebehandlung sieht. GH3536 dehnt sich zwischen 20 °C und 100 °C um etwa 13,9 µm/m·K aus. Die Ausdehnung selbst ist nicht das Problem; das Problem ist, dass sich freie Kante und gehaltener Boden bei gleicher Temperatur unterschiedlich stark ausdehnen.
Warum verstärken Lösungsglühung und HIP die Bewegung?
Lösungsglühung und HIP verstärken die Bewegung, weil jeder Schritt einen vollen thermischen Zyklus fährt, solange das Bauteil offen ist. Die Lösungsglühung löst die Bauspannung bei 1,180 °C für 1 h, und die Lösung ist nicht gleichmäßig: Die freie Kante bewegt sich zuerst, der gehaltene Boden zuletzt. Der Verzug nach HIP ist der Anteil, den der HIP-Zyklus zusätzlich zur Lösungsglühung hinzufügt.
Der HIP-Zyklus fügt eine zweite, langsamere Bewegung hinzu. Bei 100 MPa und 1,180 °C für 3 h kriecht die Wand unter dem Druck, und eine Wand, die nach der Lösungsglühung gerade war, kann sich während der Haltezeit wölben. Der Effekt ist pro Zyklus klein, aber kumulativ, deshalb ist der Scan vor HIP so wichtig wie der letzte.
Der Ofenplan steuert, wie viel Bewegung entsteht. Eine Rampe mit 5 °C/min und eine Abkühlung, die die Tür unter 300 °C öffnet, halten den Gradienten über die Wand klein; die Notiz zum Spannungsarmglühen beschreibt denselben Plan für andere Superlegierungen. Eine schnellere Rampe spart insgesamt keine Zeit, weil das Richten danach mehr kostet als die gesparten Stunden.
An den Fensterrahmen gibt es einen Effekt zweiter Ordnung. Der Rahmen ist dicker als die Wand, erwärmt und kühlt also langsamer, und die Differenz zwischen Rahmen und Wand ist der Ort, an dem sich der Eckverzug konzentriert.
Wie trennen zwei Scans die Ursachen?
Zwei Scans trennen die Ursachen, weil jeder an einer anderen Stelle der thermischen Kette aufgenommen wird; derselbe Ansatz wird auch bei Verzug und dünnen Wänden in anderen Werkstoffen genutzt. Der Scan vor HIP entsteht nach der Lösungsglühung, der letzte Scan nach der Zerspanung; die Ausrichtung beider auf dem gefrästen Flansch ergibt zwei Differenzkarten statt einer Zahl.
Die erste Karte zeigt, was sich während des HIP bewegt hat. Kippt der Fensterrahmen zwischen Scan vor HIP und Endscan, ist die Ursache der HIP-Zyklus und seine Vorrichtung, nicht die Zerspanung. Die zweite Karte zeigt, was sich während der Zerspanung bewegt hat, meist ein Spanneffekt und kein thermischer.
Das Ausrichtungsbezugssystem ist der gefräste Flansch, nicht der Rohdruck. Ein roher Flansch würde das Bearbeitungsaufmaß in die Karte mischen, und die Karte zeigte dann eine Bewegung, die in Wahrheit Materialabtrag ist.
Die Freigabeprüfung folgt den Karten. Das Ziel liegt bei 0,2 mm an der Öffnung, die Annahmegrenze bei 0,3 mm. Eine Bewegung zwischen beiden Werten geht vor der Nacharbeit in eine zweite Messung, eine Bewegung über 0,3 mm in Nacharbeit oder Ausschuss. Der Datensatz zeigt, welcher Zyklus sie erzeugt hat.
| Steuergröße | Gießroute | Additive Route | Wirkung auf die Bewegung |
|---|---|---|---|
| Temperaturgradient | Formvorwärmung | Rampe 5 °C/min | Kleinerer Gradient, weniger Wölbung |
| Behinderung | Anschnitt und Kühlkörper | Bauplatte und Stützen | Steuert, wo Spannung einschließt |
| Spannungsarmglühen | Nach dem Ausformen | 1,180 °C/1 h vor HIP | Löst Bauspannung |
| Verdichtung | Speisung über Steiger | HIP bei 100 MPa, 3 h | Schließt Porosität, erzeugt Kriechen |
| Verifikation | Querschliff | Zwei Scans auf Flanschbezug | Trennt die Ursachen |
Die Tabelle ist die Kurzfassung des Artikels: Die Gießroute steuert dieselben vier Größen über andere Hebel, und die Verifikation macht beide Routen prüfbar.
Wann erklärt der Mechanismus den Fehler nicht mehr?
Der Mechanismus erklärt den Fehler nicht mehr, wenn der Querschnitt nicht mehr dünn ist, wenn die Legierung keine Nickel-Superlegierung mehr ist oder wenn die Bewegung von der Vorrichtung statt vom Metall kommt. Jeder dieser Fälle braucht eine andere Erklärung und eine andere Steuerung.
Ein dicker Querschnitt wölbt sich anders, weil der Gradient über die Wand kleiner und die Behinderung verteilt ist. Ein geschlossener Querschnitt verhält sich wieder anders: Das Pulver kann nicht entweichen, und der Innendruck während des HIP wird zum dominierenden Term.
Auch die Legierung zählt. Eine kobaltbasierte Sorte mit anderem Ausdehnungskoeffizienten bewegt sich bei gleichem Gradienten anders, und die 13,9 µm/m·K sind ein GH3536-Wert, kein universeller. Dieselbe Vorsicht gilt für ein Bauteil, das in einer nicht ebenen Vorrichtung spannungsarmgeglüht wurde: Die Karte zeigt dann eine Bewegung, die das Metall nicht verursacht hat.
Außerhalb dieser Grenzen bleibt der Mechanismus ein guter Ausgangspunkt, aber keine Vorhersage. Die ehrliche Antwort ist, das Bauteil in jeder Stufe zu messen und die beiden Karten entscheiden zu lassen, statt eine Zahl aus einem Werkstoffdatenblatt zu versprechen.
Innerhalb der Grenzen wird der Verzug dünnwandiger 3D-Druckteile durch wenige Zahlen beherrscht: 1,8 mm Wand, 40 µm Schichten und eine Lösungsglühung bei 1,180 °C/1 h. Dazu kommen HIP bei 100 MPa und ein Öffnungskriterium von 0,3 mm aus den Scans. Die HIP-Wärmebehandlung beschreibt den Zyklus genauer.
Senden Sie die Zeichnung mit Wanddicke, Fensterlayout und Legierung. Neway prüft den Querschnitt gegen den Mechanismus, schlägt die Scanstufen und das Bezugssystem vor und liefert eine Route, die angibt, wo die Bewegung gemessen wird. Die Prüfung beginnt beim Einkaufsleitfaden für Inconel-Druck und setzt sich über den Service für Superlegierungs-3D-Druck fort, sobald der Querschnitt feststeht.
FAQs
- Brennerliner aus einer Hochtemperatur-Superlegierung: Hält er durch?
- Welche Wanddicke kann ein dünnwandiger Brennerliner tragen?
- Wie lässt sich der Verzug eines Brennerliners beherrschen?
- Wie wird die Fensterbearbeitung eines Brennerliners nach dem Druck ausgeführt?
- Was bestimmt die Lieferzeit eines Brennerliner-Baus?
