GH3536-3D-Druck: Verhalten und Grenzen
GH3536-3D-Druck eignet sich für einen Brennerliner bis etwa 900 °C im Tragwerk und 1 100 °C in sauberer Oxidation, zum Preis der Zerspanbarkeit. Die Legierung ist eine Nickel-Chrom-Eisen-Superlegierung; die Dichte liegt bei 8,22 g/cm³, die Ausdehnung bei 13,9 µm/m·K. Sie ist kein Druckbehälterwerkstoff und kein direkter Ersatz für Inconel 718, wo Festigkeit pro Querschnitt zählt. Die Abschnitte behandeln das Werkstoffverhalten bei Temperatur, nicht eine Sortenempfehlung.
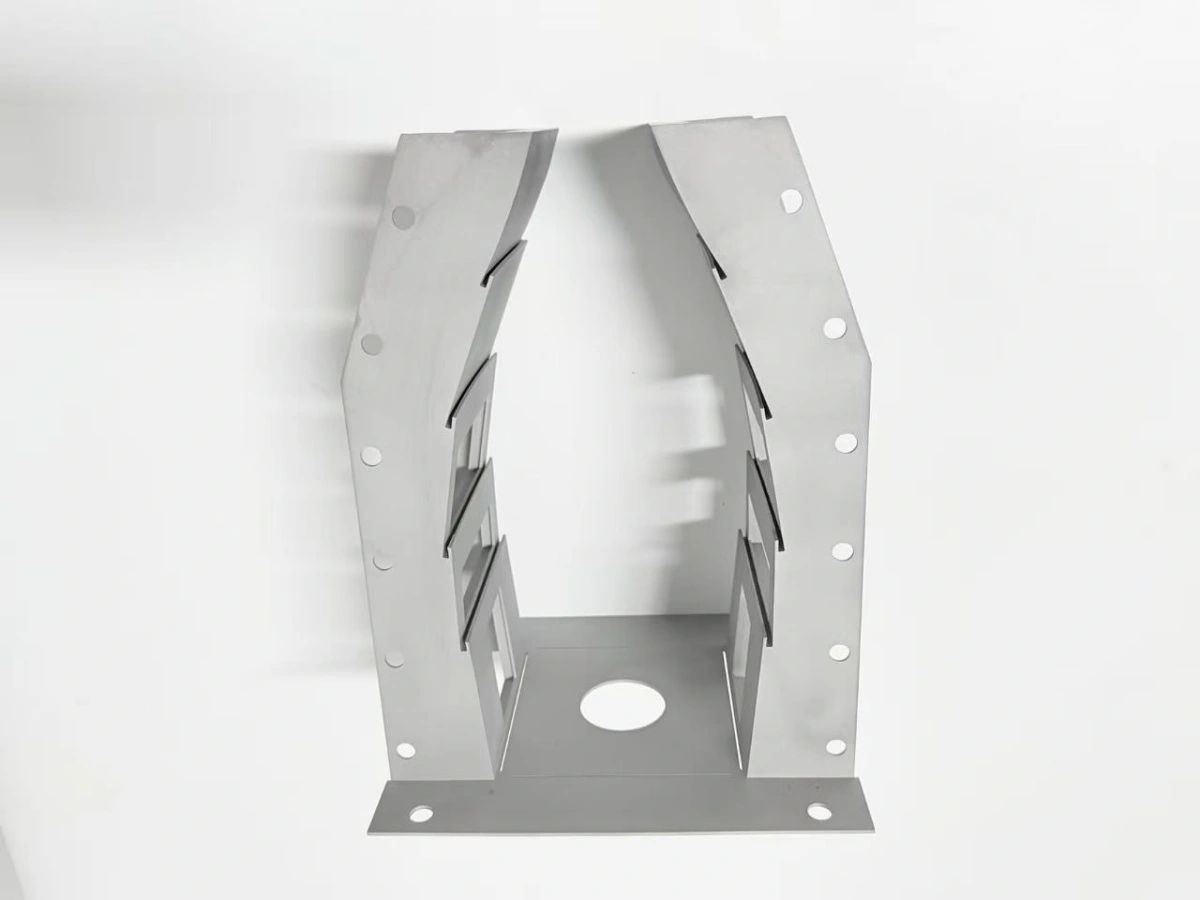
Warum GH3536 für einen Brennerliner?
GH3536 wird gewählt, wenn ein Teil mittlere Hochtemperaturfestigkeit und Oxidationsbeständigkeit braucht und die Alternativen teurer sind oder schlechter zerspanbar. Die Legierung hält nutzbare Festigkeit bis etwa 900 °C im Tragwerk, und ihre Oxidschicht bleibt bis rund 1 100 °C in sauberem Verbrennungsgas schützend.
Gegen 316L ist der Tausch die Temperatur. Ein 316L-Liner ist billiger und leichter zu schweißen, verliert aber über etwa 600 °C nutzbare Festigkeit und zundert im Wechsel schneller. Gegen Inconel 718 ist der Tausch Festigkeit pro Querschnitt und Zerspanaufwand: 718 trägt bei 700 °C mehr Last, ist aber härter zu schneiden und braucht engere Prozesskontrolle.
Die Legierung bringt auch einen Dichtsnachteil. Bei 8,22 g/cm³ ist ein gedruckter Liner schwerer als ein geschweißtes 316L-Teil gleicher Hülle, was an einer bewegten Baugruppe zählt und an einer statischen Testbrennkammer nicht.
Die GH3536-Eigenschaften, die auf einer Zeichnung zählen, sind die Kriechfestigkeit bei 900 °C, die Stabilität der Oxidschicht bis etwa 1 100 °C und die Wärmeausdehnung von 13,9 µm/m·K. Eine Sorte mit geringerer Ausdehnung bewegt sich pro Zyklus weniger, verliert aber meist Festigkeit bei Temperatur.
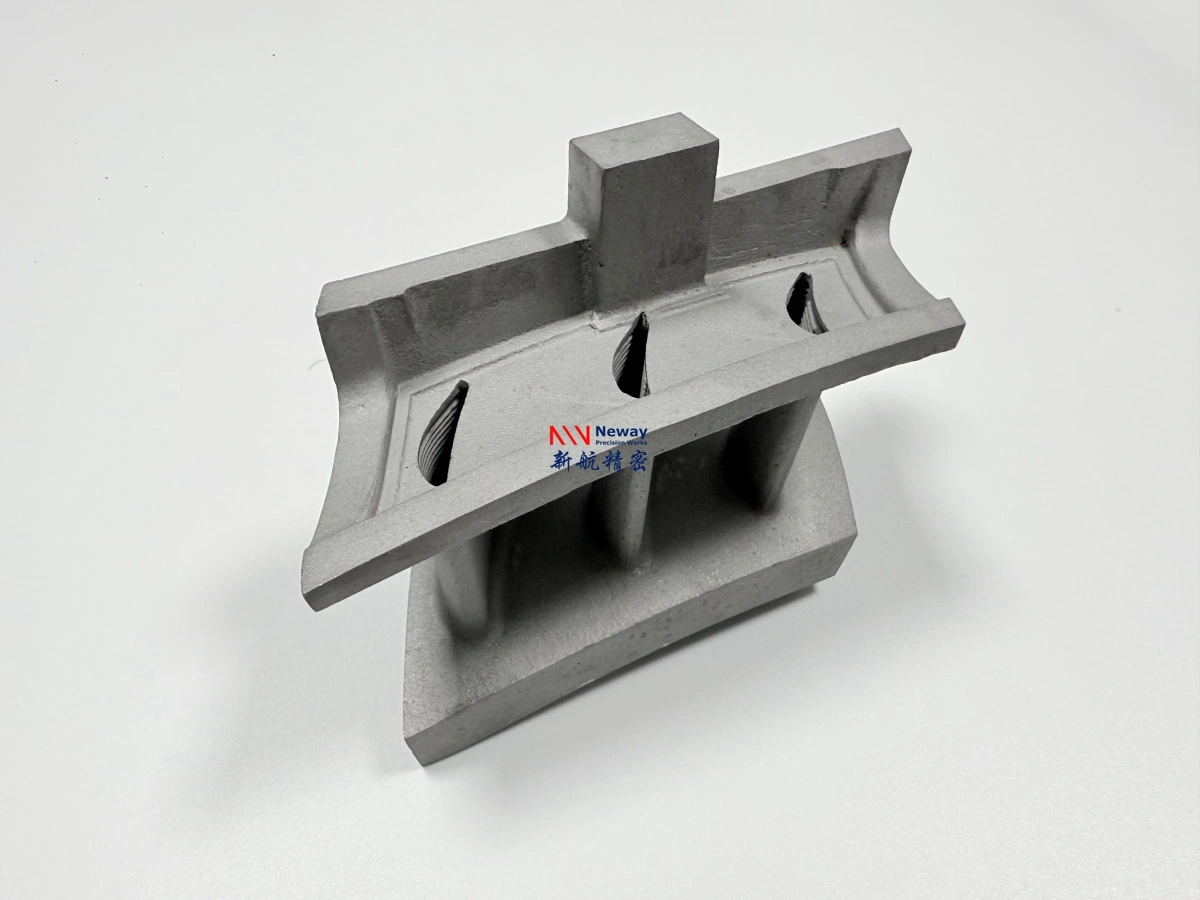
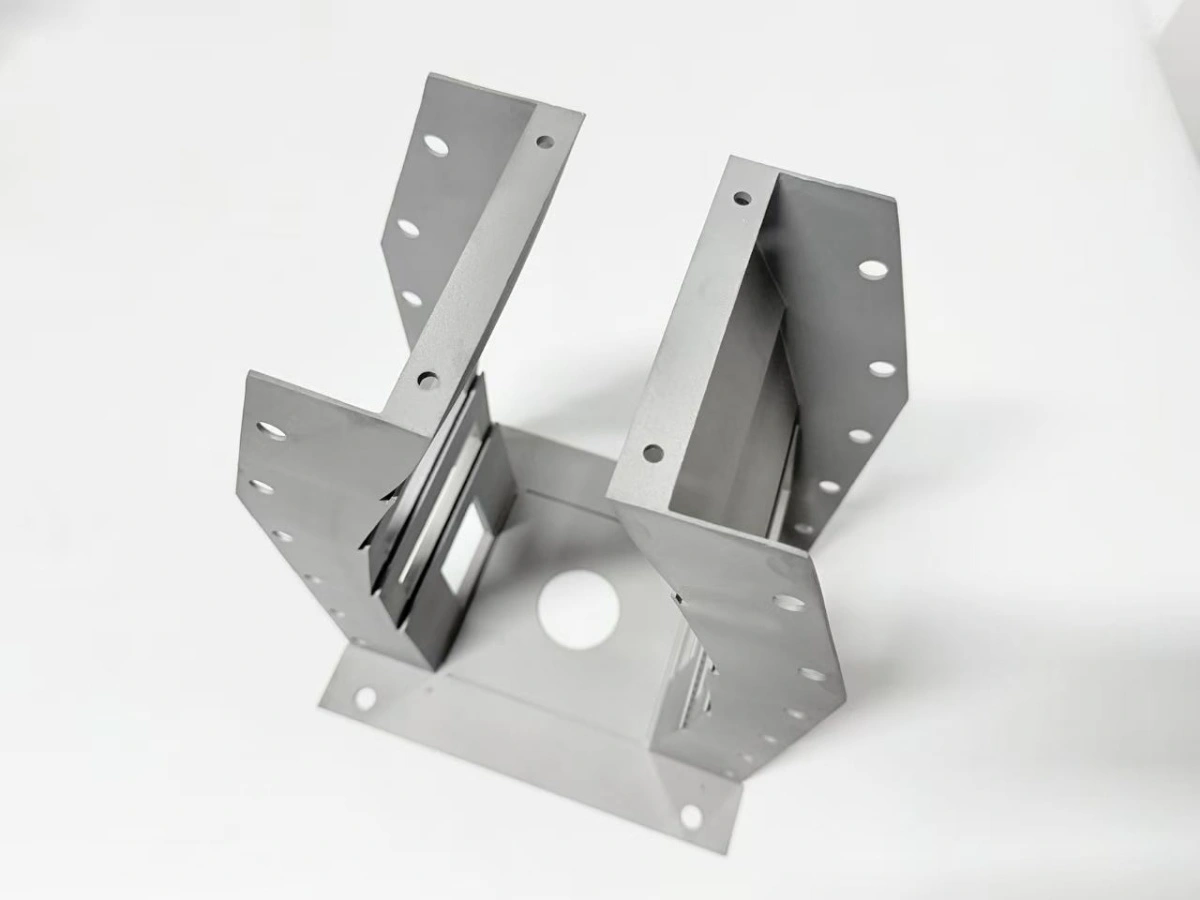
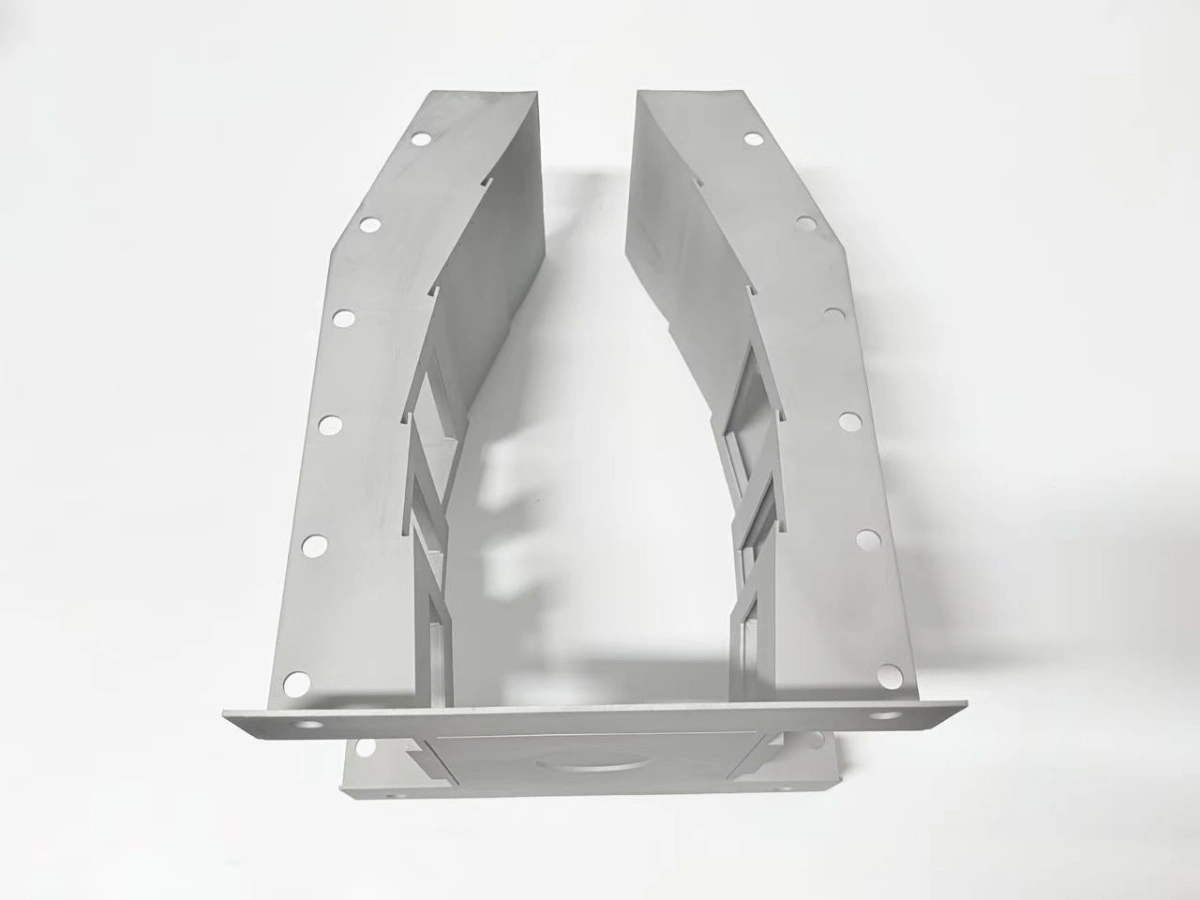
Für einen Brennerliner entscheidet meist die Wand. Eine 1,8 mm Wand in GH3536 trägt den Temperaturgradienten ohne lokale Heißstellen. Die Ausdehnung von 13,9 µm/m·K hält Flansch und Fensterrahmen über einen Zyklus in einem vorhersagbaren Bereich.
Wie verhält sich GH3536 im Laser-Pulverbett?
GH3536-3D-Druck im Laser-Pulverbett (PBF) druckt mit guter Rissunempfindlichkeit und einem engen Parameterfenster, weshalb die Legierung oft für dünne Wände und feine Merkmale genutzt wird. Sie ist bei Eigenspannung weniger gutmütig als 316L, und Querschnitte über etwa 20 mm brauchen einen Spannungsplan vor der Bauprüfung.
Der Bau läuft mit 40 µm Schichten und Sauerstoff bei höchstens 100 ppm in der Kammer. Darüber erhöhen Oxidfilme auf dem Pulver die Porosität und können Bindefehler in der Wand auslösen.
Die Dichte im Bauzustand erreicht mit einem qualifizierten Parametersatz typisch 99,0–99,5 %, und HIP schließt die Restporosität auf 99,5 % oder besser. Die Zahl zählt für einen Liner, weil eine 1,8 mm Wand wenig Querschnitt hat, um eine Pore aufzunehmen.
Nickel-Superlegierung-3D-Druck ändert auch den Prüfplan. Eine GH3536-Wand wird an den Fensterkanten auf Bindefehler geprüft, wo die Laserspur dreht und die lokale Abkühlrate fällt, nicht nur über eine Dichteprobe.
Ein wiederverwendetes Pulver ändert zudem das Druckfenster, deshalb reist die Chargennummer mit dem Bauprotokoll, und die Bewegung der Fensterkante folgt der Notiz zum Dünnwandverzug. Das Pulver selbst ist die zweite Variable. Wiederverwendetes Pulver erhöht Sauerstoff und Stickstoff, und die Legierung reagiert mit etwas höherer Festigkeit und geringerer Duktilität; die Pulvercharge gehört damit zum Werkstoffnachweis, nicht zum Einkauf.
Was ändern Lösungsglühen und HIP?
Lösungsglühen und heißisostatisches Pressen (HIP) bringen die Legierung vom Bauzustand mit Eigenspannung und ausgerichteter Porosität in einen stabilen, nahezu dichten Zustand. Das Lösungsglühen läuft bei 1 180 °C für 1 h, der HIP-Zyklus bei 100 MPa, 1 180 °C, 3 h. Die Reihenfolge zählt mehr als jeder Schritt allein. HIP kann Porosität nicht schließen, die die Oberfläche schon verschlossen hat, und keine Spannung entfernen, die die Vorrichtung eingesperrt hat.
- Lösungsglühung: 1 h Halten bei 1 180 °C, damit sich die Baustruktur auflöst und Spannung abbaut.
- HIP: 3 h bei 100 MPa und 1 180 °C, um innere Porosität zu schließen.
- Im Ofen unter 300 °C abkühlen, bevor die Tür öffnet, um einen neuen Gradienten zu vermeiden.
- Die Bezugsflächen vor der Zerspanung neu messen, weil der Zyklus das Teil bewegt.
Der Ofenbericht zählt so viel wie der Zyklus. Ein Diagramm mit dem Halten bei 1 180 °C, der Druckkurve bei 100 MPa und der Abkühlung unter 300 °C ist der Nachweis, dass das Werkstoffverhalten tatsächlich stattfand. Ein Zertifikat ohne Diagramm ist nur eine Behauptung. Der Zyklus hinterlässt die Legierung weicher und gleichmäßiger als im Bauzustand, und die Wärmebehandlung setzt auch die Bedingung für den HIP-Nachweis, den der Betreiber aufbewahrt.
Wie lässt sich die Legierung nach dem Druck zerspanen?
GH3536 zerspannt schlechter als 316L und besser als Inconel 718, mit starker Neigung zur Kaltverfestigung bei leichtem Schnitt. Die praktische Regel ist, den Schnitt unter der verfestigten Schicht zu halten und die Zugabe in einem oder zwei Schnitten zu nehmen statt in vielen Nachfasern. Die Tabelle nennt das Zerspanfenster für einen gedruckten Liner; Ziel und Annahmeband sind bewusst getrennt.
| Parameter | Bedingung | Ziel | Band (Einheit) |
|---|---|---|---|
| Flanschzugabe | Bauzustand | 1,5 mm | 1,0–2,0 mm |
| Bohrzugabe | Nach HIP gebohrt | 1,0 mm | 0,8–1,2 mm |
| Oberfläche | Schlichten | Ra 1,6 µm | Ra 1,6–3,2 µm |
| Ebenheit | Flanschfläche | 0,05 mm | 0,05–0,10 mm |
| Gewinde | M4 in GH3536 | 1,5×D | 1,5–2,0×D |
Die Zerspanzugabe ist auch ein Terminpunkt. GH3536 trägt pro Stunde etwa halb so viel Volumen ab wie 316L auf derselben Fünfachszelle, und Flansch- und Fensterflächen sind die langsamsten Merkmale, weil sie eine einzige Aufspannung brauchen.
Der Werkzeugverschleiß ist der andere Kostenpunkt. Die Legierung verfestigt und abrasiert Hartmetallschneiden, sodass eine Schlichtplatte, die eine 316L-Charge hält, bei GH3536 mitten in der Charge gewechselt werden muss. Die Designregeln für dünnwandige Teile setzen ohnehin voraus, dass die zerspante Fläche und nicht die gedruckte Fläche das Bezugssystem ist.
Wo ist GH3536 nicht mehr die richtige Wahl?
GH3536 ist oberhalb etwa 1 100 °C in oxidierendem Gas, in schwefel- oder chloridhaltiger Atmosphäre und dort nicht mehr die richtige Wahl, wo der Querschnitt mehr Festigkeit braucht, als die Legierung bei Temperatur trägt. Diese Bedingungen führen zu einer höherfesten Nickel sorte oder zu einer Beschichtung, nicht zu einer dickeren GH3536-Wand.
Der Vergleich, der die meisten Projekte entscheidet, ist der gegen Inconel 718. Bei 700 °C trägt 718 etwa die doppelte Streckgrenze von GH3536, sodass ein lasttragender Halter, der in 718 besteht, in GH3536 mit gleichem Querschnitt nicht besteht. Der umgekehrte Tausch zeigt sich bei Kosten und Zerspanbarkeit, wo GH3536 gewinnt.
Die Hastelloy-X-Alternative ist dieselbe Familie unter anderem Handelsnamen, der Vergleich ist also kaufmännisch und nicht metallurgisch. Wer Hastelloy X bestellt und GH3536 erhält, sollte innerhalb des Normbereichs dasselbe Verhalten erwarten; das Hüttenzeugnis entscheidet die Abnahme, nicht der Name. Gegen 316L ist die Grenze einfacher: 316L genügt bis etwa 600 °C und ist billiger, sodass ein Niedertemperatur-Liner, der nie 700 °C sieht, GH3536 nicht braucht.
Gegen eine Gussroute gewinnt das Drucken unter zwei Bedingungen. Es gewinnt, wenn die Wand unter 2,0 mm liegt und eine Gussform sie nicht sauber füllt, und wenn das erste Teil in Wochen statt Monaten gebraucht wird. Gießen gewinnt, wenn die Serie über einige hundert Teile geht und der Querschnitt dick genug ist, dass ein near-net-Guss weniger Zerspanung braucht als ein gedruckter Rohling.
Es gibt auch eine Geometriebedingung. Ein sehr dicker Querschnitt über etwa 40 mm profitiert weniger von der Legierung, weil der Temperaturgradient und der HIP-Zyklus das Ergebnis bestimmen und eine Guss- oder Schmiederoute der bessere Vergleich sein kann.
Wann gilt diese Werkstoffbeurteilung nicht?
Die Beurteilung gilt nicht, wenn die Beanspruchung Thermoschock aus einem Kaltstart enthält, wenn die Pulvercharge unbekannt ist oder wenn das Teil eine Druckgrenze ist. Jeder dieser Fälle nimmt die Annahme weg, dass das Legierungsverhalten und nicht der Prozessnachweis das Ergebnis entscheidet.
Sie gilt auch nicht für eine Reparaturroute. Eine geschweißte Reparatur an GH3536 braucht ihre eigene Wärmebehandlung und ihre eigene Prüfung, und das beschriebene Verhalten gilt für den ursprünglichen Bau, nicht für die reparierte Zone.
Die Oxidationsgrenze ist eine Betriebsschätzung, keine Zusage. Die 1 100 °C sind Schichtstabilität in sauberem Gas, und eine reale Brennkammer mit Schwefel oder Partikeln kann die Schicht weit unter diesem Wert abbauen.
GH3536-3D-Druck hängt außerdem von der Maschine ab. Ein Parametersatz, der auf einem Lasersystem qualifiziert wurde, überträgt sich nicht unverändert auf ein zweites System, deshalb ist die Werkstoffbeurteilung an den Baunachweis gebunden.
Schließlich stammen die Zahlen hier aus ASTM B435 und ASM Handbook Vol. 4 sowie dem qualifizierten Parametersatz; ein anderer Pulverlieferant oder eine andere Maschine ändert das Druckfenster, und die Beurteilung muss für den neuen Bau neu laufen statt kopiert zu werden.
Senden Sie die Beanspruchung, den Querschnitt und die Fügeroute. Neway vergleicht sie mit diesem Werkstoffverhalten, markiert, wo GH3536 trägt und wo eine höhere Sorte nötig ist, und gibt eine Route mit Wärmebehandlung und Zerspanfenster für diesen Querschnitt zurück.
FAQs
- Brennerliner aus einer Hochtemperatur-Superlegierung: Hält er durch?
- Welche Wanddicke kann ein dünnwandiger Brennerliner tragen?
- Wie lässt sich der Verzug eines Brennerliners beherrschen?
- Wie wird die Fensterbearbeitung eines Brennerliners nach dem Druck ausgeführt?
- Was bestimmt die Lieferzeit eines Brennerliner-Baus?