3D-gedruckter Brennerliner: vom Pulver zum geprüften Bauteil
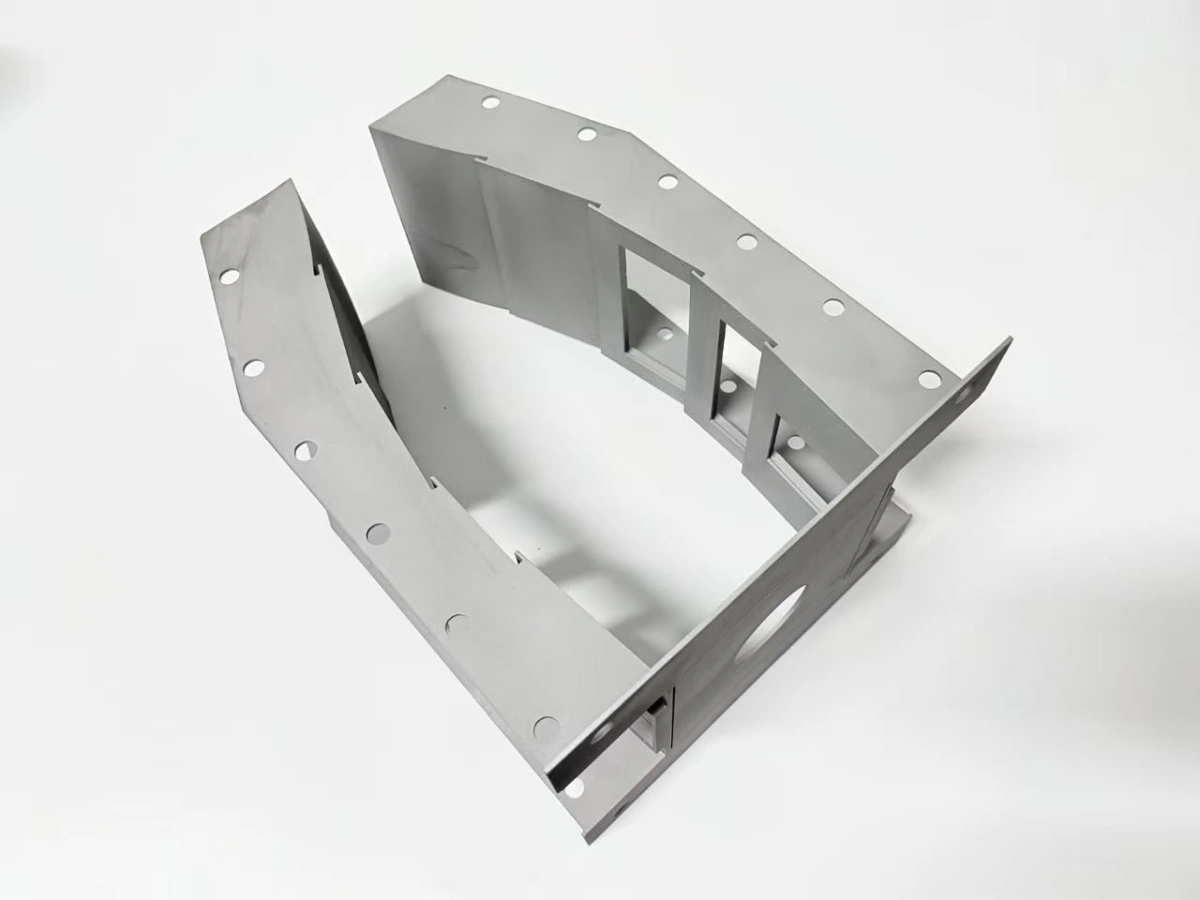
Ein 3D-gedruckter Brennerliner durchläuft bis zur Freigabe fünf Stufen: Drucken, Lösungsglühung, heißisostatisches Pressen, Zerspanen der Schnittstellen und zwei Scans. Beim GH3536-Liner in diesem Fall beträgt die Wand 1,8 mm, die Schichten 40 µm, und die Freigabe verlangt 0,05 mm Ebenheit an der Flanschfläche gegen ein Annahmeband von 0,10 mm. Die Reihenfolge ist fest: eine übersprungene Stufe verschiebt das Risiko auf die nächste, wo es teurer zu beheben ist.
- Den Liner in GH3536 mit 40 µm Schichten drucken.
- Eigenspannungen bei 1.180 °C für 1 h abbauen.
- Heißisostatisch bei 100 MPa für 3 h pressen.
- Die Schnittstelle in einer Aufspannung zerspanen.
- Scannen, messen und gegen die Zeichnung freigeben.
Warum einen Brennerliner drucken statt Blech zu schweißen?
Das Drucken entfernt die Schweißnähte, die ein geschweißter Liner quer durch die heißeste Wand legt. Ein geschweißter Liner braucht geformte Bleche, eine Vorrichtung, eine Schweißfolge, ein Spannungsarmglühen und ein Richtverfahren, und jede Naht hinterlässt eine wärmebeeinflusste Zone, in der Oxidation beginnt. Heißgasnahe Bauteile aus dem Druck kommen einteilig ohne Naht auf der Gasseite.
Der Vorteil ist thermisch, nicht mechanisch. Ein gedruckter Liner kommt mit integrierten Flanschen und Fensterrahmen aus der Maschine, spart also Schweißvorbereitung und Blechumformung, braucht dafür aber zwei Ofenzyklen und zwei Scans. Diese Schritte ersetzen die Folge aus Schweißen und Richten, und deshalb wird die Route als Kette geplant und nicht als Warteschlange einzelner Aufträge.
Deshalb beginnt ein Projekt für einen metallgedruckten Brennerliner mit einer Bauprüfung statt mit einer Bestellung: Die thermische Kette bestimmt Kosten und Risiko, nicht die Maschinenstunden.
Die Stückzahl entscheidet. Ein einzelner Liner oder ein Prototyp in Fünferstückzahl ist gedruckt günstiger, weil keine Werkzeuge nötig sind, während ein gegossener Liner ein Muster und einen Guss braucht und bei 4–6 Wochen beginnt. Ab einigen hundert Stück pro Jahr amortisieren sich die Werkzeuge, und Gießen oder Schweißen kann wieder gewinnen.
Was muss vor dem Bau geprüft werden?
Ein 3D-gedruckter Brennerliner wird vor dem ersten Pulver gegen vier Baugrenzen geprüft. Verfehlt ein Liner eine davon, wird er umkonstruiert oder geteilt, bevor ein Maschinenslot gebucht wird.
- Wanddicke: 1,8 mm bei diesem Liner, 1,5 mm als Untergrenze.
- Überhang: 45° zur Senkrechten.
- Pulverauslauf: mindestens 3 mm Öffnung.
- Bauraum: innerhalb der 400 × 250 mm Platte.
Die Wanddicke ist die erste Grenze. Dieser Liner läuft mit 1,8 mm, und 1,5 mm ist die praktische Untergrenze für einen offenen Querschnitt, der nach dem heißisostatischen Pressen (HIP) noch flach bleiben muss; darunter brauchen die Rahmen lokale Verdickungen. Die Designregeln für dünnwandige Bauteile liefern Rahmen- und Rippenmaße, die diese Grenze stützen.
Das Pulver ist der zweite Eingang. Die GH3536-LPBF-Charge wird vor dem Bau gegen die Chemie nach ASTM B435 geprüft, und die Maschine fährt einen Parametersatz für den ganzen Auftrag: 40 µm Schichten, 285 W Laserleistung und 960 mm/s Scangeschwindigkeit. Ein Satz hält die thermische Historie von der ersten bis zur letzten Schicht gleich.
| Bauprufung | Grenze für diesen Liner | Folge bei Verfehlen |
|---|---|---|
| Wanddicke | 1,8 mm (Untergrenze 1,5 mm) | Querschnitt bewegt sich nach HIP |
| Überhangwinkel | ≤45° zur Senkrechten | Ansatz am Fensterrahmen |
| Pulverauslauf | ≥3 mm an jeder Ecke | Restpulver, schweres Bauteil |
| Bauraum | Innerhalb 400 × 250 mm | Geteilter Bau, zusätzliche Naht |
| Pulverchemie | ASTM B435 für GH3536 | Falsche Schmelze |
Die Tabelle ist eine Freigabeprüfung und keine Wunschliste: Ein Slot wird erst gebucht, wenn alle fünf Zeilen bestehen.
Die Prüfung wird bei jeder Zeichnungsänderung wiederholt. Ein neues Fensterlayout verschiebt die Stützplanung, eine neue Legierung verschiebt den HIP-Zyklus, und eine neue Wanddicke verschiebt das Bearbeitungsaufmaß, deshalb wird die Bauprüfung gegen die neue Revision neu ausgegeben, bevor ein zweiter Bau gebucht wird.
Wie wird der Liner ausgerichtet, gestützt und behandelt?
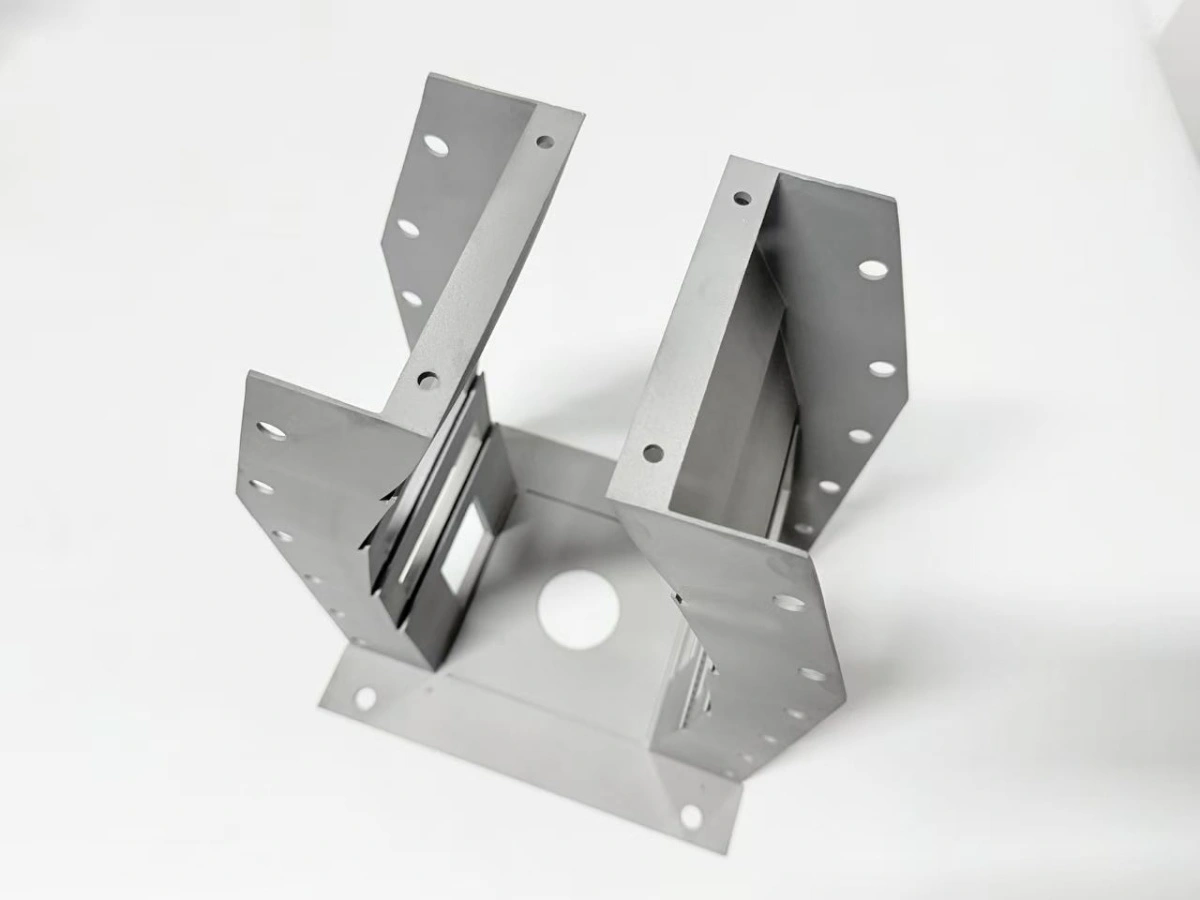
Der Liner steht auf seinem Bodenflansch, damit die Fensterrahmen ohne Stützen wachsen, und die Lösungsglühung läuft vor dem HIP, sobald das Pulver entfernt ist. In dieser Ausrichtung steigen die 1,8 mm Wände senkrecht auf, und die Fenster öffnen sich in Baureichtung.
Der Stützkontakt bleibt auf der Seite des Bearbeitungsaufmaßes. Die Punkte berühren die Flächen, die 1,0 mm Bearbeitungsaufmaß tragen, sodass die Stützspuren mit dem ersten Schnitt verschwinden und nie auf einer Dichtfläche landen. Die Fensteröffnungen sind auf die Bahn des Beschichters ausgerichtet, damit die Klinge keine ungestützte Kante erwischt und Pulver über den Rahmen zieht.
Die Pulverentfernung ist ein Prozessschritt und kein Ausschütteln. Der Liner wird vibriert, gegen die CAD-Masse gewogen und durch die Fenster mit einem Endoskop geprüft. Ein 3D-gedruckter Brennerliner, der 2 % zu schwer ist, geht in einen zweiten Zyklus, weil eingeschlossenes Pulver beim HIP wandert und die Wand verzieht. Bauten aus Pulverbettfusion dieser Größe werden vor der Zerspanung auf Beschichterspuren geprüft.
Danach folgt die Lösungsglühung, gehalten bei 1.180 °C für 1 h und im Ofen abgekühlt. Es läuft vor dem HIP, damit die Bau-Eigenspannungen abgebaut sind, solange der Querschnitt noch offen ist; die Aufheizrate liegt bei 5 °C/min, und die Tür öffnet erst unter 300 °C. Der Scan vor dem HIP entsteht innerhalb von 24 h nach diesem Zyklus, weil er die Basis für alle späteren Vergleiche ist.
Welche Flächen und Bohrungen muss ein 3D-gedruckter Brennerliner zerspanen?
Die Schnittstelle wird in einer Aufspannung zerspannt und lässt 1,0 mm auf den Flanschflächen und 0,4 mm in den Bohrungen vor dem letzten Schnitt stehen. Fensterrahmen und Flanschfläche kommen aus derselben Spannung, sodass das Ebenheitsziel von 0,05 mm und die Bohrungslage von ±0,05 mm denselben Bezugsrahmen teilen.
Das Bearbeitungsaufmaß wird pro Fläche gesetzt: 1,0 mm am Flansch, 0,8 mm an den Fenstersitzen und 0,4 mm in den Bohrungen, das Minimum für eine saubere Bohrung mit starrem Werkzeug. Die Spannkraft bleibt bei oder unter 0,5 MPa, weil eine 1,8 mm Wand darüber nachgibt und der Schnitt dann nur wahr misst, solange das Bauteil gespannt ist.
Die Gewinde schließen die Kette ab. Die M4-Bohrungen werden gebohrt, angefast und auf 1,5×D geschnitten, und jedes Gewinde wird mit einer Gut-Schlecht-Lehre geprüft, bevor das Bauteil die Maschine verlässt. CNC-Zerspanung der Schnittstelle macht aus der gedruckten Form einen Liner, der auf einen Prüfstand passt.
| Merkmal | Bearbeitungsaufmaß | Kriterium | Verfahren |
|---|---|---|---|
| Flanschfläche | 1,0 mm | Ebenheit 0,05 mm Ziel, 0,10 mm Annahme | Stirnfräsen, eine Aufspannung |
| Fenstersitz | 0,8 mm | Parallel zur Schnittstelle | Gleiche Aufspannung |
| Bohrungen | 0,4 mm | Lage ±0,05 mm | Bohren und Reiben |
| M4-Gewinde | — | 1,5×D Tiefe, Gut-Schlecht | Gewindeschneiden, Lehre |
Ein gerissenes Gewinde wird nur repariert, wo die Zeichnung einen Einsatz erlaubt; sonst wird der Liner verschrottet, weil ein nachgeschnittenes Gewinde in einer 1,8 mm Wand keine Reserve hat. Der Lehrennachweis bleibt in der Wegbegleitkarte, sodass ein bestandenes Gewinde bis zum Bediener und zum Werkzeug zurückführbar ist.
Beide Tabellen machen die Route prüfbar: Bearbeitungsaufmaß und Kriterium lassen sich ohne Zeichnung vergleichen.
Wie wird der fertige Liner geprüft?
Die Prüfung belegt die Zeichnung und nicht die Lebensdauer. Das Freigabepaket für diesen Liner besteht aus einem Endscan, einem Bericht der Messmaschine über die zerspannten Merkmale, einem Ebenheitsprotokoll und einem Materialzeugnis.
Der Scan schließt den Kreis. Die Basis vor dem HIP und der Endscan werden auf dem zerspannten Flansch ausgerichtet, sodass die Differenzkarte Bewegung aus dem HIP und Bewegung aus der Zerspanung trennt. Ein Fenster außerhalb von ±0,9 mm geht in die Nacharbeit, und nach der Nacharbeit folgen ein zweiter Scan und ein zweiter Bericht. Bei einem 3D-gedruckten Brennerliner trägt der Bericht zusätzlich die Couponnummer, damit Maß- und Materialnachweis bei der Freigabe zusammenfinden.
Die Ebenheit wird auf einer Messplatte mit einer Messuhr an neun Punkten gemessen, und die Messmaschine fährt dieselben neun Punkte für den Nachweis. Beide Verfahren werden vor der Unterschrift verglichen, und eine Abweichung über 0,01 mm löst eine Nachmessung aus statt einer Ermessensentscheidung.
Die Dichte wird an einem Zeugen-Coupon geprüft, der im selben HIP-Behälter mitläuft, über Metallografie und Korngröße nach ASTM E112. Die Nomenklatur folgt ISO/ASTM 52900, damit der Bericht für Konstrukteur und Qualitätsingenieur gleich liest.
Keines dieser Dokumente behauptet ein Prüfstandsergebnis, eine Kundenabnahme oder eine Zertifizierung. Die Freigabeprüfung ist die Zeichnung plus der Couponnachweis; die Lebensdauer braucht ein Qualifikationsprogramm, das ein einzelner Bau nicht liefern kann.
Wann ist Drucken nicht der richtige Weg?
Drucken verliert seinen Sinn, wenn die Serie groß wird, der Querschnitt geschlossen ist oder das Bauteil eine Qualifikation braucht, die ein einzelner Bau nicht tragen kann. Die Route ist für offene, dünnwandige Liner als Einzelstück oder kleine Serie gebaut.
Die erste Grenze ist die Stückzahl. Ab einigen hundert Stück pro Jahr amortisieren sich Werkzeuge für Guss oder Schweißbau, und die Kosten pro Teil fallen unter einen Druckbau. Die zweite ist die Geometrie: Ein geschlossener Querschnitt kann kein Pulver abgeben, also wird er mit Auslauföffnungen umkonstruiert oder auf ein anderes Verfahren geleitet, meist Guss oder Schweißbau.
Die dritte ist die Zertifizierung. Ein Flug- oder druckbeaufschlagtes Bauteil braucht Zugproben, Losrückverfolgbarkeit und eine Bemessungsgrundlage; ein einzelner Baubericht ist dieses Programm nicht. Die Route deckt einen Prototyp oder ein Serienbegleitbauteil ab, kein zertifiziertes Bauteil.
Die vierte Grenze ist der Druckbehälterfall. Eine dichte Wand nach dem HIP reicht nicht, denn die Auslegung braucht eine Druckprüfung und eine Berstmarge, die ein allgemeiner Werkstattbericht nicht abdeckt; diese Arbeit gehört in eine qualifizierte Druckbehälterroute und nicht in ein Druckangebot.
Innerhalb des Rahmens machen die obigen Regelungen die Route wiederholbar: 1,8 mm Wand, 40 µm Schichten, 1.180 °C/1 h Lösungsglühung, 100 MPa HIP, 0,05 mm Ebenheitsziel und ±0,9 mm Fensterlage. Außerhalb ist die ehrliche Antwort ein anderes Verfahren.
Senden Sie die Zeichnung mit Fensterlayout, Flanschangabe und Legierung. Neway liefert eine Bauprüfung, die die vier Baugrenzen markiert, einen Bearbeitungsaufmaß- und Bezugsplan für die zerspannten Flächen und einen Termin gegen die eingefrorene Revision. Der kommerzielle Weg für einen 3D-gedruckten Brennerliner beginnt beim Einkaufsleitfaden für Inconel-Druck und führt über die Seite zum Superlegierungs-3D-Druck, sobald die Revision steht.
FAQs
- Brennerliner aus einer Hochtemperatur-Superlegierung: Hält er durch?
- Welche Wanddicke kann ein dünnwandiger Brennerliner tragen?
- Wie lässt sich der Verzug eines Brennerliners beherrschen?
- Wie wird die Fensterbearbeitung eines Brennerliners nach dem Druck ausgeführt?
- Was bestimmt die Lieferzeit eines Brennerliner-Baus?