
कास्ट मैनिफोल्ड रिकवरी केस: एक विकृत पतली दीवार वाला हिस्सा
विकृत पतली दीवार वाला कास्ट मैनिफोल्ड नए वैक्स पैटर्न से ठीक हुआ। पैटर्न 1.8% क्षतिपूर्ति पर बढ़ाया गया, पहली ढलाई सीधी करके नहीं; पहली ढलाई फ्लैंज पर मुड़ी और फ्लैटनेस बैंड में नहीं आई; सीधा करना तनाव को हटाता नहीं, खिसकाता है।
दूसरे पैटर्न ने संकुचन पथ, फीडिंग और शेल कार्यक्रम बदला। उस पैटर्न से बना पहला हिस्सा मशीनिंग से पहले फ्लैटनेस जाँच में पास हुआ।
यह रिकॉर्ड एक हिस्सा परिवार और एक मार्ग का है। यह सामान्य समाधान का दावा नहीं करता। संख्याएँ केस फ़ाइल से हैं; तंत्र अलग ज्ञान लेख में है।
|
|
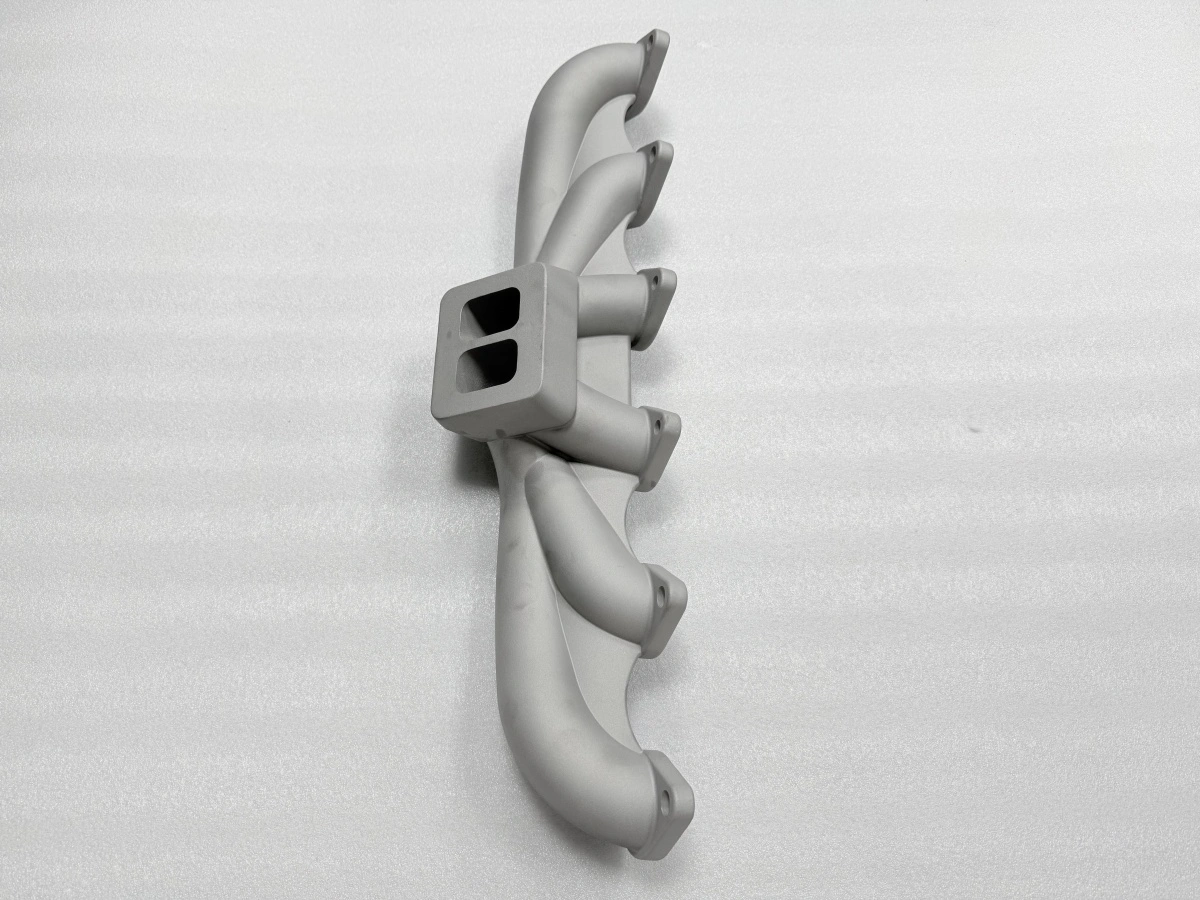
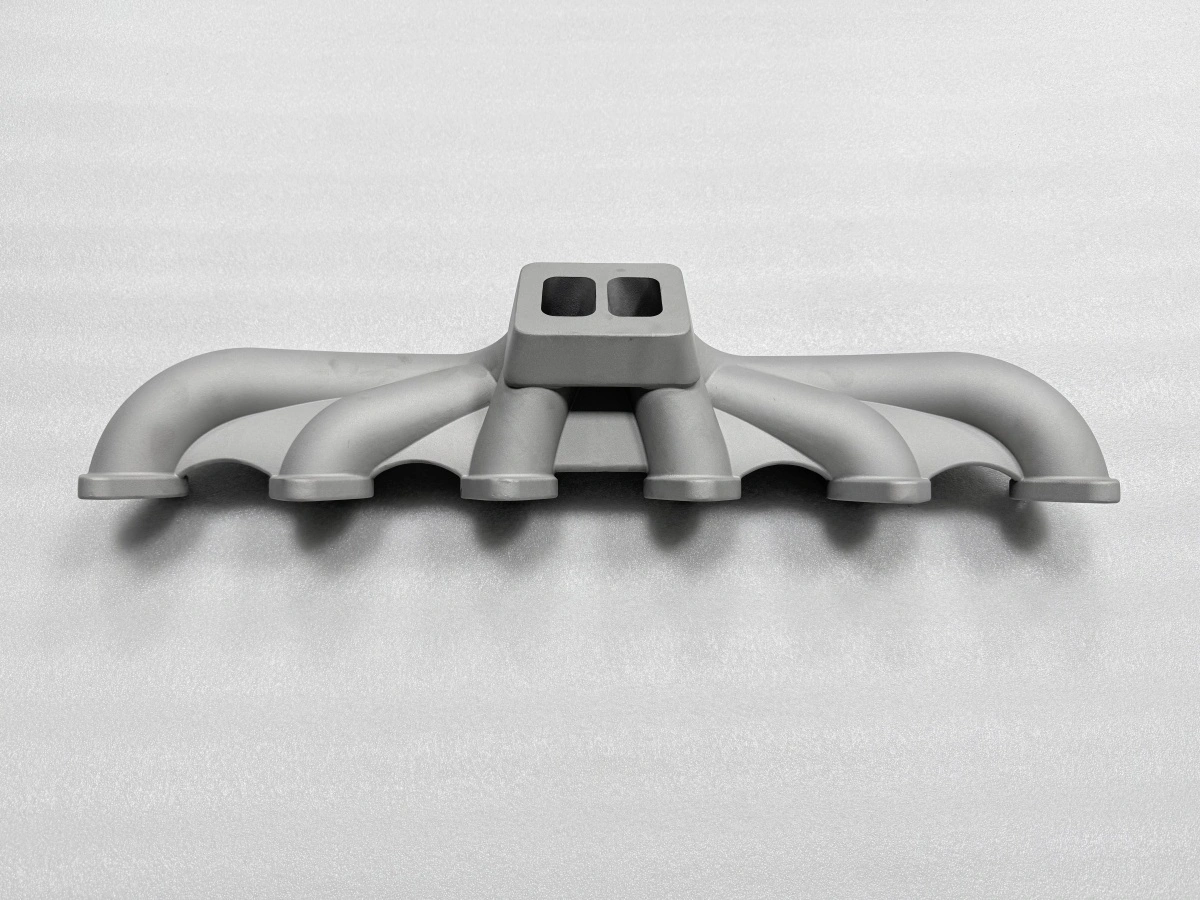
कास्ट मैनिफोल्ड रिकवरी केस कहाँ से शुरू हुआ?
शुरुआत पतली दीवार वाले स्टेनलेस स्टील मैनिफोल्ड से हुई। इसमें छह पाइप और दो-पोर्ट फ्लैंज था। फ्लैंज की सतह मशीनिंग के बाद सपाट रहनी थी।
कास्टिंग मार्ग इसलिए चुना गया क्योंकि ज्यामिति पहले से कास्टिंग थी और बैच छोटा था। पैटर्न वैक्स में प्रिंट हुआ, शेल बना, ढलाई हुई और हिस्सा निकाला गया।
पहला हिस्सा मशीनिंग से पहले कोऑर्डिनेट मेज़रिंग मशीन (CMM) पर मापा गया (केस फ़ाइल)। फ्लैंज सतह 0.05–0.10 mm स्वीकृति बैंड से बाहर थी।
दो-पोर्ट फ्लैंज पर मोड़ दिखा, पाइप की ओर ऊँची थी। हिस्सा रद्द नहीं हुआ; यह अगले पैटर्न का निर्णय बना।
चार मानों ने काम तय किया। संकुचन 1.5–2.5%, सीधा करने की छूट 0.5–1.5 mm।
साथ में 850–950 °C तनाव-मुक्ति और 0.05–0.10 mm फ्लैटनेस बैंड। इन मानों ने हर बदलाव की सीमा तय की।
पहली ढलाई कहाँ विकृत हुई?
मोड़ फ्लैंज पर शुरू हुआ, पाइप पर नहीं। पतली पाइप दीवार पहले जमी और कठोर हो गई।
फ्लैंज ब्रिज अधिक देर तरल रहा और बाद में सिकुड़ा। शेल ने पाइप की ओर पकड़ रखी, जबकि फ्लैंज हिलता रहा। परिणाम फ्लैंज सतह पर मोड़ था।
प्रिंटेड वैक्स पैटर्न: पैटर्न मानक दर पर बढ़ाया और पाँच परतों का शेल बना।
ढलाई और निकासी: हिस्सा मानक दिशा में ढाला गया और ठंडा होने पर निकाला गया।
पहला मापन: फ्लैंज सतह CMM पर 0.05–0.10 mm बैंड से बाहर।
निर्णय: पहली ढलाई सीधी करने के बजाय पैटर्न दोबारा प्रिंट किया गया।
फीडिंग एकतरफा थी। फ़ीड वाली ओर अधिक देर गर्म रही और बाद में सिकुड़ी। इसने मोड़ में ऐंठन जोड़ी।
पहले रिकॉर्ड ने दोनों प्रभाव अलग नहीं किए। इसलिए दूसरे पैटर्न ने पैमाना और फीडिंग दोनों बदले।
शेल कार्यक्रम भी कारण का हिस्सा था। पाँच परतें पाइप जोड़ को फ्लैंज संकुचन रोकने लायक पकड़ती थीं। शेल ऐसा लीवर था जो डिज़ाइन बदले बिना हिल सकता था।
दूसरे पैटर्न में क्या बदला?
दूसरे पैटर्न में चार बदलाव आए। हर बदलाव अलग किनारे पर था, और हर एक ढलाई से पहले दर्ज हुआ। पहला, वैक्स पैटर्न 1.8% बढ़ाया गया, 1.5–2.5% सीमा के भीतर। नए पैमाने ने फ्लैंज को शेल पकड़ने से पहले अधिक सिकुड़ने की जगह दी।
दूसरा, फीडिंग एकतरफा से सममित हुई। दूसरे गेट ने पहले की जगह ली। फ़ीड वाली ओर अकेली गर्म नहीं रही, इसलिए ऐंठन घटी।
फीडिंग तापीय डिज़ाइन नहीं थी। यह लेआउट बदलाव था जिसे पैटर्न में खोदा जा सकता था। तीसरा, शेल पाँच से सात परतों पर गया। अतिरिक्त परतों ने पाइप जोड़ से दूर शेल को कठोर किया और जोड़ को हिलने दिया।
बदलाव पहली शेल पर ढलाई से पहले जाँचा गया। चौथा, डीवैक्सिंग धीमी की गई। धीमी गर्मी ने शेल को सूखने का समय दिया और जोड़ पर दरार का जोखिम घटाया।
कार्यक्रम लिखा गया ताकि अगला बैच दोहरा सके। पैटर्न और शेल बदलाव अलग रिकॉर्ड रहे; अकेले कोई भी अनुमान होता।
कौन-से लीवर ने दीवार पकड़ी?
दीवार तीन लीवर ने मिलकर पकड़ी। पहला संकुचन क्षतिपूर्ति; 1.8% पैमाने ने फ्लैंज को सिकुड़ने दिया जबकि पाइप दीवार हिल सकती थी; दूसरा फीडिंग लेआउट; सममित फीडिंग ने फ्लैंज के दोनों ओर तापमान करीब रखा, इसलिए संकुचन अधिक एकसमान रहा। तीसरा शेल। सात परतों ने शेल का आकार पकड़ा, पाइप जोड़ को दबाए बिना; शेल जहाँ ज़रूरी था वहाँ कठोर और जहाँ हिस्से को हिलना था वहाँ लचीला रहा; यही अलगाव बदलाव का मुद्दा था, और ढलाई से पहले शेल पर जाँचा गया।
तनाव-मुक्ति निकासी के बाद और मशीनिंग से पहले हुई। हिस्सा 850–950 °C पर रखा गया, फिर भट्टी में ठंडा हुआ। तनाव-मुक्ति के बाद फ्लैटनेस दोबारा जाँची गई, क्योंकि पहले और बाद का मापन अलग हो सकता है; रिलीज़ ने मुक्ति के बाद का मान लिया, निकासी के बाद का नहीं।
0.5–1.5 mm सीधा करने की छूट ड्रॉइंग पर रही। इसका उपयोग हिस्सा मोड़ने के लिए नहीं हुआ। यह इसलिए थी कि मशीनिंग फ्लैंज सतह साफ कर सके, दीवार काटे बिना; छूट और फ्लैटनेस बैंड अलग संख्याएँ हैं; केस ने दोनों उपयोग कीं।
कास्टिंग की जाँच कैसे हुई?
जाँच फ्लैंज सतह और दीवार मोटाई के इर्द-गिर्द बनी। दूसरे पैटर्न के पहले हिस्से पर चार जाँचें दर्ज हुईं।
जाँच | मापन | मानदंड | रिकॉर्ड |
|---|---|---|---|
फ्लैटनेस | CMM पर फ्लैंज सतह | 0.05–0.10 mm | बैंड में |
दीवार मोटाई | छह पाइप दीवारें | ड्रॉइंग न्यूनतम | मापा गया |
तनाव-मुक्ति | भट्टी चक्र | 850–950 °C | दर्ज |
छूट | फ्लैंज सतह छूट | 0.5–1.5 mm | मापा गया |
CMM मापन तीन बिंदु सहारे पर लिया गया, क्लैंप करके नहीं। क्लैंप मुड़े फ्लैंज को सपाट दबाकर त्रुटि छिपा सकता है। सहारे के बिंदु चिह्नित किए गए ताकि अगला हिस्सा उसी तरह मापा जाए।
दीवार मोटाई जाँच ने हर हिस्से पर वही छह बिंदु उपयोग किए। बिंदु पाइप जोड़ और पाइप मध्य में थे। रिकॉर्ड मानों की तालिका थी, अनुरूपता की मुहर नहीं।
यह रिकॉर्ड क्या सिद्ध करता है?
यह सिद्ध करता है कि यह हिस्सा परिवार पैटर्न, फीडिंग और शेल बदलकर, और मशीनिंग से पहले मापकर ठीक हो सकता है। यह नहीं कि हर विकृत कास्टिंग बच सकती है; दरार, कोल्ड शट या ड्रॉइंग न्यूनतम से कम दीवार वाला हिस्सा नए पैटर्न से नहीं बचता; रिकॉर्ड स्वीकृति नियम भी तय नहीं करता; 0.05–0.10 mm बैंड ड्रॉइंग और मशीनिंग योजना का है। सीमा ज्यामिति है। कम लंबाई-मोटाई अनुपात वाला ठोस हिस्सा शायद वही बदलाव न चाहे; सभी दिशाओं में स्वतंत्र रूप से सिकुड़ने वाला हिस्सा बिना पैमाना बदले पास हो सकता है; अगर मोड़ केवल मशीनिंग के बाद दिखे, तो पैटर्न सही जगह नहीं है; फिक्स्चर और कट जाँचें।
इस बैंड के लिए कार्य क्रम: संकुचन क्षतिपूर्ति तय करें, फीडिंग सममित करें, जोड़ से दूर शेल कठोर करें, डीवैक्सिंग धीमी करें। फिर पहला हिस्सा CMM पर मापें। अगर मार्ग प्रिंटिंग पर जाए, मापन योजना वही रहती है; विफलता का तरीका ज्यामिति के साथ चलता है, प्रक्रिया के साथ नहीं।
ड्रॉइंग, दीवार नक्शा और फ्लैटनेस आवश्यकता Neway को भेजें। टीम बताएगी कि कास्टिंग या प्रिंटिंग या ऑपरेशनों के बीच तनाव-मुक्ति सही मार्ग है। यह समीक्षा एक बार की बचत को दोहराने योग्य योजना बनाती है।
FAQs
