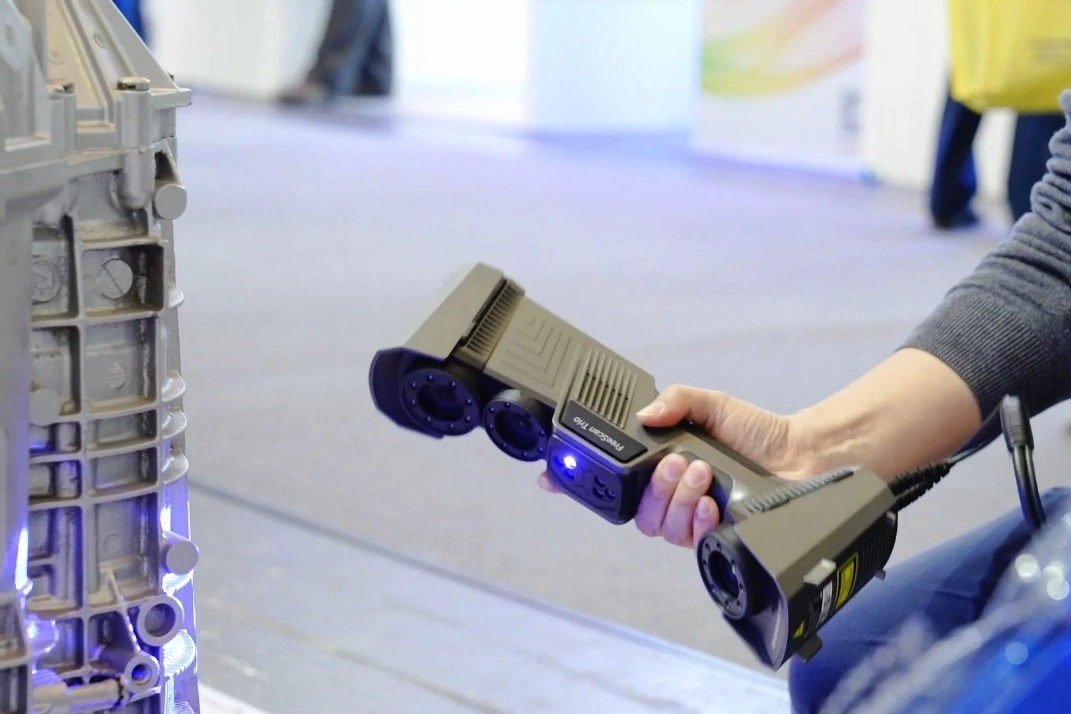
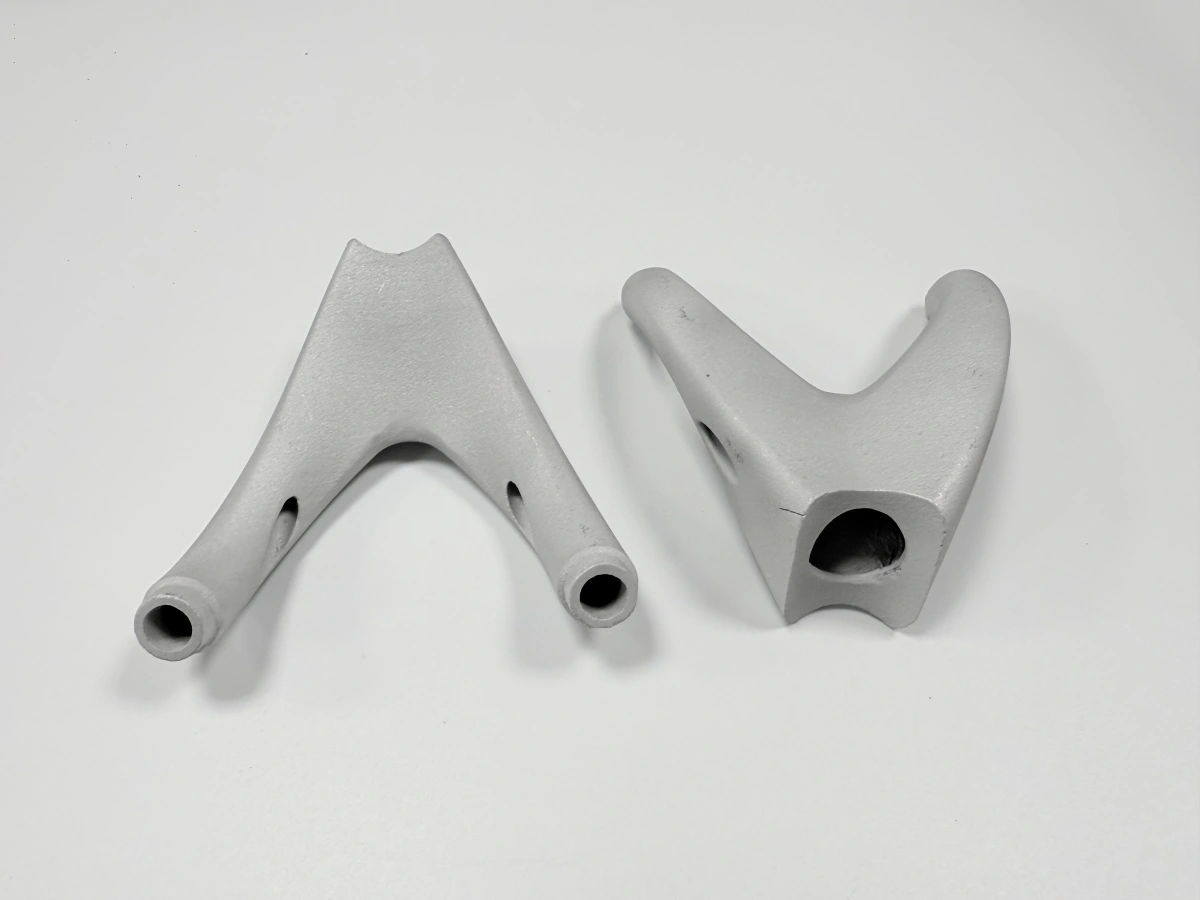
3D प्रिंटेड वैक्स पैटर्न प्रक्रिया: प्रिंट से वैक्यूम कास्टिंग तक
प्रिंटिंग कास्टिंग के लिए ज़रूरी टूलिंग चरण हटा देती है. इसके अलावा कुछ नहीं बदलता. सिरेमिक शेल वही रहता है. डीवैक्स, बर्नआउट और वैक्यूम पोर भी वही रहते हैं. एक फाउंड्री नए उपकरण के बिना यह रूट अपना सकती है. केवल तीन नए निर्णय हैं: रेज़िन, पैटर्न का थर्मल विस्तार और प्रिंट ओरिएंटेशन. यह पेज 3D प्रिंटेड वैक्स पैटर्न प्रक्रिया को फाउंड्री रूट मानता है. यह इसे केवल प्रिंटिंग का काम नहीं मानता.
|
|
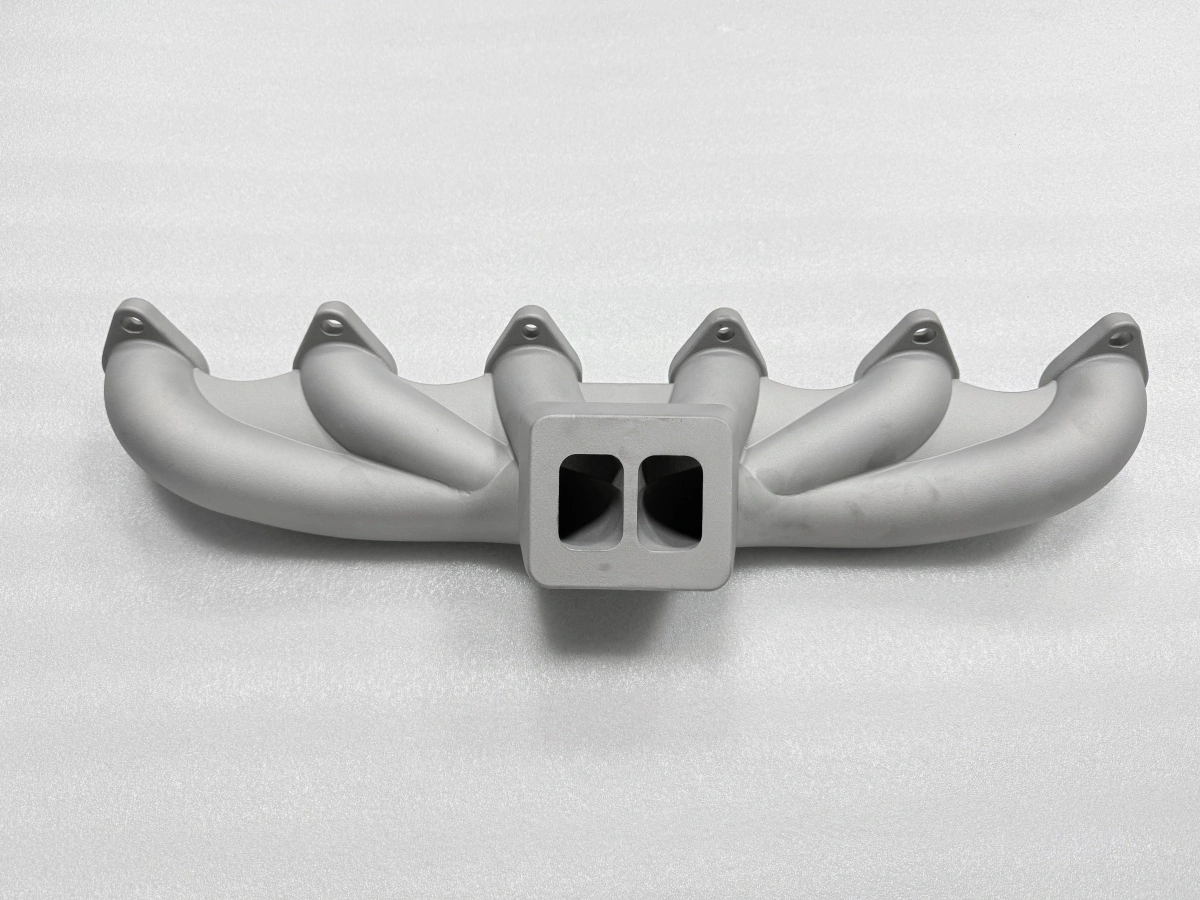
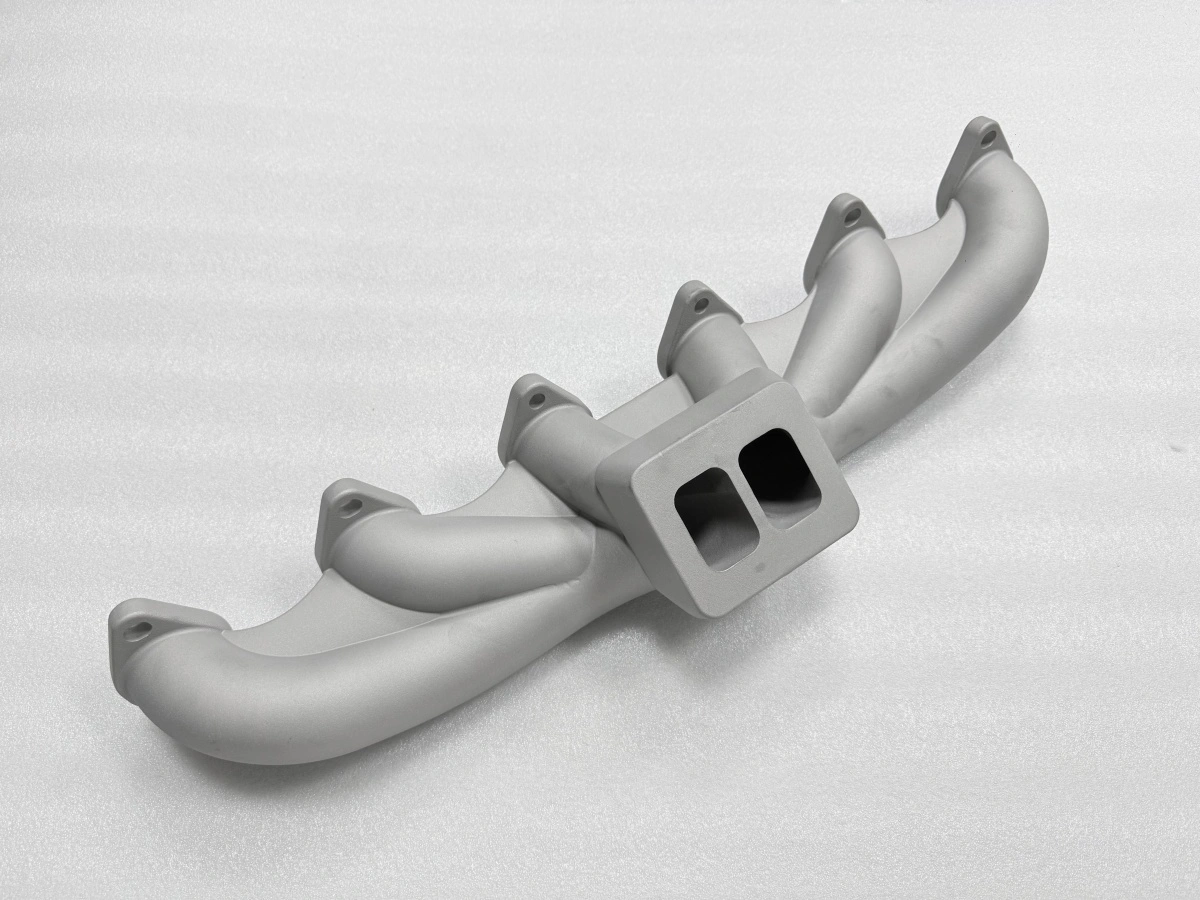
पैटर्न इंजेक्ट होने के बजाय प्रिंट होता है. यही एक बदलाव व्यावसायिक मामला बनाता है. दो या तीन टुकड़ों का मैनिफोल्ड मशीन किए गए मोल्ड को उचित नहीं ठहराता. जो हिस्सा सालों चलता है, वह मोल्ड में प्रति टुकड़ा सस्ता पड़ता है. यह किसी भी प्रिंटेड पैटर्न के मुकाबले सही है. मामला छोटी सीरीज़ में स्टेनलेस स्टील कास्ट मैनिफोल्ड का है. वहाँ प्रिंटेड रूट खुद को चुका लेती है.
फाउंड्री का ज्ञान नतीजा तय करता है. फीडिंग, शेल प्लान, डीवैक्स रैंप और पोर तापमान फाउंड्री के निर्णय हैं. प्रिंटेड पैटर्न उन्हें नहीं बदलता. जो प्रिंटर इन्हें नज़रअंदाज़ करता है, वह उन्हीं जगहों पर फेल होगा जहाँ इंजेक्शन शॉप होती है. इसलिए यह पेज पैटर्न को फाउंड्री से गुज़ारता है. यह प्रिंटर पर रुकता नहीं.
3D प्रिंटेड वैक्स पैटर्न प्रक्रिया में क्या बदलता है?
चार चीजें बदलती हैं. हर एक का प्रक्रिया पर नतीजा होता है. रेज़िन मोम से अलग जलती है. प्रिंटेड हिस्सा हैंडलिंग में ज़्यादा भंगुर है. थर्मल विस्तार कम है. सतह की गुणवत्ता लेयर हाइट पर निर्भर है, पॉलिश किए मोल्ड पर नहीं.
विस्तार का बदलाव शेल पर सबसे ज़्यादा असर डालता है. प्रिंटेड पैटर्न पिघलने से पहले कम फैलता है. इसलिए डीवैक्स में शेल अलग दबाव प्रोफ़ाइल देखता है. उसे इंजेक्टेड मोम के प्लान से धीमी रैंप चाहिए हो सकती है. सतह का बदलाव निरीक्षण में मायने रखता है. लेयर लाइनें छोटी सतह खराबी छिपा सकती हैं.
भंगुरता बेंच पर मायने रखती है. प्रिंटेड पैटर्न पतले किनारों पर चटकते हैं. वे रनर जोड़ों पर भी चटकते हैं. इसलिए ट्री डिज़ाइन को तेज़ ट्रांज़िशन से बचना चाहिए. इंजेक्टेड पैटर्न उन्हें सह लेता. अनदेखी चिप शेल इन्क्लूज़न बन जाती है. वह पोर के बाद दिखती है.
प्रिंट ओरिएंटेशन तय करता है कि लेयर लाइनें कहाँ गिरें. फ्लैट प्रिंट किया फ्लैंज गैस्केट सतह पर सीढ़ियाँ दिखाता है. वही हिस्सा कोण पर प्रिंट हो तो सीढ़ियाँ गैर-अहम सतह पर चली जाती हैं. ओरिएंटेशन ड्रॉइंग का निर्णय है. यह प्रिंटर की सेटिंग नहीं है.
दोहराव चौथा फ़ायदा है. यह बैच पर खर्च निकालता है. प्रिंटेड पैटर्न हर प्रिंट में एक जैसा रहता है. कम्पन्सेशन सेट होने पर दसवीं कास्टिंग CT5–CT7 के भीतर पहली जैसी रहती है. इंजेक्टेड पैटर्न मोल्ड घिसाव के साथ खिसकता है.
पैटर्न प्रिंट होने पर कौन से चरण वही रहते हैं?
पैटर्न के बाद के चारों चरण हर इन्वेस्टमेंट कास्टिंग में वही होते हैं. सिर्फ़ पैटर्न बनाना बदलता है. इसलिए फाउंड्री को दोबारा बनाए बिना रूट की कीमत निकलती है.
ट्रीइंग: प्रिंटेड पैटर्न को वैक्स रनर और पोरिंग कप पर लगाना. गेट धातु के प्रवाह के हिसाब से हों, हैंडलिंग के हिसाब से नहीं.
शेलिंग: 6–10 mm शेल के लिए 5–8 कोट. संख्या हिस्से के आकार और दीवार की मोटाई पर निर्भर है.
डीवैक्स और बर्नआउट: ताप वृद्धि 2 °C प्रति मिनट से नीचे रखें. फिर 800–1100 °C पर 1–2 h बर्न करें, ताकि अवशेष निकल जाए.
पोर, नॉक-आउट और तनाव-मुक्ति: 1550–1650 °C पर पोर करें. धातु का रंग जाने के बाद शेल तोड़ें. हीट ट्रीटमेंट और CNC मशीनिंग से पहले तनाव मुक्त करें.
शेल प्लान वह एक जगह है जहाँ प्रिंटेड पैटर्न संख्या बदलता है. प्रिंटेड पैटर्न को आम तौर पर एक कोट ज़्यादा चाहिए. उसकी सतह खुरदरी है. शेल उससे अलग तरह से चिपकता है.
डीवैक्स सबसे ज़्यादा अलग है. प्रिंटेड रेज़िन संकरे दायरे में नरम होती है. बहने से पहले थोड़ा फैलती है. रैंप का पहला हिस्सा मोम प्लान से धीमा चलता है. ऊपर का होल्ड लंबा है. सूखा पर पूरी तरह सख्त न हुआ शेल इस चरण में फटता है. अच्छे पैटर्न के साथ भी ऐसा होता है.
प्रिंटेड रूट कहाँ समय खोती है?
प्रक्रिया चार जगह समय खोती है. प्रिंट पहली है. वह क्रिटिकल पाथ पर है, जो इंजेक्शन में नहीं होता. मैनिफोल्ड जितना सेट रेज़िन प्रिंटर पर एक दिन या ज़्यादा लेता है. एक प्लेट पर कई हिस्से तभी मदद करते हैं जब रेज़िन और लेयर हाइट एक हों.
शेल बनाना दूसरी जगह है. हर कोट सूखना चाहिए. 6–8 कोट का शेल नम मौसम में कई दिन लेता है. सुखाने का रिकॉर्ड ही बाद में बताता है कि डीवैक्स दरार कहाँ से आई. यह प्लान, मौसम और पैटर्न अलग करता है.
करेक्शन लूप तीसरी जगह है. पहला हिस्सा मापा जाता है. अगर सिकुड़न कम्पन्सेशन गलत है तो पैटर्न दोबारा प्रिंट होता है. शेल दोबारा बनता है. इसमें एक से दो हफ़्ते लगते हैं. कोटेशन अनुरोध (RFQ) समीक्षा में कम्पन्सेशन तय करना सस्ता है. यह पहले पोर के बाद तय करने से बेहतर है.
कोऑर्डिनेशन चौथी जगह है. प्रिंटर, शेल शॉप और फाउंड्री अक्सर तीन कंपनियाँ होती हैं. हर हैंडओवर एक दिन लेता है. साथ में कम्पन्सेशन खोने का मौका भी देता है. एक मालिक वाली चेन कम समय खोती है. तीन मालिक अपना-अपना चरण सुधारते हैं.
मौसम कई प्लान के मानने से ज़्यादा मायने रखता है. सूखे हफ़्ते का शेल नम हफ़्ते में एक दिन खो सकता है. करेक्शन लूप यह अंतर विरासत में लेता है. हर शेल का सुखाने का रिकॉर्ड अगले बैच को मौसम के हिसाब से योजना बनाने देता है. यह पैटर्न को दोष देने की जगह लेता है.
कौन से शेल पैरामीटर सफलता तय करते हैं?
चार पैरामीटर तय करते हैं कि शेल पोर सह पाएगा या नहीं. वे साथ काम करते हैं, सिर्फ़ जुड़ते नहीं. तालिका 300 mm लंबे स्टेनलेस मैनिफोल्ड के लिए है, जिसकी दीवार 1.0 mm है. मोटाई का कॉलम हर दो कोट के बाद लक्ष्य है.
कोट | लक्ष्य मोटाई (mm) | कार्य |
|---|---|---|
1–2 | 1.5–2.0 | सतह विवरण और पैटर्न से जुड़ाव |
3–5 | 4.0–6.0 | रनर जोड़ों पर मज़बूती |
6–8 | 8.0–10.0 | पोर दबाव और थर्मल शॉक |
स्लरी और स्टक्को सतह और मज़बूती नियंत्रित करते हैं. सुखाने की स्थिति तय करती है कि हर कोट कैसे जमे. डीवैक्स रैंप चौथा पैरामीटर है. 3 mm दीवार के लिए सुरक्षित रैंप 1 mm दीवार को फाड़ता है. इसलिए रैंप हर हिस्से के लिए लिखी जाती है, हर शॉप के लिए नहीं.
पहला कोट पैटर्न को छूता है. उसकी श्यानता पहली डुबकी से पहले जाँची जाती है. खराबी दिखने के बाद नहीं. ज़्यादा गाढ़ी स्लरी लेयर लाइनों को पाट देती है. वह उन्हें शेल के नीचे छिपा देती है. कास्टिंग पैटर्न से ज़्यादा चिकनी दिखती है.
प्रिंटेड पैटर्न पर पोर कैसे नियंत्रित होता है?
पोर तापमान मिश्रधातु और सेक्शन तय करते हैं, पैटर्न नहीं. स्टेनलेस 1550–1650 °C पर पोर होता है (ASM International Handbook Vol. 7). पतली दीवार को बैंड का ऊपरी आधा हिस्सा चाहिए. वरना धातु भरने से पहले जम जाती है.
वैक्यूम या अक्रिय गैस मिश्रधातु की संवेदनशीलता पर निर्भर है. स्टेनलेस को वैक्यूम या आर्गन फ़ायदा देता है. दबाव धातु को कैविटी में रखता है, जब तक शेल गर्म है. गलत पल में वैक्यूम छूटने पर सबसे लंबे रनर के अंत में भराव अधूरा रहता है.
भरने की दर फीडिंग तय करती है. फीडिंग ट्री तय करता है. मैनिफोल्ड के एक सिरे पर एक गेट असमान भरता है. आखिरी भरा सेक्शन आखिर में जमता है. सममित या सीढ़ीदार गेट लेआउट थर्मल ग्रेडिएंट सबसे सस्ते में घटाता है. यह प्रिंट से पहले भी सही है.
शेल प्रीहीट धातु से पहले आखिरी वेरिएबल है. ठंडा शेल पहली धातु को ठंडा करता है. वह गेट पर कोल्ड शट बना सकता है. ज़्यादा गर्म शेल पोर के वज़न से कमज़ोर पड़ता है. प्रीहीट मिश्रधातु के साथ तय होता है और पोर के साथ दर्ज होता है.
पोर के बाद ठंडा करना उसी नियंत्रण का हिस्सा है. कास्टिंग शेल के अंदर ठंडी होती है. शेल तभी तोड़ा जाता है जब धातु रंग खो देती है. जल्दी निकालने पर झुकाव बनता है. वह मशीनिंग में दिखता है.
कास्टिंग जारी करने से पहले क्या जाँचा जाता है?
निरीक्षण गेट सतह, माप और अखंडता जाँचता है. यह मशीनिंग से पहले होता है. कोल्ड शट, फँसी रेत और दिखने वाली दरारें रिजेक्ट के मानदंड हैं. खुरदरी सतह केवल भत्ते का सवाल है.
माप जाँच CT5–CT7 (ISO 8062-3) के अनुसार होती है. ड्रॉइंग को कास्ट माप और मशीन माप अलग करने चाहिए. कास्ट माप को मशीनिंग टॉलरेंस से जाँचना अच्छी कास्टिंग को रिजेक्ट करता है. कारण अगली प्रक्रिया का होता है.
मशीनिंग भत्ता उसी निरीक्षण गेट पर जाँचा जाता है. फ्लैंज फेस को 0.8 mm लक्ष्य भत्ता चाहिए. स्वीकार्य दायरा 0.5–1.5 mm है. इससे झुकाव हटता है और सतह फिनिश होती है. एक तरफ 0.2 mm कम फ्लैंज के पास काटने को कुछ नहीं बचता.
मापने की विधि तय करती है कि निरीक्षण गेट क्या देख सकता है. कोऑर्डिनेट मापने वाली मशीन (CMM) स्कैन झुकाव की दिशा दिखाता है. कैलिपर की एक रीडिंग झुकाव और ऐंठन अलग नहीं करती. रिकॉर्ड में संख्या के साथ विधि लिखी होनी चाहिए.
ट्रेसबिलिटी रिकॉर्ड बंद करती है. रिलीज़ शीट पर हीट नंबर, लॉट और पार्ट नंबर महीनों बाद वही कास्टिंग खोजते हैं. यह तब मदद करता है जब मशीनिंग की समस्या आती है. इनके बिना शीट ऐसा हिस्सा जारी करती है जिसे कोई ट्रेस नहीं कर सकता.
रिलीज़ रिकॉर्ड शेल और पैटर्न रिकॉर्ड से मेल खाता है. जो कास्टिंग निरीक्षण पास करती है पर किसी शेल लॉट से नहीं जुड़ती, वह नमूना है. वह सीरीज़ का हिस्सा नहीं है. अगला बैच फिर माप से शुरू होता है.
इस प्रक्रिया के लिए गलत चुनाव दो फ्लैंज वाली सीधी ट्यूब है. यह कुछ टुकड़ों के बैच पर सही है. वहाँ वेल्डेड ढाँचा सस्ता है. मशीन किया मोल्ड भी सस्ता है. रिलीज़ ग्राहक स्वीकृति का सबूत नहीं है. यह बेंच परीक्षण या सामग्री प्रमाणन भी साबित नहीं करती. इसे वैसे नहीं पढ़ना चाहिए.
आप मॉडल और बैच साइज़ Neway को भेजें. हम रूट, शेल प्लान और निरीक्षण गेट की पुष्टि करेंगे. यह पहले ट्री से पहले होता है. यह पुष्टि अगले चरण को कोटेशन बनाती है. यह उसे अनुमान नहीं बनाती.
FAQs