
कास्ट मैनिफोल्ड क्यों मुड़ते हैं: संकुचन, प्रतिबंध और क्रॉस-सेक्शन
कास्ट मैनिफोल्ड मुड़ते हैं, क्योंकि 1.5–2.5% संकुचन (ASM Handbook Vol. 7), फ्लैंज प्रतिबंध और क्रॉस-सेक्शन का बदलाव साथ काम करते हैं; स्टील जमते समय सिकुड़ता है। फ्लैंज और फीडिंग सिस्टम पुर्जे को पकड़े रखते हैं; पतली दीवार मोटे फ्लैंज से पहले जमती है। शेल टूटने के बाद अवशिष्ट तनाव पुर्जे को मोड़ देता है।
|
|
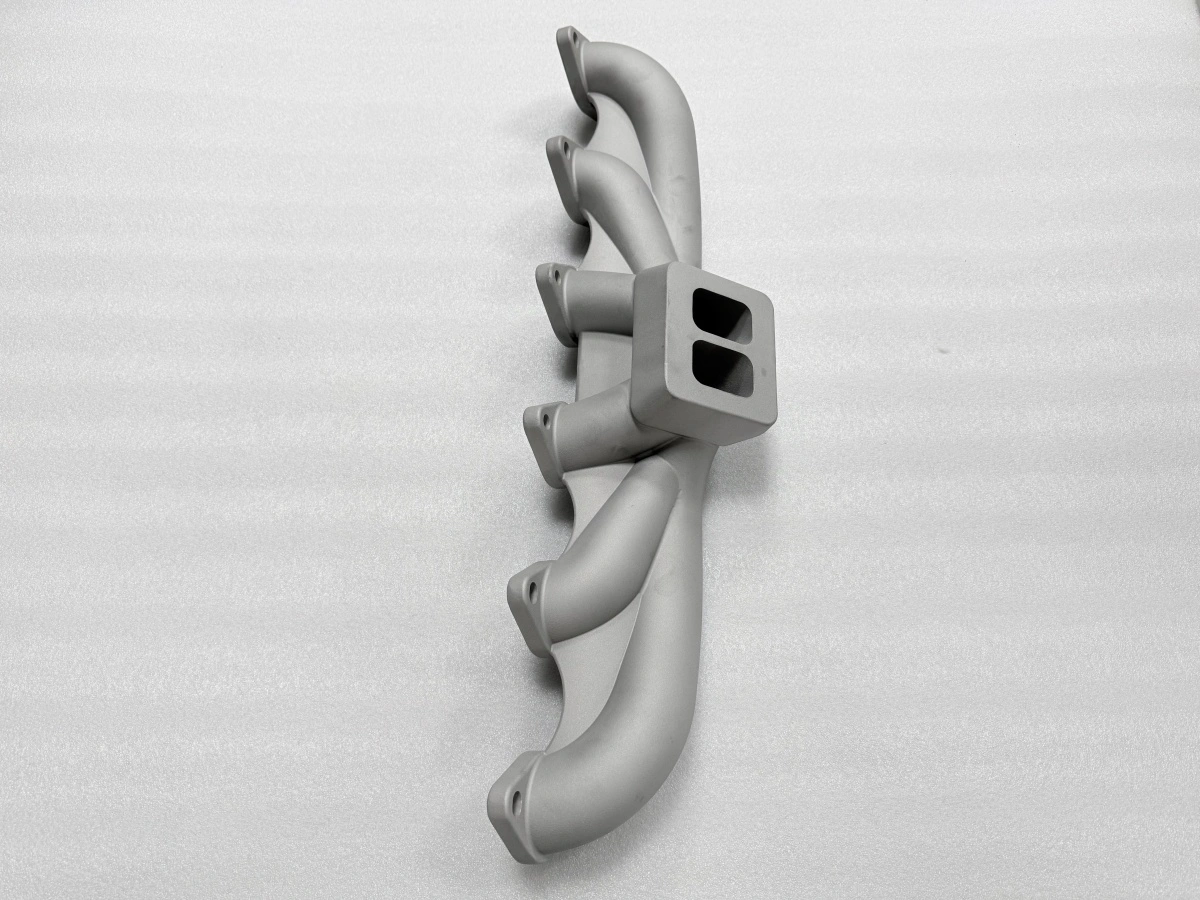
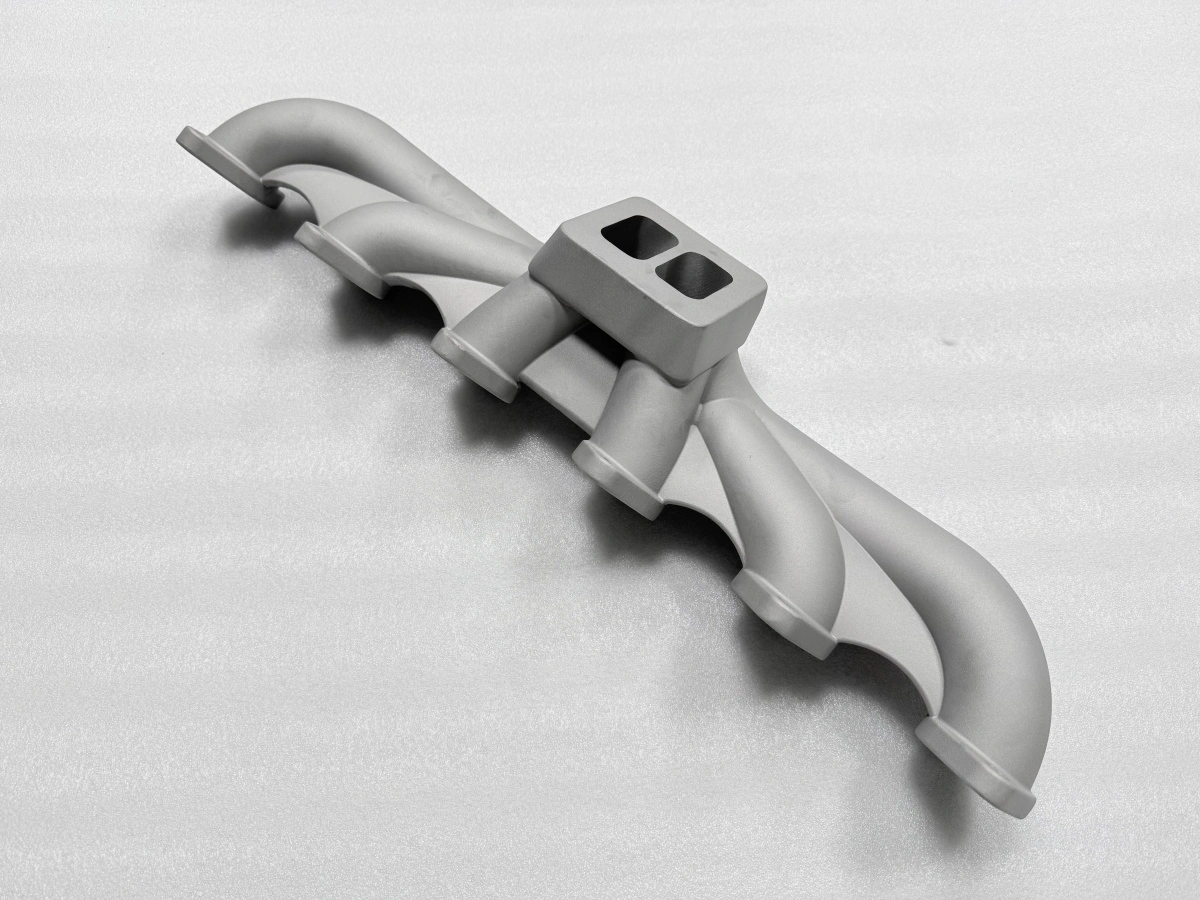
समतलता का लक्ष्य 0.05 mm और स्वीकृति बैंड 0.05–0.10 mm है, जो 850–950 °C तनाव-मुक्ति के बाद मापा जाता है (ISO 8062-3)। यह तंत्र किसी एक प्रक्रिया का दोष नहीं है; कास्टिंग और पाउडर बेड फ्यूजन (PBF) में वही त्रिकोण है। केवल लीवर बदलते हैं; इसलिए नीचे के लीवर जोड़ों में लिखे हैं। इसीलिए एक मार्ग में मुड़ने वाला पुर्जा दूसरे मार्ग में भी वही विफलता दिखाता है।
कास्ट मैनिफोल्ड क्यों मुड़ते हैं: शुरुआत कहाँ से होती है?
यह पहले सेक्शन के जमने पर शुरू होता है। मैनिफोल्ड में छह पाइप और एक फ्लैंज है। इसलिए वह एक ब्लॉक के बजाय चरणों में जमता है। पतली पाइप दीवार मोटे फ्लैंज बॉस से तेज़ी से गर्मी खोती है।
वह कठोर हो जाती है, जब फ्लैंज अभी तरल है और फ़ीड कर सकता है। इसके बाद दोनों हिस्से अलग-अलग समय पर सिकुड़ते हैं। कठोर पाइप फ्लैंज के संकुचन का विरोध करता है। जोड़ पर तनाव जमा होता है।
शेल टूटने के बाद पुर्जा गर्म और कमज़ोर रहता है। तनाव उसे मोड़ता है, तोड़ता नहीं। मुड़ने की दिशा अंतिम जमे सेक्शन का अनुसरण करती है। यदि फ्लैंज अंत में जमता है, तो वह पाइपों को अपनी सतह की ओर खींचता है।
यदि पाइप अंत में जमते हैं, तो वे फ्लैंज को सैडल आकार में खींचते हैं। दोनों स्थितियों में दिखने वाला दोष फ्लैंज सतह पर आता है। यही सतह आगे मशीन की जाती है। दूसरी शुरुआत फीडिंग है।
एक सिरे पर एक गेट पुर्जे को एक ही ओर से फ़ीड करता है। फ़ीड वाली ओर अधिक देर गर्म रहती है और बाद में सिकुड़ती है। बिना फ़ीड वाला सिरा पहले जमता है और आकार पकड़ता है। अंतर एक ऐंठन है, मोड़ नहीं।
जमने का क्रम शेल पर दिखता है। पहले जमने वाला पाइप चमकदार और चिकनी सतह दिखाता है। पास का फ्लैंज शेल टूटने पर अभी गहरा और गर्म रंग दिखाता है। यही अंतर दिखने वाला ग्रेडिएंट है।
प्रतिबंध कहाँ से आता है?
प्रतिबंध तीन स्रोतों से आता है: मोल्ड या शेल, फीडिंग और पुर्जे की ज्यामिति। सिरेमिक शेल डीवैक्सिंग के समय पैटर्न की सतह पकड़ता है। धातु जमने तक यह शेल की ज्यामिति बनाए रखता है। पाइप जोड़ पर बहुत कठोर शेल क्लैंप की तरह काम करता है।
फीडिंग फ़ीड देकर प्रतिबंध बढ़ाती है। तरल रहने वाला गेट सिकुड़ते सेक्शन में धातु भेजता है। यह तनाव को स्थानीय रूप से घटाता है। वही गेट पुर्जे को एक बिंदु पर पकड़ता है।
मुक्त सिरा हिलता है; दोनों प्रभाव वास्तविक हैं। वे एक-दूसरे को काट सकते हैं या जुड़ सकते हैं। ज्यामिति सबसे मजबूत प्रतिबंध देती है; फ्लैंज बंद रिंग है जिसका जड़त्व आघूर्ण बड़ा है। वह मुड़ने का विरोध करता है; पाइप खुली नली है जिसका आघूर्ण छोटा है।
जुड़ने पर फ्लैंज आकार तय करता है; पाइप विकृति सहता है। फिक्स्चर और हैंडलिंग अंतिम हिस्सा जोड़ते हैं। गर्म अवस्था में सीधा किया पुर्जा बिना सहारे ठंडा होने वाले से कम तनाव रखता है। ठंडा होने से पहले रखा गया पुर्जा ऐसा आकार ले सकता है जो मोड़ जैसा दिखे।
वास्तव में वह हैंडलिंग क्षति है। शेल की मोटाई ऐसे तरीके से प्रतिबंध बढ़ाती है जिसे नज़रअंदाज़ करना आसान है। पाइप जोड़ पर 8–10 mm शेल पाइप को पकड़ने के लिए काफ़ी कठोर है, जब फ्लैंज हिलता है। तनाव जोड़ पर केंद्रित होता है, बँटता नहीं।
सेक्शन का बदलाव ग्रेडिएंट कैसे तय करता है?
सेक्शन का बदलाव तापीय ग्रेडिएंट तय करता है। ग्रेडिएंट तनाव तय करता है। एक ही पुर्जे में 1 mm दीवार और 12 mm फ्लैंज बॉस अलग दर से ठंडे होते हैं। मोटा सेक्शन गर्मी जमा करता है और देर से जमता है।
पतला जल्दी जमता है। ग्रेडिएंट मोटाई के अनुपात से बदलता है, पूर्ण आकार से नहीं। मैनिफोल्ड की सभी दीवारें दोगुनी करने पर जमने का समय लगभग दोगुना होता है। अनुपात वही रहता है; मोड़ का पैटर्न भी करीब रहता है।
एक दीवार 1 mm से 2 mm करने पर, फ्लैंज 12 mm रहने पर, अनुपात और पैटर्न बदल जाते हैं। गेट की जगह तय करती है कि कौन-सा सिरा फ़ीड होगा। मोटे फ्लैंज को फ़ीड करने से वह अधिक देर तरल रहता है। अंतर बढ़ता है; पतली दीवार को फ़ीड करने से अंतर घटता है।
पर फ्लैंज पर कोल्ड शट का जोखिम बढ़ता है। गेट का अपना जमने का समय भी ग्रेडिएंट का हिस्सा है। भारी गेट तरल रहता है और पास के सेक्शन को फ़ीड करता है। वह सेक्शन पुर्जे के दूसरी ओर के उसी सेक्शन से देर से ठंडा होता है।
रिब और बॉस स्थानीय सेक्शन बदलाव हैं। 2 mm दीवार पर 6 mm बॉस एक साथ गर्म बिंदु और प्रतिबंध है। वह देर से जमता है और दीवार पकड़ता है। दीवार उसके चारों ओर लिपट जाती है।
कौन-से लीवर तंत्र को हिलाते हैं?
विकृति का तंत्र दोनों मार्गों में एक ही है। लीवर त्रिकोण के एक किनारे पर काम करते हैं; तालिका उन्हें मार्गों के अनुसार जोड़ती है। जो लीवर दो किनारों को एक साथ हिलाता है वह एक किनारे वाले से अधिक काम का है। तनाव-मुक्ति तीन किनारों में से किसी को नहीं हिलाती।
लीवर | कास्टिंग मार्ग | एडिटिव मार्ग |
|---|---|---|
संकुचन क्षतिपूर्ति | पैटर्न 1.5–2.5% बड़ा | मॉडल पिघलने और ठंडा होने के लिए बड़ा |
प्रतिबंध | फीडिंग और शेल की कठोरता | ओरिएंटेशन और सपोर्ट लेआउट |
सेक्शन ग्रेडिएंट | दीवार और बॉस की मोटाई | बिल्ड ओरिएंटेशन और सेक्शन |
तनाव-मुक्ति | मशीनिंग से पहले 850–950 °C | अलगाव से पहले तनाव-मुक्ति |
सत्यापन | CMM पर समतलता 0.05–0.10 mm | CMM पर समतलता 0.05–0.10 mm |
लेकिन वह मशीनिंग से पहले अवशिष्ट तनाव हटाती है। इसलिए वह दोनों मार्गों में आती है। संकुचन क्षतिपूर्ति सबसे सस्ता लीवर है और गलत सेट करना सबसे आसान। पैटर्न को 1.8% बड़ा करना तभी सही है जब पुर्जा स्वतंत्र रूप से सिकुड़ सके।
प्रतिबंधित फ्लैंज उतना नहीं सिकुड़ता; इसलिए पहला पुर्जा मापा जाता है, माना नहीं जाता। फीडिंग और ओरिएंटेशन वे लीवर हैं जो प्रतिबंध बदलते हैं। सममित गेट लेआउट पुर्जे को एकसमान सिकुड़ने का मौका देता है। ऐसा ओरिएंटेशन जिसमें फ्लैंज अंत में जमता है, कठोर रिंग को पतली दीवार जकड़ने से रोकता है।
यह तंत्र कब लागू नहीं होता?
तंत्र मानता है कि पुर्जा पतली दीवार वाला और प्रतिबंधित है। मोटा, ठोस पुर्जा जिसका लंबाई-मोटाई अनुपात छोटा है, कम ग्रेडिएंट जमा करता है और कम मुड़ता है। सभी दिशाओं में स्वतंत्र रूप से सिकुड़ने वाला पुर्जा तनाव को मोड़ से नहीं, संकुचन से छोड़ता है। यह सामान्य संकुचन सीमा वाली मिश्र धातु भी मानता है।
कम संकुचन वाली मिश्र धातु या दूसरे जमने के मार्ग पर जाने से संख्याएँ बदलती हैं। त्रिकोण बना रहता है। तंत्र उस मोड़ की व्याख्या नहीं करता जो मशीनिंग के बाद आता है। मशीनिंग से पहले सपाट और बाद में मुड़ा पुर्जा मशीनिंग तनाव या फिक्स्चर त्रुटि दिखाता है।
वह कास्टिंग संकुचन नहीं दिखाता। निरीक्षण का क्रम मोड़ के आकार से अधिक महत्वपूर्ण है। व्यावहारिक परीक्षण पहले और बाद का माप है।
मशीनिंग से पहले सपाट मापा गया और बाद में फिर मापा गया पुर्जा एक ही चरण में कास्टिंग विकृति और मशीनिंग गति को अलग करता है। अंत में, तंत्र स्वीकृति सीमा तय नहीं करता। जिस फ्लैंज को फेस किया जाएगा, उस पर 0.08 mm का मोड़ स्टॉक का सवाल है, अस्वीकृति का नहीं।
रिलीज़ का निर्णय ड्रॉइंग और मशीनिंग भत्ते का है, तंत्र का नहीं। ऐसे मैनिफोल्ड के लिए जिसे मशीनिंग के बाद 0.05–0.10 mm समतलता रखनी है, व्यावहारिक मार्ग है पहली ढलाई से पहले ग्रेडिएंट और फीडिंग तय करना। फिर पहला पुर्जा कोऑर्डिनेट मेज़रिंग मशीन (CMM) पर मापा जाता है।
यदि वही पुर्जा प्रिंटेड मार्ग पर जाता है, तो माप योजना वही रहती है। विफलता का तरीका प्रक्रिया के साथ नहीं बदलता। ड्रॉइंग, दीवार का नक्शा और समतलता की आवश्यकता Neway को भेजें।
टीम पुष्टि करेगी कि पुर्जे को कास्ट करना है या प्रिंट, या ऑपरेशनों के बीच तनाव-मुक्ति देनी है। यह समीक्षा विकृति के जोखिम को नियंत्रित योजना बनाती है। और पहले पुर्जे पर आश्चर्य से बचाती है।
FAQs
