
स्टेनलेस स्टील कास्ट मैनिफोल्ड: कास्टिंग रूट क्या जोड़ता है
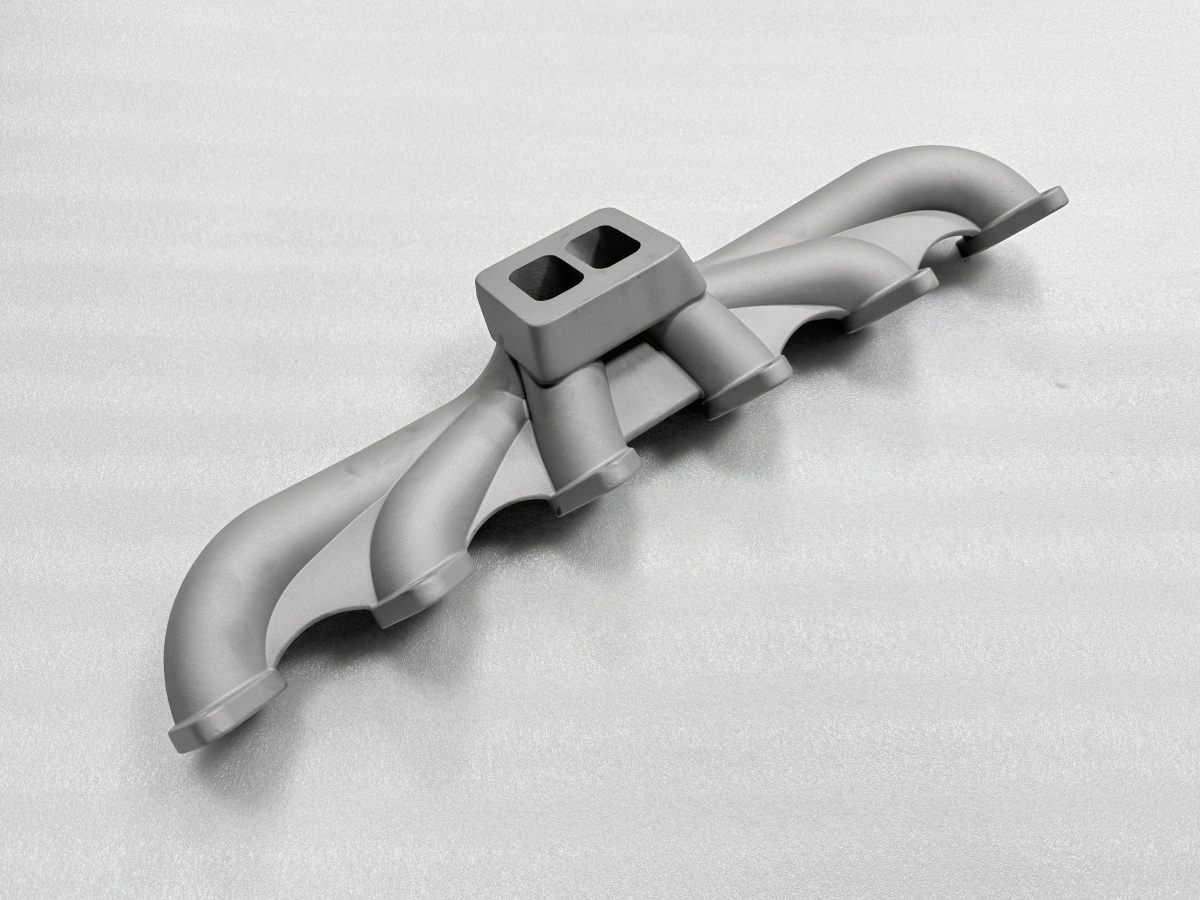
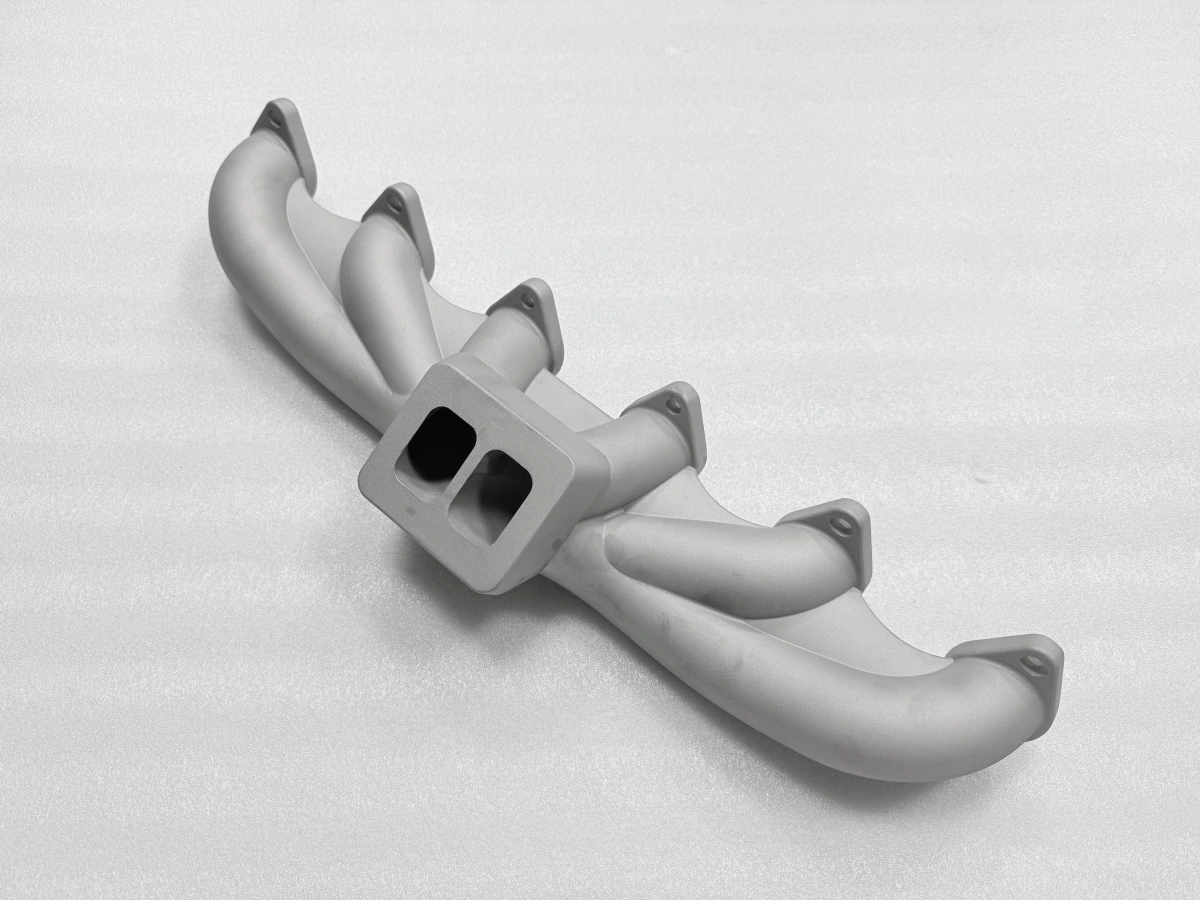
स्टेनलेस स्टील का कास्ट हिस्सा तब सही होता है जब एक ही पुर्ज़ा मोड़, पतली दीवार और फ्लैंज को 1.0 मिमी पर उठाता है। ऑस्टेनिटिक स्टेनलेस अच्छी तरह ढलता है, लगभग 800 °C तक उपयोगी ताकत रखता है और एग्ज़ॉस्ट कंडेनसेट में निष्क्रिय सतह बनाए रखता है। इसलिए कास्ट मैनिफोल्ड पाँच वेल्ड और स्ट्रेस रिलीफ वाली वेल्डेड असेंबली की जगह ले सकता है। यह रूट तब नहीं बनता जब आकार सीधी ट्यूब हो, बैच छोटा हो, या ड्यूटी साइकिल मिश्र धातु की स्केलिंग सीमा से ऊपर जाए।
|
|
स्टेनलेस स्टील कास्ट मैनिफोल्ड क्यों चुनें?
कास्टिंग रूट पहले आकार पर जीतता है। जिस मैनिफोल्ड के पाइप एक मुख्य चैनल से मिश्रित कोणों पर निकलते हैं, वह एक ही कास्ट पुर्ज़ा है, पाँच कटी ट्यूब और पाँच वेल्ड नहीं। हटाया गया हर वेल्ड एक लीक पथ और एक जाँच बिंदु कम है।
फिर यह दीवार नियंत्रण पर जीतता है। वही कास्टिंग बोल्ट होल के चारों ओर 10 मिमी बॉस और पाइपों के बीच 1.0 मिमी दीवार बिना जोड़ के रख सकती है। वेल्डेड पुर्ज़े को ट्यूब चुनकर स्थानीय मज़बूती देनी पड़ती है, और वह मज़बूती अक्सर एक और वेल्ड होती है।
मिश्र धातु ड्यूटी साइकिल से चुनी जाती है, ड्रॉइंग से नहीं। 304 या 316 प्रकार अच्छी तरह ढलता है और लगभग 800 °C तक एग्ज़ॉस्ट संभालता है। 309 या 310 प्रकार 1 000 °C से ऊपर स्केल प्रतिरोध रखता है, कीमत मशीनिंग क्षमता है; डुप्लेक्स और प्रेसिपिटेशन-हार्डनिंग ग्रेड संक्षारण या ताकत खरीदते हैं और पोर विंडो तथा कूलिंग से चुकाते हैं। आरएफक्यू में ड्यूटी साइकिल लिखें, सिर्फ मिश्र धातु का नाम नहीं।
बैच का आकार बाकी तय करता है। प्रिंटेड मॉडल और मानक शेल प्लान कुछ दिनों में पहला पुर्ज़ा देते हैं, और स्थिर लागत दस से कुछ सौ पुर्जों पर बँटती है। दस से कम पर सेटअप हर पुर्ज़े पर पड़ता है; कुछ सौ से ऊपर टूलिंग और मशीनिंग संभाल लेते हैं।
कास्ट संरचना क्या बदलती है?
कास्ट संरचना फ्लैंज और दीवार पर मिश्र धातु का व्यवहार बदलती है। ऑस्टेनिटिक स्टेनलेस कास्टिंग मोटे डेंड्रिटिक दाने और थोड़े नियंत्रित फेराइट के साथ जमती है, और यह मिश्रण yield सीमा, लचीलापन और वेल्ड मरम्मत की प्रतिक्रिया तय करता है।
पोरोसिटी दूसरा अंतर है। स्वस्थ कास्टिंग गैस पोरोसिटी को मशीन की गई सील सतह पर दिखने वाले स्तर से नीचे रखती है, और फाउंड्री इसे पोर तापमान, शेल प्रीहीट और फीडिंग से नियंत्रित करती है। बाद का प्रेस इसे नहीं बदलता। प्रिंटेड पुर्ज़ा वही गुण लेज़र ऊर्जा घनत्व से और ज़रूरत पर हॉट आइसोस्टैटिक प्रेसिंग से नियंत्रित करता है।
आयामी व्यवहार तीसरा बिंदु है। मैनिफोल्ड जैसे पुर्ज़े की कास्ट सहनशीलता ISO 8062-3 के CT5–CT7 बैंड में आती है, इसलिए हर कार्यशील सतह पर भत्ता रहता है। यह बैंड प्रक्रिया का गुण है, दोष नहीं; मोल्ड से सीधे IT7 माँगने वाली ड्रॉइंग गलत रूट माँगती है।
दीवार चौथा बिंदु है। मुड़े पाइप में 1.0 मिमी कास्ट दीवार तब स्थिर रहती है जब फ्लैंज और रिब उसे सँभालें, और शेल प्लान गलत होने पर वही पहले विकृत होती है। कास्टिंग पतली दीवार देती है, पर उसे सबसे अधिक अनुशासन वाली जगह भी बनाती है। दीवार की गति का तंत्र अलग ज्ञान लेख में है।
मशीनिंग के लिए कितना भत्ता चाहिए?
मशीनिंग भत्ता फ़ीचर से तय होता है, आदत से नहीं। जिस फ्लैंज सतह को फ्रेज़ और सील करना है उसे 1.0–2.0 मिमी चाहिए, जिस पोर्ट को ड्रिल और टैप करना है उसे 1.0–1.5 मिमी, और जो सतह कास्ट जैसी रहती है उसे कुछ नहीं।
कम भत्ता महंगी गलती है। फिनिश ऊँचाई से 0.3 मिमी नीचे आया फ्लैंज बेहतर सेटअप से नहीं बचता; वह रद्द पुर्ज़ा बनता है, और नुकसान पूरी कास्टिंग का है, फ्रेज़िंग का नहीं।
ज़्यादा भत्ता शांत गलती है। पतले फ्लैंज पर दो अतिरिक्त मिमी रुक-रुक कर कट बढ़ाते हैं, दूसरा पास जोड़ते हैं और स्ट्रेस रिलीफ के बाद सतह को समतलता से बाहर खींच सकते हैं।
समतलता और खुरदरापन उसी तालिका में हैं जिसमें भत्ता है। लक्ष्य दो-पोर्ट फ्लैंज पर 0.05 मिमी, स्वीकृति बैंड 0.05–0.10 मिमी, और सील सतह ISO 4287 के अनुसार Ra 1.6–3.2 माइक्रोमीटर तक।
मद | शर्त | लक्ष्य | बैंड (इकाई) |
|---|---|---|---|
फ्लैंज भत्ता | स्टेनलेस कास्ट, फ्रेज़ और सील | 1.5 मिमी | 1.0–2.0 मिमी |
पोर्ट भत्ता | कास्ट के बाद ड्रिल और टैप | 1.2 मिमी | 1.0–1.5 मिमी |
फ्लैंज समतलता | दो-पोर्ट फ्लैंज, रिलीफ के बाद | 0.05 मिमी | 0.05–0.10 मिमी |
सील खुरदरापन | फ्रेज़ की सतह, ISO 4287 | Ra 1.6 माइक्रोमीटर | Ra 1.6–3.2 माइक्रोमीटर |
कौन-सा हीट ट्रीटमेंट सही है?
स्ट्रेस रिलीफ वह उपचार है जो स्टेनलेस कास्ट मैनिफोल्ड के लिए सही है, और यह शेल निकालने के बाद तथा मशीनिंग से पहले आता है। पुर्ज़े को 850–950 °C पर 1.5–2 घंटे रखा जाता है, फिर भट्टी में लगभग 300 °C तक ठंडा कर हवा में ठंडा किया जाता है; यह चक्र ASM Handbook Vol. 7 में ऑस्टेनिटिक कास्टिंग के लिए लिखा है।
क्रम सेटपॉइंट से ज़्यादा मायने रखता है। शेल निकालने से पहले रिलीफ शेल का बंधन नहीं हटाता, और मशीनिंग के बाद रिलीफ विकृति को तैयार पुर्ज़े में ले जाता है। चक्र दोनों के बीच है, और बाद में फ्लैंज फिर मापा जाता है क्योंकि उपचार के दौरान समतलता बदल सकती है।
शेल निकालें और पुर्ज़े को कास्टिंग पेड़ से अलग करें; हवा में ठंडा होने दें।
पुर्ज़े को 850–950 °C पर स्ट्रेस रिलीफ के लिए चार्ज करें और 1.5–2 घंटे रखें।
भट्टी में लगभग 300 °C तक ठंडा करें, फिर हवा में कमरे के तापमान तक।
मशीनिंग को छोड़ने से पहले फ्लैंज समतलता और दीवार मोटाई फिर जाँचें।
छोड़ा गया रिलीफ बाद में फ्रेज़िंग के बाद हिलते फ्लैंज के रूप में दिखता है। बहुत गर्म या बहुत लंबा रिलीफ संरचना मोटी और सतह नरम कर सकता है, इसलिए चक्र तापमान बैंड और होल्ड समय में लिखा जाता है, एक संख्या में नहीं।
प्रिंटेड रूट कब बेहतर है?
प्रिंटेड रूट दो स्पष्ट मामलों में बेहतर है। पहला एक पुर्ज़ा या ऐसा डिज़ाइन जो अभी बदल रहा है। पाउडर बेड फ़्यूज़न (PBF) को मॉडल नहीं चाहिए, इसलिए 1.0 मिमी दीवार और आंतरिक चैनल फ़ाइल में बदलकर कुछ दिनों में फिर प्रिंट होते हैं, जबकि कास्टिंग मॉडल और शेल का इंतज़ार करती है।
दूसरा ऐसा आकार जिसे ढलाई फ़ीड नहीं कर सकती। गहरी आंतरिक कैविटी वाला पाइप या हर 20 मिमी पर क्रॉस-सेक्शन बदलने वाली दीवार परत-दर-परत बनाना शेल से फ़ीड करने से आसान है। प्रिंटेड पुर्ज़े को उन्हीं फ्लैंज सतहों पर रिलीफ और मशीनिंग दी जा सकती है।
कास्टिंग रूट दो दूसरे मामलों में बेहतर है। पहला स्थिर डिज़ाइन दस से कुछ सौ पुर्जों पर: मॉडल परिशोधित हो जाता है, शेल प्लान तय होता है, और प्रति पुर्ज़ा कीमत एक-एक कर बने प्रिंटेड पुर्ज़े से नीचे आती है।
दूसरा बड़ा सरल मैनिफोल्ड जहाँ मिश्र धातु और क्रॉस-सेक्शन काम करते हैं। कास्ट पुर्ज़ा 300 मिमी पाइप पर 1.0 मिमी दीवार और उसी पुर्ज़े में 10 मिमी बॉस रख सकता है, बहु-पास वेल्ड के अवशिष्ट प्रतिबल क्षेत्र और ऊँचे PBF पुर्ज़े के निर्माण समय के बिना।
विकृत पहली ढलाई के लिए दर्ज रिकवरी पथ मौजूद है, और वह सीधा किए पुर्ज़े से नहीं, नए मॉडल से शुरू होता है। तुलना बराबरी नहीं है। प्रिंटिंग मॉडल हटाती है और पहला पुर्ज़ा छोटा करती है; कास्टिंग वेल्ड हटाती है और सीरीज़ में प्रति पुर्ज़ा कीमत घटाती है।
मटेरियल का फ़ैसला कब नहीं टिकता?
मिश्र धातु की स्केलिंग सीमा से ऊपर फ़ैसला विफल होता है। 304 या 316 प्रकार लगभग 800 °C से ऊपर लगातार सेवा में स्केल होकर क्रॉस-सेक्शन खोता है; जवाब ऊष्मा-प्रतिरोधी ग्रेड या निकल मिश्र धातु है, उसी स्टील की मोटी दीवार नहीं।
गलत संक्षारण वातावरण में यह विफल होता है। क्लोराइड वाला कंडेनसेट ऑस्टेनिटिक ग्रेड पर वेल्ड और जमाव के नीचे हमला करता है, और डुप्लेक्स या अधिक मॉलीब्डेनम वाला ग्रेड रूट से पहले मटेरियल का जवाब है।
दीवार सीमा से नीचे यह विफल होता है। लगभग 0.8 मिमी से पतली कास्ट दीवार भरना और जाँचना कठिन है, और उसी रेंज की प्रिंटेड दीवार को योग्य पैरामीटर सेट चाहिए; मटेरियल का फ़ैसला मानता है कि दीवार स्वस्थ बन सकती है।
जब सहनशीलता प्रक्रिया से कड़ी हो, फ़ैसला विफल होता है। IT7 चाहने वाला बोर, 0.05 मिमी के भीतर पोर्ट स्थिति, या CT5–CT7 बैंड से नीचे समतलता कास्ट के बाद मशीनिंग का काम है, और मटेरियल चुनाव इसे नहीं बदलता।
जब बैच सेटअप न सँभाले, फ़ैसला विफल होता है। दो-तीन पुर्ज़े मॉडल, शेल और जाँच योजना हर पुर्ज़े पर ढोते हैं, और वेल्डेड या प्रिंटेड पुर्ज़ा सस्ता जवाब है, भले कास्टिंग तकनीकी रूप से स्वस्थ हो। ड्रॉइंग, ड्यूटी साइकिल और बैच आकार Neway को भेजें; टीम बताएगी कि मैनिफोल्ड ढालना है, वेल्ड करना है या प्रिंट करना है, और पहला पुर्ज़ा मापने से पहले किन सतहों पर भत्ता चाहिए।
FAQs
