
Прототип вкладыша горелки: два сканирования, стенка 1,8 мм
Прототип вкладыша горелки из GH3536 со стенкой 1,8 мм был напечатан, прошёл закалку на твёрдый раствор, горячее изостатическое прессование (ГИП) и механообработку, а затем два сканирования; два скана и итоговый отчёт дали допуск. Деталь — открытый вкладыш с двумя окнами и фланцами. Второй скан был единственным способом отделить движение от цикла ГИП от движения, оставленного обработкой. Абзац ниже суммирует, что удержала маршрут и что может утверждать отчёт.
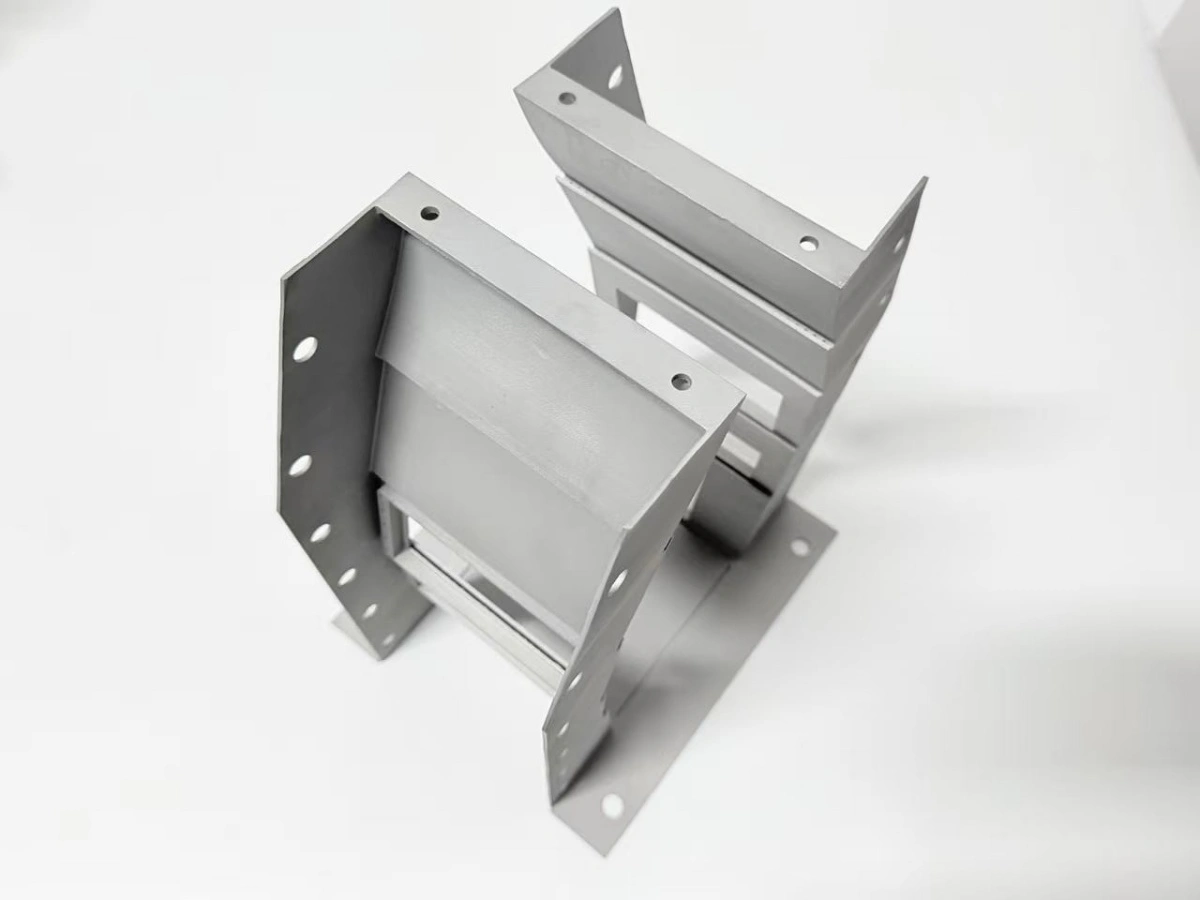
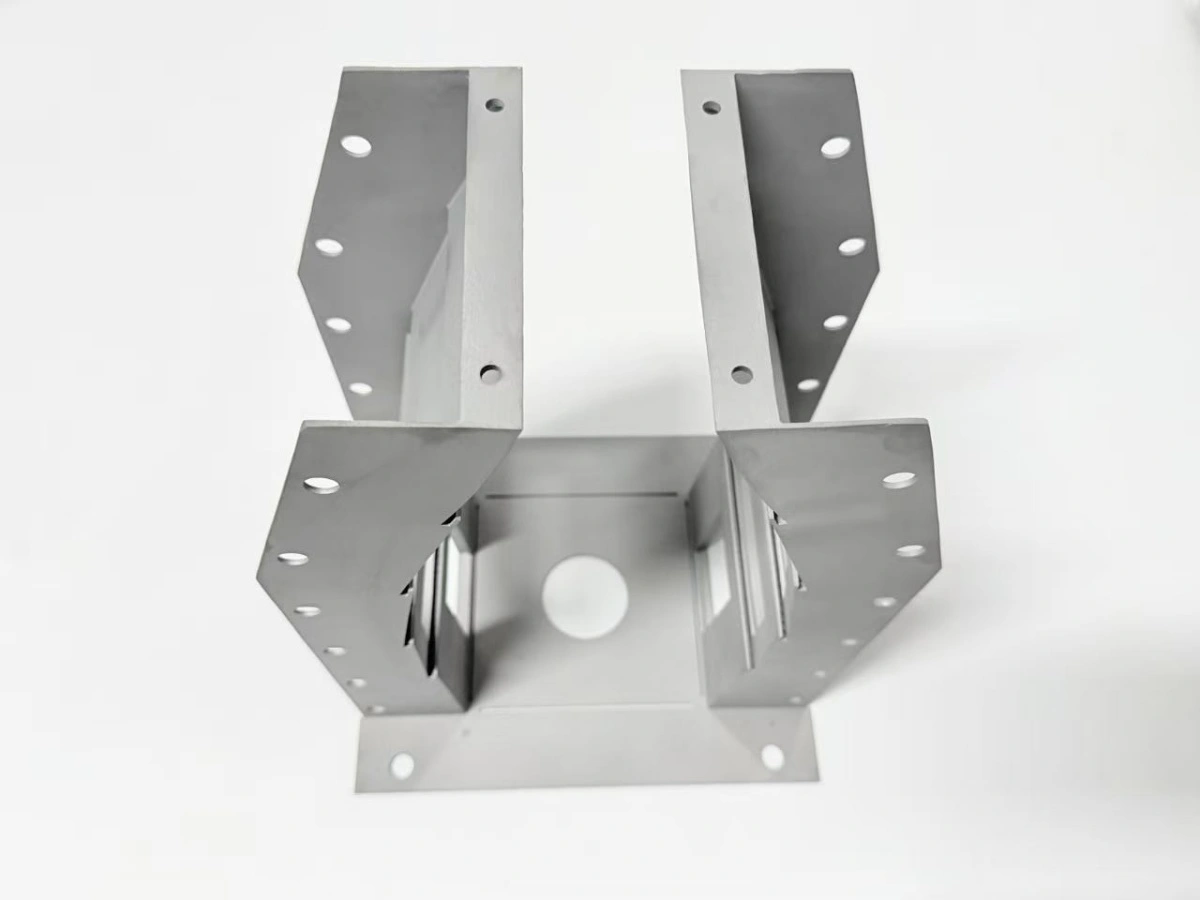
Что это была за деталь и каким был маршрут?
Деталью был одиночный вкладыш горелки для неразъёмной испытательной камеры, а не серийный коллектор. У него была стенка 1,8 мм, два прямоугольных окна, нижний фланец и крепёжные отверстия на каждой боковой грани; деталь помещалась на плиту 400 × 250 мм.
Маршрут зафиксировали на смотре перед постройкой и не меняли в ходе работы. Он шёл так: печать, закалка на твёрдый раствор, ГИП, обработка фланца и оконных поверхностей, затем два сканирования с итоговым отчётом; после первой постройки дополнительных операций не добавляли.
Печать шла слоями 40 мкм с одним набором параметров на всю плиту. Стенка 1,8 мм при такой толщине слоя занимает около четырёх суток на машине, плюс сутки на подготовку и работу с порошком; остальное время ушло на циклы печи и участок обработки.
Постройку сплавлением в порошковом слое проверили на следы ракеля до выхода из машины, потому что след внутри рамки окна позже попал бы в уплотнительную поверхность.
Почему открытое сечение сместилось после печати?
Прототип вкладыша горелки сместился потому, что у стенки была свободная кромка с одной стороны и ничто не держало её при остывании. Рамки окон наклонились наружу на несколько десятых миллиметра, а кромка фланца приподнялась в углах, где сечение тоньше всего.
Смещение не было трещиной и не выявлялось визуально. Оно проявилось, когда деталь положили на плиту и измерили относительно нижнего фланца; первое измерение сделали после остывания до комнатной температуры.
Свободная кромка остывает и сжимается первой, а основание остаётся закреплённым на плите; разница накапливается за постройку.
- Печатать вкладыш на нижнем фланце слоями 40 мкм.
- Закалить на твёрдый раствор при 1 180 °C в течение 1 ч, чтобы снять напряжение построения.
- ГИП при 100 МПа и 1 180 °C в течение 3 ч.
- Обработать фланец и оконные поверхности, затем дважды отсканировать относительно обработанного фланца.
Смещение следует механизму «градиент и свободная кромка», описанному в заметке о деформации тонких стенок; этот кейс вкладыша остаётся в рамках протокола постройки детали.
Какие контроли удержали стенку 1,8 мм?
Прототип вкладыша горелки задал четыре контроля до постройки, а не после. Первым была сама толщина стенки: 1,8 мм с местным утолщением на рамках окон, выбранная по правилам проектирования тонкостенных деталей.
Вторым была ориентация. Вкладыш стоял на нижнем фланце, стенки росли вертикально, а окна формировались по высоте постройки, что ограничивало область без поддержек только перемычками.
Третьим была расстановка поддержек. Точки опирались только на поверхности с припуском 1,0 мм, поэтому следы снимались первым проходом и никогда не достигали уплотнительной поверхности.
Четвёртым была программа печи. Закалка на твёрдый раствор при 1 180 °C в течение 1 ч шла до цикла ГИП. Подъём держался на 5 °C/мин, а дверь открывалась ниже 300 °C, что удерживало градиент по стенке малым во время релаксации.
Зачем сканировать до и после ГИП?
Два сканирования были нужны потому, что каждое видит свою часть тепловой цепочки. Скан до ГИП снимали после закалки и до цикла, финальный — после обработки; совмещение обоих по обработанному фланцу дало две карты разницы вместо одного числа.
Для вкладыша, уплотнённого ГИП, два скана — единственная запись, разделяющая этапы. Рамки окон слегка наклонились за цикл, и карта отнесла это движение к этапу ГИП, а не к последующей обработке, что и требовалось маршруту для оценки цикла или оснастки.
Вторая карта показала, что сместила обработка. Зажим 0,5 МПа держал стенку без перекоса, а остаточное движение после последнего прохода осталось в критерии 0,3 мм по проёму (дело проекта).
Сам цикл ГИП шёл при 100 МПа и 1 180 °C в течение 3 ч, а термообработка перед ним делает скан до ГИП осмысленным.
Как обрабатывали оконные поверхности и фланцы?
Фланец и оконные поверхности обрабатывали за один установ с припуском на обработку 1,0 мм на фланце. Отверстия сохраняли 0,4 мм до последнего прохода. Один установ держал плоскостность 0,05 мм и положение отверстий ±0,05 мм в одной базе. Отчёт координатно-измерительной машины (КИМ) зафиксировал и то и другое.
Таблица — протокол контроля проекта; в ней указано, что контролировали, что делали, критерий и запись.
| Точка контроля | Действие | Критерий | Запись |
|---|---|---|---|
| Напряжение построения | Закалка при 1 180 °C/1 ч | Подъём 5 °C/мин, дверь ниже 300 °C | Диаграмма печи |
| Уплотнение | ГИП при 100 МПа/3 ч | Цикл по маршрутной карте | Сертификат ГИП |
| Фланец и окна | Обработка за один установ | Плоскостность 0,05 мм | Отчёт КИМ |
| Положение окон | Совместить два скана по фланцу | ±0,9 мм | Две карты сканов |
| Резьба | Нарезать M4 до 1,5×D | Проходной/непроходной калибр | Лист калибров |
Участок обработки снял поверхность фланца и посадочные места окон за один установ, затем просверлил и нарезал отверстия; проверка калибром закрыла операцию до выхода детали из станка.
Что доказывает протокол и чего он не доказывает?
Протокол доказывает, что вкладыш изготовлен по чертежу, проверен на месте и отправлен. Он не доказывает результат стенда, приёмку заказчика или сертификацию, и отчёт написан так, чтобы этих трёх утверждений в документе не было.
Что он показывает, так это цепочку: напечатанная стенка 1,8 мм, тепловой маршрут с записью на каждом шаге печи и два скана по одной базе. Итоговый отчёт укладывается в плоскостность 0,05 мм и допуск окон ±0,9 мм.
Чего он показать не может, так это ресурса. Одна постройка не несёт образцов, прослеживаемости плавки и расчётных допускаемых напряжений, которые требует программа квалификации, и кейс не делает вид, что это иначе; руководство по закупке печати Inconel описывает, что добавил бы квалифицированный маршрут.
Для повторной детали этого прототипа вкладыша горелки тот же маршрут начинается с чертежа, толщины стенки и раскладки окон; смотр решает, нужно ли местное утолщение сечения до второй постройки.
Пришлите чертёж с толщиной стенки, раскладкой окон и сплавом. Neway сравнит сечение с этим маршрутом, отметит два этапа сканирования и базу и вернёт график по зафиксированной ревизии в течение одного рабочего дня; страница сервиса 3D-печати суперсплавов — вход в этот смотр.
FAQs
