Как управлять деформацией облицовки горелки?
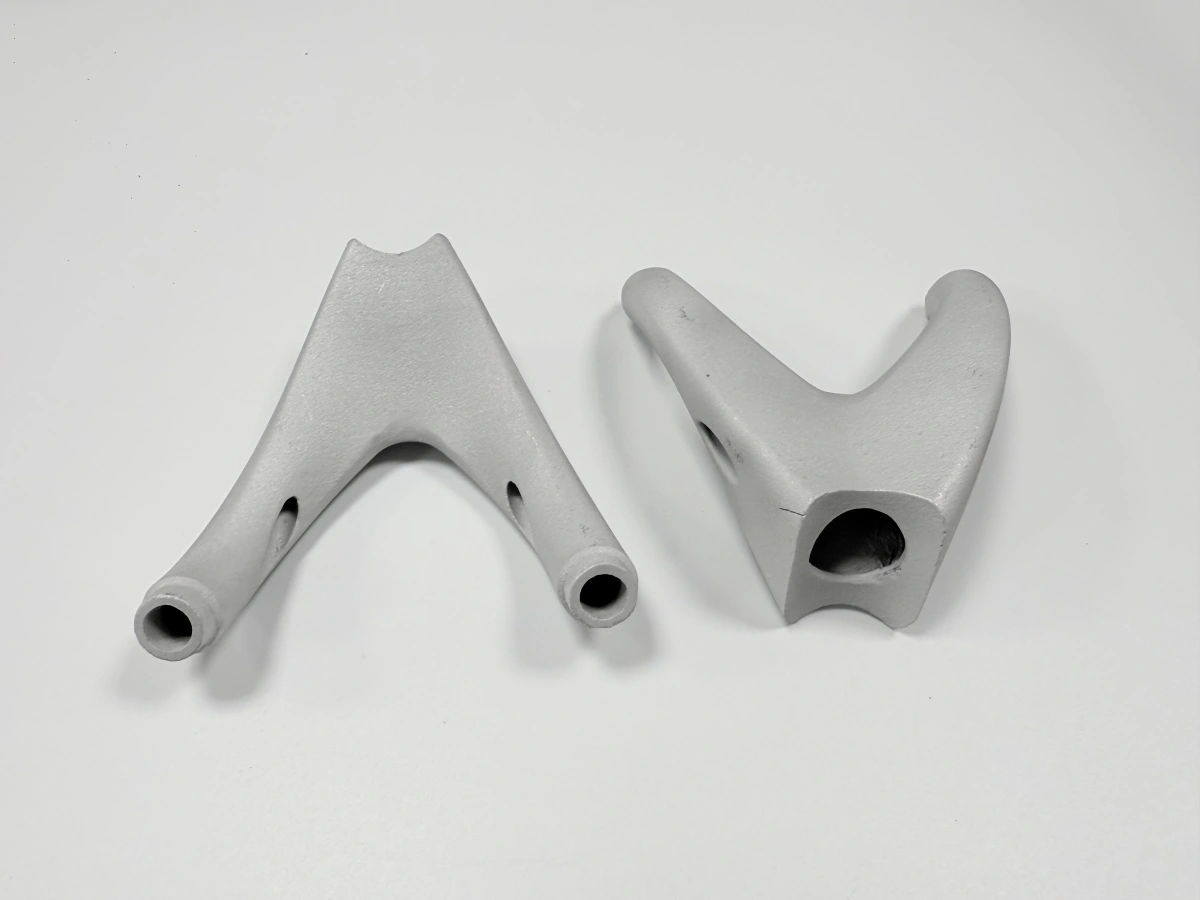
Деформацией облицовки горелки управляют тремя средствами: три стяжки Ø3 мм, закалка на твёрдый раствор до снятия детали и припуск 2,0 мм на установочных поверхностях. Вместе они удерживают оконные проёмы в пределах 0,3 мм для этой геометрии.
Откуда берётся деформация облицовки горелки?
Первый источник — порошковый слой, а не машина. Стенка 1,8 мм остывает быстрее соседних рамок окон 3 мм, и эта разница создаёт изгибающий момент, который растёт при отделении детали от плиты. Напряжения построения реальны ещё до того, как кто-то коснётся облицовки.
Второй источник — закалка на твёрдый раствор. Нагрев до 1 180 °C снимает напряжения построения, но деталь ползёт под собственным весом, пока мягкая. Облицовка горелки, опёртая только на основание, провисает между рамками окон, и этот прогиб не возвращается при охлаждении.
Механообработка добавляет третий источник. Зажим по фланцу деформирует проёмы, если губки давят слишком сильно, а снятие зажима после реза отпускает стенку назад. Поэтому облицовка может быть точной в приспособлении и выйти из допуска на верстаке.
Сплав задаёт порядок величины всех трёх источников. GH3536 — никель-хром-железо-молибденовая марка по ASTM B435, её расширение около 13,9 мкм/м·K в обрабатываемом диапазоне. ASM Handbook Vol. 4 описывает такое же снятие напряжений для этого семейства сплавов.
Какие шаги удерживают оконные проёмы?
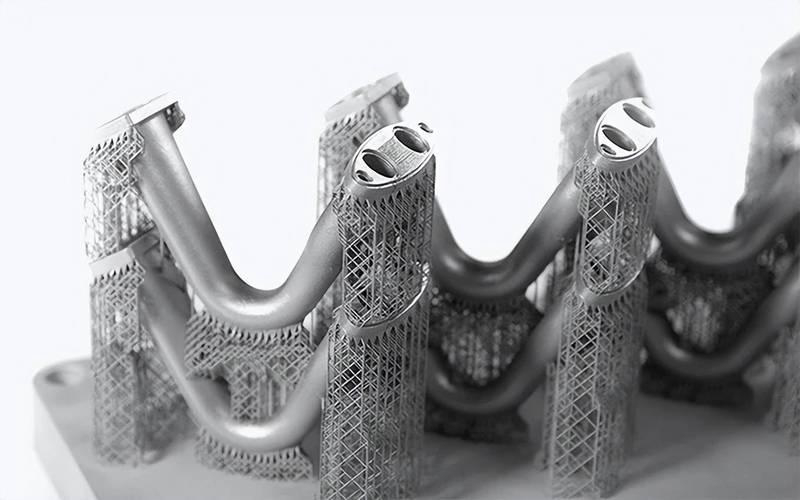
Стяжки — первый шаг. Три штанги Ø3 мм перекрывают проёмы во время печати и остаются на месте при закалке на твёрдый раствор. Их отрезают только после остывания и измерения детали.
Закалка на твёрдый раствор идёт до снятия. Облицовку обрабатывают при 1 180 °C в течение 1 ч, затем охлаждают в печи ниже 300 °C. Резка стяжек до этого цикла оставила бы проёмы без сопротивления, и ни один последующий шаг не вернул бы их.
Припуск на установочных поверхностях — третий шаг. Мы оставляем 2,0 мм на фланцевых поверхностях и 1,0 мм в отверстиях, чтобы финальный рез снимал деформированный слой, а не удерживал готовую поверхность. Припуск — не отход; это резерв, который расходует термический цикл.
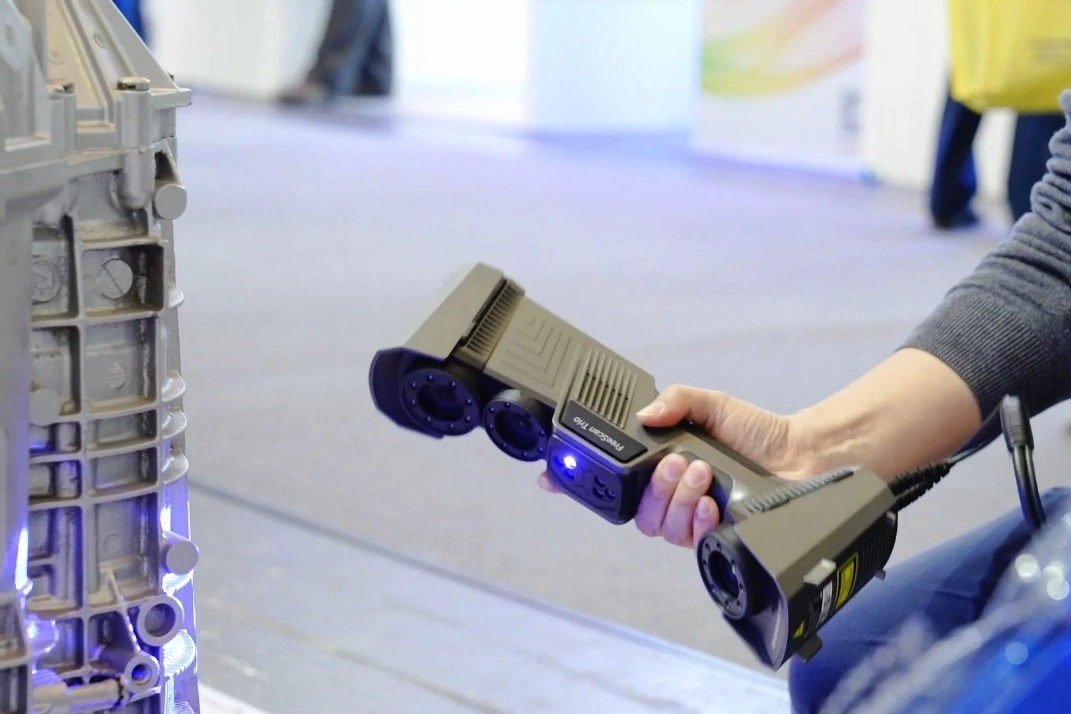
Измерение замыкает контур. Сканирование синим светом до механообработки фиксирует форму после обработки, второе — после реза показывает, что снял фрезер. Контроль на координатно-измерительной машине (КИМ) подтверждает предел 0,3 мм на проёмах и проверяет плоскостность фланца в той же установке.
Порядок важнее любого отдельного шага. Отрезать стяжки до обработки или снять припуск до релаксации — и проёмы уходят без контроля. Последовательность и есть метод, а не набор приёмов.
Когда контроль стяжками не работает?
Стяжки рассчитаны на эту геометрию. Облицовка с более чем тремя окнами или с окнами по двум осям требует другой схемы штанг и новой проверки деформации. Схема из трёх штанг — работающий ответ здесь, а не универсальное правило.
Контроль также заканчивается, когда стенка тоньше 1,5 мм. Более тонкая стенка прогибается сильнее при той же обработке, и штанги не могут нести нагрузку, не внося собственную деформацию. Конструктивные правила для тонкостенных деталей из суперсплавов охватывают сечение, необходимое ниже этой толщины.
Другой сплав меняет ответ. Марка, склонная к трещинам, может требовать более медленного охлаждения, а расширение сплава задаёт, насколько проёмы смещаются при обработке. Штанги держат геометрию; металлургию они не меняют.
Стяжки также не исправляют плохое построение. Если напряжения порошкового слоя уже высоки, резка штанг освобождает накопленную энергию, и проёмы всё равно смещаются. Заметка о деформации в производстве суперсплавов описывает это управление, поэтому проверка начинается с режима печати.
Пришлите расположение окон, температуру газа и сплав. Мы подтвердим схему штанг и припуск для геометрии и рассчитаем печатную облицовку горелки через нашу 3D-печать суперсплавов.