Какую толщину стенки выдерживает облицовка горелки?
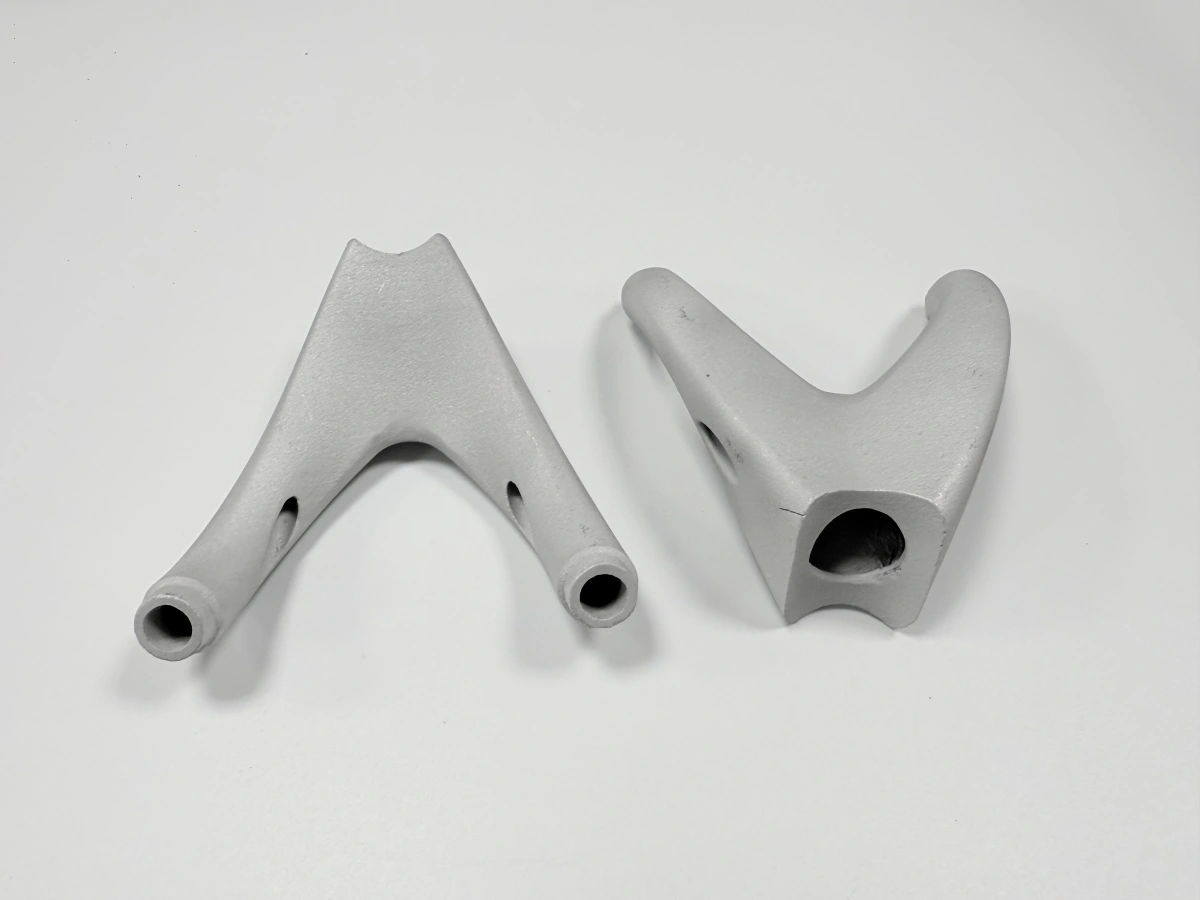
1,8 мм — рабочая толщина этой тонкостенной облицовки горелки, а 1,5 мм — локальный минимум на рамках окон и рёбрах жёсткости. Стенка 1,0 мм здесь не применялась: ниже 1,5 мм деформация и удаление порошка усложняются.
Какую толщину стенки выдерживает облицовка горелки?
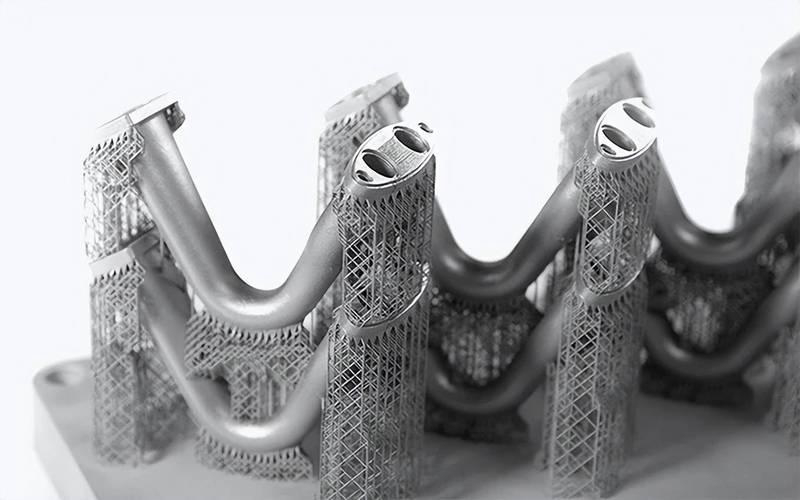
1,5 мм — практический предел для облицовки горелки GH3536, построенной в камере размером 250 мм; сплав — никель-хром-железо-молибденовая марка по ASTM B435. При такой толщине слой 40 мкм и лазер 285 Вт ещё дают сплошную стенку, но окно процесса сужается: каждая нависающая поверхность требует поддержки, а траектория сканирования должна избегать длинных неподкреплённых участков.
Номинальная тонкая стенка — 1,8 мм. Это 0,3 мм сверх предела и запас под профиль ±0,9 мм, который применяется при финальном контроле. Дополнительная толщина не косметика: она удерживает стенку в профиле после закалки на твёрдый раствор и горячего изостатического прессования.
Удаление порошка задаёт второй предел. Стенка 1,5 мм с охлаждающими отверстиями 0,6 мм продувается при 0,2 МПа, а стенка 1,0 мм задерживает порошок в тех же каналах, и эндоскопический контроль становится ненадёжным.
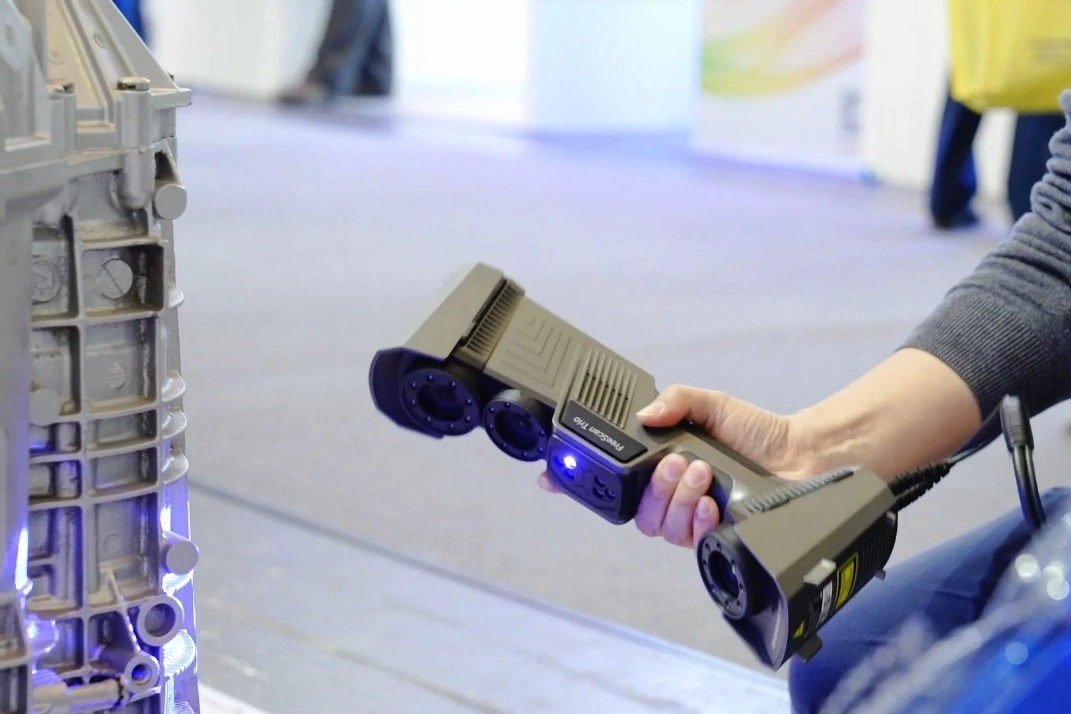
Толщину стенки измеряют на готовой детали, а не в порошковом слое. Сканирование синим светом сравнивает наружную и внутреннюю поверхности с CAD, а контроль кромок отверстий подтверждает, что стенка не утончилась при механообработке.
Тонкие стенки смещаются и при механообработке. Мы оставляем 1,0 мм на поверхностях фланца и 0,4 мм в отверстиях и зажимаем облицовку при давлении не выше 0,5 МПа мягкими губками с гипсовой заливкой. Более сильный зажим деформирует стенку толщиной 1,8 мм ещё до подхода фрезы.
Где стенке 1,8 мм нужно локальное утолщение?
Облицовка горелки утолщается на путях нагрузки, а не везде. Нижний фланец, три рамки окон и бобышки под болты имеют 3 мм, потому что каждый несёт болтовое соединение или гнездо кварцевого окна.
Рамки окон получают ещё и площадку 3 мм вокруг каждого отверстия. Площадка даёт материал для прохода механообработки и не позволяет рамке деформироваться при обработке отверстия.
Стяжки — временное утолщение. Три штанги 3 мм перекрывают отверстия во время печати и закалки на твёрдый раствор, затем отрезаются. В поставку стенки они не входят.
Добавленный металл стоит денег. Каждая утолщённая площадка — более медленное сканирование и более тяжёлая деталь, поэтому конструкция держит 3 мм только там, где нужен болт, окно или проход механообработки.
Когда тонкая печатная стенка перестаёт быть безопасной?
Ниже 1,5 мм ответ — нет для облицовки горелки такой геометрии. Стенка теряет жёсткость быстрее, чем вес, деформация после закалки на твёрдый раствор превышает допуск отверстия 0,3 мм, а удаление порошка перестаёт быть проверяемым.
Граница давления тоже вне области применения. Облицовка горелки не несёт уплотнения, поэтому стенку рассчитывают по манипулированию и температурной деформации, а не по окружному напряжению. Сосуд под давлением такой же толщины потребовал бы другой конструкции и других испытаний.
Листовой металл — альтернатива ниже примерно 1,0 мм. Формованную оболочку 0,8 мм сделать можно, но ей нужны сварные рамки окон, а сварные швы возвращают деформацию, которой печатная стенка избегает.
Тот же предел действует для любого сплава. Тонкая стенка, которая печатается в GH3536 при 1,5 мм, не обязательно напечатается при 1,5 мм в марке, склонной к трещинам, и конструктивные правила для тонкостенных деталей из суперсплавов охватывают эту разницу.
Контроль следует той же логике. Стенку проверяют сканированием синим светом, кромки отверстий — на КИМ, резьбу M4 — калибром «проход/непроход». Стенка 1,8 мм не получает отдельного ультразвукового сканирования, потому что в облицовке нет внутренней особенности, которая бы этого требовала.
Пришлите толщину стенки, расположение окон и температуру газа. Мы подтвердим локальное утолщение и маршрут удаления порошка и рассчитаем печатную облицовку через нашу 3D-печать суперсплавов.