
Деформация тонкостенных деталей 3D-печати: где она начинается
Деформация тонкостенных деталей 3D-печати зависит от того, где тепловой градиент встречает свободную кромку: вкладыш со стенкой 1,8 мм смещается до 0,3 мм. В открытом вкладыше стенку с одной стороны ничего не держит, поэтому каждый тепловой цикл оставляет немного больше движения. Это движение сосредоточено в углах окон и на кромках фланцев.
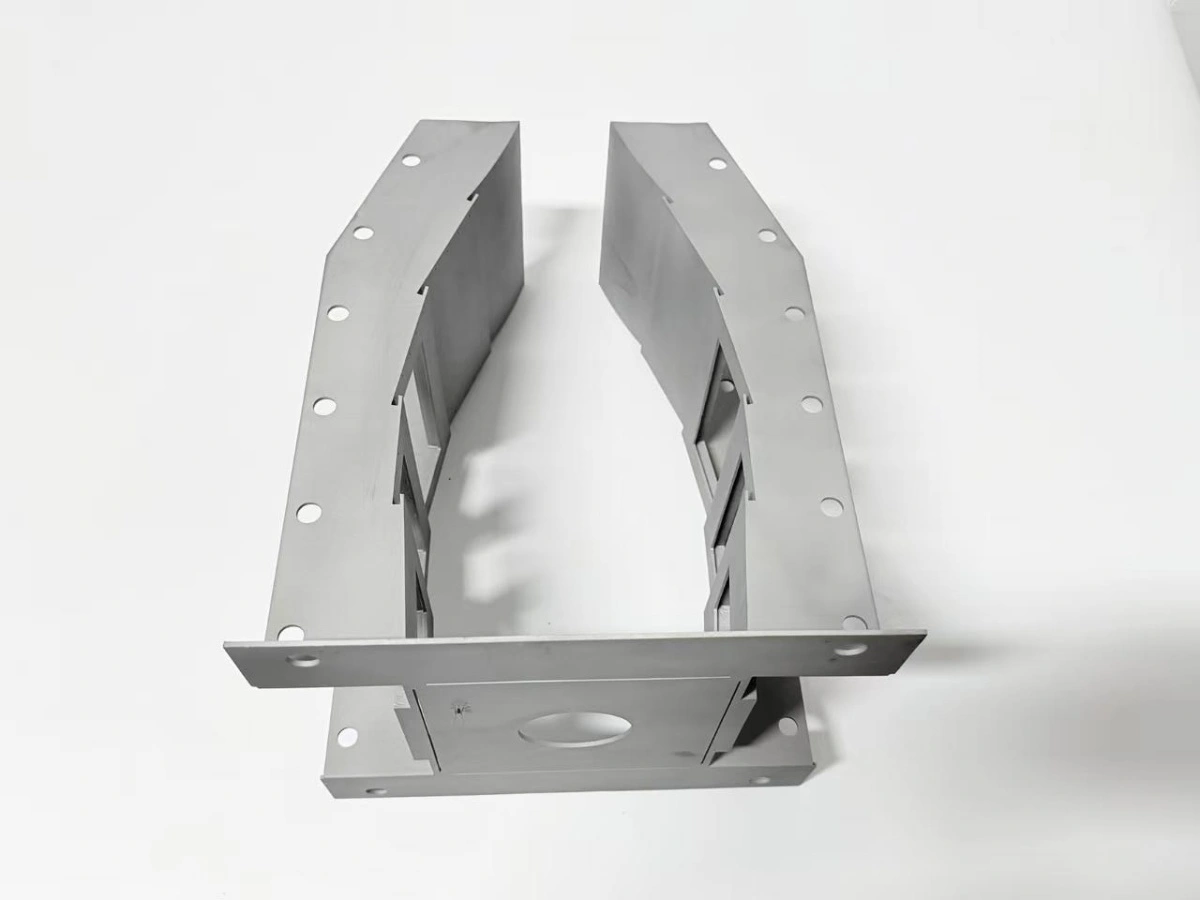
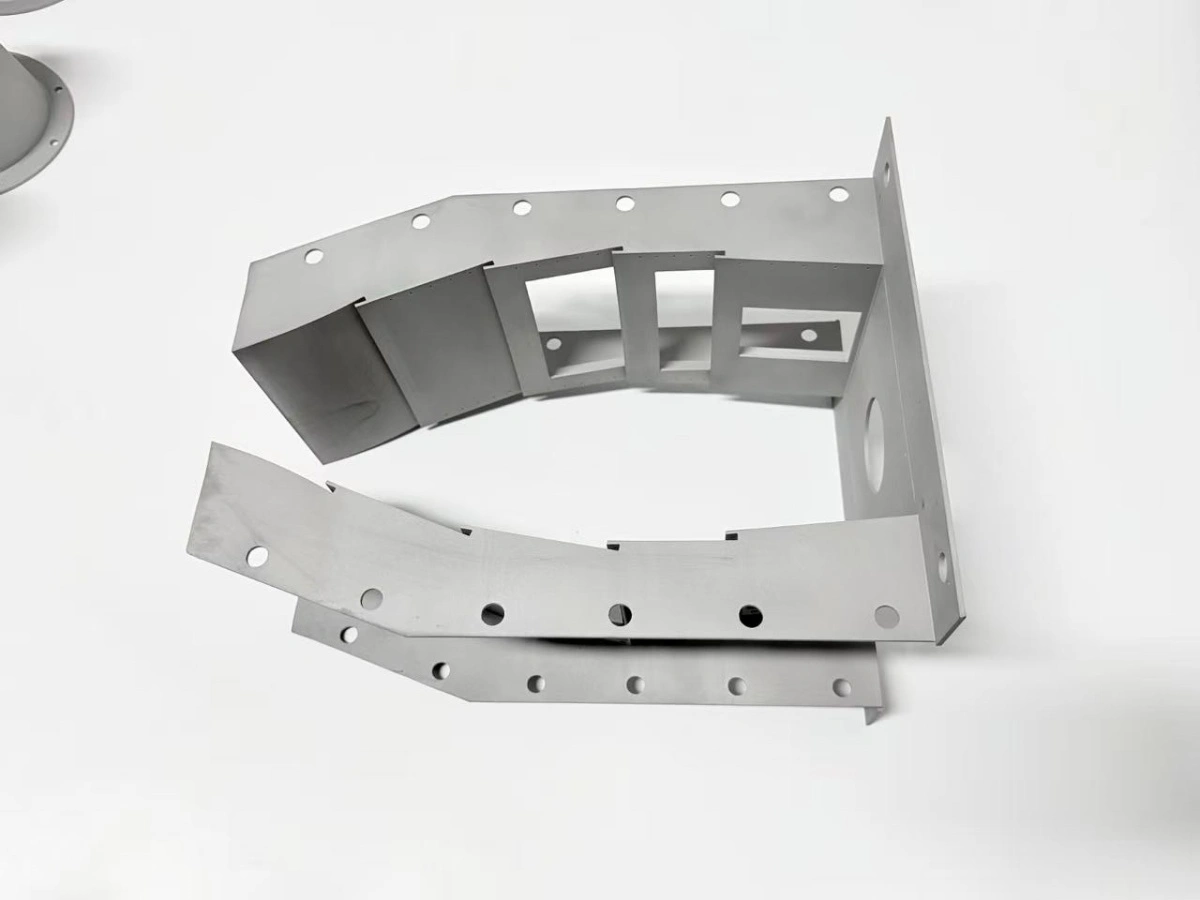
Вкладыш из GH3536 со стенкой 1,8 мм — удачный пример: стенка достаточно толстая для печати, достаточно тонкая для движения и достаточно открытая, чтобы свободная кромка всегда была слабым местом.
Как выглядит деформация вкладыша?
Во вкладыше деформация проявляется тремя измеримыми симптомами: фланец теряет плоскостность, рамки окон наклоняются, а стенка выгибается между рамками. Ни один из них не трещина; это ошибки формы, которые видны только при измерении относительно базы.
Первый симптом дешевле всего увидеть. Фланец, который на плите даёт 0,1 мм вне плоскостности, уже сместился по кромке, потому что кромка остывает быстрее стенки. Второй — рамка окна, которая больше не перпендикулярна фланцу; рамка следует за выгибающейся стенкой, и ошибка растёт с каждым циклом.
Третий симптом — выгиб стенки. Между двумя рамками стенка 1,8 мм может выгнуться на 0,2–0,3 мм без видимых следов. Та же деформация тонкостенных деталей 3D-печати повторяется в каждом углу окна.
Правила проектирования тонкостенных деталей дают размеры рамок и рёбер, которые удерживают этот выгиб в пределах критерия.
Откуда берутся остаточные напряжения?
Остаточные напряжения приходят из трёх источников по очереди: ванны, оснастки и печи. Ванна создаёт первый градиент, плита держит деталь при остывании, а печь добавляет второй градиент, когда снова нагревает и охлаждает сечение.
Механизм деформации стенки — это градиент, встречающий ограничение; сплавление в порошковом слое (PBF) делает оба члена видимыми. В PBF лазер плавит дорожку, которая сжимается при затвердевании. Нижний слой уже холодный, поэтому сжатие ограничено и становится напряжением. На стенке 1,8 мм ограничение слабое по толщине и сильное по длине, поэтому стенка выгибается, а не сжимается равномерно.
Плита добавляет второе ограничение. Деталь закреплена у основания, первые слои не могут двигаться; к моменту резки напряжение уже заперто в стенке. Отжиг до резки освободил бы его, но этот отжиг идёт при 1 180 °C в течение 1 ч и сам становится следующим источником движения.
Материал задаёт масштаб. Член тепловых напряжений LPBF задаёт сварочная ванна, а не печь, поэтому он фиксируется до любой термообработки. GH3536 расширяется примерно на 13,9 мкм/м·K в диапазоне 20–100 °C. Само расширение не проблема; проблема в том, что свободная кромка и закреплённое основание расширяются по-разному при одной температуре.
Почему закалка на твёрдый раствор и ГИП добавляют движение?
Закалка на твёрдый раствор и горячее изостатическое прессование (ГИП) добавляют движение, потому что каждый этап проводит деталь через полный тепловой цикл, пока она открыта. Закалка снимает напряжение построения при 1 180 °C в течение 1 ч, и снятие неравномерно: свободная кромка движется первой, закреплённое основание — последним. Деформация после ГИП — это та часть, которую цикл ГИП добавляет к закалке.
Цикл ГИП добавляет второе, более медленное движение. При 100 МПа и 1 180 °C в течение 3 ч стенка ползёт под давлением, и стенка, прямая после закалки, может выгнуться за время выдержки. Эффект мал за цикл, но накопителен, поэтому скан перед ГИП так же важен, как последний.
Программа печи управляет величиной движения. Подъём, выдержанный на 5 °C/мин, и охлаждение с открытием двери ниже 300 °C держат градиент по стенке малым; заметка об отжиге описывает ту же программу для других суперсплавов. Более быстрый подъём не экономит время в целом, потому что последующая правка стоит дороже сэкономленных часов.
На рамках окон есть эффект второго порядка. Рамка толще стенки, поэтому нагревается и остывает медленнее, и разница между рамкой и стенкой — место, где сосредоточена угловая деформация.
Как два сканирования разделяют причины?
Два сканирования разделяют причины, потому что каждое снимается в своей точке тепловой цепочки; тот же подход применяют к деформации и тонким стенкам других сплавов. Скан перед ГИП снимают после закалки, финальный — после механообработки; совмещение обоих по обработанному фланцу даёт две карты разницы вместо одного числа.
Первая карта показывает, что сместилось за ГИП. Если рамка окна наклонилась между сканом перед ГИП и финальным, причина — цикл ГИП и его оснастка, а не механообработка. Вторая карта показывает, что сместилось при обработке, чаще всего это эффект зажима, а не тепловой.
База совмещения — обработанный фланец, а не сырой. Сырой фланец подмешал бы припуск на обработку в карту, и карта показала бы движение, которое на деле является съёмом материала.
Решение на этапе приёмки следует за картами. Цель — 0,2 мм по проёму, предел приёмки — 0,3 мм. Движение между значениями требует повторного измерения перед доработкой, движение свыше 0,3 мм идёт в доработку или брак. Запись показывает, какой цикл его вызвал.
| Рычаг | Литейный маршрут | Аддитивный маршрут | Влияние на движение |
|---|---|---|---|
| Тепловой градиент | Предварительный нагрев формы | Подъём 5 °C/мин | Меньше градиент, меньше выгиб |
| Ограничение | Питатель и холодильник | Плита и поддержки | Определяет, где запирается напряжение |
| Отжиг | После выбивки | 1 180 °C/1 ч до ГИП | Снимает напряжение построения |
| Уплотнение | Питание прибылью | ГИП 100 МПа, 3 ч | Закрывает пористость, добавляет ползучесть |
| Проверка | Шлиф | Два скана по фланцу | Разделяет причины |
Таблица — краткая версия статьи: литейный маршрут управляет теми же четырьмя переменными другими рычагами, а проверка делает оба маршрута проверяемыми.
Когда механизм перестаёт объяснять ошибку?
Механизм перестаёт объяснять ошибку, когда сечение уже не тонкое, когда сплав уже не никелевый суперсплав или когда движение идёт от оснастки, а не от металла. Каждый такой случай требует другого объяснения и другого контроля.
Толстое сечение выгибается иначе, потому что градиент по стенке меньше, а ограничение распределено. Закрытое сечение ведёт себя по-другому: порошок не может выйти, и внутреннее давление при ГИП становится доминирующим членом.
Сплав тоже важен. Кобальтовая марка с другим коэффициентом расширения движется иначе при том же градиенте, а 13,9 мкм/м·K — значение GH3536, а не универсальное. Та же осторожность относится к детали, отожжённой в неплоской оснастке: карта покажет движение, которого металл не вызывал.
Вне этих пределов механизм остаётся хорошей отправной точкой, но не предсказанием. Честный ответ — измерять деталь на каждом этапе и позволять двум картам решать, а не обещать число из паспорта материала.
Внутри пределов деформация тонкостенных деталей 3D-печати управляется немногими числами: стенка 1,8 мм, слои 40 мкм и закалка на твёрдый раствор при 1 180 °C/1 ч. К ним добавляются ГИП при 100 МПа и критерий проёма 0,3 мм по сканам. Заметка о термической обработке ГИП описывает цикл подробнее.
Пришлите чертёж с толщиной стенки, раскладкой окон и сплавом, например GH3536. Neway рассматривает сечение с точки зрения механизма, предлагает этапы сканирования и базу и возвращает маршрут, в котором указано, где будет измеряться движение. Обзор начинается с руководства по закупке печати Inconel и продолжается сервисом 3D-печати суперсплавов, когда сечение зафиксировано.
FAQs
