Как выполняется обработка окон после печати?
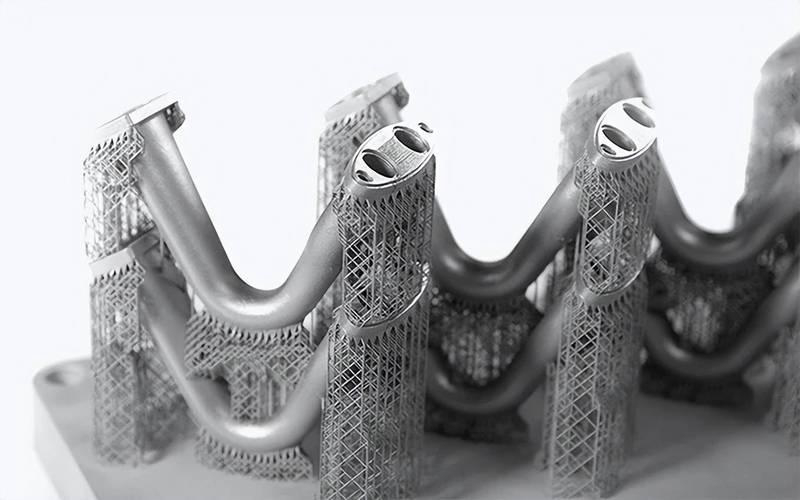
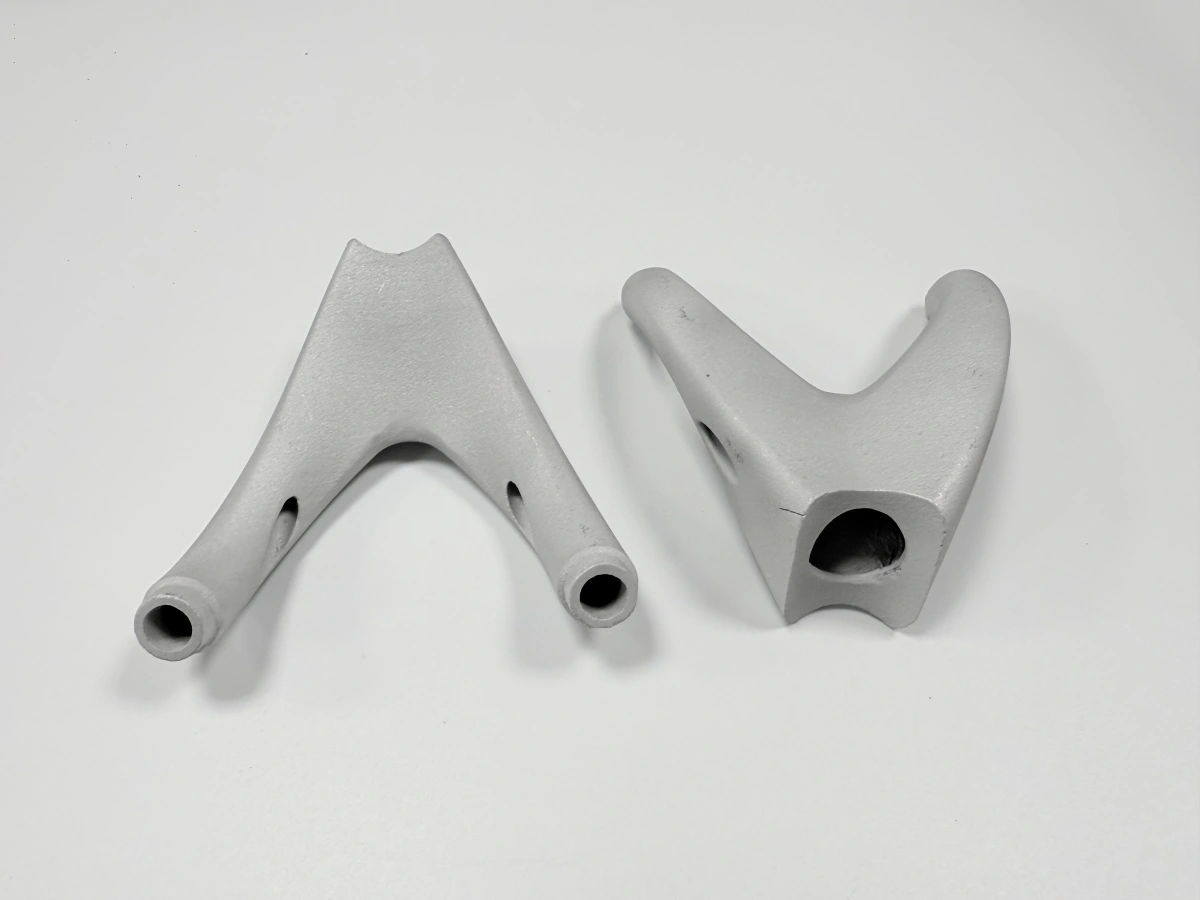
При обработке окон облицовки горелки окна и фланец режутся за одну установку от посадочного интерфейса. Это оставляет 1,0 мм на поверхностях и 0,4 мм в отверстиях до финального прохода. Резка обеих поверхностей от одной базы держит проёмы и фланец в одной системе допусков.
Какая база задаёт окна и фланец?
Посадочный интерфейс — это база. Именно эта поверхность садится на стенд, поэтому все остальные обрабатываются от неё, а не от плиты построения. Облицовка, обработанная от плиты, может быть ровной на верстаке и при этом стоять криво на стенде.
База устанавливается до любого реза. Фланец общупывается в шести точках, строится средняя плоскость, и оконные проёмы измеряются относительно неё. Если печатный фланец выходит за припуск, деталь бракуется до обработки, а не после.
Одна установка несёт обе поверхности. Оконные рамки и фланец режутся в одном зажиме, поэтому плоскостность 0,05 мм и позиция отверстия ±0,05 мм идут от одной установки. Перезажим между поверхностями добавил бы вторую ошибку установки.
Общие допуски — ISO 2768-1, шероховатость задаётся по ISO 4287. Чертёж может ужесточить фланец и посадочное место окна; остальное держится на общем допуске.
Сколько припуска остаётся после печати?
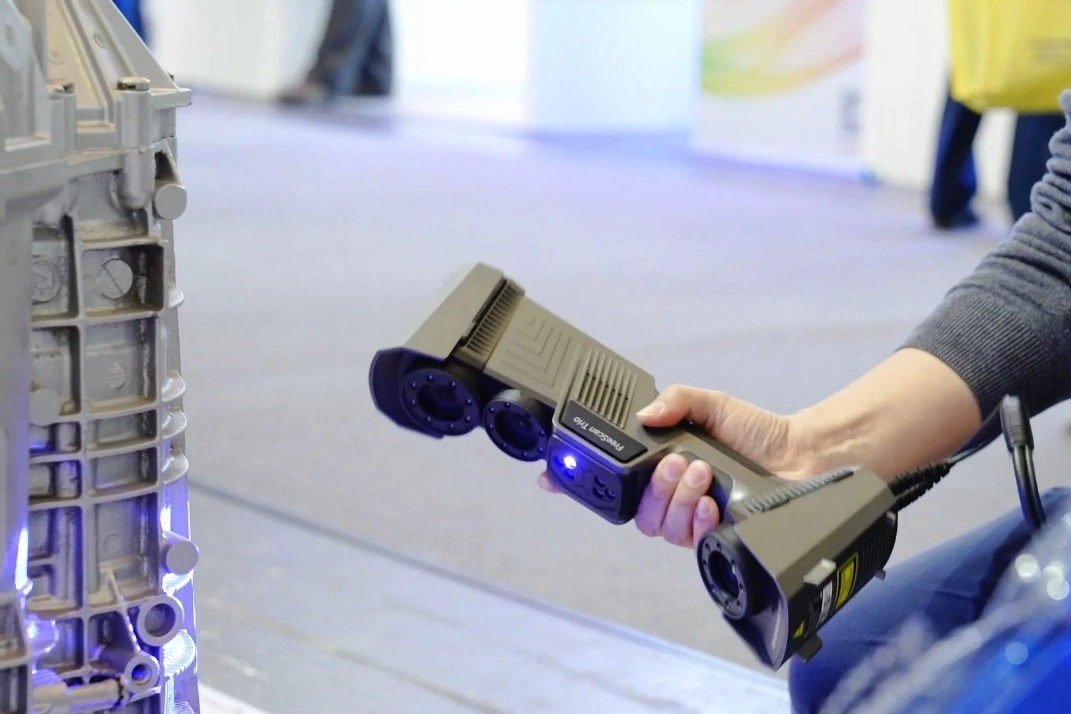
Припуск задаётся по каждой поверхности. На фланце остаётся 1,0 мм, на посадочных местах окон — 0,8 мм, в отверстиях — 0,4 мм. Припуск измеряется по синему скану до того, как деталь попадёт на станок.
Для обработки окон 1,0 мм на поверхностях — не случайность. Стенка 1,8 мм движется при закалке на твёрдый раствор и горячем изостатическом прессовании, и фланец получает волнистость в несколько десятых. Один миллиметр снимает этот слой за один проход, не задевая готовое сечение.
0,4 мм в отверстиях — минимум для чистого отверстия. Меньший припуск грозит резом, который только царапает поверхность, а такой рез оставляет конусное отверстие. 0,4 мм позволяют пройти на полный диаметр жёстким инструментом.
Посадочные места окон оставляют 0,8 мм — достаточно, чтобы очистить место и оставить плоскую площадку под кварцевое окно. Резка места в той же установке, что и фланец, держит его параллельно посадочному интерфейсу.
Зажим остаётся на 0,5 МПа или ниже. Стенка 1,8 мм пружинит под более сильным зажимом, и рез измеряется верно только пока деталь зажата. Мягкие губки и гипсовая заливка распределяют нагрузку по стенке.
Когда обработка печатной геометрии не оправдана?
Обработка окон — не всегда верный шаг. Если чертёж требует только, чтобы проёмы освобождали кварцевое окно, а плоскостность фланца не задана, печатная деталь может подойти с лёгкой зачисткой.
Сравнение простое. Печатной облицовке нужно около 3 часов пятиосевой обработки тонкой стенки, зачищенной — 30 минут ручной работы, но она сохраняет печатный допуск. Выбор зависит от того, является ли интерфейс несущим или только крышкой.
Тонкие стенки задают предел. Ниже 1,5 мм зажим, который стенка выдерживает, падает быстрее, чем припуск, который нужно снять, и деталь уходит под фрезой. Конструктивные правила для тонкостенных деталей из суперсплавов объясняют, почему такие облицовки лучше перепроектировать с локальным утолщением, чем обрабатывать тоньше.
Другой сплав тоже меняет ответ. Марка, склонная к трещинам, может требовать снятия напряжений перед обработкой, и этот дополнительный цикл стоит сутки, не меняя сам рез. Заметка о деформации в производстве суперсплавов описывает, когда эта обработка нужна.
Контроль идёт за резом. Скан синим светом после обработки подтверждает плоскостность фланца, а измерение на координатно-измерительной машине подтверждает положение окон. Резьбы M4 проверяются калибром «проход/непроход», а глубина резьбы задана 1,5×D, чтобы болт не упирался.
Эта заметка охватывает обработку окон после печати; толщина стенки и управление деформацией — отдельные вопросы. Пришлите чертёж с базой, допусками и раскладкой окон. Мы подтвердим припуск и установку и рассчитаем обработанную облицовку через нашу 3D-печать суперсплавов.