3D-печать GH3536: поведение и пределы
3D-печать GH3536 подходит для вкладыша горелки примерно до 900 °C в конструкции и 1 100 °C в чистом окислении, ценой обрабатываемости. Сплав — никель-хром-железный суперсплав; плотность 8,22 г/см³, расширение 13,9 мкм/м·K. Это не материал для сосуда под давлением и не прямая замена Inconel 718 там, где важна прочность на сечение. Разделы описывают поведение при температуре, а не рекомендацию марки.
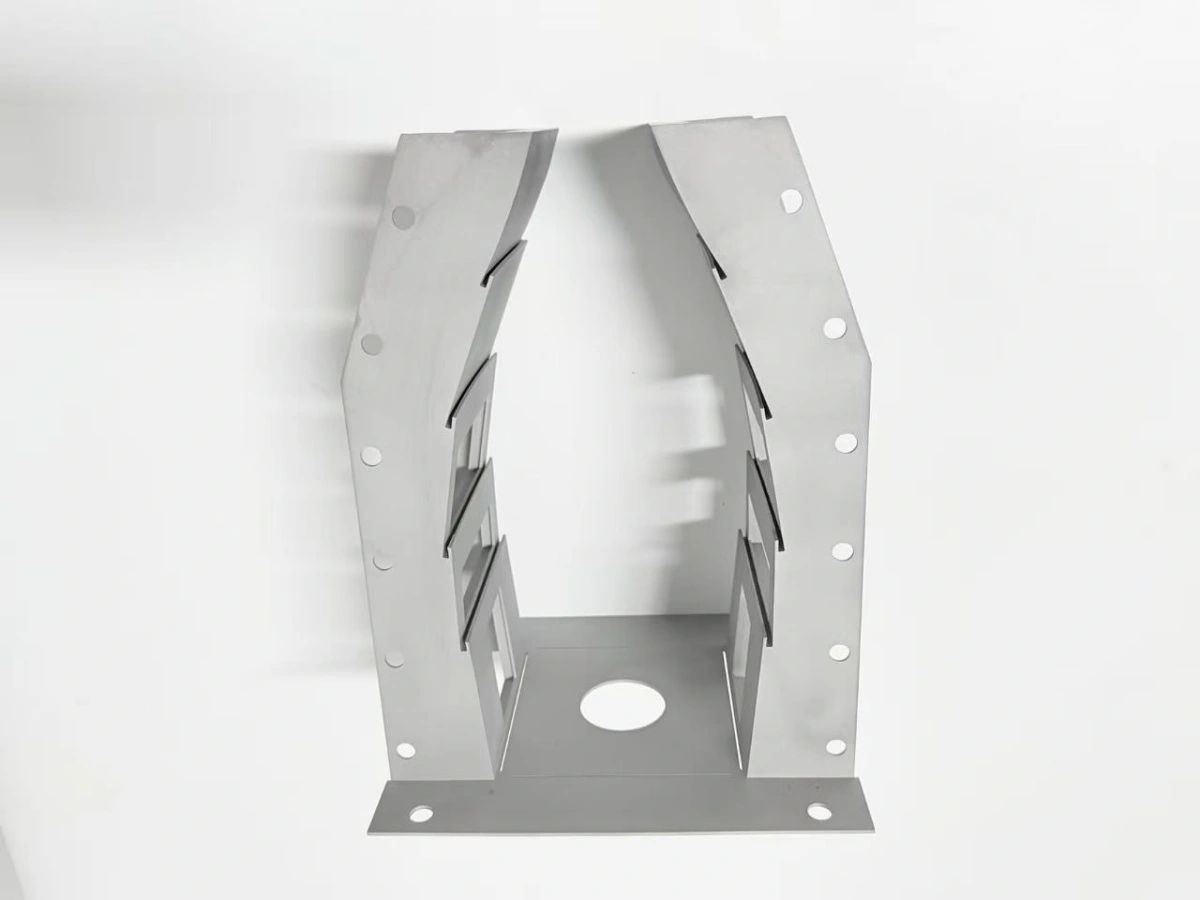
Почему для вкладыша горелки выбирают GH3536?
GH3536 выбирают, когда детали нужна умеренная жаропрочность и стойкость к окислению, а соседние марки дороже или хуже обрабатываются. Сплав сохраняет рабочую прочность примерно до 900 °C в конструкции, а его оксидная плёнка остаётся защитной примерно до 1 100 °C в чистом газе сгорания.
В сравнении с 316L обмен идёт по температуре. Вкладыш из 316L дешевле и легче сваривается, но теряет рабочую прочность выше примерно 600 °C и быстрее окисляется при циклировании. В сравнении с Inconel 718 обмен идёт по прочности на сечение и стоимости обработки: 718 держит большую нагрузку при 700 °C, но режется хуже и требует более строгого контроля процесса.
У сплава есть и штраф по плотности. При 8,22 г/см³ печатный вкладыш тяжелее сварной детали из 316L той же оболочки, что важно в подвижном узле и не важно в статической испытательной камере.
Свойства GH3536, которые важны на чертеже, — сопротивление ползучести при 900 °C, стабильность оксидной плёнки примерно до 1 100 °C и расширение 13,9 мкм/м·K. Марка с меньшим расширением движется меньше за цикл, но обычно теряет прочность при температуре.
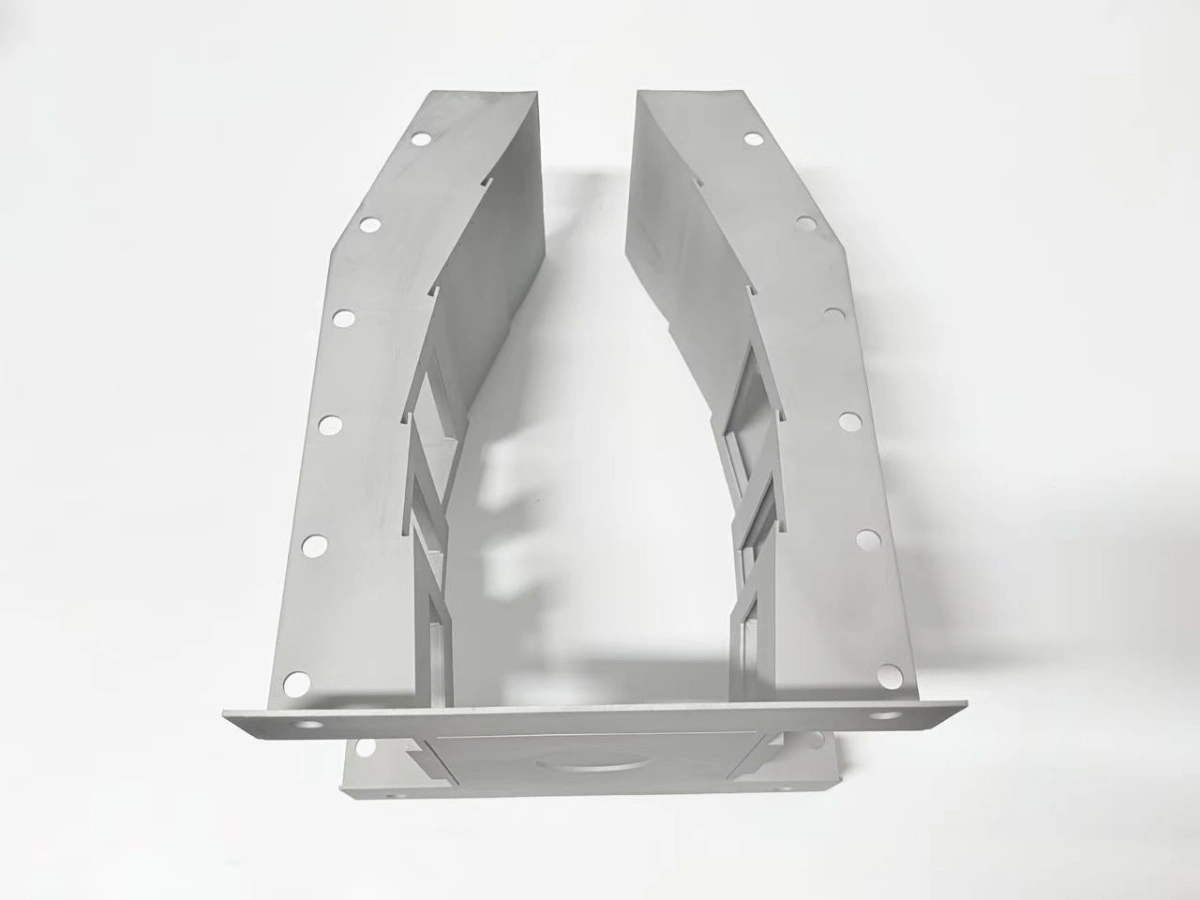
Для вкладыша горелки решающим часто оказывается стенка. Стенка 1,8 мм из GH3536 несёт градиент без локальных горячих точек. Расширение 13,9 мкм/м·K держит фланец и рамки окон в предсказуемом диапазоне за цикл.
Как GH3536 ведёт себя в лазерном сплавлении порошкового слоя?
3D-печать GH3536 в лазерном сплавлении порошкового слоя (PBF) идёт с хорошей стойкостью к трещинам и узким окном параметров, поэтому сплав часто берут для тонких стенок и мелких элементов. К остаточным напряжениям он менее терпим, чем 316L, а сечения свыше примерно 20 мм требуют плана напряжений до запуска построения.
Построение идёт слоями 40 мкм при кислороде не выше 100 ppm в камере. Выше этого уровня оксидные плёнки на порошке повышают пористость и могут давать несплавления в стенке.
Плотность в состоянии построения обычно достигает 99,0–99,5 % с аттестованным набором параметров, а ГИП закрывает остаточную пористость до 99,5 % и лучше. Цифра важна для вкладыша, потому что у стенки 1,8 мм мало сечения, чтобы принять пору.
3D-печать никелевого суперсплава меняет и план контроля. Стенку GH3536 проверяют на несплавления по кромкам окон, где лазерная дорожка поворачивает и местная скорость охлаждения падает, а не только по образцу плотности.
Повторно использованный порошок тоже меняет окно печати, поэтому номер партии идёт с протоколом построения, а движение кромки окна описывает заметка о поведении тонких стенок. Сам порошок — вторая переменная. Повторное использование повышает кислород и азот, и сплав отвечает чуть большей прочностью и меньшей пластичностью; партия порошка входит в паспорт материала, а не в закупку.
Что меняют закалка на твёрдый раствор и ГИП?
Два шага — закалка на твёрдый раствор и горячее изостатическое прессование (ГИП) — переводят сплав из состояния построения с остаточным напряжением и вытянутой пористостью в стабильное почти плотное состояние. Закалка: 1 ч при 1 180 °C; цикл ГИП: 3 ч при 100 МПа и 1 180 °C. Порядок важнее каждого шага по отдельности. ГИП не закрывает пористость, которую поверхность уже запечатала, и не снимает напряжение, запертое оснасткой.
- Закалка: выдержка 1 ч при 1 180 °C, чтобы растворить структуру построения и снять напряжение.
- ГИП: выдержка 3 ч при 100 МПа и 1 180 °C, чтобы закрыть внутреннюю пористость.
- Охлаждение в печи ниже 300 °C до открытия дверцы, чтобы не создать новый градиент.
- Повторно измерить базовые поверхности до обработки, потому что цикл двигает деталь.
Запись печи значит не меньше самого цикла. График с выдержкой при 1 180 °C, следом давления 100 МПа и охлаждением ниже 300 °C — доказательство, что поведение действительно было. Сертификат без графика — лишь утверждение. Цикл оставляет также сплав мягче и однороднее, чем после построения, а термообработка задаёт и условие записи ГИП, которую хранит оператор.
Как сплав обрабатывается после печати?
GH3536 обрабатывается хуже 316L и лучше Inconel 718, с сильной склонностью к наклёпу на лёгком проходе. Практическое правило — держать рез ниже наклёпанного слоя и снимать припуск за один-два прохода, а не многими отделочными проходами. Таблица даёт окно обработки для печатного вкладыша; цель по плоскостности и полоса приёмки разделены намеренно.
| Параметр | Условие | Цель | Полоса (единица) |
|---|---|---|---|
| Припуск на фланце | Состояние построения | 1,5 мм | 1,0–2,0 мм |
| Припуск на отверстиях | Сверление после ГИП | 1,0 мм | 0,8–1,2 мм |
| Шероховатость | Отделочный проход | Ra 1,6 мкм | Ra 1,6–3,2 мкм |
| Плоскостность | Поверхность фланца | 0,05 мм | 0,05–0,10 мм |
| Резьба | M4 в GH3536 | 1,5×D | 1,5–2,0×D |
Фланец задаёт плоскостность и припуск на обработку ещё до печати. Припуск на обработку — ещё и статья графика. GH3536 снимает примерно вдвое меньше объёма в час, чем 316L на той же пятиосевой ячейке, а фланец и поверхности окон — самые медленные элементы, потому что требуют одного установа.
Износ инструмента — другая статья затрат. Сплав наклёпывается и абразивно изнашивает карбидные кромки, поэтому отделочная пластина, которая держит партию 316L, на GH3536 может потребовать замены в середине партии. Правила проектирования тонкостенных деталей уже предполагают, что базой служит обработанная, а не напечатанная поверхность.
Когда GH3536 перестаёт быть правильным выбором?
GH3536 перестаёт быть правильным выбором выше примерно 1 100 °C в окислительном газе, в атмосфере с серой или хлоридами и там, где сечению нужно больше прочности, чем сплав несёт при температуре. Эти условия ведут к более прочной никелевой марке или к покрытию, а не к более толстой стенке из GH3536.
Сравнение, которое решает большинство проектов, — с Inconel 718. При 700 °C 718 несёт примерно вдвое больший предел текучести, чем GH3536, поэтому несущий кронштейн, проходящий в 718, не проходит в GH3536 при том же сечении. Обратный обмен виден в стоимости и обрабатываемости, где выигрывает GH3536.
Альтернатива Hastelloy X — то же семейство под другим торговым именем, поэтому сравнение коммерческое, а не металлургическое. Кто заказывает Hastelloy X и получает GH3536, должен ожидать того же поведения в пределах стандартного состава; приёмку решает сертификат плавки, а не имя. В сравнении с 316L граница проще: 316L достаточно примерно до 600 °C и он дешевле, поэтому низкотемпературному вкладышу, который никогда не видит 700 °C, GH3536 не нужен.
В сравнении с литейным маршрутом печать выигрывает при двух условиях. Она выигрывает, когда стенка ниже 2,0 мм и форма не заполняет её чисто, и когда первая деталь нужна через недели, а не месяцы. Литьё выигрывает, когда партия превышает несколько сотен деталей и когда сечение достаточно толстое, чтобы near-net отливка требовала меньше обработки, чем печатная заготовка.
Есть и условие геометрии. Очень толстое сечение свыше примерно 40 мм меньше выигрывает от сплава, потому что температурный градиент и цикл ГИП определяют результат, и литейный или кованый маршрут может быть лучшим сравнением.
Когда эта оценка материала не действует?
Оценка не действует, когда нагрузка включает термоудар при холодном пуске, когда партия порошка неизвестна или когда деталь является границей давления. Каждый такой случай снимает допущение, что результат решает поведение сплава, а не запись процесса.
Она не действует и для ремонтного маршрута. Сварной ремонт GH3536 требует своей термообработки и своего контроля, а описанное поведение относится к исходному построению, а не к ремонтной зоне.
Предел окисления — эксплуатационная оценка, а не обязательство. 1 100 °C — это стабильность плёнки в чистом газе, а реальная камера с серой или частицами может разрушить плёнку заметно ниже этого значения.
3D-печать GH3536 зависит и от машины. Набор параметров, аттестованный на одной лазерной системе, не переносится без изменений на вторую, поэтому оценка материала привязана к записи построения.
Наконец, цифры взяты из ASTM B435 и ASM Handbook Vol. 4 плюс аттестованный набор параметров; другой поставщик порошка или другая машина меняют окно печати, и оценку нужно повторять на новом построении, а не копировать.
Пришлите условия нагрузки, сечение и маршрут соединения. Neway сравнит их с этим поведением материала, отметит, где GH3536 держит и где нужна более высокая марка, и вернёт маршрут с термообработкой и окном обработки для этого сечения.
FAQs