
पतली दीवार 3D प्रिंट विरूपण: कहाँ से शुरू होता है
पतली दीवार 3D प्रिंट विरूपण इस पर निर्भर करता है कि तापीय ग्रेडिएंट कहाँ मुक्त किनारे से टकराता है: 1.8 mm की दीवार वाली लाइनर 0.3 mm तक खिसकती है. खुली लाइनर में एक तरफ दीवार को कुछ नहीं रोकता, इसलिए हर तापीय चक्र कुछ और हलचल छोड़ता है. यह हलचल खिड़की कोनों और फ्लैंज किनारों पर केंद्रित होती है.
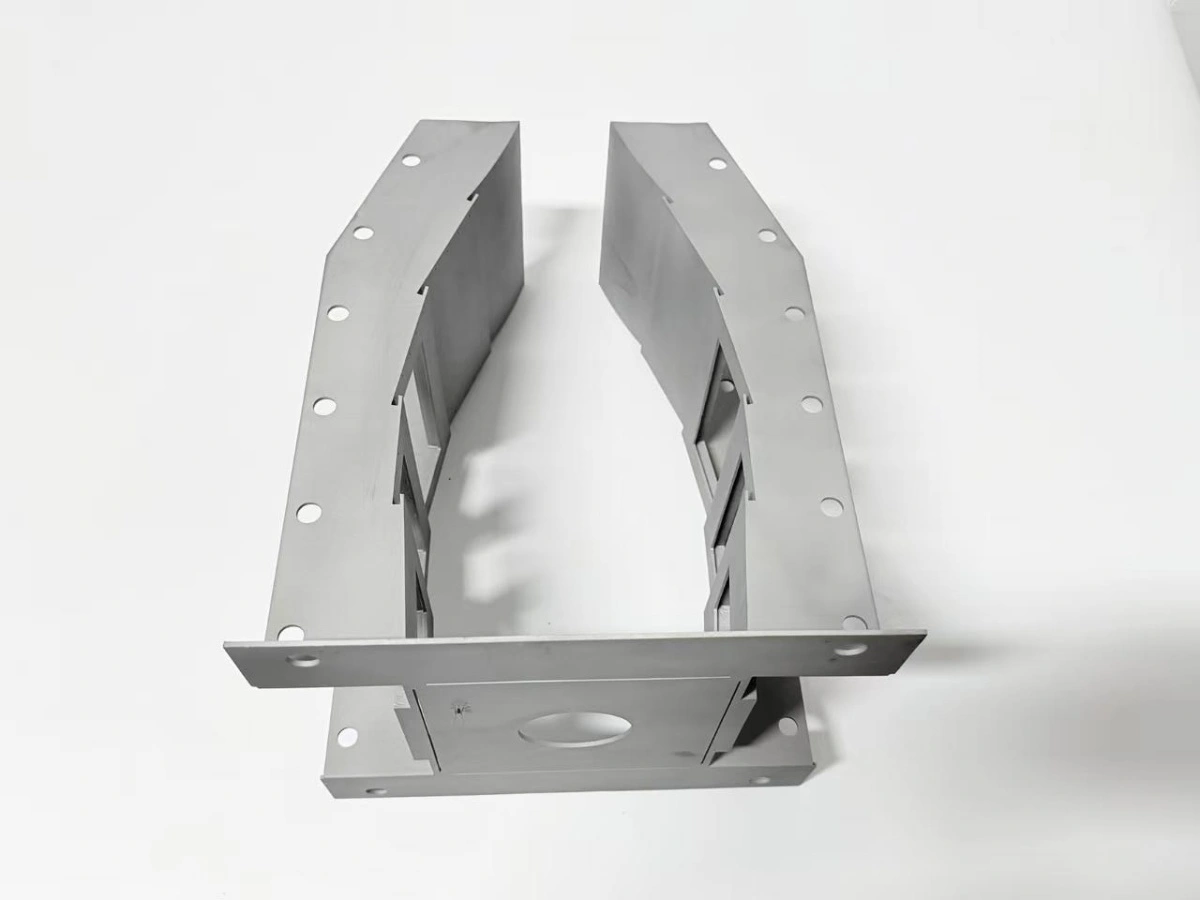
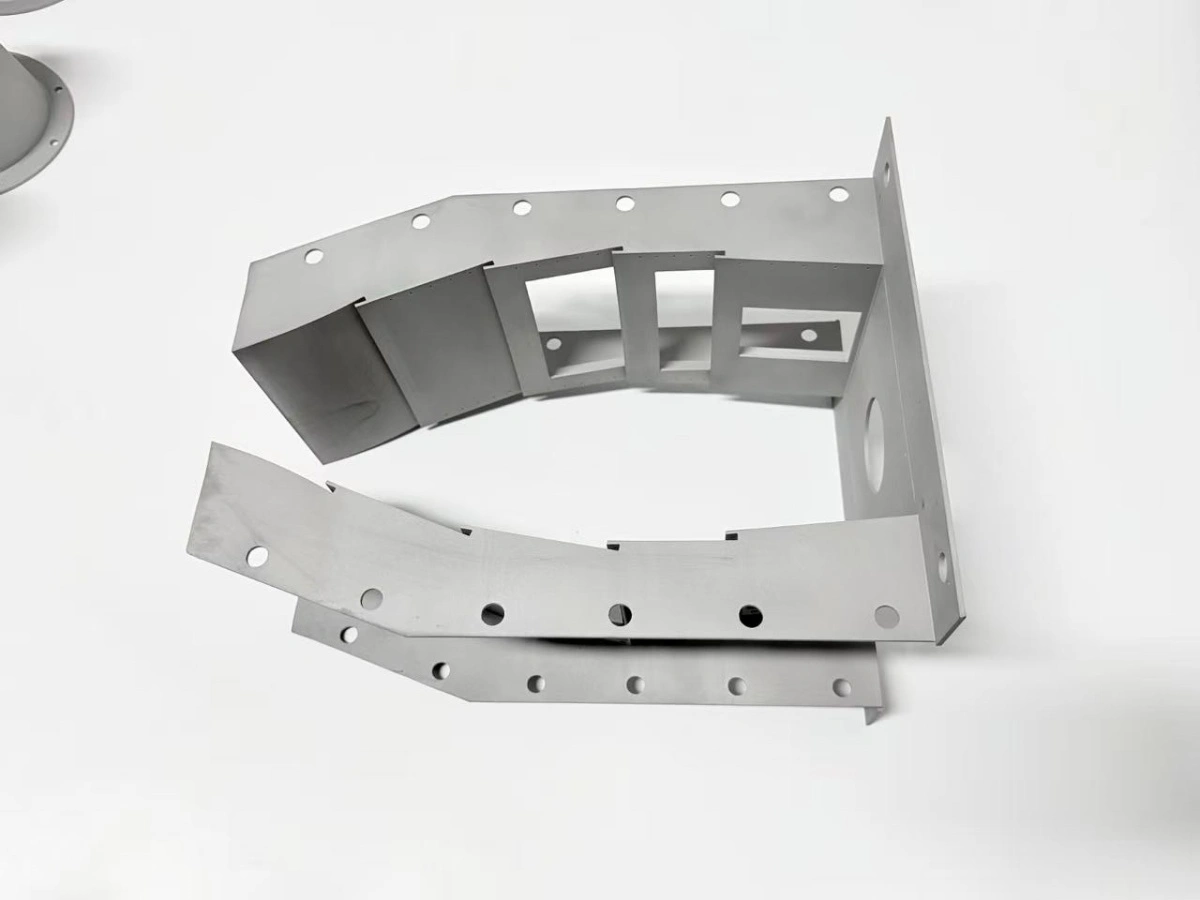
1.8 mm दीवार वाली GH3536 लाइनर अच्छा उदाहरण है: दीवार छपाई के लिए पर्याप्त मोटी, हिलने के लिए पर्याप्त पतली और मुक्त किनारे को कमज़ोर बनाने के लिए पर्याप्त खुली है.
लाइनर पर पतली दीवार विरूपण कैसा दिखता है?
लाइनर पर विरूपण तीन मापने योग्य लक्षणों में दिखता है: फ्लैंज समतलता खो देता है, खिड़की फ़्रेम झुक जाते हैं और फ़्रेम के बीच दीवार मुड़ जाती है. तीनों में से कोई दरार नहीं है; ये आकार की त्रुटियाँ हैं जो संदर्भ के सापेक्ष मापने पर ही दिखती हैं.
पहला लक्षण देखना सबसे सस्ता है. समतल प्लेट पर 0.1 mm बाहर निकला फ्लैंज अपने किनारे पर पहले ही हिल चुका है, क्योंकि किनारा दीवार से तेज़ ठंडा होता है. दूसरा वह खिड़की फ़्रेम है जो अब फ्लैंज के लंबवत नहीं है; फ़्रेम मुड़ती दीवार के साथ जाता है और त्रुटि हर चक्र में बढ़ती है.
तीसरा लक्षण दीवार का मुड़ना है. दो फ़्रेम के बीच 1.8 mm की दीवार बिना दिखने वाले निशान के 0.2–0.3 mm मुड़ सकती है.
पतली दीवार वाले हिस्सों के डिज़ाइन नियम वे फ़्रेम और रिब माप देते हैं जो इस मुड़न को मानदंड के भीतर रखते हैं.
अवशिष्ट प्रतिबल कहाँ से आता है?
अवशिष्ट प्रतिबल तीन स्रोतों से क्रम में आता है: पिघल, फ़िक्स्चर और भट्टी. पिघल पहला ग्रेडिएंट बनाता है, प्लेट ठंडा होते समय हिस्से को पकड़ती है और भट्टी दूसरा ग्रेडिएंट जोड़ती है जब वह अनुभाग को फिर गर्म और ठंडा करती है.
दीवार विरूपण तंत्र एक ग्रेडिएंट है जो अवरोध से टकराता है; पाउडर बेड फ़्यूज़न (PBF) दोनों पदों को दिखाता है. PBF में लेज़र एक पथ पिघलाता है जो जमने पर सिकुड़ता है. नीचे की परत पहले से ठंडी है, इसलिए सिकुड़न अवरुद्ध होकर प्रतिबल बन जाती है. 1.8 mm की दीवार में अवरोध मोटाई में कमज़ोर और लंबाई में मज़बूत है, इसलिए दीवार समान रूप से सिकुड़ने के बजाय मुड़ती है.
प्लेट दूसरा अवरोध जोड़ती है. हिस्सा अपने आधार पर जुड़ा है, पहली परतें हिल नहीं सकतीं; काटते समय प्रतिबल पहले से दीवार में बंद होता है. काटने से पहले तनाव मुक्ति उसे छोड़ देती, लेकिन वह प्रक्रिया 1 180 °C पर 1 h चलती है और खुद अगली हलचल का स्रोत बन जाती है.
सामग्री पैमाना तय करती है. LPBF तापीय प्रतिबल पद पिघल से तय होता है, भट्टी से नहीं, इसलिए किसी भी ताप उपचार से पहले तय हो जाता है. GH3536 20–100 °C के बीच लगभग 13.9 µm/m·K फैलता है. फैलाव अपने आप में समस्या नहीं है; समस्या यह है कि मुक्त किनारा और बंधा आधार एक ही तापमान पर अलग-अलग फैलते हैं.
विलयन उपचार और HIP हलचल क्यों बढ़ाते हैं?
विलयन उपचार और हॉट आइसोस्टैटिक प्रेसिंग (HIP) हलचल बढ़ाते हैं क्योंकि दोनों हिस्से को पूरा तापीय चक्र से गुज़ारते हैं जब वह अभी खुला है. विलयन उपचार 1 180 °C पर 1 h में बिल्ड प्रतिबल छोड़ता है, और मुक्ति एक समान नहीं है: मुक्त किनारा पहले हिलता है, बंधा आधार बाद में. HIP के बाद विरूपण वह हिस्सा है जो HIP चक्र विलयन उपचार में जोड़ता है.
HIP चक्र दूसरी, धीमी हलचल जोड़ता है. 100 MPa और 1 180 °C पर 3 h में दीवार दबाव में रेंगती है, और विलयन उपचार के बाद सीधी दीवार होल्ड के दौरान मुड़ सकती है. असर प्रति चक्र छोटा है पर संचयी है, इसलिए HIP से पहले का स्कैन अंतिम स्कैन जितना ज़रूरी है.
भट्टी कार्यक्रम हलचल की मात्रा नियंत्रित करता है. 5 °C/min पर रखा गया ऊपर उठना और 300 °C से नीचे दरवाज़ा खोलने वाला ठंडा होना दीवार के पार ग्रेडिएंट छोटा रखते हैं. तनाव मुक्ति नोट दूसरे सुपरअलॉय के लिए वही कार्यक्रम बताता है. तेज़ ऊपर उठना कुल समय नहीं बचाता, क्योंकि बाद की सीधाई बचे घंटों से महँगी है.
खिड़की फ़्रेम पर दूसरे क्रम का असर है. फ़्रेम दीवार से मोटा है, इसलिए धीमा गर्म और ठंडा होता है, और फ़्रेम तथा दीवार के बीच का अंतर वह जगह है जहाँ कोने का विरूपण केंद्रित होता है.
दो स्कैन कारण कैसे अलग करते हैं?
दो स्कैन कारण अलग करते हैं क्योंकि हर एक तापीय श्रृंखला के अलग बिंदु पर लिया जाता है; यही तरीका दूसरे मिश्र धातुओं के विरूपण और पतली दीवारों पर भी लगता है. HIP से पहले का स्कैन विलयन उपचार के बाद और अंतिम स्कैन मशीनिंग के बाद लिया जाता है. दोनों को मशीन किए फ्लैंज पर संरेखित करने से एक संख्या की जगह दो अंतर नक्शे मिलते हैं.
पहला नक्शा दिखाता है कि HIP के दौरान क्या हिला. अगर खिड़की फ़्रेम HIP से पहले के स्कैन और अंतिम स्कैन के बीच झुकता है तो कारण HIP चक्र और उसका फ़िक्स्चर है, मशीनिंग नहीं. दूसरा नक्शा दिखाता है कि मशीनिंग के दौरान क्या हिला, अधिकतर क्लैंपिंग का असर, तापीय नहीं.
संरेखण संदर्भ मशीन किया फ्लैंज है, कच्चा नहीं. कच्चा फ्लैंज मशीनिंग भत्ता नक्शे में मिला देगा, और नक्शा ऐसी हलचल दिखाएगा जो असल में सामग्री हटाना है.
निरीक्षण गेट नक्शों के साथ चलता है. लक्ष्य 0.2 mm और स्वीकृति सीमा 0.3 mm है. दोनों के बीच की हलचल रीवर्क से पहले दूसरा माप माँगती है, और 0.3 mm से ऊपर की हलचल रीवर्क या रिजेक्ट में जाती है. रिकॉर्ड बताता है कि किस चक्र ने उसे बनाया.
| नियंत्रण | कास्ट मार्ग | एडिटिव मार्ग | हलचल पर असर |
|---|---|---|---|
| तापीय ग्रेडिएंट | मोल्ड प्रीहीट | 5 °C/min ऊपर उठना | छोटा ग्रेडिएंट, कम मुड़न |
| अवरोध | गेटिंग और चिल | प्लेट और सपोर्ट | तय करता है प्रतिबल कहाँ बंद हो |
| तनाव मुक्ति | शेक-आउट के बाद | HIP से पहले 1 180 °C/1 h | बिल्ड प्रतिबल छोड़ता है |
| सघनता | राइज़र फ़ीड | 100 MPa, 3 h HIP | छिद्र बंद करता, रेंगना जोड़ता |
| सत्यापन | सेक्शनिंग | फ्लैंज संदर्भ पर दो स्कैन | कारण अलग करता |
यह तालिका लेख का छोटा रूप है: कास्ट मार्ग वही चार चर दूसरे नियंत्रणों से चलाता है, और सत्यापन दोनों मार्गों को जाँचने योग्य बनाता है.
तंत्र कब त्रुटि समझाना बंद करता है?
तंत्र तब त्रुटि समझाना बंद करता है जब अनुभाग पतला न हो, मिश्र धातु निकल सुपरअलॉय न हो, या हलचल धातु के बजाय फ़िक्स्चर से आए. ऐसे हर मामले को दूसरी व्याख्या और दूसरा नियंत्रण चाहिए.
मोटा अनुभाग उसी तरह नहीं मुड़ता, क्योंकि दीवार के पार ग्रेडिएंट छोटा है और अवरोध बँटा हुआ है. बंद अनुभाग फिर अलग व्यवहार करता है: पाउडर बाहर नहीं आ सकता और HIP के दौरान आंतरिक दबाव मुख्य पद बन जाता है.
मिश्र धातु भी मायने रखती है. अलग फैलाव गुणांक वाली कोबाल्ट श्रेणी उसी ग्रेडिएंट पर अलग हिलती है, और 13.9 µm/m·K GH3536 का मान है, सार्वभौमिक नहीं. यही सावधानी उस हिस्से पर लागू है जिसकी तनाव मुक्ति गैर-समतल फ़िक्स्चर में हुई: नक्शा ऐसी हलचल दिखाएगा जो धातु ने नहीं की.
इन सीमाओं से बाहर तंत्र अच्छा शुरुआती बिंदु है, पर भविष्यवाणी नहीं. ईमानदार जवाब है हर चरण पर हिस्सा मापना और दोनों नक्शों को फ़ैसला करने देना, सामग्री डेटा शीट का आंकड़ा वादा करने के बजाय.
सीमाओं के भीतर पतली दीवार 3D प्रिंट विरूपण कुछ आंकड़ों से नियंत्रित होता है: 1.8 mm दीवार, 40 µm परतें और 1 180 °C/1 h विलयन उपचार. इसमें 100 MPa का HIP और स्कैन से पढ़ा 0.3 mm का उद्घाटन मानदंड जुड़ता है. HIP ताप उपचार नोट चक्र का विस्तार देता है.
यही तरीका पतली दीवार 3D प्रिंट विरूपण को मापने योग्य बनाता है. आप ड्रॉइंग को दीवार की मोटाई, खिड़की लेआउट और मिश्र धातु जैसे GH3536 के साथ भेजें. Neway अनुभाग की जाँच तंत्र के अनुसार करता है, स्कैन चरण और संदर्भ सुझाता है और ऐसा मार्ग देता है जिसमें लिखा हो कि हलचल कहाँ मापी जाएगी. समीक्षा Inconel प्रिंटिंग खरीद गाइड से शुरू होती है और अनुभाग तय होने पर सुपरअलॉय 3D प्रिंटिंग सेवा तक चलती है.
FAQs
