GH3536 3D प्रिंटिंग: व्यवहार और सीमाएँ
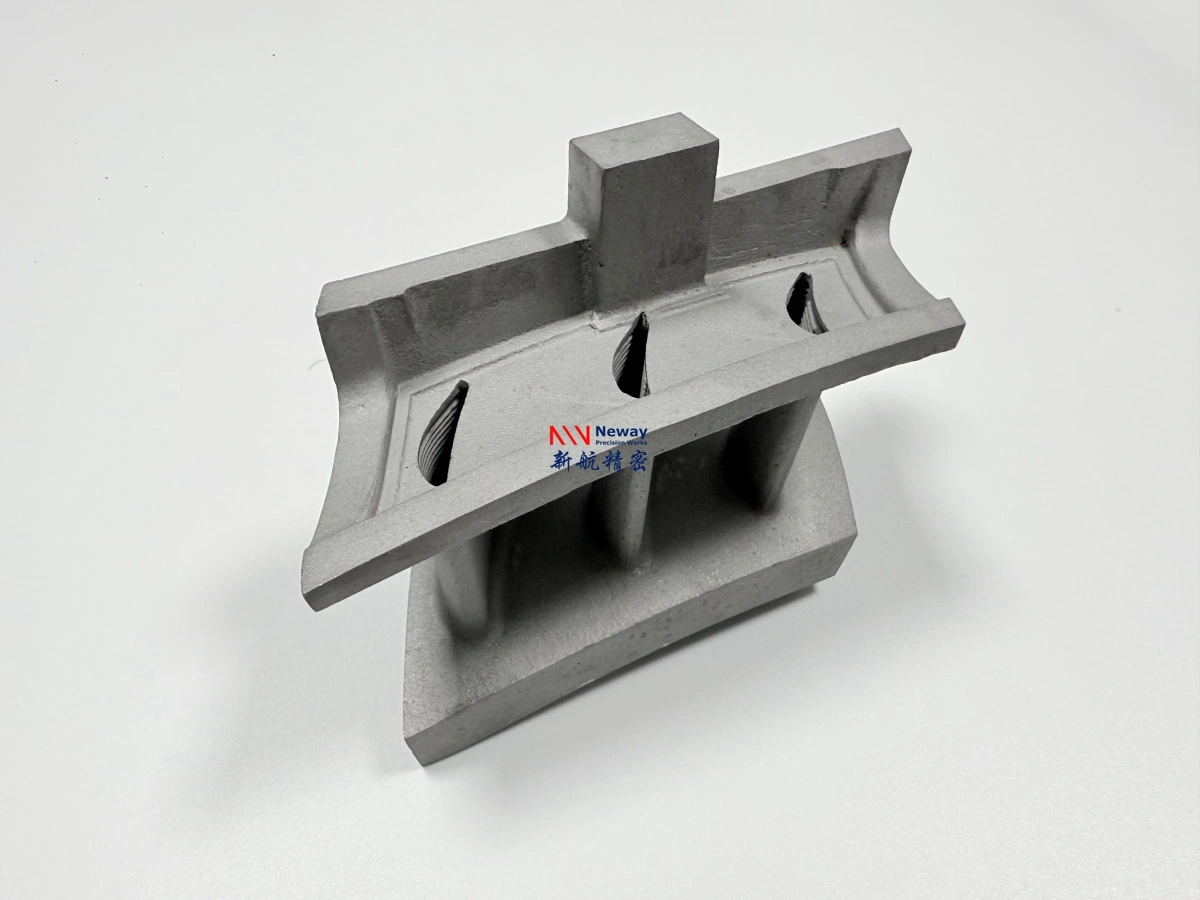
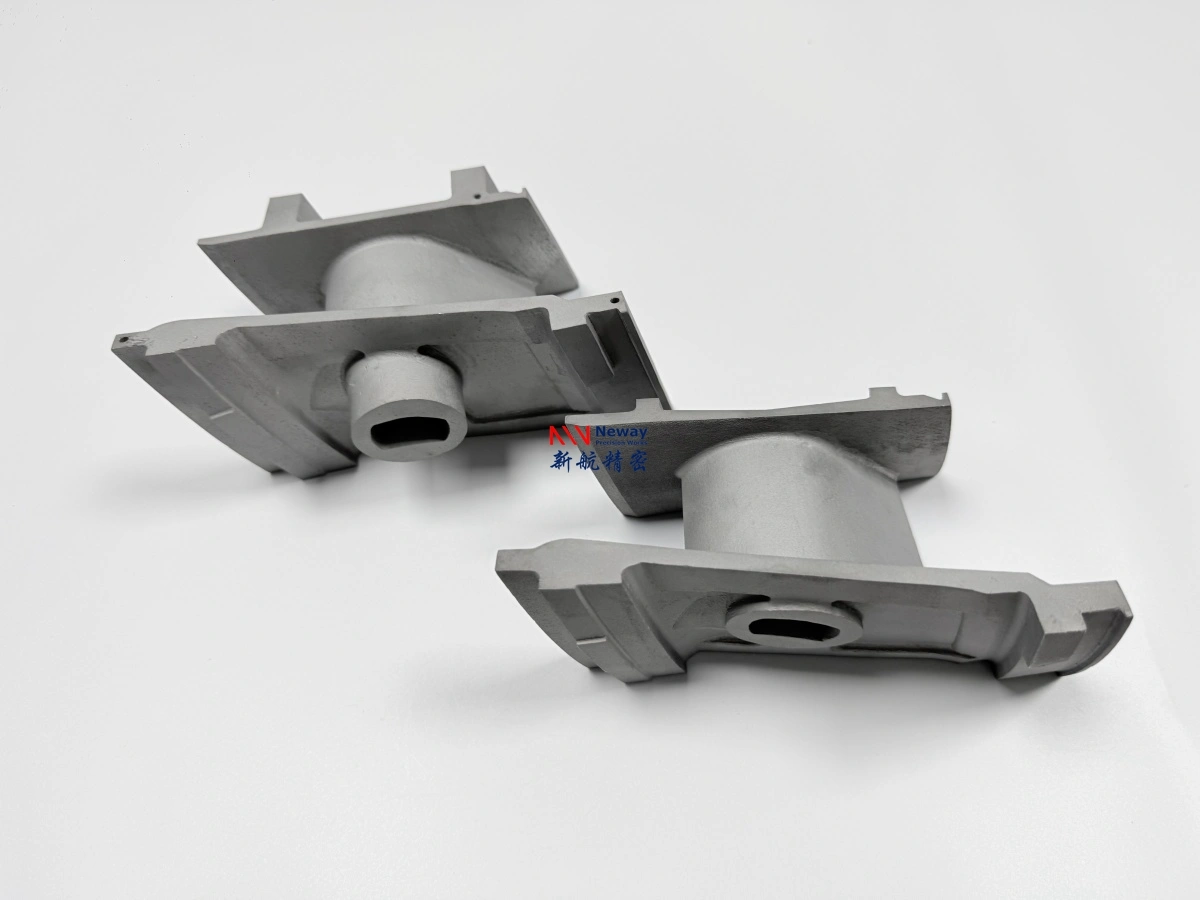
GH3536 की 3D प्रिंटिंग बर्नर लाइनर के लिए संरचना में लगभग 900 °C और स्वच्छ ऑक्सीकरण में 1 100 °C तक उपयुक्त है, कीमत मशीनिंग कठिनाई है. यह निकल-क्रोम-लोहा सुपरअलॉय है; घनत्व 8.22 g/cm³ और फैलाव 13.9 µm/m·K है. यह दबाव पात्र की सामग्री नहीं है और जहाँ क्रॉस-सेक्शन पर ताकत मायने रखती है वहाँ Inconel 718 का सीधा विकल्प नहीं है. नीचे के खंड तापमान पर व्यवहार बताते हैं, ग्रेड की सिफ़ारिश नहीं.
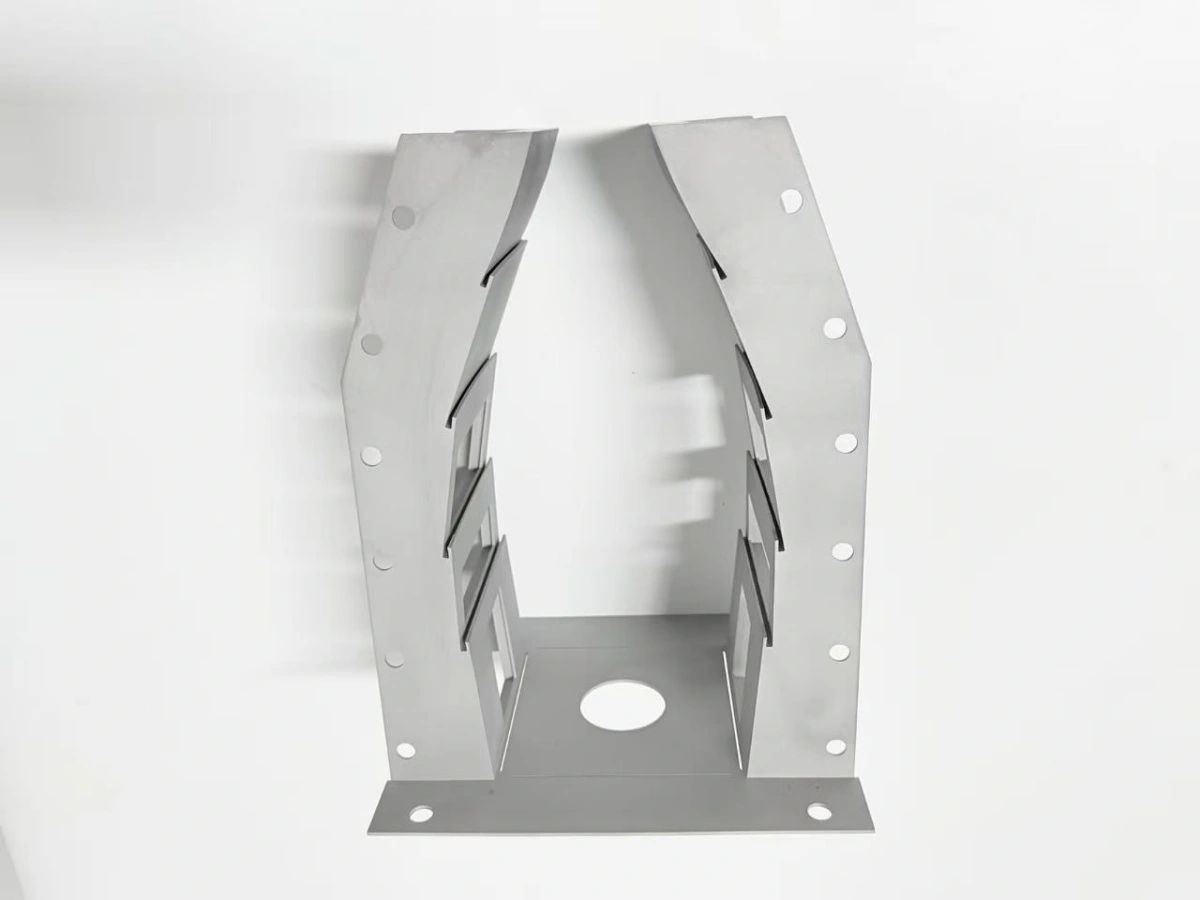
बर्नर लाइनर के लिए GH3536 क्यों चुनें?
GH3536 तब चुना जाता है जब पुर्ज़े को मध्यम ताप-ताकत और ऑक्सीकरण प्रतिरोध चाहिए, और पड़ोसी ग्रेड महँगे या मुश्किल मशीनिंग वाले हों. मिश्र धातु संरचना में लगभग 900 °C तक उपयोगी ताकत रखती है, और इसकी ऑक्साइड परत स्वच्छ दहन गैस में लगभग 1 100 °C तक सुरक्षात्मक रहती है.
316L की तुलना में अदला-बदली तापमान की है. 316L लाइनर सस्ता और वेल्ड करने में आसान है, पर लगभग 600 °C के ऊपर उपयोगी ताकत खो देता है और चक्र में तेज़ ऑक्सीकरण करता है. Inconel 718 की तुलना में अदला-बदली क्रॉस-सेक्शन ताकत और मशीनिंग लागत की है: 718 700 °C पर अधिक भार उठाता है, पर काटना कठिन है और प्रक्रिया नियंत्रण कड़ा चाहिए.
मिश्र धातु का घनत्व भी कीमत है. 8.22 g/cm³ पर मुद्रित लाइनर उसी आवरण के 316L वेल्डेड पुर्ज़े से भारी है, जो चलते असेंबली में मायने रखता है और स्थिर परीक्षण कक्ष में नहीं.
ड्रॉइंग पर देखने योग्य GH3536 गुण हैं 900 °C पर क्रीप ताकत, लगभग 1 100 °C तक ऑक्साइड परत की स्थिरता, और 13.9 µm/m·K का फैलाव. कम फैलाव वाला ग्रेड प्रति चक्र कम हिलता है, पर आमतौर पर तापमान पर ताकत छोड़ता है.
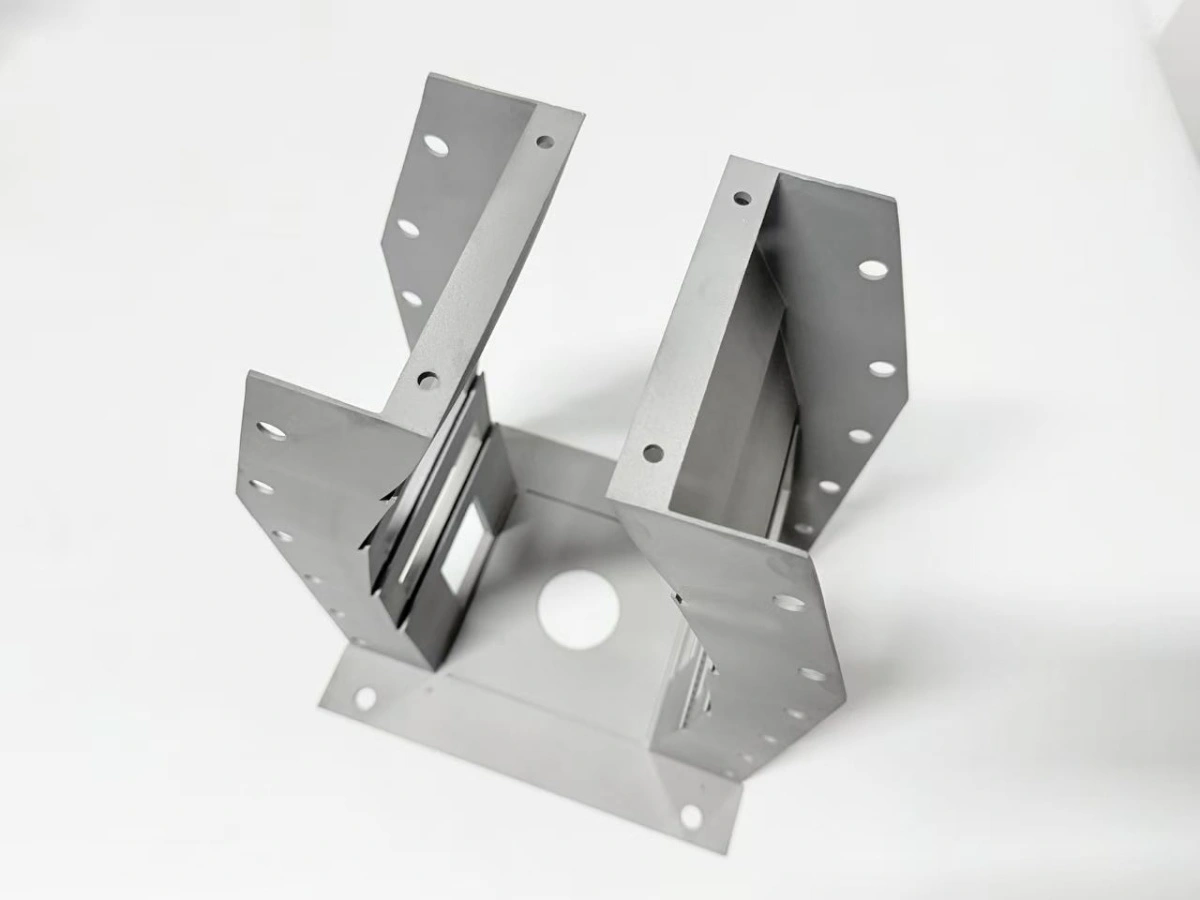
बर्नर लाइनर के लिए निर्णायक शर्त अक्सर दीवार होती है. GH3536 की 1.8 mm दीवार स्थानीय गर्म बिंदुओं के बिना ढाल उठाती है. 13.9 µm/m·K का फैलाव फ्लैंज और खिड़की फ़्रेम को एक चक्र में अनुमानित सीमा में रखता है.
लेज़र पाउडर बेड फ़्यूज़न में GH3536 कैसे व्यवहार करता है?
लेज़र पाउडर बेड फ़्यूज़न (PBF) में GH3536 की 3D प्रिंटिंग अच्छी दरार-सहनशीलता और संकीर्ण पैरामीटर विंडो के साथ चलती है. इसलिए यह पतली दीवारों और बारीक विशेषताओं में अक्सर उपयोग होती है. अवशिष्ट प्रतिबल में यह 316L से कम सहनशील है, और लगभग 20 mm से अधिक क्रॉस-सेक्शन को बिल्ड से पहले प्रतिबल योजना चाहिए.
बिल्ड 40 µm परतों में चलता है और कक्ष में ऑक्सीजन 100 ppm या कम रखा जाता है. इससे ऊपर पाउडर पर ऑक्साइड फ़िल्में छिद्रता बढ़ाती हैं और दीवार में फ़्यूज़न-कमी शुरू कर सकती हैं.
बिल्ड अवस्था में घनत्व योग्य पैरामीटर सेट के साथ आमतौर पर 99.0–99.5 % तक पहुँचता है, और HIP बची छिद्रता को 99.5 % या बेहतर तक बंद करता है. लाइनर के लिए यह आंकड़ा मायने रखता है, क्योंकि 1.8 mm दीवार में एक छिद्र के लिए कम क्रॉस-सेक्शन है.
निकल सुपरअलॉय 3D प्रिंटिंग निरीक्षण योजना भी बदलती है. GH3536 दीवार को खिड़की किनारों पर फ़्यूज़न-कमी के लिए जाँचा जाता है, जहाँ लेज़र पथ मुड़ता है और स्थानीय ठंडा होने की गति गिरती है, केवल घनत्व नमूने से नहीं.
दोबारा इस्तेमाल किया पाउडर भी प्रिंट विंडो बदलता है, इसलिए लॉट नंबर बिल्ड रिकॉर्ड के साथ चलता है, और खिड़की किनारे की हलचल पतली दीवार व्यवहार नोट का अनुसरण करती है. पाउडर स्वयं दूसरा चर है. दोबारा इस्तेमाल ऑक्सीजन और नाइट्रोजन बढ़ाता है, और मिश्र धातु थोड़ी अधिक ताकत और कम लचीलापन दिखाती है; पाउडर लॉट सामग्री फ़ाइल का हिस्सा है, खरीद का नहीं.
विलयन उपचार और HIP क्या बदलते हैं?
विलयन उपचार और हॉट आइसोस्टैटिक प्रेसिंग (HIP) मिश्र धातु को अवशिष्ट प्रतिबल और दिशात्मक छिद्रता वाली बिल्ड अवस्था से स्थिर, लगभग पूर्ण सघन अवस्था में लाते हैं. विलयन उपचार 1 180 °C पर 1 h और HIP चक्र 100 MPa तथा 1 180 °C पर 3 h चलता है. क्रम अकेले किसी चरण से अधिक मायने रखता है. HIP उस छिद्रता को बंद नहीं कर सकता जिसे सतह पहले सील कर चुकी है, और न वह प्रतिबल हटा सकता है जिसे फ़िक्स्चर ने बंद कर दिया है.
- विलयन उपचार: 1 180 °C पर 1 h, बिल्ड संरचना घोलने और प्रतिबल छोड़ने के लिए.
- HIP: 100 MPa और 1 180 °C पर 3 h, आंतरिक छिद्रता बंद करने के लिए.
- दरवाज़ा खोलने से पहले 300 °C से नीचे भट्टी में ठंडा करें, नई ढाल से बचने के लिए.
- मशीनिंग से पहले संदर्भ सतहें फिर मापें, क्योंकि चक्र पुर्ज़े को हिलाता है.
भट्टी रिकॉर्ड चक्र जितना ही मायने रखता है. 1 180 °C का होल्ड, 100 MPa की दबाव रेखा और 300 °C से नीचे ठंडा होना दिखाने वाला वक्र प्रमाण है कि व्यवहार हुआ. बिना वक्र का प्रमाणपत्र केवल दावा है. चक्र मिश्र धातु को बिल्ड से नरम और अधिक समान छोड़ता है, और ताप उपचार उस HIP रिकॉर्ड की शर्त भी तय करता है जो ऑपरेटर रखता है.
प्रिंटिंग के बाद मिश्र धातु की मशीनिंग कैसे होती है?
GH3536 316L से कठिन और Inconel 718 से आसान मशीन होता है, हल्के कट में कड़ा होने की प्रबल प्रवृत्ति के साथ. व्यावहारिक नियम है कट को कड़ी परत के नीचे रखें और भत्ता एक-दो पास में लें, कई स्प्रिंग पास में नहीं. तालिका मुद्रित लाइनर की मशीनिंग विंडो देती है; लक्ष्य और स्वीकृति बैंड जानबूझकर अलग हैं.
| पैरामीटर | शर्त | लक्ष्य | बैंड (इकाई) |
|---|---|---|---|
| फ्लैंज भत्ता | बिल्ड अवस्था | 1.5 mm | 1.0–2.0 mm |
| छेद भत्ता | HIP के बाद ड्रिल | 1.0 mm | 0.8–1.2 mm |
| सतह खुरदरापन | फ़िनिश पास | Ra 1.6 µm | Ra 1.6–3.2 µm |
| समतलता | फ्लैंज सतह | 0.05 mm | 0.05–0.10 mm |
| चूड़ी | GH3536 में M4 | 1.5×D | 1.5–2.0×D |
मशीनिंग भत्ता शेड्यूल मद भी है. उसी पाँच-अक्ष सेल पर GH3536 प्रति घंटे 316L से लगभग आधा आयतन हटाता है, और फ्लैंज तथा खिड़की सतहें सबसे धीमी विशेषताएँ हैं क्योंकि उन्हें एक ही सेटअप चाहिए.
औज़ार घिसाव दूसरी लागत है. मिश्र धातु कड़ी होती है और कार्बाइड किनारों को घिसती है, इसलिए 316L की पूरी बैच चलाने वाला फ़िनिश इन्सर्ट GH3536 पर बैच के बीच बदलना पड़ सकता है. पतली दीवार डिज़ाइन नियम पहले से मानते हैं कि संदर्भ मशीन की सतह है, मुद्रित सतह नहीं.
GH3536 कब सही चुनाव नहीं रहता?
GH3536 लगभग 1 100 °C से ऊपर ऑक्सीकरण गैस में, सल्फर या क्लोराइड वाले वातावरण में, और जहाँ क्रॉस-सेक्शन को मिश्र धातु की ताप-क्षमता से अधिक ताकत चाहिए वहाँ सही चुनाव नहीं रहता. ये शर्तें अधिक ताकत वाले निकल ग्रेड या कोटिंग की ओर ले जाती हैं, मोटी GH3536 दीवार की ओर नहीं.
अधिकांश परियोजनाओं में निर्णायक तुलना Inconel 718 से है. 700 °C पर 718 की उपज ताकत GH3536 से लगभग दोगुनी है, इसलिए वही क्रॉस-सेक्शन 718 में पास होने वाला भार-वाहक ब्रैकेट GH3536 में पास नहीं होता. उलटी अदला-बदली लागत और मशीनिंग में दिखती है, जहाँ GH3536 जीतता है.
Hastelloy X विकल्प उसी परिवार का दूसरा व्यापारिक नाम है, इसलिए तुलना वाणिज्यिक है, धातुकर्मीय नहीं. जो Hastelloy X माँगता है और GH3536 पाता है, उसे मानक संरचना सीमा में वही व्यवहार अपेक्षित करना चाहिए; स्वीकृति पिघल प्रमाणपत्र तय करता है, नाम नहीं. 316L से सीमा सरल है: 316L लगभग 600 °C तक पर्याप्त है और सस्ता है, इसलिए जो कम-तापमान लाइनर कभी 700 °C नहीं देखता उसे GH3536 नहीं चाहिए.
कास्टिंग मार्ग की तुलना में प्रिंटिंग दो शर्तों पर जीतती है. यह तब जीतती है जब दीवार 2.0 mm से नीचे हो और मोल्ड उसे साफ़ न भरे, और जब पहला पुर्ज़ा महीनों की जगह हफ़्तों में चाहिए. कास्टिंग तब जीतती है जब बैच कुछ सौ पुर्ज़ों से ऊपर जाए और क्रॉस-सेक्शन इतना मोटा हो कि near-net कास्टिंग को मुद्रित ब्लैंक से कम मशीनिंग चाहिए.
ज्यामिति की भी शर्त है. लगभग 40 mm से अधिक मोटा क्रॉस-सेक्शन मिश्र धातु से कम लाभ उठाता है, क्योंकि ताप ढाल और HIP चक्र परिणाम तय करते हैं, और कास्टिंग या फ़ोर्जिंग मार्ग बेहतर तुलना हो सकता है.
यह सामग्री निर्णय कब लागू नहीं होता?
यह निर्णय तब लागू नहीं होता जब भार में ठंडे स्टार्ट का ताप-आघात हो, जब पाउडर लॉट अज्ञात हो, या जब पुर्ज़ा दबाव सीमा हो. इनमें से हर स्थिति वह मान्यता हटा देती है कि परिणाम मिश्र धातु का व्यवहार तय करता है, प्रक्रिया रिकॉर्ड नहीं.
मरम्मत मार्ग पर भी लागू नहीं होता. GH3536 की वेल्ड मरम्मत को अपना ताप उपचार और अपना निरीक्षण चाहिए, और वर्णित व्यवहार मूल बिल्ड पर लागू है, मरम्मत क्षेत्र पर नहीं.
ऑक्सीकरण सीमा सेवा अनुमान है, वादा नहीं. 1 100 °C स्वच्छ गैस में परत स्थिरता है, और सल्फर या कणों वाला वास्तविक कक्ष परत को इससे काफ़ी नीचे तोड़ सकता है.
GH3536 की 3D प्रिंटिंग मशीन पर भी निर्भर है. एक लेज़र सिस्टम पर योग्य पैरामीटर सेट दूसरे सिस्टम पर वैसा नहीं जाता, इसलिए सामग्री निर्णय बिल्ड रिकॉर्ड से बंधा है.
अंत में, यहाँ के आंकड़े ASTM B435, ASM Handbook Vol. 4 और योग्य पैरामीटर सेट से हैं; दूसरा पाउडर आपूर्तिकर्ता या दूसरी मशीन प्रिंट विंडो बदलती है, और निर्णय नए बिल्ड पर दोबारा चलना चाहिए, नकल नहीं.
भार शर्तें, क्रॉस-सेक्शन और जोड़ मार्ग भेजें. Neway इन्हें इस सामग्री व्यवहार से मिलाएगा, GH3536 कहाँ टिकता है और कहाँ ऊँचा ग्रेड चाहिए यह चिह्नित करेगा, और उस क्रॉस-सेक्शन के लिए ताप उपचार और मशीनिंग विंडो वाला मार्ग लौटाएगा.
FAQs