3D प्रिंटेड बर्नर लाइनर: पाउडर से जाँचे गए हिस्से तक
3D प्रिंटेड बर्नर लाइनर रिलीज़ से पहले पाँच चरणों से गुजरता है: प्रिंटिंग, विलयन उपचार, हॉट आइसोस्टैटिक प्रेसिंग, इंटरफ़ेस की मशीनिंग और दो स्कैन. इस मामले के GH3536 लाइनर में दीवार 1.8 mm है, परतें 40 µm हैं, और रिलीज़ के लिए 0.10 mm की स्वीकृति पट्टी के सामने 0.05 mm फ्लैंज समतलता चाहिए. क्रम तय है: छोड़ा गया कोई चरण जोखिम अगले चरण पर डाल देता है, जहाँ उसे सुधारना महँगा पड़ता है.
- GH3536 में 40 µm परतों के साथ लाइनर प्रिंट करें.
- 1 180 °C पर 1 h तक तनाव मुक्त करें.
- 100 MPa पर 3 h तक हॉट आइसोस्टैटिक प्रेस करें.
- एक ही सेटअप में इंटरफ़ेस मशीन करें.
- स्कैन करें, मापें और ड्रॉइंग के अनुसार रिलीज़ करें.
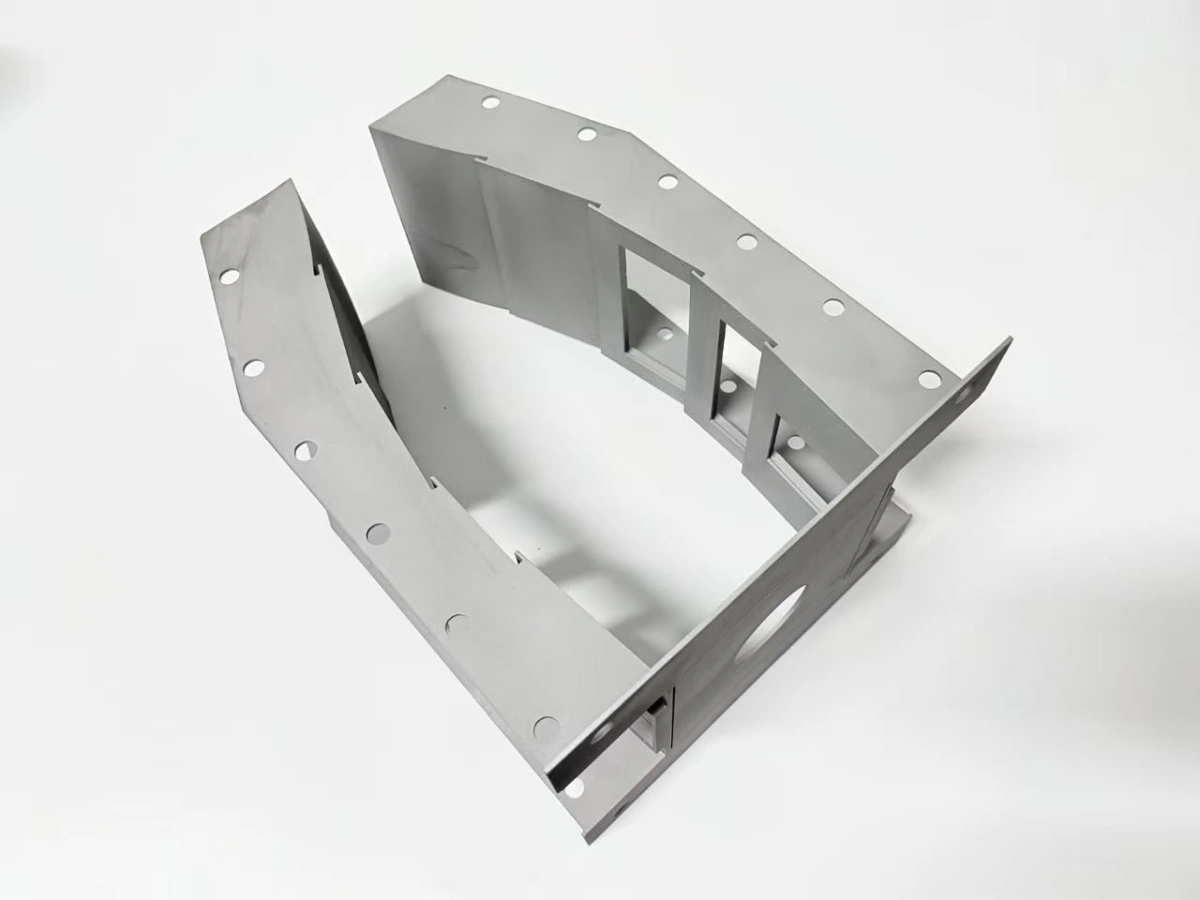
बर्नर लाइनर को शीट मेटल वेल्डिंग के बजाय प्रिंट क्यों करें?
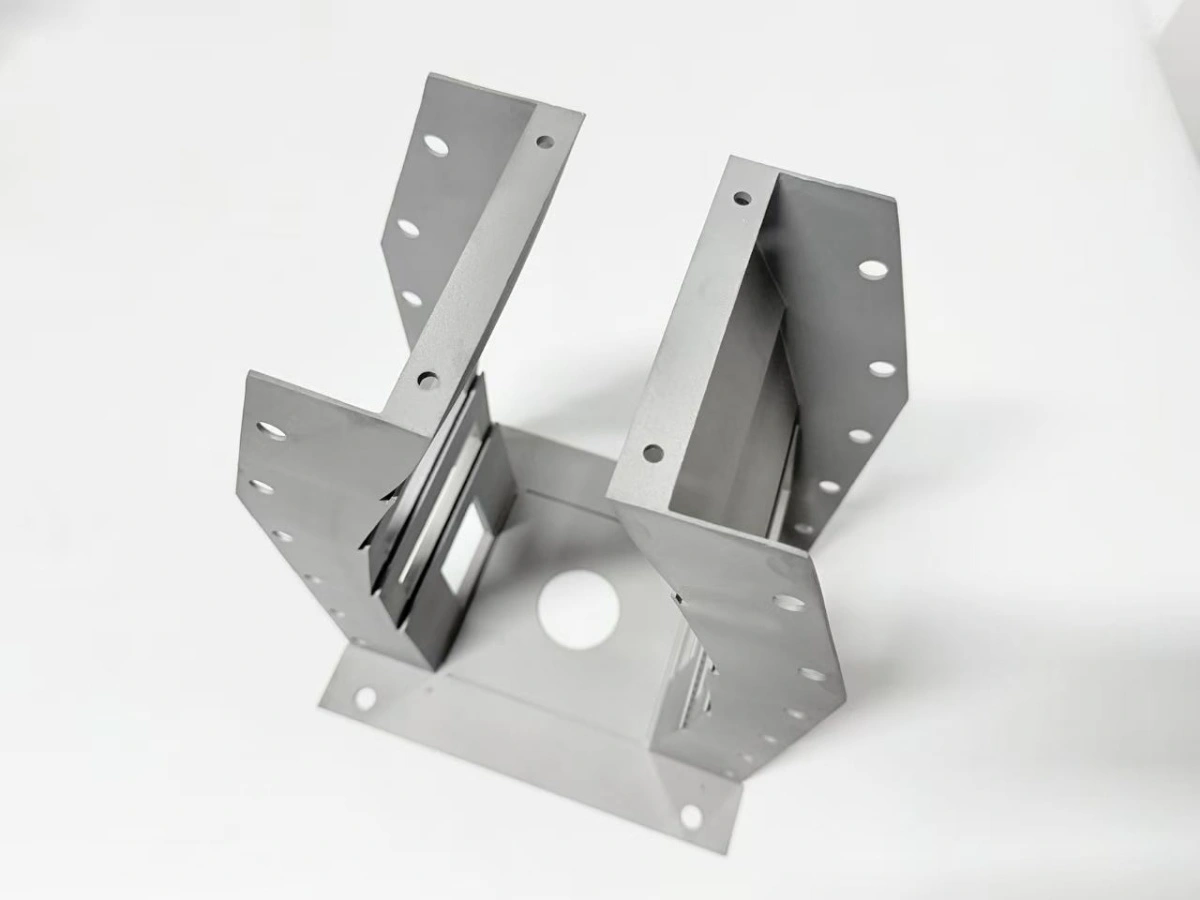
प्रिंटिंग उन वेल्डों को हटा देती है जो बने-बनाए लाइनर की सबसे गर्म दीवार पर रहते हैं. वेल्डेड लाइनर को ढली हुई शीटें, फ़िक्स्चर, वेल्ड क्रम, तनाव मुक्ति और सीधा करने का चरण चाहिए, और हर सीम एक ऊष्मा-प्रभावित क्षेत्र छोड़ती है जहाँ ऑक्सीकरण शुरू होता है. एक ही टुकड़े में प्रिंटेड हॉट-सेक्शन हिस्से गैस की तरफ बिना सीम के आते हैं.
फ़ायदा थर्मल है, यांत्रिक नहीं. प्रिंटेड लाइनर मशीन से जुड़े हुए फ्लैंज और खिड़की फ़्रेम के साथ निकलता है, इसलिए वेल्ड तैयारी और शीट फ़ॉर्मिंग बचती है, पर दो फर्नेस चक्र और दो स्कैन चाहिए. ये चरण वेल्ड और सीधा करने की कड़ी को बदल देते हैं, इसलिए मार्ग को श्रृंखला की तरह योजनाबद्ध किया जाता है, अलग कामों की कतार की तरह नहीं.
इसीलिए 3D प्रिंटेड बर्नर लाइनर का प्रोजेक्ट खरीद आदेश से नहीं, बिल्ड रिव्यू से शुरू होता है: लागत और जोखिम थर्मल श्रृंखला तय करती है, मशीन के घंटे नहीं.
मात्रा निर्णय करती है. एक लाइनर या पाँच टुकड़ों का प्रोटोटाइप प्रिंट में सस्ता है क्योंकि टूलिंग नहीं चाहिए, जबकि कास्ट लाइनर को पैटर्न और पोरिंग चाहिए और वह 4–6 हफ़्ते से शुरू होता है. साल में कुछ सौ टुकड़ों के ऊपर टूलिंग परिशोधित होती है और कास्टिंग या वेल्डेड शीट फिर जीत सकती है.
बिल्ड शुरू होने से पहले क्या जाँचना चाहिए?
पहला पाउडर भरने से पहले 3D प्रिंटेड बर्नर लाइनर को चार बिल्ड सीमाओं पर जाँचा जाता है. कोई एक भी चूके तो लाइनर को फिर से डिज़ाइन या विभाजित किया जाता है, तब मशीन स्लॉट बुक होता है.
- दीवार की मोटाई: इस लाइनर में 1.8 mm, निचली सीमा 1.5 mm.
- ओवरहैंग: खड़ी दिशा से 45°.
- पाउडर निकास: कम से कम 3 mm का छेद.
- बिल्ड आयतन: 400 × 250 mm प्लेट के भीतर.
दीवार की मोटाई पहली सीमा है. यह लाइनर 1.8 mm पर चलता है, और 1.5 mm उस खुले सेक्शन का व्यावहारिक तल है जिसे हॉट आइसोस्टैटिक प्रेसिंग (HIP) के बाद भी समतल रहना है; इससे नीचे फ़्रेम को स्थानीय मोटाई चाहिए. पतली दीवार वाले हिस्सों के डिज़ाइन नियम उन फ़्रेम और रिब मापों को देते हैं जो इस तल को सँभालते हैं.
पाउडर दूसरा इनपुट है. GH3536 LPBF का लॉट बिल्ड से पहले ASTM B435 रसायन पर जाँचा जाता है. मशीन पूरे काम के लिए एक ही पैरामीटर सेट चलाती है: 40 µm परतें, 285 W लेज़र और 960 mm/s स्कैन गति.
| बिल्ड जाँच | इस लाइनर की सीमा | छूटने पर परिणाम |
|---|---|---|
| दीवार की मोटाई | 1.8 mm (सीमा 1.5 mm) | HIP के बाद सेक्शन हिलता है |
| ओवरहैंग कोण | खड़ी दिशा से ≤45° | खिड़की फ़्रेम पर ड्रॉस |
| पाउडर निकास | हर कोने पर ≥3 mm | बचा पाउडर, भारी हिस्सा |
| बिल्ड आयतन | 400 × 250 mm के भीतर | विभाजित बिल्ड, अतिरिक्त सीम |
| पाउडर रसायन | GH3536 के लिए ASTM B435 | गलत मेल्ट |
यह तालिका निरीक्षण गेट है, इच्छा-सूची नहीं: पाँचों पंक्तियाँ पास होने पर ही स्लॉट बुक होता है.
ड्रॉइंग बदलने पर जाँच दोहराई जाती है. नई खिड़की लेआउट सपोर्ट योजना बदलती है, और नई मिश्र धातु HIP चक्र बदलती है. नई दीवार मोटाई मशीनिंग भत्ता बदलती है, इसलिए नए रिवीज़न पर बिल्ड रिव्यू फिर जारी होता है. तब दूसरा बिल्ड बुक होता है.
लाइनर को कैसे रखा, सहारा दिया और उपचारित किया जाता है?
लाइनर अपने बेस फ्लैंज पर खड़ा रहता है ताकि खिड़की फ़्रेम बिना सपोर्ट बढ़ें, और पाउडर निकलने के बाद विलयन उपचार HIP से पहले होता है. इस दिशा में 1.8 mm दीवारें खड़ी उठती हैं और खिड़कियाँ बिल्ड दिशा में खुलती हैं.
सपोर्ट का संपर्क भत्ता वाली तरफ रहता है. बिंदु उन सतहों को छूते हैं जिन पर 1.0 mm मशीनिंग भत्ता है, इसलिए निशान पहले पास में मिट जाते हैं और सीलिंग सतह तक नहीं पहुँचते. खिड़की के छेद रीकोटर की दिशा में संरेखित होते हैं, जिससे ब्लेड बिना सहारे के किनारे को नहीं पकड़ता और फ़्रेम पर पाउडर नहीं खींचता.
पाउडर निकालना प्रक्रिया का चरण है, हिला देना नहीं. लाइनर को कंपन दिया जाता है, CAD द्रव्यमान के विरुद्ध तोला जाता है और खिड़कियों से बोरस्कोप से देखा जाता है. 2 % भारी 3D प्रिंटेड बर्नर लाइनर दूसरे चक्र में जाता है, क्योंकि फँसा पाउडर HIP के दौरान हिलता है और दीवार को विकृत करता है. पाउडर बेड फ़्यूज़न के इस आकार के बिल्ड मशीनिंग से पहले रीकोटर निशानों के लिए जाँचे जाते हैं.
इसके बाद विलयन उपचार आता है: 1 180 °C पर 1 h तक रखना और फर्नेस में ठंडा करना. यह HIP से पहले होता है ताकि बिल्ड तनाव तब निकले जब सेक्शन खुला है; ऊपर उठना 5 °C/min पर रहता है और दरवाज़ा 300 °C से नीचे खुलता है. HIP से पहले का स्कैन इस चक्र के 24 h के भीतर लिया जाता है, क्योंकि वह आगे की सभी तुलनाओं का आधार है.
3D प्रिंटेड बर्नर लाइनर पर कौन सी सतहें और छेद मशीन किए जाते हैं?
इंटरफ़ेस एक ही सेटअप में मशीन किया जाता है, अंतिम पास से पहले फ्लैंज सतहों पर 1.0 mm और छेदों में 0.4 mm छोड़कर. खिड़की फ़्रेम और फ्लैंज सतह एक ही क्लैंपिंग से आते हैं, इसलिए 0.05 mm समतलता लक्ष्य और ±0.05 mm छेद स्थिति एक ही संदर्भ साझा करते हैं.
भत्ता हर सतह के लिए तय है: फ्लैंज पर 1.0 mm, खिड़की सीट पर 0.8 mm और छेदों में 0.4 mm, जो कठोर औज़ार से साफ़ बोर के लिए न्यूनतम है. क्लैंपिंग 0.5 MPa या उससे कम रहती है, क्योंकि 1.8 mm दीवार इससे ऊपर स्प्रिंग की तरह झुकती है और कट तभी सही मापता है जब हिस्सा जकड़ा हो.
थ्रेड अंतिम चरण है. M4 छेद ड्रिल, चैम्फ़र और 1.5×D गहराई तक टैप किए जाते हैं, और हर थ्रेड मशीन से हिस्सा निकलने से पहले गो/नो-गो गेज से जाँचा जाता है. इंटरफ़ेस की CNC मशीनिंग प्रिंटेड आकार को ऐसा लाइनर बनाती है जो रिग पर बोल्ट होता है.
थ्रेड बिगड़े तो उसे केवल तब ठीक किया जाता है जब ड्रॉइंग इंसर्ट की अनुमति दे; वरना हिस्सा रद्द होता है, क्योंकि 1.8 mm दीवार में दोबारा टैप किए छेद के पास कोई हाशिया नहीं. गेज का रिकॉर्ड रूट कार्ड में रहता है, ताकि पास हुआ थ्रेड ऑपरेटर और औज़ार तक पहचाना जा सके.
| अंग | भत्ता | मानदंड | तरीका |
|---|---|---|---|
| फ्लैंज सतह | 1.0 mm | समतलता 0.05 mm लक्ष्य, 0.10 mm स्वीकृति | फ़ेस मिलिंग, एक सेटअप |
| खिड़की सीट | 0.8 mm | इंटरफ़ेस के समानांतर | फ्लैंज वाला ही सेटअप |
| बोल्ट छेद | 0.4 mm | स्थिति ±0.05 mm | ड्रिल और रीम |
| M4 थ्रेड | — | 1.5×D गहराई, गो/नो-गो | टैप, गेज |
दोनों तालिकाएँ मार्ग को जाँचने योग्य बनाती हैं: भत्ता और मानदंड ड्रॉइंग खोले बिना तुलना किए जा सकते हैं.
तैयार लाइनर की जाँच कैसे होती है?
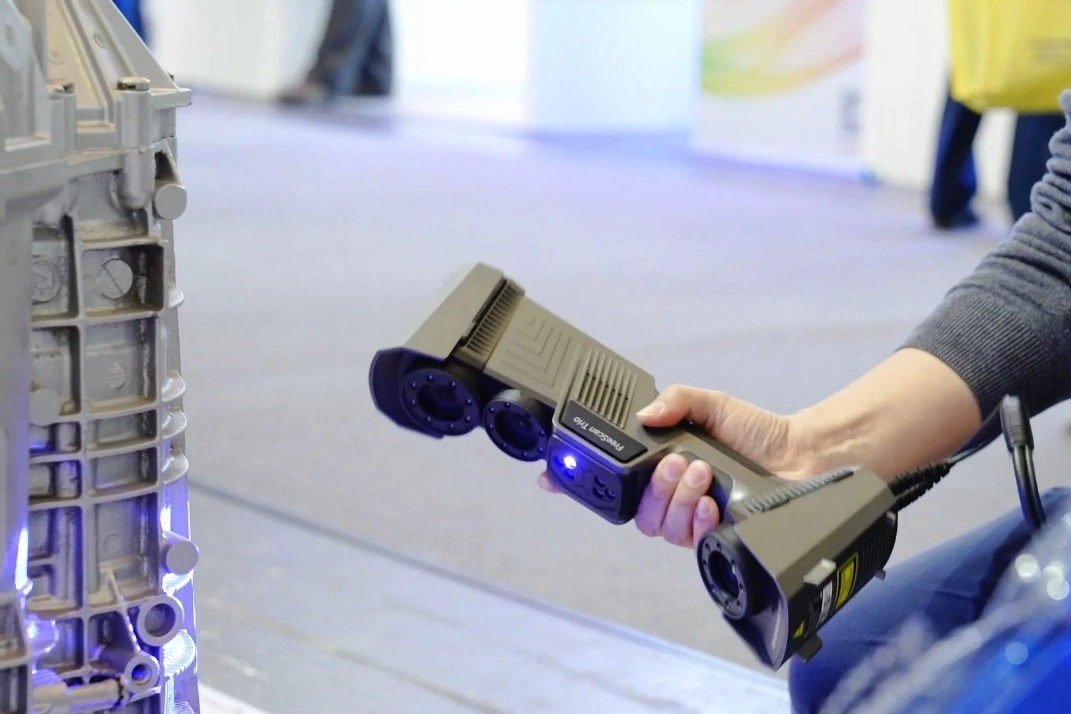
जाँच ड्रॉइंग साबित करती है, जीवनकाल नहीं. इस लाइनर का रिलीज़ पैकेज है अंतिम स्कैन, मशीन किए अंगों की CMM रिपोर्ट, समतलता रिकॉर्ड और सामग्री प्रमाणपत्र.
स्कैन चक्र बंद करता है. HIP से पहले का आधार और अंतिम स्कैन मशीन किए फ्लैंज पर संरेखित होते हैं, इसलिए अंतर मानचित्र HIP से हुई गति और मशीनिंग से हुई गति अलग करता है. ±0.9 mm से बाहर खिड़की रीवर्क में जाती है, और रीवर्क के बाद दूसरा स्कैन और दूसरी रिपोर्ट आती है. 3D प्रिंटेड बर्नर लाइनर की रिपोर्ट में नमूना संख्या भी होती है, ताकि रिलीज़ पर आयाम और सामग्री रिकॉर्ड जुड़ सकें.
समतलता सरफ़ेस प्लेट पर डायल इंडिकेटर से नौ बिंदुओं पर मापी जाती है, और मापन मशीन वही नौ बिंदु रिकॉर्ड के लिए दोहराती है. हस्ताक्षर से पहले दोनों तरीके तुलना होते हैं, और 0.01 mm से अधिक अंतर निर्णय के बजाय दोबारा माप माँगता है.
घनत्व उसी HIP डिब्बे में संसाधित साक्षी कूपन पर धातुकर्म और ASTM E112 के अनुसार कण आकार से जाँचा जाता है. शब्दावली ISO/ASTM 52900 का पालन करती है ताकि रिपोर्ट डिज़ाइनर और गुणवत्ता इंजीनियर दोनों के लिए एक जैसी पढ़े जाए.
इनमें से कोई दस्तावेज़ रिग परिणाम, ग्राहक स्वीकृति या प्रमाणन का दावा नहीं करता. रिलीज़ गेट ड्रॉइंग और कूपन रिकॉर्ड है; जीवनकाल के लिए योग्यता कार्यक्रम चाहिए जो एक बिल्ड नहीं दे सकता.
कब प्रिंटिंग सही रास्ता नहीं है?
जब बैच बड़ा हो, सेक्शन बंद हो, या हिस्से को ऐसी योग्यता चाहिए जो एक बिल्ड नहीं उठा सकता, तब प्रिंटिंग बेमानी हो जाती है. मार्ग खुले, पतली दीवार वाले, एकल या छोटे बैच लाइनर के लिए बना है.
पहली सीमा मात्रा है. साल में कुछ सौ टुकड़ों के ऊपर कास्टिंग या फ़ैब्रिकेशन की टूलिंग परिशोधित होती है और प्रति हिस्सा लागत प्रिंटेड बिल्ड से नीचे आती है. दूसरी ज्यामिति है: बंद सेक्शन पाउडर नहीं निकाल सकता, इसलिए उसे निकास छेदों के साथ फिर डिज़ाइन किया जाता है या दूसरी प्रक्रिया पर भेजा जाता है, आम तौर पर कास्टिंग या वेल्डेड शीट.
तीसरी प्रमाणन है. उड़ान या दबाव-सीमा वाले हिस्से को टेस्ट बार, लॉट ट्रेसबिलिटी और डिज़ाइन अनुमतियों का आधार चाहिए; एक बिल्ड रिपोर्ट वह कार्यक्रम नहीं है. मार्ग प्रोटोटाइप या उत्पादन सहायक हिस्से को कवर करता है, प्रमाणित वस्तु को नहीं.
चौथा मामला दबाव बाउंड्री है. HIP के बाद घनी दीवार भी पर्याप्त नहीं, क्योंकि डिज़ाइन को प्रूफ़ टेस्ट और बर्स्ट मार्जिन चाहिए जो सामान्य वर्कशॉप रिपोर्ट कवर नहीं करती; वह काम योग्य दबाव-वाहिका मार्ग का है, प्रिंट कोटेशन का नहीं.
दायरे के भीतर ऊपर के नियंत्रण मार्ग को दोहराने योग्य बनाते हैं: 1.8 mm दीवार, 40 µm परतें, 1 180 °C/1 h विलयन उपचार, 100 MPa HIP. समतलता लक्ष्य 0.05 mm और खिड़की स्थिति ±0.9 mm. बाहर ईमानदार जवाब दूसरी प्रक्रिया है.
आप ड्रॉइंग को खिड़की लेआउट, फ्लैंज माँग और मिश्र धातु के साथ भेजें, मिश्र धातु का नाम जैसे GH3536 भी लिखें. Neway एक बिल्ड रिव्यू लौटाता है जो चार सीमाएँ चिह्नित करता है, मशीन की जाने वाली सतहों के लिए भत्ता और संदर्भ योजना देता है, और जमे रिवीज़न पर समय-सारणी देता है. वाणिज्यिक रास्ता Inconel प्रिंटिंग खरीद गाइड से शुरू होता है और रिवीज़न तय होने पर सुपरअलॉय 3D प्रिंटिंग पेज तक चलता है.
FAQs