
Вкладыш горелки 3D-печати: от порошка до контроля
Вкладыш горелки 3D-печати проходит 5 этапов до приёмки: печать, закалку на твёрдый раствор, горячее изостатическое прессование, механообработку интерфейсов и два сканирования. У вкладыша из GH3536 в этом случае стенка 1,8 мм, слои 40 µm, а приёмка требует плоскостности 0,05 мм по фланцу при полосе приёмки 0,10 мм. Порядок фиксирован: пропущенный этап переносит риск на следующий, где исправление дороже.
- Напечатать вкладыш из GH3536 слоями 40 µm.
- Снять напряжения при 1 180 °C в течение 1 ч.
- Обработать ГИП при 100 MPa в течение 3 ч.
- Обработать интерфейс за один установ.
- Сканировать, измерить и принять по чертежу.
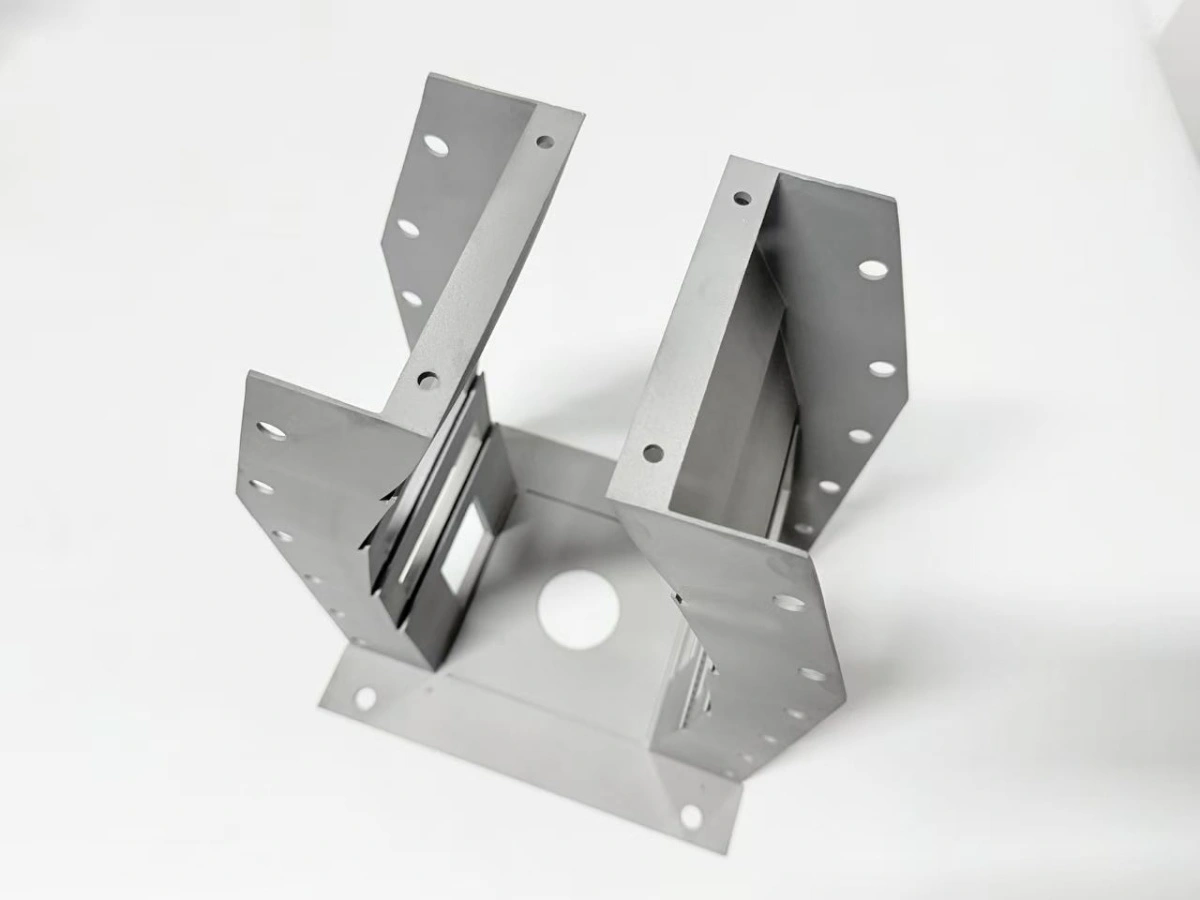
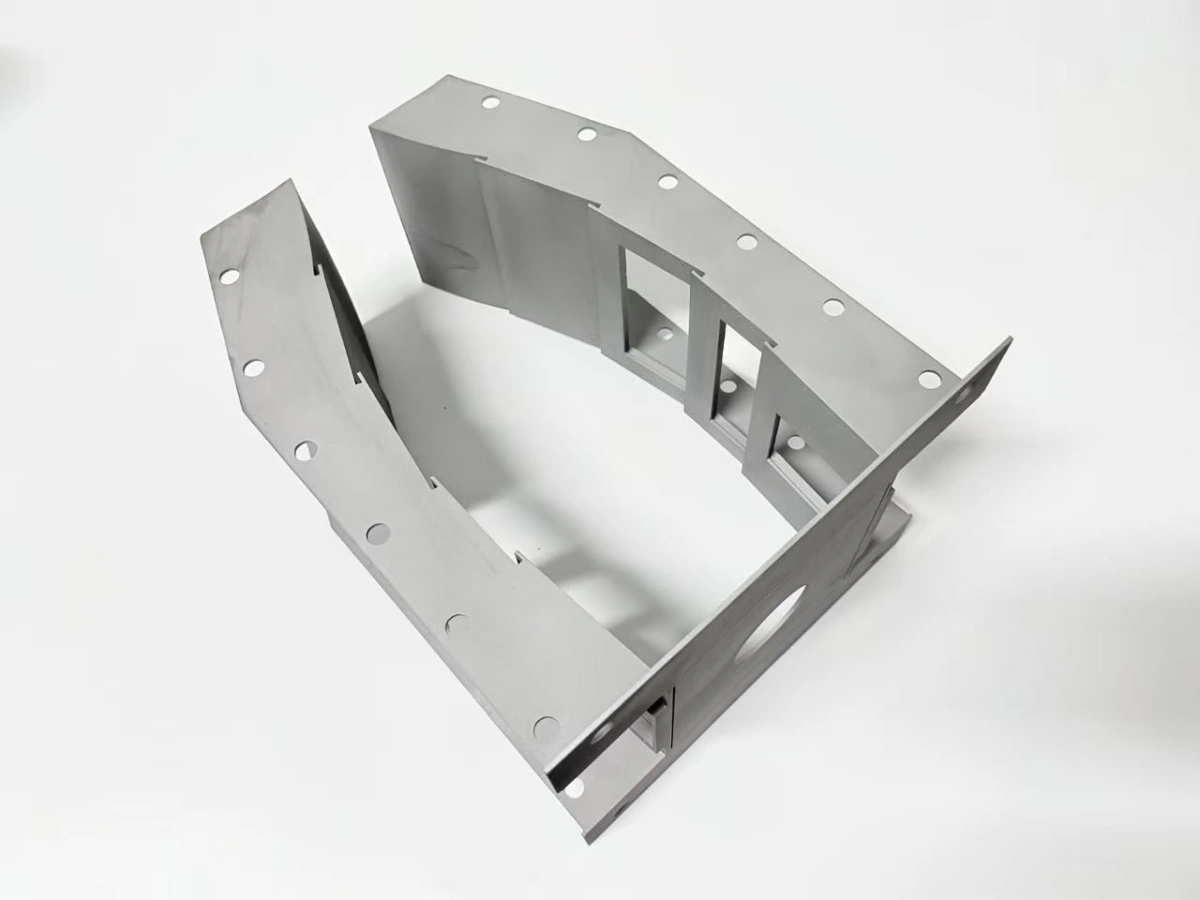
Почему вкладыш горелки печатают, а не сваривают из листа?
Печать убирает сварные швы, которые изготовленный вкладыш оставляет на самой горячей стенке. Сварной вкладыш требует формованных листов, оснастки, последовательности сварки, снятия напряжений и правки, и каждый шов создаёт зону термического влияния, где начинается окисление. Детали горячего тракта, напечатанные заодно, приходят без шва на газовой стороне.
Выигрыш термический, а не механический. Напечатанный вкладыш выходит из машины с интегрированными фланцами и рамками окон, поэтому не требует подготовки под сварку и формовки листа, но требует двух циклов печи и двух сканирований. Эти этапы заменяют связку «сварка — правка», и поэтому маршрут планируют как цепочку, а не как очередь отдельных работ.
Поэтому проект вкладыша горелки 3D-печати начинается с проверки построения, а не с заказа: стоимость и риск определяет термическая цепочка, а не часы работы машины.
Объём решает. Один вкладыш или прототип из пяти штук дешевле напечатать, потому что оснастка не нужна, а литому вкладышу нужны модель и заливка, и он стартует с 4–6 недель. Выше нескольких сотен штук в год оснастка амортизируется, и литьё или сварная конструкция могут снова выиграть.
Что проверяют до начала построения?
Вкладыш горелки 3D-печати сверяют с четырьмя пределами построения до первой загрузки порошка. Вкладыш, не прошедший один из них, переделывают или делят до бронирования слота машины.
- Толщина стенки: 1,8 мм у этого вкладыша, нижний предел 1,5 мм.
- Нависание: 45° от вертикали.
- Выход порошка: отверстие не менее 3 мм.
- Объём: в пределах плиты 400 × 250 мм.
Толщина стенки — первый предел. Этот вкладыш идёт со стенкой 1,8 мм, а 1,5 мм — практический нижний предел для открытого сечения, которое должно оставаться плоским после горячего изостатического прессования (ГИП); ниже рамки требуют местного утолщения. Правила проектирования тонкостенных деталей дают размеры рамок и рёбер, которые держат этот предел.
Порошок — второй вход. Партию GH3536 LPBF проверяют по химии ASTM B435 до построения. Машина работает с одним набором параметров на всю работу: слои 40 µm, лазер 285 W и скорость сканирования 960 mm/s.
| Проверка построения | Предел для этого вкладыша | Последствие при пропуске |
|---|---|---|
| Толщина стенки | 1,8 мм (предел 1,5 мм) | Сечение уходит после ГИП |
| Угол нависания | ≤45° от вертикали | Наплыв на рамке окна |
| Выход порошка | ≥3 мм в каждом углу | Остаток порошка, тяжёлая деталь |
| Объём построения | В пределах 400 × 250 мм | Разделённое построение, лишний шов |
| Химия порошка | ASTM B435 для GH3536 | Плавка вне химии |
Таблица — это этап приёмки, а не список пожеланий: слот бронируют только после прохождения всех пяти строк.
Проверку повторяют при каждом изменении чертежа. Новая раскладка окон сдвигает план поддержек, новый сплав сдвигает цикл ГИП, а новая толщина стенки сдвигает припуск на обработку, поэтому проверку построения выпускают заново на новую ревизию до бронирования второго построения.
Как ориентируют, поддерживают и обрабатывают вкладыш?
Вкладыш стоит на своём базовом фланце, чтобы рамки окон росли без поддержек, а закалка на твёрдый раствор идёт до ГИП, когда порошок уже удалён. В такой ориентации стенки 1,8 мм поднимаются вертикально, а окна открываются по направлению построения.
Контакт поддержек остаётся со стороны припуска. Точки касаются поверхностей, которые несут 1,0 мм припуска на обработку, поэтому следы исчезают с первого прохода и не попадают на уплотнительную поверхность. Окна выровнены по ходу ракеля, чтобы лезвие не цепляло неподдержанную кромку и не тащило порошок по рамке.
Удаление порошка — это этап процесса, а не встряхивание. Вкладыш вибрируют, взвешивают против массы CAD и осматривают борскопом через окна. Вкладыш горелки 3D-печати, который тяжелее на 2 %, идёт на второй цикл, потому что запертый порошок мигрирует при ГИП и деформирует стенку. Построения методом сплавления в порошковом слое такого размера проверяют на следы ракеля до обработки.
Далее идёт закалка на твёрдый раствор: выдержка при 1 180 °C в течение 1 ч и охлаждение в печи. Её делают до ГИП, чтобы снять напряжения построения, пока сечение ещё открыто; подъём держат 5 °C/min, а дверь открывают ниже 300 °C. Скан перед ГИП снимают в течение 24 ч после этого цикла, потому что он служит базой для всех последующих сравнений.
Какие поверхности и отверстия обрабатывают у вкладыша горелки 3D-печати?
Интерфейс обрабатывают за один установ, оставляя 1,0 мм на фланцевых поверхностях и 0,4 мм в отверстиях перед финальным проходом. Рамки окон и поверхность фланца приходят из одного зажима, поэтому целевая плоскостность 0,05 мм и позиция отверстия ±0,05 мм делят одну систему.
Припуск задают по поверхности: 1,0 мм на фланце, 0,8 мм на посадочных местах окон и 0,4 мм в отверстиях — минимум для чистого отверстия жёстким инструментом. Зажим держат на уровне 0,5 MPa или ниже, потому что стенка 1,8 мм пружинит выше, и рез измеряет верно только пока деталь зажата.
Резьба закрывает цепочку. Отверстия M4 сверлят, снимают фаску и нарезают на глубину 1,5×D, и каждую резьбу проверяют калибром «проход/непроход» до выхода детали из машины. Механообработка CNC интерфейса превращает напечатанную форму в вкладыш, который крепится к стенду болтами.
Сорванную резьбу исправляют только там, где чертёж допускает вставку; иначе вкладыш бракуют, потому что перерезанное отверстие в стенке 1,8 мм не имеет запаса. Запись калибра остаётся в маршрутном листе, чтобы пройденная резьба прослеживалась до оператора и инструмента.
| Элемент | Припуск | Критерий | Метод |
|---|---|---|---|
| Поверхность фланца | 1,0 мм | Плоскостность 0,05 мм цель, 0,10 мм приёмка | Торцевое фрезерование, один установ |
| Посадка окна | 0,8 мм | Параллельно интерфейсу | Тот же установ, что фланец |
| Крепёжные отверстия | 0,4 мм | Позиция ±0,05 мм | Сверление и развёртывание |
| Резьба M4 | — | Глубина 1,5×D, калибр | Нарезание, калибр |
Обе таблицы делают маршрут проверяемым: припуск и критерий сравнивают, не открывая чертёж.
Как контролируют готовую деталь?
Контроль доказывает чертёж, а не срок службы. Пакет приёмки этого вкладыша — финальный скан, протокол координатно-измерительной машины по обработанным элементам, запись плоскостности и сертификат материала.
Скан замыкает цикл. Базу перед ГИП и финальный скан совмещают по обработанному фланцу, поэтому карта разницы отделяет движение от ГИП и движение от обработки. Окно вне ±0,9 мм уходит на доработку, после доработки делают второй скан и второй протокол. У вкладыша горелки 3D-печати в протокол добавляют номер образца-свидетеля, чтобы размерная и материальная записи сходились при приёмке.
Плоскостность измеряют на плите индикатором в девяти точках, и координатно-измерительная машина проходит те же девять точек для записи. Два метода сравнивают до подписи, и расхождение более 0,01 мм требует повторного измерения, а не решения на глаз.
Плотность проверяют на образце-свидетеле, обработанном в том же контейнере ГИП, методом металлографии и по размеру зерна согласно ASTM E112. Терминология следует ISO/ASTM 52900, чтобы протокол одинаково читали конструктор и инженер по качеству.
Ни один из этих документов не заявляет результат стенда, приёмку заказчика или сертификацию. Этап приёмки — это чертёж плюс свидетель; срок службы требует программы квалификации, которую одно построение дать не может.
Когда печать — не лучший путь?
Вкладыш горелки 3D-печати не печатают, когда серия большая, сечение закрытое или деталь требует квалификации, которую одно построение не выдержит. Маршрут рассчитан на открытые тонкостенные вкладыши, единичные или мелкосерийные.
Первый предел — объём. Выше нескольких сотен штук в год оснастка для литья или сварки амортизируется, и стоимость детали падает ниже напечатанной. Второй — геометрия: закрытое сечение не может отдать порошок, поэтому его либо переделывают с отверстиями выхода, либо переводят на другой процесс, чаще всего литьё или сварной лист.
Третий — сертификация. Авиационная деталь или деталь под давлением требует образцов, прослеживаемости партии и базы расчёта; один протокол построения не является такой программой. Маршрут покрывает прототип или деталь сопровождения серии, но не сертифицированное изделие.
Четвёртый случай — сосуд под давлением. Плотная стенка после ГИП не заменяет испытание давлением и запас по разрыву, которые общий цеховой протокол не покрывает; эта работа относится к квалифицированному маршруту сосуда, а не к смете печати.
Внутри рамки перечисленные правила делают маршрут повторяемым: стенка 1,8 мм, слои 40 µm, закалка на твёрдый раствор 1 180 °C/1 ч, ГИП 100 MPa. Целевая плоскостность — 0,05 мм, позиция окна — ±0,9 мм. Вне рамки честный ответ — другой процесс.
Пришлите чертёж с раскладкой окон, требованием к фланцу и сплавом, например GH3536. Neway вернёт проверку построения, которая отмечает четыре предела, план припуска и баз для обработанных поверхностей, а также срок по замороженной ревизии. Коммерческий путь начинается с руководства по закупке печати Inconel и продолжается страницей 3D-печати суперсплавов, когда ревизия зафиксирована.
FAQs
