
बर्नर लाइनर प्रोटोटाइप: दो स्कैन, 1.8 mm दीवार
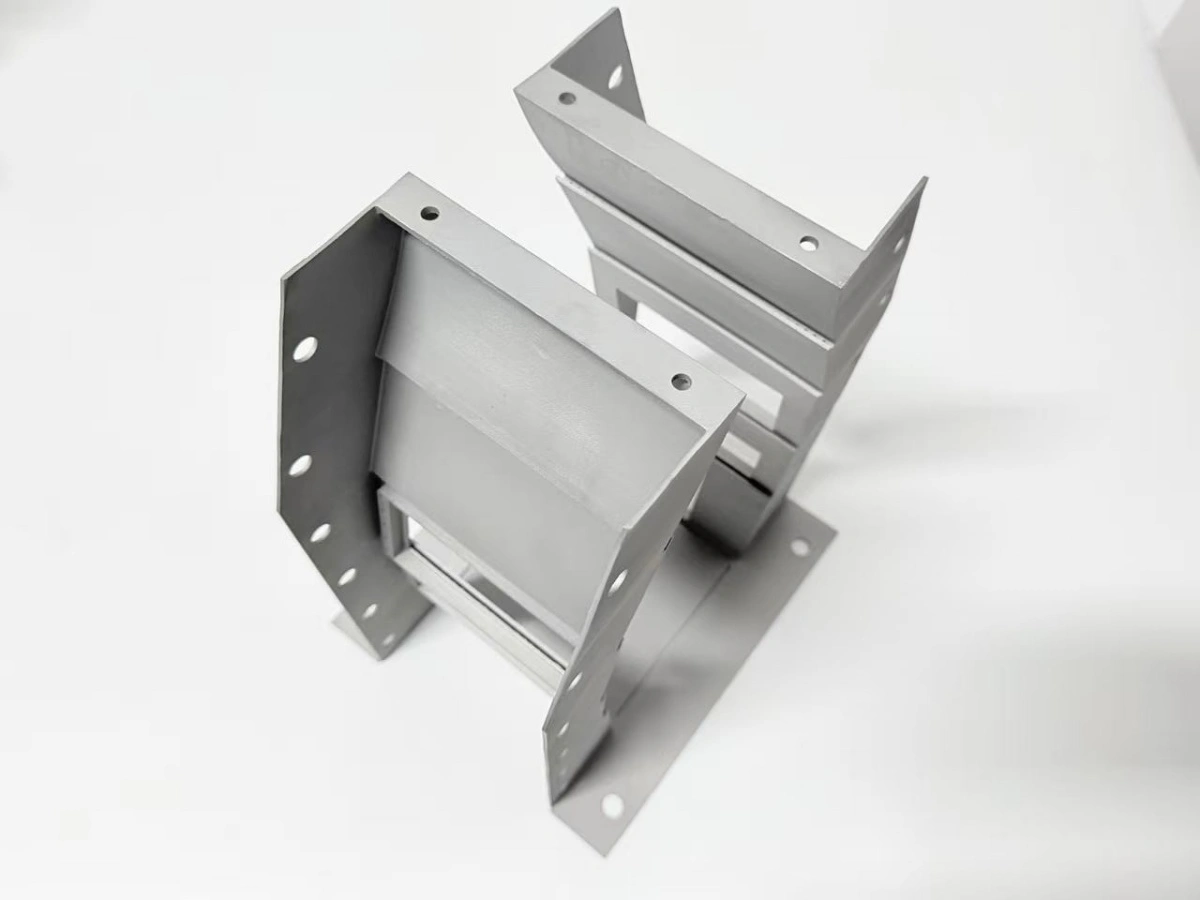
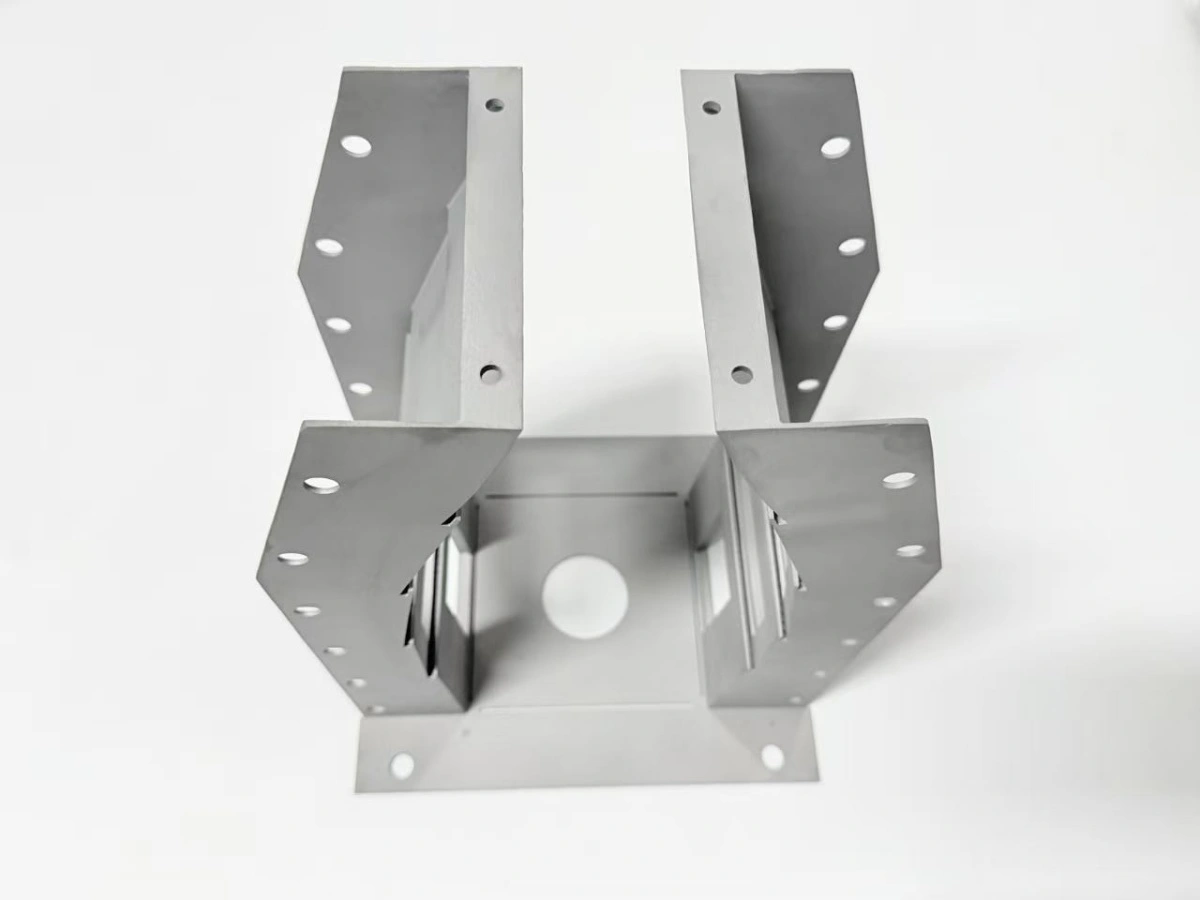
GH3536 बर्नर लाइनर प्रोटोटाइप, 1.8 mm दीवार, छपाई के बाद विलयन उपचार, हॉट आइसोस्टैटिक प्रेसिंग (HIP), मशीनिंग और दो स्कैन से गुज़रा; दोनों स्कैन और अंतिम रिपोर्ट ने उसे रिलीज़ किया. पुर्ज़ा एक खुला लाइनर है जिसमें दो खिड़कियाँ और एकीकृत फ्लैंज हैं. दूसरा स्कैन ही HIP चक्र की हलचल को मशीनिंग से बची हलचल से अलग कर सका. नीचे का अनुच्छेद बताता है कि मार्ग ने क्या रोका और रिपोर्ट क्या कह सकती है.
पुर्ज़ा क्या था और मार्ग क्या रहा?
पुर्ज़ा गैर-दबाव वाले परीक्षण दहन कक्ष के लिए एक अकेला बर्नर लाइनर था, उत्पादन मैनिफोल्ड नहीं. उसकी दीवार 1.8 mm, दो आयताकार खिड़कियाँ, एक तल फ्लैंज और हर बगल की सतह पर बोल्ट छेद थे, और वह 400 × 250 mm प्लेट पर आ जाता था.
मार्ग बिल्ड समीक्षा में तय हुआ और काम के दौरान नहीं बदला. वह छपाई, विलयन उपचार, HIP, फ्लैंज और खिड़की सतहों की मशीनिंग, फिर दो स्कैन और अंतिम रिपोर्ट के क्रम में चला; पहले बिल्ड के बाद कोई द्वितीयक प्रक्रिया नहीं जोड़ी गई.
छपाई 40 µm परतों में और पूरी प्लेट के लिए एक ही पैरामीटर सेट के साथ हुई. इस परत मोटाई पर 1.8 mm दीवार को मशीन पर लगभग चार दिन लगते हैं, साथ में सेटअप और पाउडर संभालने का एक दिन; बाकी कैलेंडर भट्टी चक्रों और मशीनिंग सेल में गया.
पाउडर बेड फ़्यूज़न बिल्ड को मशीन से निकलने से पहले रेकर निशानों के लिए जाँचा गया, क्योंकि खिड़की फ़्रेम के अंदर का निशान बाद में सीलिंग सतह में मशीन हो जाता.
छपाई के बाद खुला अनुभाग क्यों हिला?
बर्नर लाइनर प्रोटोटाइप इसलिए हिला कि दीवार का एक किनारा मुक्त था और ठंडा होते समय उसे रोकने वाला कुछ नहीं था. खिड़की फ़्रेम कुछ दसवें मिलीमीटर बाहर झुके, और फ्लैंज किनारा उन कोनों पर उठा जहाँ अनुभाग सबसे पतला है.
हलचल दरार नहीं थी और दिखने वाली जाँच में नहीं आई. वह तब दिखी जब पुर्ज़ा समतल प्लेट पर रखा गया और तल फ्लैंज के सापेक्ष मापा गया; पहला माप कमरे के तापमान तक ठंडा होने के बाद लिया गया.
मुक्त किनारा पहले ठंडा और सिकुड़ता है जबकि आधार प्लेट पर जुड़ा रहता है; अंतर बिल्ड के दौरान जुड़ता जाता है.
- लाइनर को उसके तल फ्लैंज पर 40 µm परतों में छापें.
- बिल्ड प्रतिबल छोड़ने के लिए 1 180 °C पर 1 h विलयन उपचार.
- 100 MPa और 1 180 °C पर 3 h HIP.
- फ्लैंज और खिड़की सतहें मशीन करें, फिर मशीन किए फ्लैंज के सापेक्ष दो स्कैन.
हलचल वही ढाल-और-मुक्त-किनारा तंत्र है जो पतली दीवार विरूपण नोट में है; यह लाइनर केस पुर्ज़े के बिल्ड रिकॉर्ड तक सीमित है.
कौन से नियंत्रणों ने 1.8 mm दीवार रोकी?
पतली दीवार लाइनर परियोजना ने बिल्ड से पहले चार नियंत्रण तय किए, बाद में नहीं. पहला दीवार की मोटाई ही: 1.8 mm, खिड़की फ़्रेम पर स्थानीय मोटाई के साथ, पतली दीवार डिज़ाइन नियम से चुनी गई.
दूसरा अभिविन्यास था. लाइनर अपने तल फ्लैंज पर खड़ा था, दीवारें लंबवत बढ़ीं और खिड़कियाँ बिल्ड ऊँचाई में बनीं, जिससे बिना सपोर्ट वाला क्षेत्र लिंटेल तक सीमित रहा.
तीसरा सपोर्ट स्थान था. सपोर्ट बिंदु केवल उन सतहों को छूते थे जिन पर 1.0 mm मशीनिंग भत्ता था, इसलिए निशान पहली कट में हट गए और सीलिंग सतह तक कभी नहीं पहुँचे.
चौथा भट्टी कार्यक्रम था. 1 180 °C पर 1 h का विलयन उपचार HIP चक्र से पहले चला. ऊपर उठना 5 °C/min पर रहा और दरवाज़ा 300 °C से नीचे खुला, जिसने राहत के दौरान दीवार पर ढाल छोटी रखी.
HIP से पहले और बाद में स्कैन क्यों?
दो स्कैन ज़रूरी थे क्योंकि हर एक तापीय श्रृंखला का अलग हिस्सा देखता है. HIP से पहले का स्कैन विलयन उपचार के बाद और चक्र से पहले लिया गया, अंतिम स्कैन मशीनिंग के बाद. दोनों को मशीन किए फ्लैंज पर संरेखित करने से एक संख्या की जगह दो अंतर नक्शे मिले.
HIP से सघन किए लाइनर के लिए दो स्कैन ही ऐसा रिकॉर्ड हैं जो चरणों को अलग करते हैं. खिड़की फ़्रेम चक्र में थोड़े झुके, और नक्शे ने इस हलचल को HIP चरण में रखा, बाद की मशीनिंग में नहीं, जो मार्ग को चक्र या फ़िक्स्चर तय करने के लिए चाहिए था.
दूसरे नक्शे ने दिखाया कि मशीनिंग ने क्या हिलाया. 0.5 MPa क्लैंपिंग ने दीवार को बिना विरूपण पकड़ा, और अंतिम कट के बाद बची हलचल 0.3 mm उद्घाटन मानदंड के भीतर रही (केस फ़ाइल).
HIP चक्र स्वयं 100 MPa और 1 180 °C पर 3 h चला, और उससे पहले का ताप उपचार ही HIP-पूर्व स्कैन को अर्थ देता है.
खिड़की सतहें और फ्लैंज कैसे मशीन हुए?
फ्लैंज और खिड़की सतहें एक ही सेटअप में मशीन हुईं, फ्लैंज पर 1.0 mm भत्ता रहा. छेदों ने अंतिम कट तक 0.4 mm रखा. एक सेटअप ने 0.05 mm समतलता और ±0.05 mm छेद स्थिति एक ही संदर्भ में रखी. समन्वय मापन मशीन (CMM) रिपोर्ट ने दोनों दर्ज किए.
तालिका केस का नियंत्रण रिकॉर्ड है; यह बताती है कि क्या नियंत्रित हुआ, क्या किया गया, मानदंड और रिकॉर्ड.
| नियंत्रण बिंदु | क्रिया | मानदंड | रिकॉर्ड |
|---|---|---|---|
| बिल्ड प्रतिबल | 1 180 °C/1 h विलयन उपचार | 5 °C/min ऊपर, दरवाज़ा 300 °C से नीचे | भट्टी वक्र |
| सघनन | 100 MPa/3 h HIP | मार्ग कार्ड के अनुसार चक्र | HIP प्रमाणपत्र |
| फ्लैंज और खिड़कियाँ | एक सेटअप में मशीनिंग | समतलता लक्ष्य 0.05 mm | CMM रिपोर्ट |
| खिड़की स्थिति | दोनों स्कैन फ्लैंज पर संरेखित | ±0.9 mm | दो स्कैन नक्शे |
| चूड़ी | M4 को 1.5×D तक टैप | गो/नो-गो | गेज शीट |
मशीनिंग सेल ने एक ही सेटअप में फ्लैंज सतह और खिड़की सीटें काटीं, फिर छेद ड्रिल और टैप किए; गेज जाँच ने पुर्ज़े के मशीन से निकलने से पहले प्रक्रिया बंद की.
रिकॉर्ड क्या साबित करता है और क्या नहीं?
रिकॉर्ड साबित करता है कि लाइनर ड्रॉइंग के अनुसार बना, घर में जाँचा गया और भेजा गया. यह रिग परिणाम, ग्राहक स्वीकृति या प्रमाणन नहीं साबित करता, और रिपोर्ट इसी तरह लिखी गई कि ये तीन दावे दस्तावेज़ से बाहर रहें.
यह जो दिखाता है वह श्रृंखला है: छपी 1.8 mm दीवार, हर भट्टी चरण पर दर्ज तापीय मार्ग, और एक ही संदर्भ पर दो स्कैन. अंतिम रिपोर्ट 0.05 mm समतलता और ±0.9 mm खिड़की सहनशीलता के भीतर है.
यह जो नहीं दिखा सकता वह सेवा जीवन है. एक बिल्ड नमूने, पिघल ट्रेसबिलिटी और डिज़ाइन अनुमत मान नहीं लाता, जो योग्यता कार्यक्रम माँगता है, और केस ऐसा दिखावा नहीं करता; Inconel प्रिंटिंग खरीद गाइड बताती है कि योग्य मार्ग क्या जोड़ेगा.
इस बर्नर लाइनर प्रोटोटाइप की दोहराई गई पुर्ज़े के लिए वही मार्ग ड्रॉइंग, दीवार मोटाई और खिड़की लेआउट से शुरू होता है. समीक्षा तय करती है कि दूसरे बिल्ड से पहले अनुभाग को स्थानीय मोटाई चाहिए या नहीं.
आप ड्रॉइंग को दीवार मोटाई, खिड़की लेआउट और मिश्र धातु के साथ भेजें. Neway अनुभाग को इस मार्ग से मिलाएगा, दोनों स्कैन चरण और संदर्भ चिह्नित करेगा, और एक कार्य दिवस में फ़्रोज़न रिवीज़न पर शेड्यूल लौटाएगा; सुपरअलॉय 3D प्रिंटिंग सेवा पृष्ठ इस समीक्षा का प्रवेश है.
FAQs
