
Prototype de revêtement de brûleur : deux scans, une paroi de 1,8 mm
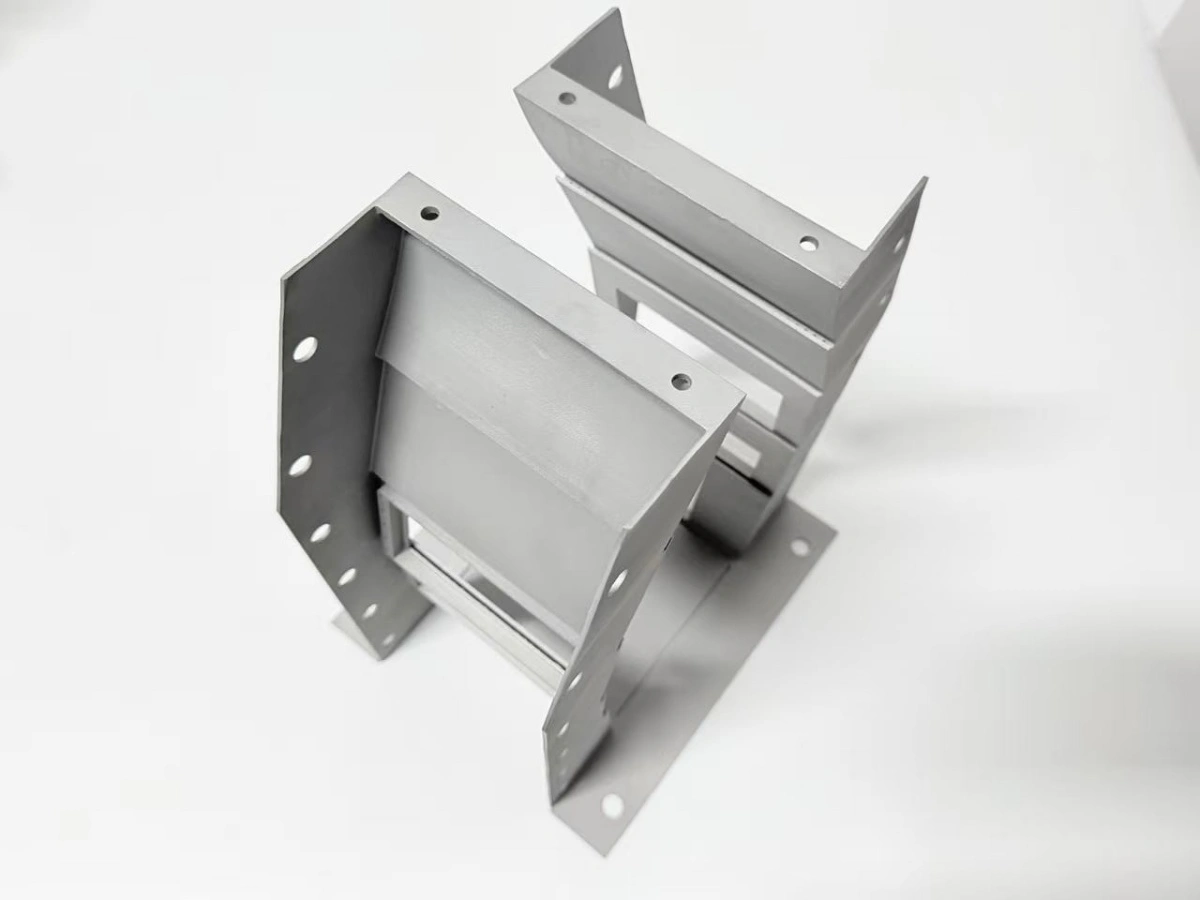
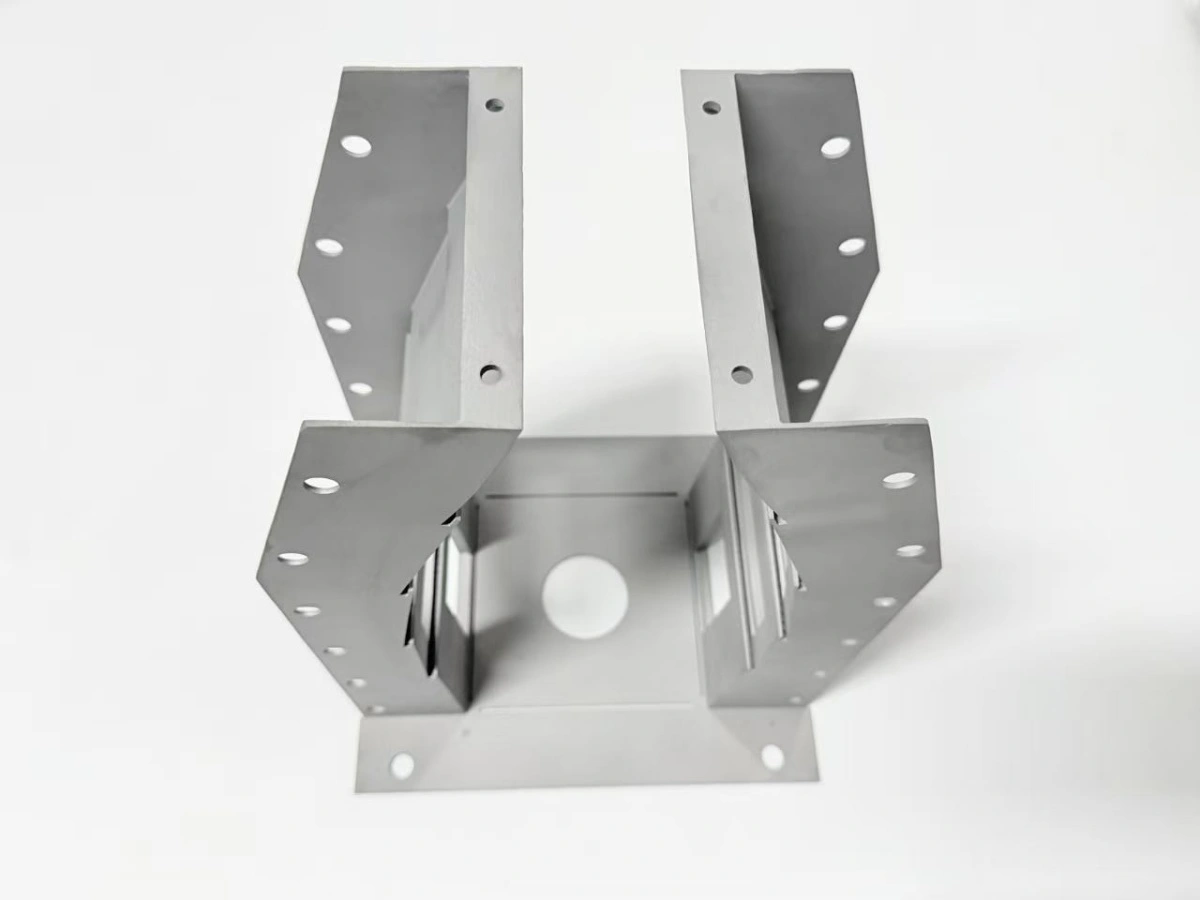
Un prototype de revêtement de brûleur en GH3536 à paroi de 1,8 mm a été imprimé, mis en solution, densifié par compression isostatique à chaud (HIP), usiné et scanné deux fois ; les deux scans et le rapport final l'ont libéré. La pièce est un revêtement ouvert avec deux ouvertures de fenêtre et des brides intégrées. Le second scan était le seul moyen de séparer le mouvement du cycle HIP du mouvement laissé par l'usinage. Le paragraphe ci-dessous résume ce que la route a tenu et ce que le rapport peut affirmer.
Quelle était la pièce et quelle route a été suivie ?
La pièce était un revêtement de brûleur unique pour une chambre de test non pressurisée, pas un collecteur de série. Elle avait une paroi de 1,8 mm, deux ouvertures rectangulaires, une bride de base et un perçage sur chaque face latérale, et tenait sur un plateau de 400 × 250 mm.
La route a été fixée à la revue de fabrication et n'a pas changé pendant le travail. Elle enchaînait impression, mise en solution, HIP, usinage de la bride et des faces de fenêtre, puis deux scans avec rapport final ; aucune opération secondaire n'a été ajoutée après la première fabrication.
L'impression s'est faite en couches de 40 µm avec un seul jeu de paramètres pour tout le plateau. Une paroi de 1,8 mm demande environ quatre jours machine à cette épaisseur de couche, plus une journée de préparation et de manutention de poudre ; le reste du calendrier était dans les cycles de four et la cellule d'usinage.
La fabrication par fusion sur lit de poudre a été contrôlée pour les marques de racle avant de quitter la machine, car une marque dans un cadre de fenêtre aurait été usinée dans la face d'étanchéité.
Pourquoi la section ouverte a-t-elle bougé après l'impression ?
Le prototype de revêtement de brûleur a bougé parce que la paroi avait un bord libre d'un côté et rien pour la tenir au refroidissement. Les cadres de fenêtre ont basculé de quelques dixièmes de millimètre vers l'extérieur, et la rive de bride s'est soulevée aux angles là où la section est la plus mince.
Le mouvement n'était pas une fissure et n'apparaissait pas au contrôle visuel. Il est apparu quand la pièce a été posée sur un marbre et mesurée par rapport à la bride de base ; la première mesure a été prise après retour à température ambiante.
Le bord libre refroidit et se rétracte en premier tandis que la base reste ancrée au plateau ; l'écart s'accumule sur la fabrication.
- Imprimer le revêtement sur sa bride de base en couches de 40 µm.
- Mettre en solution à 1 180 °C pendant 1 h pour libérer la contrainte de fabrication.
- HIP à 100 MPa et 1 180 °C pendant 3 h.
- Usiner la bride et les faces de fenêtre, puis scanner deux fois contre la bride usinée.
Le mouvement suit le mécanisme du gradient et du bord libre décrit dans la note sur la déformation des parois minces ; cette étude de cas revêtement reste sur le dossier de fabrication de la pièce.
Quels contrôles ont tenu la paroi de 1,8 mm ?
Le projet revêtement paroi mince a fixé quatre contrôles avant la fabrication, pas après. Le premier était l'épaisseur de paroi elle-même : 1,8 mm avec un épaississement local aux cadres de fenêtre, choisi d'après les règles de conception pour pièces à paroi mince.
Le deuxième était l'orientation. Le revêtement reposait sur sa bride de base, les parois montaient verticalement et les ouvertures se formaient dans la hauteur de fabrication, ce qui limitait la zone non supportée aux linteaux.
Le troisième était la pose des supports. Les points d'appui touchaient uniquement les faces portant 1,0 mm de surépaisseur d'usinage, donc les traces disparaissaient à la première coupe et n'atteignaient jamais une face d'étanchéité.
Le quatrième était le programme du four. La mise en solution à 1 180 °C pendant 1 h passait avant le cycle HIP. La montée restait à 5 °C/min et la porte s'ouvrait sous 300 °C, ce qui gardait le gradient à travers la paroi faible pendant le relâchement.
Pourquoi scanner avant et après le HIP ?
Deux scans étaient nécessaires parce que chacun voit une partie différente de la chaîne thermique. Le scan avant HIP a été pris après la mise en solution et avant le cycle, le scan final après l'usinage ; l'alignement des deux sur la bride usinée a donné deux cartes d'écart au lieu d'un chiffre.
Pour un revêtement densifié par HIP, les deux scans sont la seule trace qui sépare les étapes. Les cadres de fenêtre ont légèrement basculé pendant le cycle, et la carte a attribué ce mouvement à l'étape HIP et non à l'usinage qui a suivi, ce dont la route avait besoin pour juger le cycle ou le montage.
La seconde carte a montré ce que l'usinage a déplacé. Le serrage à 0,5 MPa tenait la paroi sans la contraindre, et le mouvement résiduel après la coupe finale est resté dans le critère de 0,3 mm sur l'ouverture (dossier de l'affaire).
Le cycle HIP lui-même a tourné à 100 MPa et 1 180 °C pendant 3 h, et le traitement thermique qui précède est ce qui rend le scan avant HIP utile.
Comment les faces de fenêtre et les brides ont-elles été usinées ?
La bride et les faces de fenêtre ont été usinées en une seule prise, avec 1,0 mm de surépaisseur sur la bride. Les perçages gardaient 0,4 mm avant la passe finale. Une seule prise a tenu la planéité de 0,05 mm et la position des trous à ±0,05 mm dans le même référentiel. Le rapport de la machine à mesurer tridimensionnelle (CMM) a enregistré les deux.
Le tableau est le dossier de contrôle de l'affaire ; il liste ce qui a été contrôlé, ce qui a été fait, le critère et la preuve.
| Point de contrôle | Action | Critère | Preuve |
|---|---|---|---|
| Contrainte de fabrication | Mise en solution à 1 180 °C/1 h | Montée 5 °C/min, porte sous 300 °C | Courbe de four |
| Densification | HIP à 100 MPa/3 h | Cycle selon la fiche route | Certificat HIP |
| Bride et fenêtres | Usiner en une prise | Planéité cible 0,05 mm | Rapport CMM |
| Position des fenêtres | Aligner les deux scans sur la bride | ±0,9 mm | Deux cartes de scan |
| Filetages | Tarauder M4 à 1,5×D | Gabarit bon/mauvais | Fiche de gabarit |
La cellule d'usinage a coupé la face de bride et les portées de fenêtre dans la même prise, puis percé et taraudé les trous ; le contrôle au gabarit a clos l'opération avant que la pièce quitte la machine.
Que prouve le dossier, et que ne prouve-t-il pas ?
Le dossier prouve que le revêtement a été fabriqué selon le plan, contrôlé en interne et expédié. Il ne prouve pas un résultat de banc, une réception client ou une certification, et le rapport a été écrit pour garder ces trois affirmations hors du document.
Ce qu'il montre, c'est la chaîne : une paroi de 1,8 mm imprimée, une route thermique avec une trace à chaque étape de four et deux scans sur le même référentiel. Le rapport final reste dans la planéité de 0,05 mm et la tolérance de fenêtre de ±0,9 mm.
Ce qu'il ne peut pas montrer, c'est la durée de vie. Une seule fabrication ne porte ni éprouvettes, ni traçabilité de coulée, ni valeurs de dimensionnement qu'exige un programme de qualification, et le cas ne prétend pas le contraire ; le guide d'achat de l'impression Inconel décrit ce qu'une route qualifiée ajouterait.
Pour une pièce répétée de ce prototype de revêtement de brûleur, la même route commence par le plan, l'épaisseur de paroi et la disposition des fenêtres ; la revue décide si la section doit être épaissie localement avant une seconde fabrication.
Envoyez le plan avec l'épaisseur de paroi, la disposition des fenêtres et l'alliage. Neway compare la section à cette route, marque les deux étapes de scan et le référentiel, et renvoie un calendrier sur la révision figée sous un jour ouvré. La page du service d'impression 3D de superalliages est le point d'entrée de cette revue.
FAQs
- Revêtement de brûleur en superalliage haute température : peut-il tenir ?
- Quelle épaisseur de paroi un revêtement de brûleur à paroi mince peut-il tenir ?
- Comment maîtriser la déformation d'un revêtement de brûleur ?
- Comment usiner les fenêtres d'un revêtement de brûleur après impression ?
- Qu'est-ce qui détermine le délai de fabrication d'un revêtement de brûleur ?
