
Déformation en impression 3D de parois minces : où elle commence
La déformation en impression 3D de parois minces dépend de l'endroit où un gradient thermique rencontre un bord libre : un revêtement de 1,8 mm se déplace jusqu'à 0,3 mm. Dans un revêtement ouvert, rien ne retient la paroi d'un côté, si bien que chaque cycle thermique laisse un peu plus de mouvement. Ce mouvement se concentre aux angles de fenêtre et aux rives de bride.
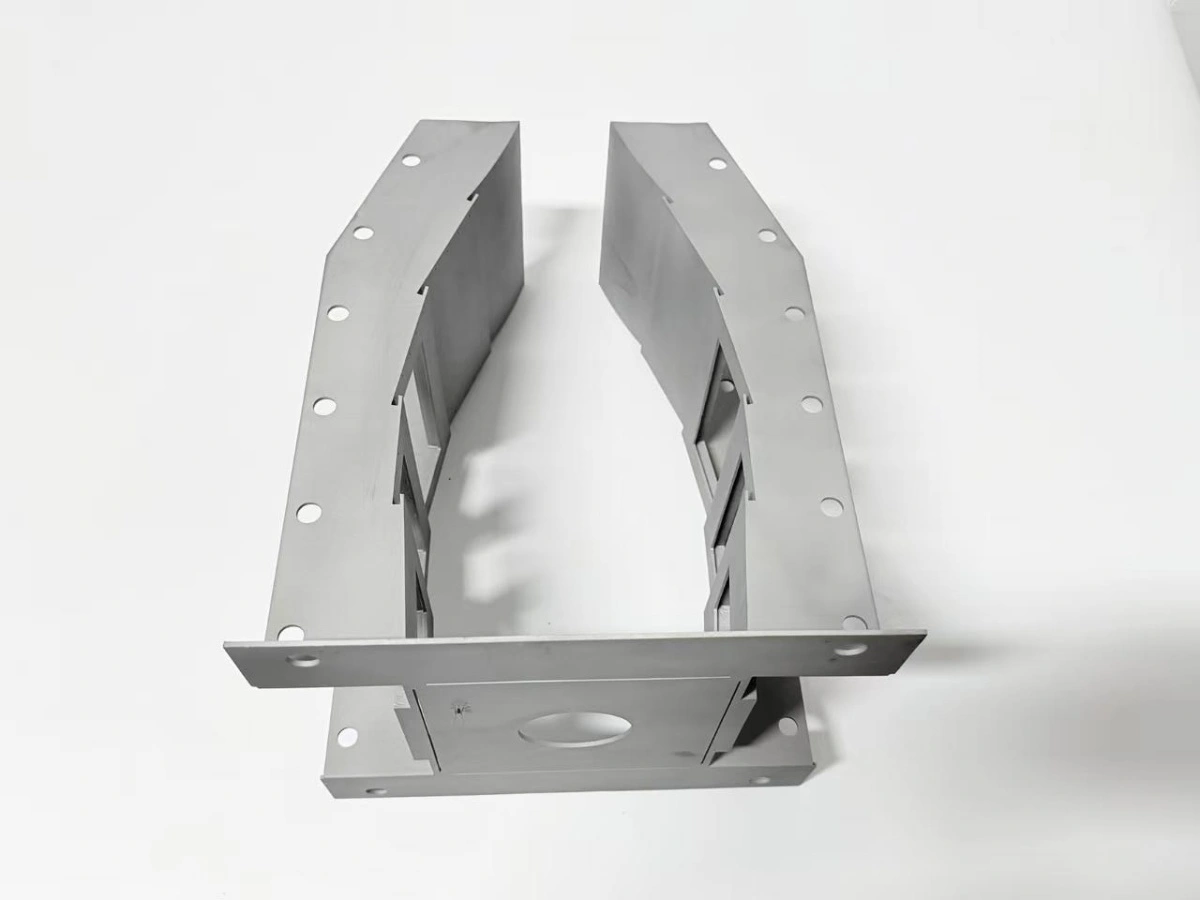
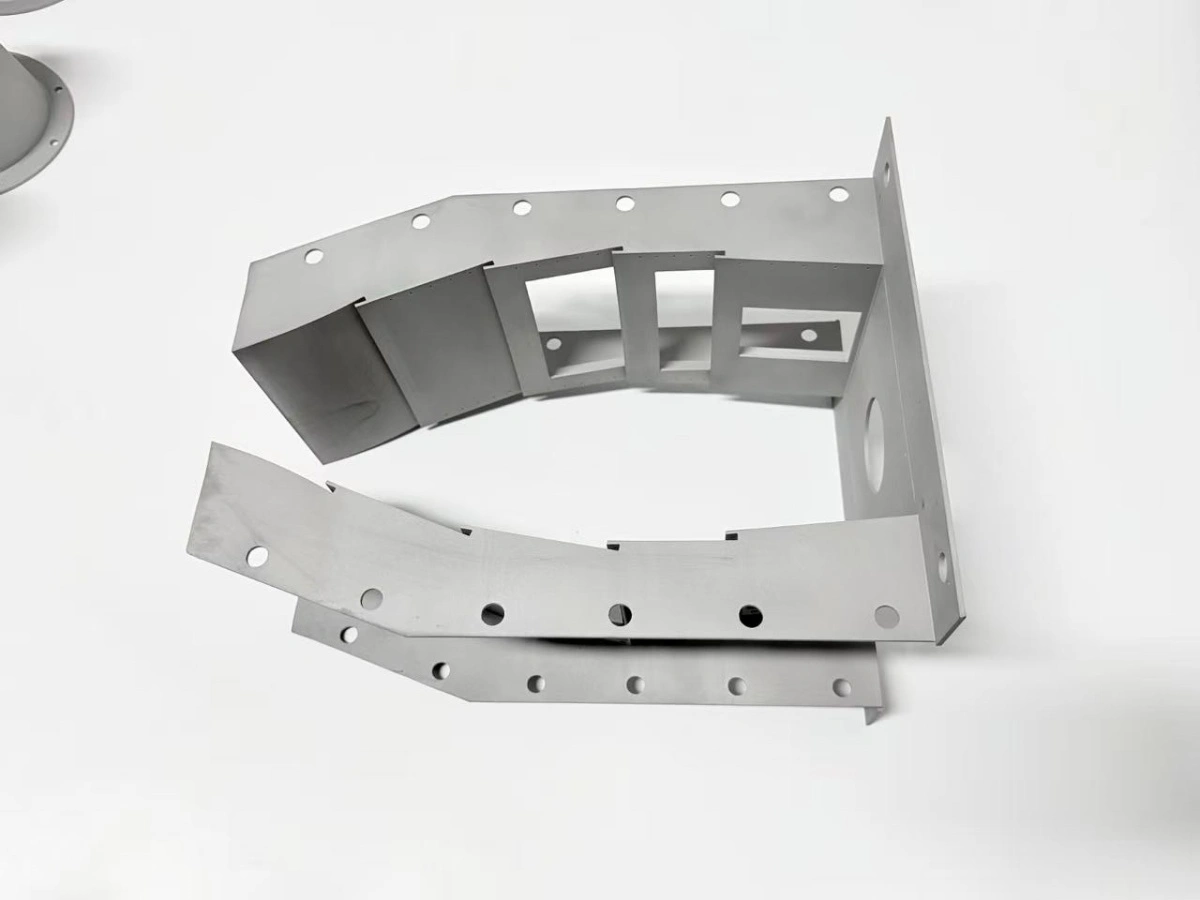
Un revêtement en GH3536 de 1,8 mm est un bon exemple : la paroi est assez épaisse pour s'imprimer, assez mince pour bouger et assez ouverte pour que le bord libre reste le point faible.
À quoi ressemble la déformation sur un revêtement ?
Sur un revêtement, la déformation se manifeste par trois symptômes mesurables : la bride perd sa planéité, les cadres de fenêtre basculent et la paroi se bombe entre les cadres. Aucun des trois n'est une fissure ; ce sont des erreurs de forme qui n'apparaissent qu'à la mesure contre un référentiel.
Le premier symptôme est le moins coûteux à voir. Une bride qui sort de 0,1 mm sur un marbre a déjà bougé sur sa rive, parce que la rive refroidit plus vite que la paroi. Le deuxième est un cadre de fenêtre qui n'est plus d'équerre avec la bride ; le cadre suit la paroi qui se cintre, et l'erreur grandit à chaque cycle.
Le troisième symptôme est le bombement de la paroi. Entre deux cadres, une paroi de 1,8 mm peut se bomber de 0,2–0,3 mm sans aucune marque visible. La même déformation en impression 3D de parois minces réapparaît à chaque angle de fenêtre.
Les règles de conception pour pièces à paroi mince indiquent les dimensions de cadre et de nervure qui gardent ce bombement dans le critère.
D'où vient la contrainte résiduelle ?
La contrainte résiduelle vient de trois sources successives : le bain, le montage et le four. Le bain crée le premier gradient, le plateau tient la pièce pendant le refroidissement, et le four ajoute un second gradient lorsqu'il réchauffe puis refroidit la section.
Le mécanisme de déformation de paroi est un gradient qui rencontre une contrainte de bridage ; la fusion sur lit de poudre (PBF) rend les deux termes visibles. En PBF, le laser fond une passe qui se rétracte en se solidifiant. La couche inférieure est déjà froide, la rétraction est donc bridée et devient une contrainte. Sur une paroi de 1,8 mm, le bridage est faible dans l'épaisseur et fort dans la longueur, ce qui fait bomber la paroi au lieu de la rétracter régulièrement.
Le plateau ajoute un second bridage. La pièce est ancrée à sa base, les premières couches ne peuvent pas bouger ; au moment de la découpe, la contrainte est déjà enfermée dans la paroi. Un détensionnement avant la découpe la libérerait, mais ce traitement se fait à 1,180 °C pendant 1 h et devient donc lui-même la source de mouvement suivante.
Le matériau fixe l'échelle. Le terme de contrainte thermique LPBF est fixé par le bain de fusion, pas par le four, donc avant tout traitement thermique. Le GH3536 se dilate d'environ 13,9 µm/m·K entre 20 °C et 100 °C. La dilatation n'est pas le problème en soi ; le problème est que le bord libre et la base bridée se dilatent différemment à la même température.
Pourquoi la mise en solution et le HIP ajoutent-ils du mouvement ?
La mise en solution et le HIP (compression isostatique à chaud, CIC) ajoutent du mouvement parce que chacun fait subir à la pièce un cycle thermique complet alors qu'elle est encore ouverte. La mise en solution libère la contrainte de fabrication à 1,180 °C pendant 1 h, et la libération n'est pas uniforme : le bord libre bouge d'abord, la base bridée ensuite. La déformation après HIP est la part que le cycle HIP ajoute à la mise en solution.
Le cycle HIP ajoute un second mouvement, plus lent. À 100 MPa et 1,180 °C pendant 3 h, la paroi flue sous la pression, et une paroi droite après la mise en solution peut se bomber pendant le palier. L'effet est faible par cycle mais cumulatif, d'où l'importance du scan avant HIP autant que du dernier.
Le programme du four contrôle l'ampleur du mouvement. Une montée tenue à 5 °C/min et un refroidissement qui ouvre la porte sous 300 °C gardent le gradient à travers la paroi faible ; la note sur le détensionnement décrit le même programme pour d'autres superalliages. Une montée plus rapide ne fait pas gagner de temps au total, car le redressage qui suit coûte plus que les heures épargnées.
Il existe un effet de second ordre aux cadres de fenêtre. Le cadre est plus épais que la paroi, donc il chauffe et refroidit plus lentement, et l'écart entre cadre et paroi est l'endroit où se concentre la déformation d'angle.
Comment deux scans séparent-ils les causes ?
Deux scans séparent les causes parce que chacun est pris à un point différent de la chaîne thermique ; la même approche sert pour la déformation et les parois minces d'autres nuances. Le scan avant HIP est pris après la mise en solution, le scan final après l'usinage ; l'alignement des deux sur la bride usinée donne deux cartes d'écart au lieu d'un chiffre.
La première carte montre ce qui a bougé pendant le HIP. Si le cadre de fenêtre bascule entre le scan avant HIP et le scan final, la cause est le cycle HIP et son montage, pas l'usinage. La seconde carte montre ce qui a bougé pendant l'usinage, le plus souvent un effet de serrage et non un effet thermique.
Le référentiel d'alignement est la bride usinée, pas la bride brute. Une bride brute mélangerait la surépaisseur d'usinage dans la carte, et la carte montrerait alors un mouvement qui est en réalité de l'enlèvement de matière.
L'étape de libération suit les cartes. La cible est de 0,2 mm à l'ouverture et la limite d'acceptation de 0,3 mm. Un mouvement entre les deux valeurs déclenche une seconde mesure avant retouche, un mouvement au-delà de 0,3 mm part en retouche ou en rebut. L'enregistrement indique quel cycle l'a produit.
| Levier | Voie de fonderie | Voie additive | Effet sur le mouvement |
|---|---|---|---|
| Gradient thermique | Préchauffage du moule | Montée à 5 °C/min | Gradient plus faible, moins de bombement |
| Bridage | Attaque et refroidisseur | Plateau et supports | Contrôle où la contrainte se verrouille |
| Détensionnement | Après décochage | 1,180 °C/1 h avant HIP | Libère la contrainte de fabrication |
| Densification | Alimentation par masselotte | HIP à 100 MPa, 3 h | Ferme la porosité, ajoute du fluage |
| Vérification | Coupe | Deux scans sur la bride | Sépare les causes |
Le tableau est la version courte de l'article : la voie de fonderie pilote les mêmes quatre variables par d'autres leviers, et la vérification rend les deux voies auditables.
Quand le mécanisme n'explique-t-il plus l'erreur ?
Le mécanisme n'explique plus l'erreur quand la section n'est plus mince, quand l'alliage n'est plus une superalliage à base de nickel ou quand le mouvement vient du montage plutôt que du métal. Chacun de ces cas demande une autre explication et un autre contrôle.
Une section épaisse ne se bombe pas de la même façon, car le gradient à travers la paroi est plus faible et le bridage est réparti. Une section fermée se comporte encore autrement : la poudre ne peut pas s'échapper et la pression interne pendant le HIP devient le terme dominant.
L'alliage compte aussi. Une nuance à base de cobalt, avec un autre coefficient de dilatation, bouge différemment à gradient égal, et les 13,9 µm/m·K sont une valeur GH3536, pas une valeur universelle. La même prudence vaut pour une pièce détensionnée dans un montage qui n'était pas plan : la carte montre alors un mouvement que le métal n'a pas causé.
Hors de ces limites, le mécanisme reste un bon point de départ, mais pas une prédiction. La réponse honnête est de mesurer la pièce à chaque étape et de laisser les deux cartes décider, au lieu de promettre un chiffre tiré d'une fiche matière.
Dans ces limites, la déformation en impression 3D de parois minces est maîtrisée par peu de chiffres : paroi de 1,8 mm, couches de 40 µm et une mise en solution à 1,180 °C/1 h. S'y ajoutent un HIP à 100 MPa et un critère d'ouverture de 0,3 mm relevé sur les scans. La note sur le traitement thermique HIP détaille le cycle.
Envoyez le plan avec l'épaisseur de paroi, la disposition des fenêtres et l'alliage, par exemple GH3536. Neway examine la section au regard du mécanisme, propose les étapes de scan et le référentiel, et renvoie une voie qui précise où le mouvement sera mesuré. L'examen commence par le guide d'achat de l'impression Inconel et se poursuit par le service d'impression 3D de superalliages une fois la section fixée.
FAQs
- Revêtement de brûleur en superalliage haute température : peut-il tenir ?
- Quelle épaisseur de paroi un revêtement de brûleur à paroi mince peut-il tenir ?
- Comment maîtriser la déformation d'un revêtement de brûleur ?
- Comment usiner les fenêtres d'un revêtement de brûleur après impression ?
- Qu'est-ce qui détermine le délai de fabrication d'un revêtement de brûleur ?
