
تشوه الجدران الرقيقة في الطباعة ثلاثية الأبعاد: من أين يبدأ
يعتمد تشوه الجدران الرقيقة في الطباعة ثلاثية الأبعاد على مكان اصطدام التدرج الحراري بحافة حرة: بطانة بجدار 1,8 mm تنزاح حتى 0,3 mm. في البطانة المفتوحة لا شيء يمسك الجدار من جهة، فكل دورة حرارية تترك حركة إضافية. وتتركز هذه الحركة في زوايا النوافذ وحواف الفلنجة.
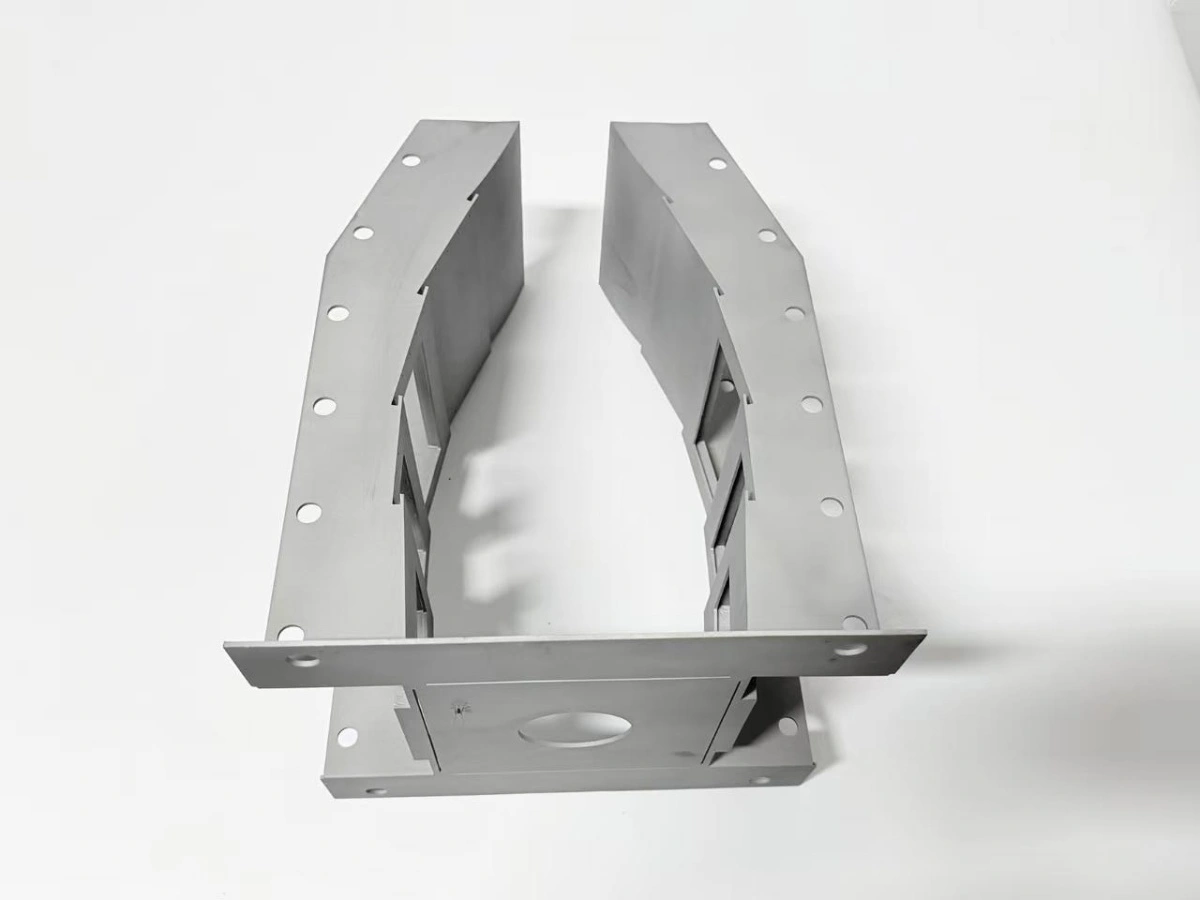
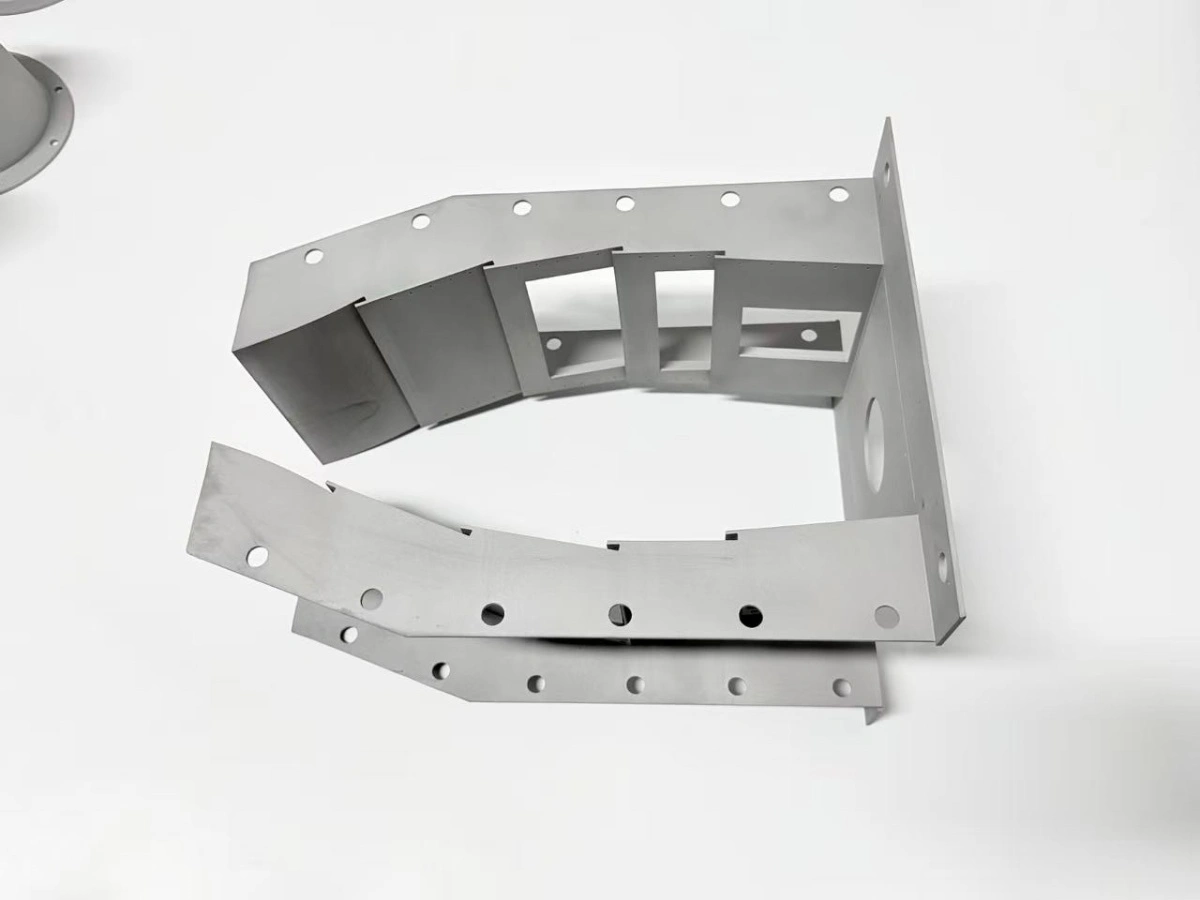
بطانة GH3536 بجدار 1,8 mm مثال جيد: الجدار سميك بما يكفي للطباعة، ورقيق بما يكفي للحركة، ومفتوح بما يجعل الحافة الحرة دائمًا أضعف نقطة.
كيف يبدو تشوه الجدران الرقيقة في البطانة؟
في البطانة يظهر التشوه بثلاثة أعراض قابلة للقياس: تفقد الفلنجة استواءها، وتميل إطارات النوافذ، ويتقوس الجدار بين الإطارات. لا شيء من الثلاثة شق؛ إنها أخطاء شكل لا تظهر إلا بالقياس مقابل مرجع.
العرض الأول أرخص رؤية. الفلنجة التي تخرج 0,1 mm عن الاستواء على لوح مستوٍ تحركت عند حافتها، لأن الحافة تبرد أسرع من الجدار. والثاني إطار نافذة لم يعد عموديًا على الفلنجة؛ يتبع الإطار الجدار المتقوس، ويكبر الخطأ مع كل دورة.
العرض الثالث هو تقوس الجدار. بين إطارين يمكن لجدار 1,8 mm أن يتقوس 0,2–0,3 mm دون أثر مرئي.
قواعد التصميم للأجزاء رقيقة الجدار تعطي أبعاد الإطار والضلع التي تُبقي هذا التقوس داخل المعيار.
من أين يأتي الإجهاد المتبقي؟
يأتي الإجهاد المتبقي من ثلاثة مصادر متتابعة: الحوض والتثبيت والفرن. الحوض يخلق التدرج الأول، واللوح يمسك الجزء أثناء التبريد، والفرن يضيف تدرجًا ثانيًا عند إعادة تسخين المقطع وتبريده.
آلية تشوه الجدار هي تدرج يصطدم بقيد؛ والانصهار في طبقة المسحوق (PBF) يُظهر المصطلحين. في PBF يصهر الليزر مسارًا ينكمش عند التجمد. الطبقة السفلى باردة بالفعل، فيُقيَّد الانكماش ويصبح إجهادًا. في جدار 1,8 mm القيد ضعيف في السمك وقوي في الطول، لذلك يتقوس الجدار بدل أن ينكمش بالتساوي.
اللوح يضيف قيدًا ثانيًا. الجزء مثبت عند قاعدته، فلا تتحرك الطبقات الأولى؛ وعند القطع يكون الإجهاد محتجزًا في الجدار. تخفيف الإجهاد قبل القطع يحرره، لكن ذلك المعالجة تجري عند 1 180 °C لمدة 1 h فتصبح هي نفسها مصدر الحركة التالي.
المادة تحدد المقياس. حدّ الإجهاد الحراري LPBF يحدده حوض الانصهار لا الفرن، فيُثبَّت قبل أي معالجة حرارية. يتمدد GH3536 نحو 13,9 µm/m·K بين 20 °C و100 °C. التمدد ليس المشكلة بحد ذاته؛ المشكلة أن الحافة الحرة والقاعدة المقيّدة يتمددان بمقدارين مختلفين عند الحرارة نفسها.
لماذا تضاعف المعالجة بالمحلول الصلب وHIP الحركة؟
تضاعف المعالجة بالمحلول الصلب والضغط الإيزوستاتيكي الساخن (HIP) الحركة لأن كلًا منهما يمرر الجزء بدورة حرارية كاملة وهو ما يزال مفتوحًا. تحرر المعالجة إجهاد البناء عند 1 180 °C لمدة 1 h، والتحرر ليس منتظمًا: تتحرك الحافة الحرة أولًا والقاعدة المقيّدة أخيرًا. التشوه بعد HIP هو الجزء الذي تضيفه دورة HIP إلى المعالجة بالمحلول الصلب.
تضيف دورة HIP حركة ثانية أبطأ. عند 100 MPa و1 180 °C لمدة 3 h يزحف الجدار تحت الضغط، وقد يتقوس جدار كان مستقيمًا بعد المعالجة. الأثر صغير في الدورة لكنه تراكمي، لذلك يكون المسح قبل HIP مهمًا كالمسح الأخير.
برنامج الفرن يتحكم في مقدار الحركة. صعود محفوظ عند 5 °C/min وتبريد يفتح الباب تحت 300 °C يبقيان التدرج عبر الجدار صغيرًا؛ وملاحظة تخفيف الإجهاد تصف البرنامج نفسه لسبائك أخرى. الصعود الأسرع لا يوفر وقتًا إجماليًا، لأن التقويم اللاحق يكلف أكثر من الساعات الموفرة.
هناك أثر من الدرجة الثانية عند إطارات النوافذ. الإطار أسمك من الجدار فيسخن ويبرد أبطأ، والفرق بين الإطار والجدار هو مكان تركّز تشوه الزاوية.
كيف يفصل مسحان الأسباب؟
يفصل المسحان الأسباب لأن كلًا منهما يُؤخذ في نقطة مختلفة من السلسلة الحرارية؛ ويُستخدم النهج نفسه في التشوه والجدران الرقيقة لسبائك أخرى. يُؤخذ المسح قبل HIP بعد المعالجة بالمحلول الصلب، والمسح النهائي بعد التشغيل؛ ومحاذاة الاثنين على الفلنجة المشغّلة تعطي خريطتي فرق لا رقمًا واحدًا.
تُظهر الخريطة الأولى ما تحرك أثناء HIP. إذا مال إطار النافذة بين المسح قبل HIP والمسح النهائي فالسبب دورة HIP وتثبيتها لا التشغيل. وتُظهر الخريطة الثانية ما تحرك أثناء التشغيل، وغالبًا أثر تثبيت لا أثر حراري.
مرجع المحاذاة هو الفلنجة المشغّلة لا الخام. الفلنجة الخام تخلط سماح التشغيل في الخريطة، فتُظهر الخريطة حركة هي في الحقيقة إزالة مادة.
تتبع بوابة الفحص الخريطتين. الهدف 0,2 mm عند الفتحة وحد القبول 0,3 mm. الحركة بين القيمتين تستدعي قياسًا ثانيًا قبل إعادة العمل، والحركة فوق 0,3 mm تذهب إلى إعادة العمل أو الرفض. ويُظهر السجل أي دورة أنتجتها.
| الرافعة | مسار الصب | المسار التراكمي | الأثر على الحركة |
|---|---|---|---|
| التدرج الحراري | تسخين القالب | صعود 5 °C/min | تدرج أقل وتقوس أقل |
| القيد | البوابة والمبرد | اللوح والدعامات | يحدد مكان احتجاز الإجهاد |
| تخفيف الإجهاد | بعد الإخراج | 1 180 °C/1 h قبل HIP | يحرر إجهاد البناء |
| التراكم | تغذية بالرأس | HIP عند 100 MPa، 3 h | يغلق المسامية ويضيف زحفًا |
| التحقق | مقطع | مسحان على مرجع الفلنجة | يفصل الأسباب |
الجدول نسخة قصيرة من المقال: مسار الصب يتحكم في المتغيرات الأربعة نفسها بروافع مختلفة، والتحقق يجعل المسارين قابلين للتدقيق.
متى يتوقف المبدأ عن تفسير الخطأ؟
يتوقف المبدأ عن تفسير الخطأ عندما لا يكون المقطع رقيقًا. وكذلك عندما لا تكون السبيكة فائقة من النيكل، أو تأتي الحركة من التثبيت لا من المعدن. كل حالة من هذه تحتاج تفسيرًا آخر وتحكمًا آخر.
المقطع السميك لا يتقوس بالطريقة نفسها، لأن التدرج عبر الجدار أصغر والقيد موزع. والمقطع المغلق يتصرف بشكل آخر: لا يخرج المسحوق، ويصبح الضغط الداخلي أثناء HIP الحد الأكبر.
السبيكة مهمة أيضًا. سبيكة كوبالت بمعامل تمدد مختلف تتحرك بمقدار آخر عند التدرج نفسه، و13,9 µm/m·K رقم يخص GH3536 لا رقم عام. والحذر نفسه ينطبق على جزء أُجري له تخفيف في تثبيت غير مستوٍ: ستُظهر الخريطة حركة لم يسببها المعدن.
خارج هذه الحدود يبقى المبدأ نقطة بداية جيدة لا تنبؤًا. الإجابة الصادقة هي قياس الجزء في كل مرحلة والسماح للخريطتين بالحكم، بدل الوعد برقم من ورقة بيانات مادة.
داخل الحدود يُضبط تشوه الجدران الرقيقة في الطباعة ثلاثية الأبعاد بأرقام قليلة: جدار 1,8 mm وطبقات 40 µm ومعالجة بالمحلول الصلب عند 1 180 °C/1 h. ويضاف إليها HIP عند 100 MPa ومعيار فتحة 0,3 mm من المسوحات. وملاحظة المعالجة الحرارية HIP تشرح الدورة بتفصيل أكبر.
هذا النهج هو ما يجعل تشوه الجدران الرقيقة في الطباعة ثلاثية الأبعاد قابلًا للقياس. أرسل الرسم مع سماكة الجدار وتخطيط النوافذ والسبيكة، مثل GH3536. يراجع Neway المقطع وفق المبدأ ويقترح مراحل المسح والمرجع ويعيد مسارًا يحدد أين ستُقاس الحركة. يبدأ العرض من دليل شراء طباعة Inconel ويكمل بخدمة الطباعة ثلاثية الأبعاد للسبائك الفائقة بعد تثبيت المقطع.
FAQs
