
Coletores fundidos em inox: o que a rota de fundição acrescenta
Uma peça fundida em inox se justifica quando ela carrega a curva, a parede e a flange em 1,0 mm. O inox austenítico funde bem, mantém resistência útil até cerca de 800 °C e conserva superfície passiva no condensado de escape; por isso um coletor fundido substitui um conjunto soldado com cinco soldas e alívio de tensões. A rota perde o lugar quando a forma é um tubo reto, o lote é pequeno ou o ciclo passa do limite de carepa da liga.
|
|
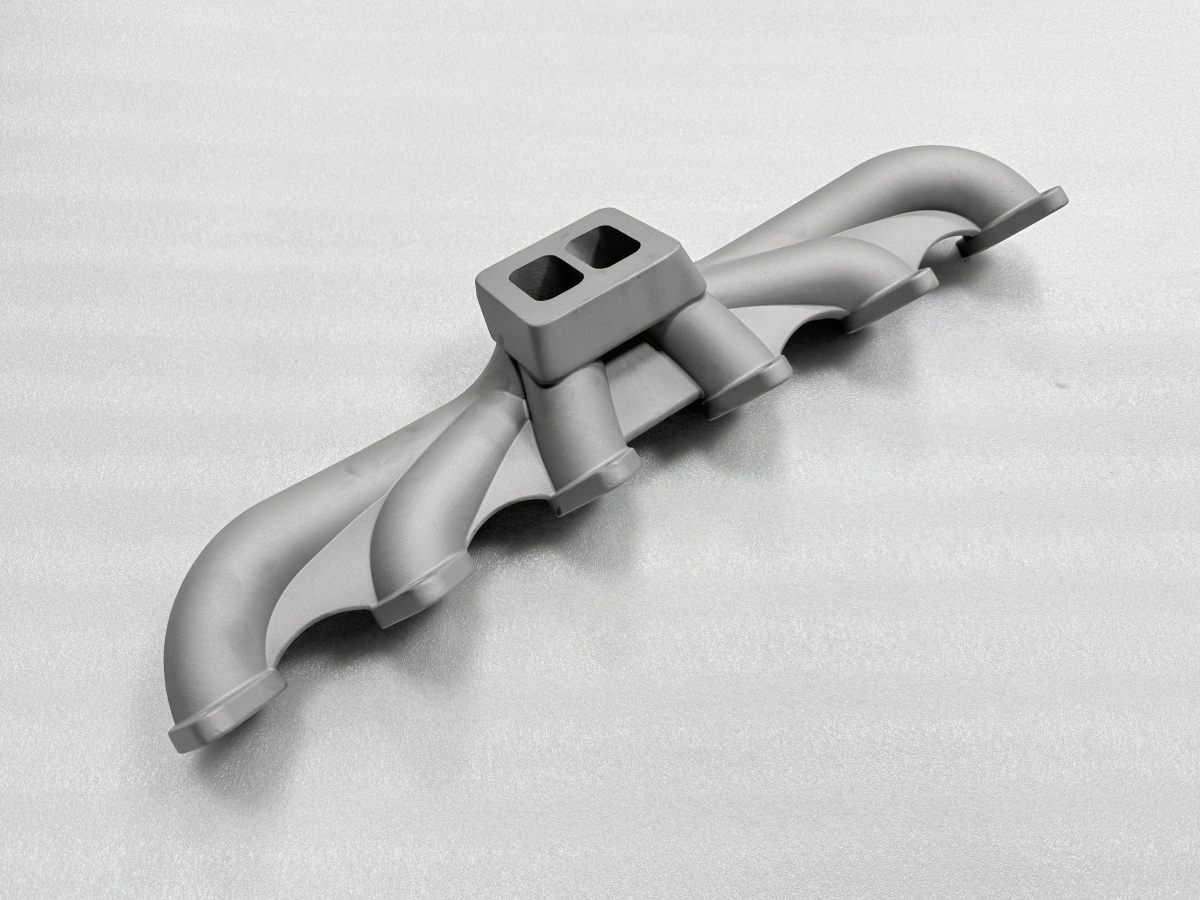
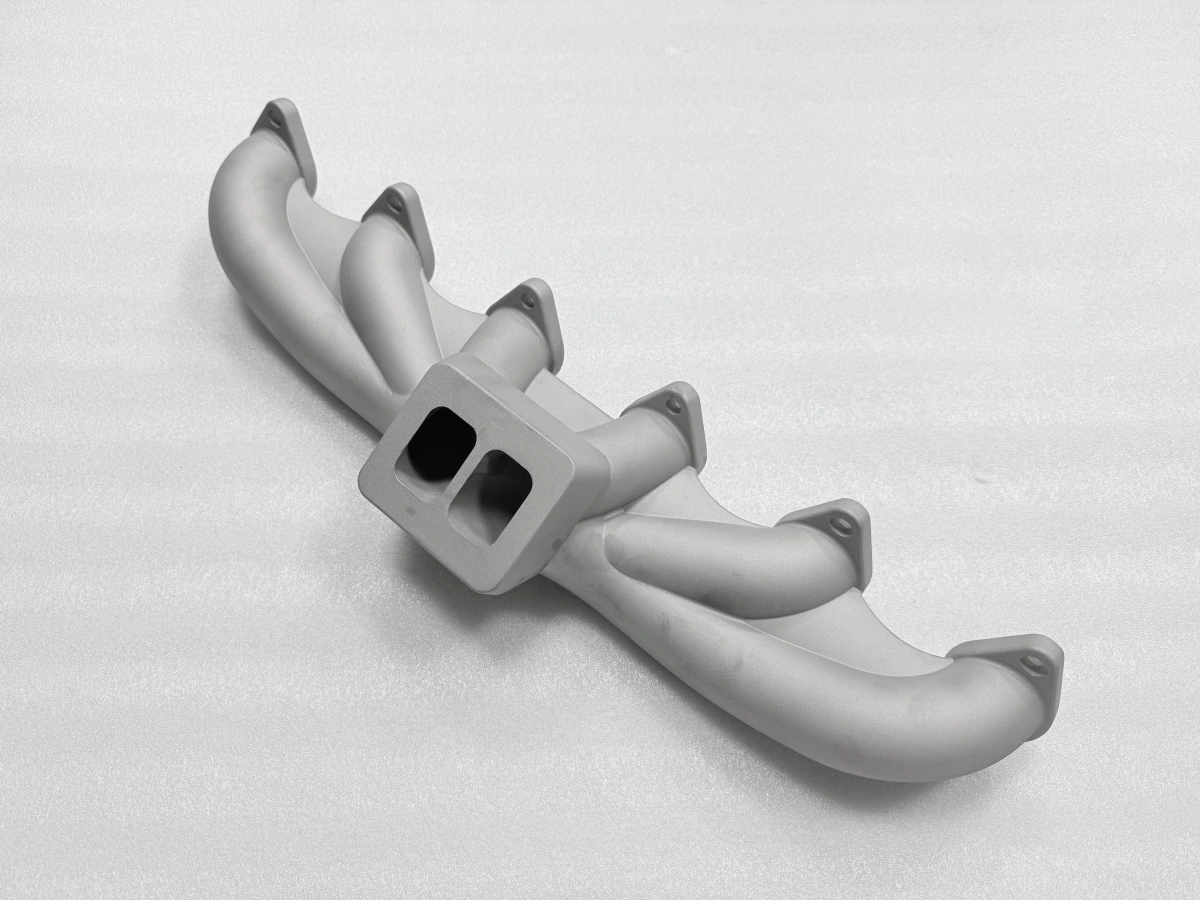
Por que escolher um coletor fundido em inox?
A rota de fundição ganha primeiro na forma. Um coletor cujos cotovelos saem de um coletor principal em ângulos compostos é uma peça fundida, não cinco tubos cortados e cinco soldas; cada solda removida é um caminho de vazamento e um ponto de inspeção a menos.
Depois ganha no controle de parede. A mesma peça pode levar um chefe de 10 mm ao redor do furo do parafuso e uma parede de 1,0 mm entre os tubos sem junta. A peça soldada precisa escolher um tubo e reforçá-lo localmente, e esse reforço costuma ser outra solda.
A liga é escolhida pelo ciclo de serviço, não pelo desenho. O 304 ou 316 funde bem e aguenta escape até cerca de 800 °C. O 309 ou 310 resiste à carepa acima de 1.000 °C ao custo de usinar; as classes duplex compram corrosão ou resistência e pagam em janela e resfriamento. O RFQ deve informar o ciclo, não só o nome da liga.
O tamanho do lote decide o resto. Modelo impresso e plano de casca padrão dão a primeira peça em dias, e o custo fixo se distribui de dez a algumas centenas. Abaixo de dez peças o preparo pesa em cada uma; acima de algumas centenas, ferramental e usinagem assumem.
O que a estrutura de fundição muda?
A estrutura de fundição muda o comportamento da liga na flange e na parede. O inox austenítico fundido solidifica com grão dendrítico grosso e um pequeno teor controlado de ferrita, e essa mistura define o limite de escoamento, a ductilidade e a resposta a um reparo soldado.
A porosidade é a segunda diferença. Uma peça sadia mantém a porosidade gasosa abaixo do nível que aparece na face de vedação usinada, e a fundição controla isso com temperatura de vazamento, pré-aquecimento da casca e alimentação, não com uma prensa posterior. A peça impressa controla o mesmo com densidade de energia do laser e, se preciso, com prensagem isostática a quente.
O comportamento dimensional é o terceiro ponto. As tolerâncias de fundição de um coletor ficam na faixa CT5–CT7 da ISO 8062-3, e daí o sobremetal em cada face funcional. Essa faixa é propriedade do processo, não defeito, e um desenho que exige IT7 direto do molde pede a rota errada.
A parede é o quarto ponto. Uma parede fundida de 1,0 mm num cotovelo é estável quando a flange e uma nervura a sustentam, e é o primeiro lugar que deforma quando o plano de casca está errado. A fundição dá a parede fina, mas também a torna o ponto de maior disciplina. O mecanismo do movimento da parede está num artigo de conhecimento à parte.
Quanto sobremetal a usinagem precisa?
O sobremetal de usinagem é definido pela função, não pelo hábito. A face da flange que será fresada e vedada precisa de 1,0–2,0 mm, o furo que será perfurado e roscado precisa de 1,0–1,5 mm, e a face que fica bruta de fundição não precisa de nada.
Sobremetal de menos é o erro caro. Uma flange que chega 0,3 mm abaixo da altura final não se salva com uma montagem melhor; vira peça descartada, e a perda é a peça fundida inteira, não o fresamento.
Sobremetal de mais é o erro silencioso. Dois milímetros extras numa flange fina aumentam o corte interrompido, obrigam a uma segunda passada e podem tirar a face da planicidade depois do alívio.
Planicidade e rugosidade ficam na mesma tabela do sobremetal. A meta é 0,05 mm na flange de dois portos, a faixa de aceitação é 0,05–0,10 mm, e a face de vedação é acabada em Ra 1,6–3,2 µm conforme a ISO 4287.
Item | Condição | Meta | Faixa (unidade) |
|---|---|---|---|
Sobremetal da flange | Inox fundido, fresado e vedado | 1,5 mm | 1,0–2,0 mm |
Sobremetal do furo | Perfurado e roscado após a fundição | 1,2 mm | 1,0–1,5 mm |
Planicidade da flange | Flange de dois portos, após alívio | 0,05 mm | 0,05–0,10 mm |
Rugosidade de vedação | Face fresada, ISO 4287 | Ra 1,6 µm | Ra 1,6–3,2 µm |
Qual tratamento térmico serve?
O alívio de tensões é o tratamento que serve a um coletor fundido em inox, e vai depois da desmoldagem e antes da usinagem. A peça fica a 850–950 °C por 1,5–2 h e depois esfria no forno até cerca de 300 °C antes do resfriamento ao ar, um ciclo descrito para fundidos austeníticos no ASM Handbook Vol. 7.
A ordem importa mais que o setpoint. Alívio antes da desmoldagem não retira a restrição da casca, e alívio depois da usinagem leva a distorção para a peça acabada. O ciclo fica entre os dois, e a flange é medida de novo porque a planicidade pode mover durante o tratamento.
Desmoldar e separar a peça da árvore; deixar esfriar ao ar.
Carregar a peça para alívio a 850–950 °C e manter por 1,5–2 h.
Esfriar no forno até cerca de 300 °C e depois ao ar até a temperatura ambiente.
Conferir de novo a planicidade da flange e a espessura de parede antes de liberar para usinagem.
Um alívio omitido aparece depois como flange que se move após o fresamento. Alívio quente demais ou longo demais pode engrossar a estrutura e amaciar a superfície, por isso o ciclo é escrito com faixa de temperatura e tempo de manutenção.
Quando a rota impressa é melhor?
A rota impressa é melhor em dois casos claros. O primeiro é peça única ou projeto que ainda muda. A fusão em leito de pó (PBF) não precisa de modelo, então uma parede de 1,0 mm e um canal interno mudam no arquivo e são reimpressos em dias, enquanto a fundição espera modelo e casca.
O segundo é forma que a fundição não consegue alimentar. Um cotovelo com cavidade interna profunda ou uma parede que muda de seção a cada 20 mm se constrói camada a camada mais facilmente do que se alimenta através de uma casca. A peça impressa pode ser aliviada e usinada nas mesmas faces de flange.
A rota de fundição é melhor em outros dois casos. O primeiro é projeto estável de dez a algumas centenas de peças: o modelo está amortizado, o plano de casca está fixo e o preço unitário cai abaixo de uma peça impressa uma a uma.
O segundo é um coletor grande e simples em que a liga e a seção fazem o trabalho. Uma peça fundida carrega parede de 1,0 mm num cotovelo de 300 mm e um chefe de 10 mm na mesma peça. Fica sem o campo de tensões residuais de uma solda multipasse e sem o tempo de construção de uma peça PBF alta.
Existe um caminho de recuperação documentado para uma primeira fundição empenada, e ele começa por um modelo novo, não por uma peça endireitada. A comparação não é empate. A impressão tira o modelo e encurta a primeira peça; a fundição tira a solda e baixa o preço unitário na série.
Quando o julgamento de material não se sustenta?
O julgamento falha acima do limite de carepa da liga. O tipo 304 ou 316 cria carepa em serviço contínuo acima de cerca de 800 °C e perde seção; a resposta é uma classe refratária ou uma liga de níquel, não uma parede mais grossa do mesmo aço.
Falha no ambiente corrosivo errado. O condensado com cloretos ataca as classes austeníticas na solda e sob depósitos, e uma classe duplex ou com mais molibdênio é a resposta de material antes da resposta de rota.
Falha abaixo do limite de parede. Uma parede fundida abaixo de cerca de 0,8 mm é difícil de encher e de inspecionar, e uma parede impressa nessa faixa precisa de um conjunto de parâmetros qualificado; o julgamento supõe que a parede pode ser sadia.
Falha quando a tolerância é mais apertada que o processo. Um furo que exige IT7, uma posição de porto dentro de 0,05 mm ou uma planicidade abaixo da faixa CT5–CT7 pertencem à usinagem após a fundição, e a escolha de material não muda isso.
Falha quando o lote não absorve o preparo. Duas ou três peças carregam modelo, casca e plano de inspeção em cada unidade, e a peça soldada ou impressa é a resposta mais barata mesmo que a fundição seja tecnicamente sadia. Envie o desenho, o ciclo de serviço e o tamanho do lote à Neway; a equipe dirá se o coletor deve ser fundido, soldado ou impresso e quais faces precisam de sobremetal antes de medir a primeira peça.
FAQs
