
Caso de recuperação de um coletor fundido: peça de parede fina deformada
O coletor fundido de parede fina deformado foi recuperado com um novo modelo de cera. A compensação foi de 1,8%, sem endireitar a primeira peça fundida. A primeira fundição empenou na flange e não entrou na faixa de planicidade.
|
|
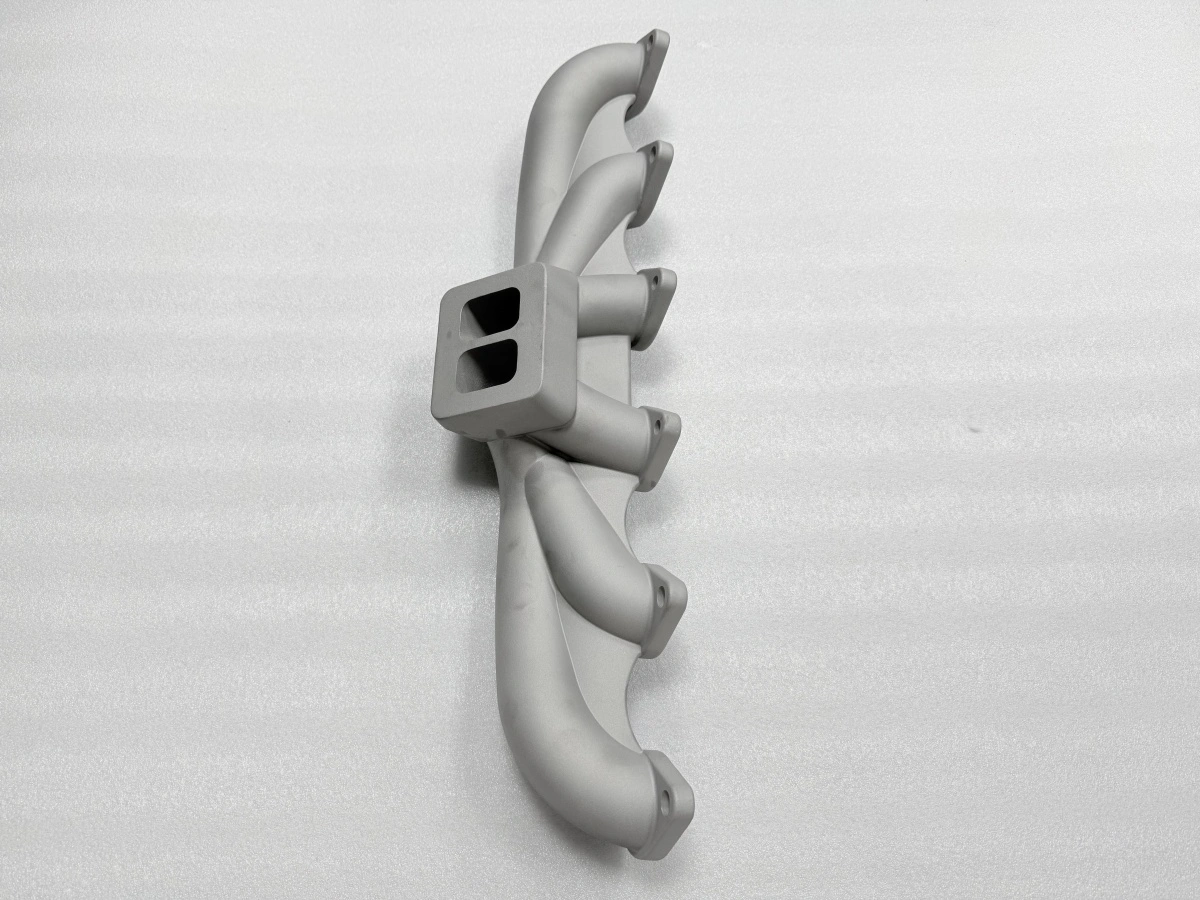
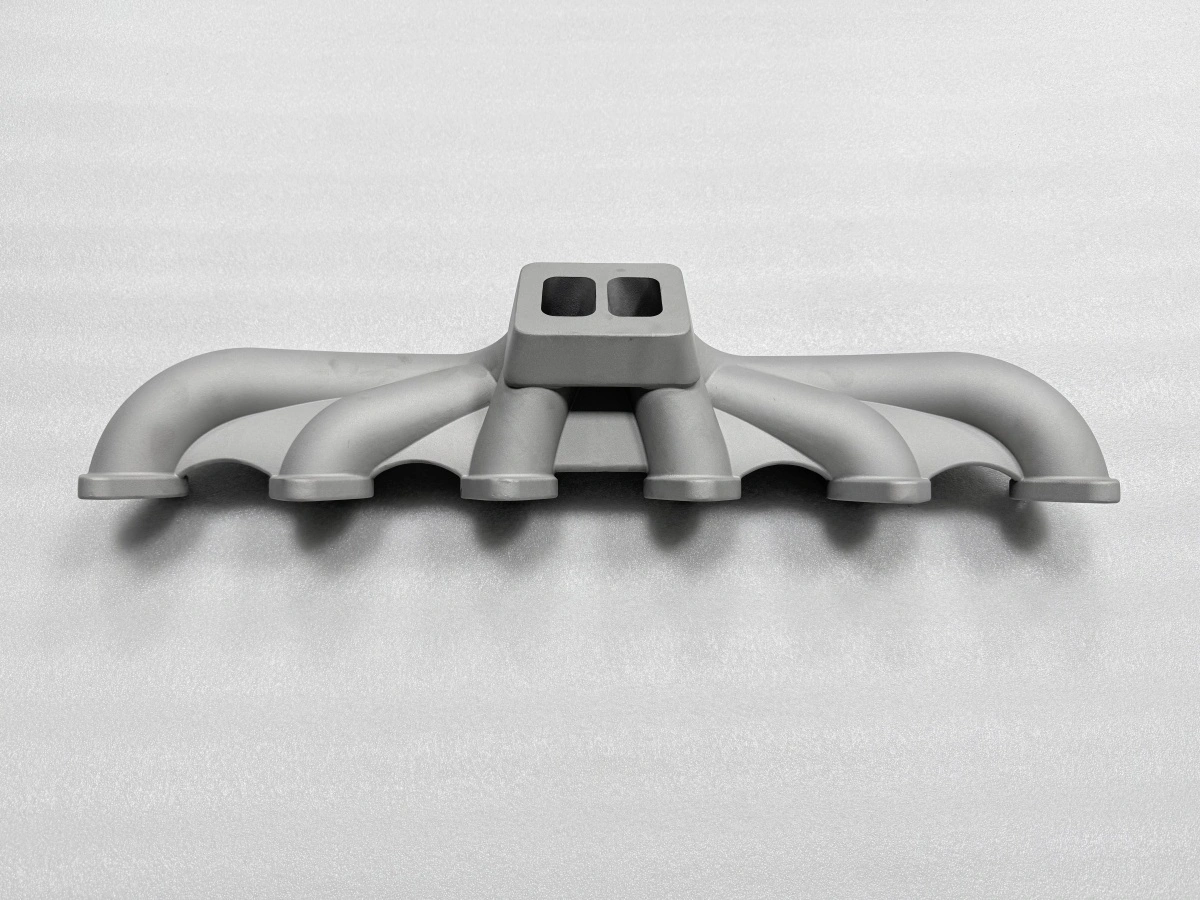
Endireitar moveria a tensão, não a removeria. O segundo modelo mudou o caminho de contração, a alimentação e o plano de casca. O mecanismo está em um artigo de conhecimento separado.
Onde começou o caso de recuperação de um coletor fundido?
O ponto de partida foi um coletor de parede fina em aço inoxidável. Ele tem seis tubos e uma flange de dois portos.
A face da flange deve ficar plana depois da usinagem. O caminho de fundição foi escolhido porque a geometria já era uma peça fundida e o lote era pequeno.
O modelo foi impresso em cera, recebeu casca, foi fundido e desmoldado. A primeira peça foi medida antes da usinagem numa máquina de medição por coordenadas (CMM) (arquivo do caso).
A face da flange ficou fora da faixa de aceitação de 0,05–0,10 mm. O empeno era visível na flange de dois portos, com o lado dos tubos mais alto.
A peça não foi descartada; virou decisão sobre o próximo modelo. Quatro valores orientaram o trabalho: contração de 1,5–2,5% e sobremetal de endireitamento de 0,5–1,5 mm.
Onde a primeira fundição se deformou?
Também entraram o alívio de tensões a 850–950 °C e a faixa de planicidade de 0,05–0,10 mm. O empeno começou na flange, não nos tubos.
Modelo de cera impresso: o modelo foi escalado na taxa padrão e recebeu casca de cinco camadas.
Fundição e desmoldagem: a peça foi fundida na orientação padrão e desmoldada após esfriar.
Primeira medição: a face da flange ficou fora da faixa de 0,05–0,10 mm na CMM.
Decisão: o modelo foi reimpresso em vez de endireitar a primeira fundição.
A parede fina do tubo solidificou primeiro e ficou rígida. A ponte da flange ficou líquida por mais tempo e contraiu depois.
A casca segurava o lado dos tubos enquanto a flange se movia. O resultado foi o empeno na face da flange.
A alimentação era unilateral. O lado alimentado ficou quente por mais tempo e contraiu depois, o que somou torção ao empeno.
O primeiro registro não separava os dois efeitos. Por isso o segundo modelo mudou tanto a escala quanto a alimentação.
O que mudou no segundo modelo?
Quatro mudanças entraram no segundo modelo. Cada uma mirava um lado diferente e foi registrada antes da fundição. Primeiro, o modelo de cera foi ampliado em 1,8%, dentro da faixa de 1,5–2,5%.
O novo valor deu à flange mais espaço para contrair antes de a casca segurá-la. Segundo, a alimentação passou de unilateral para simétrica. Dois ataques substituíram um, e o lado alimentado deixou de ficar quente sozinho.
Isso reduziu a componente de torção. A alimentação não era um projeto térmico; era um layout que podia ser gravado no modelo. Terceiro, a casca passou de cinco para sete camadas.
As camadas extras enrijeceram a casca longe da junção do tubo e deixaram a junção se mover. A mudança foi verificada na primeira casca antes da fundição. Quarto, a desceragem foi desacelerada.
O aquecimento mais lento deu tempo de secagem à casca e reduziu o risco de trinca na junção. O plano foi escrito para o próximo lote repetir. As mudanças de modelo e de casca ficaram em registros separados; cada uma sozinha seria um palpite.
Quais alavancas seguraram a parede?
A parede foi segura por três alavancas juntas; A primeira foi a compensação de contração. Uma escala de 1,8% deixou a flange contrair enquanto a parede do tubo ainda podia se mover. A segunda foi o layout de alimentação. A alimentação simétrica manteve os dois lados da flange em temperatura próxima, então a contração ficou mais uniforme.
A terceira foi a casca. Sete camadas seguraram a forma da casca sem apertar a junção do tubo. A casca era rígida onde precisava e flexível onde a peça devia se mover. Essa separação era o ponto da mudança e foi verificada na casca antes da fundição.
O alívio de tensões veio depois da desmoldagem e antes da usinagem. A peça ficou a 850–950 °C e esfriou no forno. A planicidade foi medida de novo após o alívio, porque a medição antes e depois pode diferir. A liberação usou o valor pós-alívio, não o pós-desmoldagem.
O sobremetal de endireitamento de 0,5–1,5 mm ficou no desenho. Não foi usado para dobrar a peça. Ele existia para a usinagem limpar a face da flange sem cortar a parede. Sobremetal e faixa de planicidade são números distintos; o caso usou os dois.
Como a peça fundida foi inspecionada?
A inspeção foi montada em torno da face da flange e da espessura de parede. Quatro verificações foram registradas na primeira peça do segundo modelo. A medição na CMM foi feita com apoio em três pontos, sem fixação.
Verificação | Medição | Critério | Registro |
|---|---|---|---|
Planicidade | Face da flange na CMM | 0,05–0,10 mm | Dentro da faixa |
Espessura de parede | Seis paredes de tubo | Mínimo do desenho | Medido |
Alívio de tensões | Ciclo do forno | 850–950 °C | Registrado |
Sobremetal | Sobremetal da face da flange | 0,5–1,5 mm | Medido |
A fixação pode achatar uma flange empenada e esconder o erro. Os pontos de apoio foram marcados para a próxima peça ser medida igual. A verificação de espessura usou os mesmos seis pontos em cada peça.
Os pontos ficavam na junção do tubo e no meio do tubo. O registro era uma tabela de valores, não um carimbo de conformidade.
O que este registro prova?
Prova que esta família de peças pode ser recuperada mudando modelo, alimentação e casca, e medindo antes da usinagem. Não prova que toda peça fundida deformada pode ser salva. Peça com trinca, junta fria ou parede abaixo do mínimo do desenho não se recupera com modelo novo. O registro também não fixa regra de aceitação.
A faixa de 0,05–0,10 mm pertence ao desenho e ao plano de usinagem. O limite é a geometria. Peça compacta com baixa relação comprimento-espessura pode não precisar das mesmas mudanças. Peça livre para contrair em todas as direções pode passar sem mudar a escala.
Se o empeno aparece só depois da usinagem, o modelo não é o lugar; verifique o dispositivo e o corte. A ordem de trabalho para esta faixa é: fixar a compensação de contração, tornar a alimentação simétrica, enrijecer a casca longe da junção, desacelerar a desceragem e medir a primeira peça na CMM. Se o caminho mudar para impressão, o plano de medição permanece; o modo de falha segue a geometria, não o processo.
Envie o desenho, o mapa de paredes e o requisito de planicidade para a Neway. A equipe dirá se a fundição ou a impressão, ou um alívio entre operações, é o caminho adequado. Esta revisão transforma uma recuperação única em um plano repetível.
FAQs
