
Processo de modelo de cera impresso em 3D: da impressão ao vazamento a vácuo
A impressão remove a etapa de ferramental que a fundição precisa. Não muda mais nada. A casca cerâmica continua a mesma. A desceragem, a queima e o vazamento a vácuo também continuam iguais. Uma fundição pode adotar a rota sem equipamento novo. Há apenas três decisões novas: a resina, a dilatação térmica do modelo e a orientação de impressão. Esta página trata o processo de modelo de cera impresso em 3D como rota de fundição. Não o reduz a um trabalho de impressão.
|
|
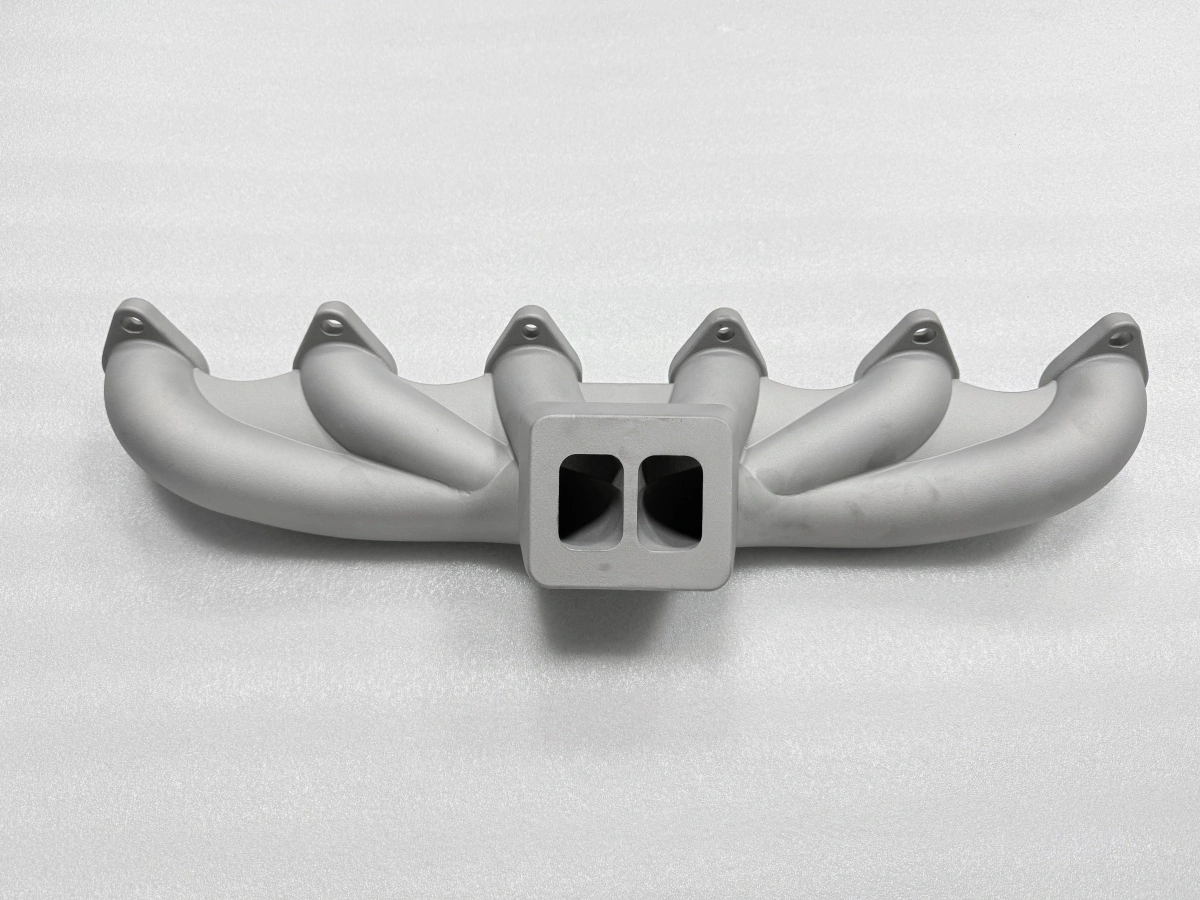
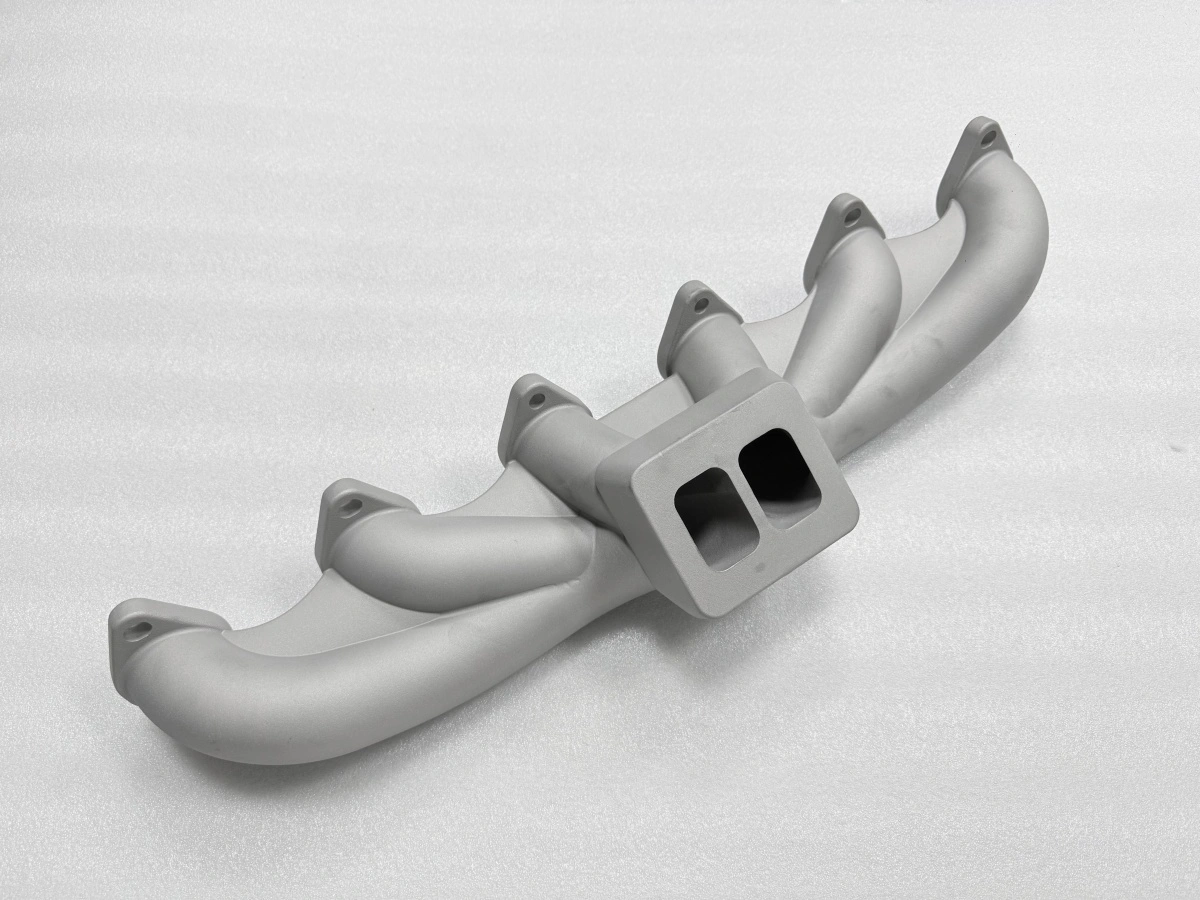
O modelo é impresso em vez de injetado. Essa única mudança sustenta o caso comercial. Um coletor de duas ou três peças não justifica um molde usinado. Uma peça que roda anos custa menos por peça em molde. Isso vale contra qualquer modelo impresso. O caso está nos coletores de aço inox fundidos em série pequena. Ali a rota impressa se paga.
O conhecimento de fundição continua decidindo o resultado. Alimentação, plano de casca, rampa de desceragem e temperatura de vazamento são decisões da fundição. Um modelo impresso não as muda. Uma impressora que as ignora falha nos mesmos pontos que uma oficina de injeção. Por isso esta página acompanha o modelo pela fundição. Ela não para na impressora.
O que muda no processo de modelo de cera impresso em 3D?
Quatro coisas mudam. Cada uma tem uma consequência no processo. A resina queima de forma diferente da cera. A peça impressa é mais frágil na movimentação. A dilatação térmica é menor. O acabamento depende da altura de camada, não de um molde polido.
A dilatação alterada pesa mais na casca. Um modelo impresso se dilata menos antes de fundir. A casca vê outro perfil de pressão na desceragem. Por isso costuma pedir uma rampa mais lenta que o plano para cera injetada. O acabamento pesa na inspeção. As linhas de camada podem esconder um defeito pequeno.
A fragilidade pesa na bancada. Modelos impressos lascam nas bordas finas. Também lascam nas junções dos canais. A montagem deve evitar transições vivas. Um modelo injetado as suportaria. Uma lasca não vista vira inclusão de casca. Ela aparece depois do vazamento.
A orientação de impressão decide onde caem as linhas de camada. Uma flange impressa plana mostra degraus na face de vedação. O mesmo modelo impresso inclinado leva esses degraus para uma face não crítica. A orientação é uma decisão de desenho. Não é ajuste de impressora.
A repetibilidade é o quarto ganho. Ela se paga no lote. Um modelo impresso é idêntico de impressão para impressão. Com a compensação ajustada, o décimo vazamento fica dentro de CT5–CT7. Um modelo injetado deriva com o desgaste do molde.
Quais etapas permanecem iguais quando o modelo é impresso?
As etapas depois do modelo são as mesmas quatro de qualquer fundição de precisão. Só a fabricação do modelo é substituída. Por isso a rota se orça sem reconstruir a fundição.
Montagem: fixar o modelo impresso em um canal de cera e em um copo de vazamento. As entradas seguem o fluxo de metal, não a movimentação.
Casca: de 5 a 8 camadas para uma casca de 6–10 mm. O número segue o tamanho da peça e a espessura de parede.
Desceragem e queima: manter a subida abaixo de 2 °C por minuto. Depois queimar 1–2 h a 800–1100 °C para remover resíduos.
Vazamento, desmoldagem e alívio de tensões: vazar a 1550–1650 °C. Quebrar a casca após o metal perder a cor. Aliviar tensões antes do tratamento térmico e do usinagem CNC.
O plano de casca é o único ponto em que o modelo impresso muda um número. Um modelo impresso costuma precisar de uma camada a mais. Sua superfície é mais rugosa. A casca adere de outro jeito.
A desceragem é a etapa mais diferente. A resina impressa amolece numa faixa estreita. Ela se dilata um pouco antes de fluir. A primeira parte da rampa é mais lenta que o plano de cera. A manutenção no topo é mais longa. Uma casca seca mas não curada por completo trinca nessa fase. Isso ocorre mesmo com um bom modelo.
Onde a rota impressa perde tempo?
O processo perde tempo em quatro lugares. A impressão é o primeiro. Ela está no caminho crítico, o que não acontece na injeção. Um conjunto do tamanho de um coletor leva um dia ou mais numa impressora de resina. Várias peças na mesma mesa só ajudam se compartilham resina e altura de camada.
A construção da casca é o segundo. Cada camada precisa secar. Uma casca de 6–8 camadas leva vários dias em estação úmida. O registro de secagem é a única forma de saber depois de onde veio uma trinca de desceragem. Ele separa o plano, o clima e o modelo.
O ciclo de correção é o terceiro. A primeira peça é medida. Se a compensação de contração estiver errada, o modelo é reimpresso. A casca é refeita. Isso custa uma a duas semanas. Acertar a convenção de compensação na revisão do pedido de cotação (RFQ) custa menos. Isso vale contra acertar depois do primeiro vazamento.
A coordenação é o quarto. A impressora, a oficina de casca e a fundição costumam ser três empresas. Cada passagem custa um dia. Também custa a chance de perder a convenção de compensação. Um único dono da cadeia perde menos tempo. Três donos otimizam cada um a sua etapa.
A estação pesa mais do que muitos planos admitem. Uma casca feita em semana seca pode perder um dia numa úmida. O ciclo de correção herda essa variação. O registro de secagem por casca permite planejar o lote seguinte. Ele substitui a culpa ao modelo.
Quais parâmetros da casca decidem o sucesso?
Quatro parâmetros decidem se a casca sobrevive ao vazamento. Eles atuam juntos, não como soma simples. A tabela dá o plano para um coletor de aço inox de 300 mm com parede de 1,0 mm. A coluna de espessura é a meta após cada par de camadas.
Camadas | Espessura meta (mm) | Função |
|---|---|---|
1–2 | 1,5–2,0 | Detalhe superficial e ancoragem do modelo |
3–5 | 4,0–6,0 | Resistência nas junções dos canais |
6–8 | 8,0–10,0 | Pressão de vazamento e choque térmico |
A barbotina e a estucagem controlam a superfície e a resistência. As condições de secagem controlam como cada camada cura. A rampa de desceragem é o quarto parâmetro. Uma rampa segura para parede de 3 mm trinca uma parede de 1 mm. Por isso a rampa é escrita por peça, não por oficina.
A camada primária toca o modelo. Sua viscosidade é verificada antes da primeira imersão. Não depois de aparecer um defeito. Uma barbotina grossa demais preenche as linhas de camada. Ela as esconde sob a casca. O vazamento parece mais liso que o modelo.
Como o vazamento é controlado em um modelo impresso?
A temperatura de vazamento é definida pela liga e pela seção, não pelo modelo. O aço inox vaza a 1550–1650 °C (ASM International Handbook Vol. 7). Parede fina precisa da metade superior da faixa. Senão o metal congela antes de preencher.
Vácuo ou gás inerte dependem da sensibilidade da liga. O aço inox se beneficia de vácuo ou argônio. A pressão mantém o metal na cavidade enquanto a casca está quente. Perder vácuo no momento errado deixa o enchimento incompleto no fim do canal mais longo.
A vazão de enchimento é definida pela alimentação. A alimentação é definida pela montagem. Uma única entrada numa ponta do coletor enche de forma desigual. A última seção enchida congela por último. Uma disposição simétrica ou escalonada de entradas reduz o gradiente térmico pelo menor custo. Isso vale antes de imprimir.
O pré-aquecimento da casca é a última variável antes do metal. Uma casca fria resfria o primeiro metal. Ela pode criar uma junta fria na entrada. Uma casca quente demais enfraquece sob o peso do vazamento. O pré-aquecimento é definido com a liga e registrado com o vazamento.
O resfriamento depois do vazamento faz parte do mesmo controle. A peça resfria dentro da casca. A casca só é quebrada depois que o metal perde a cor. Desmoldar cedo gera empenamento. Ele só aparece na usinagem.
O que é verificado antes da liberação do vazamento?
A etapa de liberação verifica superfície, dimensões e integridade. Ela ocorre antes da usinagem. Juntas frias, areia presa e trincas visíveis são critérios de rejeição. Pele rugosa é apenas uma questão de sobremetal.
O controle dimensional é feito conforme CT5–CT7 (ISO 8062-3). O desenho deve separar cotas brutas das cotas usinadas. Verificar uma cota bruta contra tolerância de usinagem rejeita uma boa peça. O motivo pertence à operação seguinte.
O sobremetal de usinagem é verificado na mesma etapa. A face de flange precisa de meta de 0,8 mm. A faixa tolerada é de 0,5–1,5 mm. Assim remove-se o empenamento e a face é acabada. Uma flange 0,2 mm abaixo de um lado não tem o que cortar.
O método de medição decide o que a etapa de liberação vê. Um escaneamento com máquina de medição por coordenadas (CMM) mostra a direção do empenamento. Uma leitura de paquímetro não separa empenamento de torção. O registro deve nomear o método ao lado do número.
A rastreabilidade fecha o registro. O número de fusão, o lote e o número da peça na folha de liberação encontram a mesma peça meses depois. Isso ajuda quando aparece um problema de usinagem. Uma folha sem esses dados libera uma peça que ninguém rastreia.
O registro de liberação é coerente com o registro de casca e de modelo. Uma peça que passa na inspeção mas não se liga a nenhum lote de casca é um protótipo. Não é peça de série. O lote seguinte começa de novo pela medição.
Para este processo, a escolha errada é um tubo reto com duas flanges. Isso vale para um lote de poucas peças. Ali uma construção soldada custa menos. Um molde usinado também. Uma liberação não é prova de aceitação do cliente. Também não prova desempenho em bancada nem certificação de material. Não deve ser lida assim.
Envie o modelo e o tamanho do lote para a Neway. Confirmamos a rota, o plano de casca e a etapa de liberação. Isso acontece antes da primeira árvore. Essa confirmação transforma o próximo passo em cotação. Não o transforma em suposição.
FAQs
.webp)
